
 EN
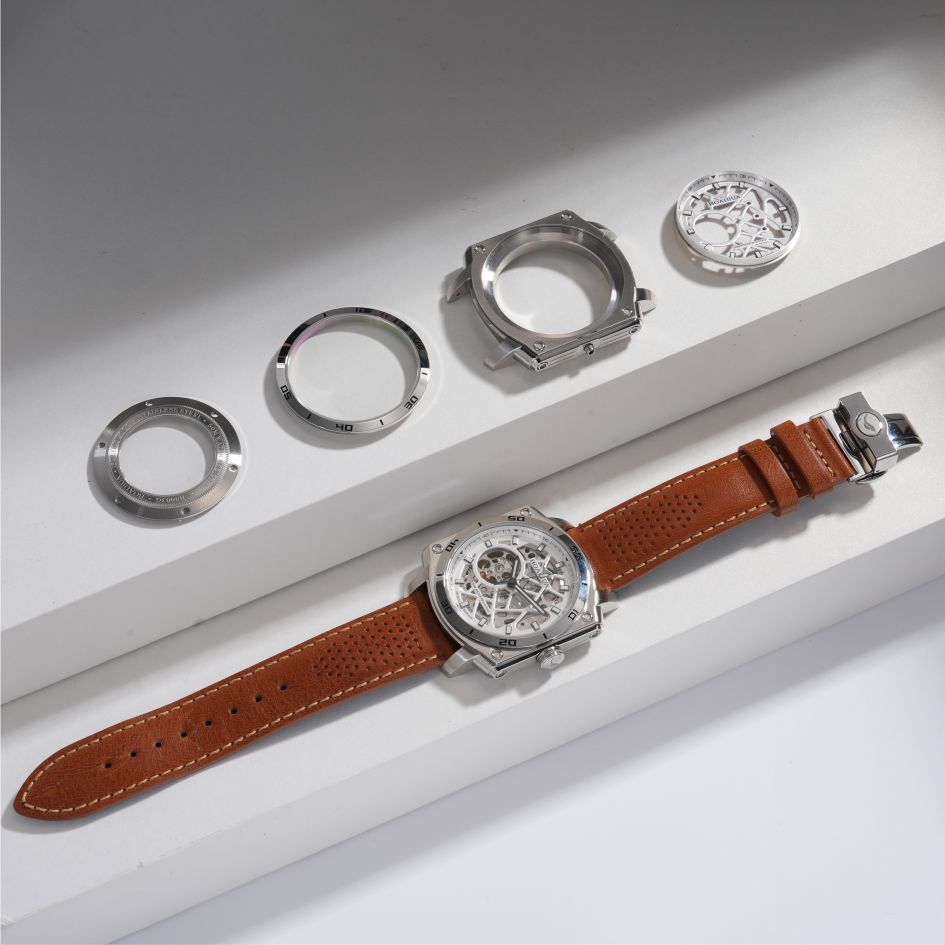
ステンレス鋼製のウォッチケースについて話す際、必ず登場する2つのグレードがあります:316Lと904Lです。端的に言えば、「904Lのほうが高価なので優れている」という見方が広まっています。この簡略化された見方は間違ってはいませんが、実用的でもありません。というのも、この2種類の合金はステンレス鋼の「家系図」上で異なる位置を占めており、耐食性、切削加工性、研磨後の仕上がりの質、そして部品単価といった点で明確な違いが現れるからです。ブランドがどちらかを選ぶ際、単に「より優れたグレード」を選ぶのではなく、特定のケースデザインや特定の着用条件に最も適したグレードを選んでいるのです。
成分が物語を語っています。316Lは、クロムを約16~18%、ニッケルを10~14%、モリブデンを2~3%含む標準的なオーステナイト系ステンレス鋼です。一方、904Lは、クロムを19~23%、ニッケルを23~28%、モリブデンを4~5%、銅を1~2%含む超高合金オーステナイト系ステンレス鋼です。この追加されたニッケルとモリブデンにより、耐孔食性を示す指標であるPREN(ピット耐性当量数)は、316Lでは約24~26であるのに対し、904Lでは約34~43へと向上します。PRENは、鋼材が塩化物にどの程度耐えるかを大まかに予測する指標であり、数値が高いほど、海水や汗による孔食に対する耐性が優れています。
| 要因 | 316L | 904L |
|---|---|---|
| クロム | 16~18% | 19~23% |
| ニッケル | 10~14% | 23~28% |
| モリブデン | 2~3% | 4~5% |
| 銅 | なし | 1~2% |
| PREN(概算) | 24~26 | 34~43 |
| ロッキーウェルB硬度(代表値) | しばしば高い | 同等またはそれ以下 |
| 原材料の相対的なコスト | ベースライン | およそ2~4倍高い |
| 切削加工特性 | 予測可能 | 加工が難しく、工具の摩耗が大きい |
耐食性は確かに優れているが、その範囲は狭い
904Lを採用する最も有力な理由は耐食性です。モリブデン含有量が高く、さらに銅が添加されているため、塩化物や特定の酸に対する耐食性が向上します。このため、化学プラントの機器などに広く用いられています。時計ケースにおいては、汗や海水、塩素処理された水への繰り返し暴露に対する耐性が高まることを意味します。ダイバーズウォッチや、湿気の多い環境で日常的に着用されるケースにとっては、実質的なメリットとなります。
この制限は現実的なものであり、316Lステンレス鋼は既に、時計ケースが日常使用で受ける腐食に対して非常に高い耐性を備えています。2つのグレードの差は、通常の使用条件下ではほとんど意味をなさず、過酷な条件下でのみ明確に現れます。316L製のケースをシャワーや海水、ジムなどに持ち込むユーザーでも、904Lなら防げたはずの故障が実際に発生することはまずありません。ただし、高塩分環境で長期間使用したり、清掃間隔が極端に長い場合、汗や塩分がたまりやすいケースバックのねじ山部分で、その差を感じ取ることがあるかもしれません。素材のグレード選択は、仕様書ではなく、実際の使用状況に応じて行うべきです。
傷つきにくさは価格と比例しません
一般的な誤解として、904Lは高級グレードであるため傷がつきにくいという考えがあります。しかし、冶金学的にはその根拠はありません。両グレードのロッキーウェルB硬度範囲には重なりがあり、実際には904Lは316Lと同等か、やや柔らかい場合が多いのです。ニッケルおよびモリブデン含有量の増加は、耐食性を向上させるものであり、耐摩耗性を高めるものではありません。904L製ケースのユーザーの中には、ヘアライン状の傷が316Lと同程度の速さで現れたと報告する人もおり、「傷がつきにくい」という主張は、硬度に基づかないまま広く繰り返されています。
これは、ケース仕様書を作成するブランドにとって重要な点です。もし傷のつきにくさが目的であるなら、答えはより高級なステンレス鋼グレードを選ぶことではありません。代わりに、異なる表面処理、別の合金系、あるいは光沢面を高接触部から遠ざける設計が適切です。傷のつきにくさを理由に904Lを選択するのは、まさに「目的に合った道具を選んでいない」状態なのです。
加工コストこそが、実質的な費用負担の本体です
904Lの材料費は、316Lの2~4倍とよく言われますが、機械加工済みのケースにおいては、原材料費よりも加工コストの方が大きなコスト要因となります。904Lは切削時により強く加工硬化し、刃先でより多くの熱を発生させます。その結果、工具摩耗が大きくなり、加工サイクル時間が延長し、許容される加工条件の幅(プロセス・ウィンドウ)が狭まります。316Lの加工に慣れた工場でも、904Lで同等の公差を確保するには、異なる工具および異なる加工条件を用いる必要があります。
工具の分離は、実務上避けられない制約であり、その重要性を過小評価しがちです。316L用に使用しているダイス、治具、切削工具は、904L用に自動的に適合するわけではなく、製品仕様を途中で変更する工場では、加工プロセスの再認証が必要になる場合があります。これは1個あたりのコストではなく、セットアップコストですが、初回ロットに全額負担されることになり、最小発注数量の設定にも影響を与えます。
ケース加工の実例(感度を低くした例):ある工場が小ロット向けにケースの材質を316Lから904Lに変更しました。最初の試作品は公差内に収まりましたが、ケースバックのタップ加工では工具摩耗が増加し、ねじ山の側面仕上げ状態にもわずかな変化が見られました。ねじゲージによる検査は合格しましたが、ねじ山側面の表面粗さは316L基準よりもやや荒くなっていました。対策としては、タップ加工の切削条件を見直し、工具寿命の点検間隔を短縮することとし、ねじ形状そのものの再設計は行いませんでした。この事例から得られる教訓は、904Lは急激に失敗する材質ではないということです。むしろ、もともと316L向けに最適化されていた工程において、より細やかな注意と調整が求められるということです。
研磨仕上げの特性は、設計上の判断事項である
904Lは、316Lよりもやや白みが強く、深みのある光沢を呈します。これが、より高級な印象を与える一因です。この違いは確かに存在しますが、非常に繊細なものであり、照明条件に大きく左右されます。ブランドが904Lの光沢特性を活かそうとする場合、完成品の時計が実際に評価されるのと同じ照明環境下で、その光沢を確認する必要があります。単一の照明器具の下で試作品を検討するだけでは不十分です。
研磨工程自体も変化します。904Lは表面で加工硬化が起こりやすく、研磨中に温度が上がりすぎたり、速度が速すぎたりすると、後工程での修正が困難な表面状態を残す可能性があります。したがって、仕上げ工程の手順は、切削工程と同様に、素材のグレードに応じて最適化する必要があります。316L向けに策定された研磨仕様を、検証なしに904Lにそのまま適用することはできません。
最終的な選択が意味すること
グレードの選定は、通常、以下の3つの問いに集約されます。まず、そのケースがどのような使用環境で使われるかです。屋内で着用されるドレスウォッチのケースには、904Lのような高い耐食性は不要です。一方、ダイバーズウォッチや湿気の多い市場向けのケースであれば、904Lの採用が正当化される場合があります。次に、生産ロットサイズと金型・設備の状況です。小ロットでの904L加工は、セットアップにかかる負担が大きくなりますが、大ロットではその負担をより容易に吸収できます。最後に、ブランドがケースの仕上げから伝えたいたたメッセージは何でしょうか。904Lは他のステンレス鋼とは異なる光沢を呈します。この違いは、意図的なデザイン要素として捉えるべきであり、単なる副次的効果であってはなりません。
グレードの違いに関わらず、小ロットでも大ロットでも、品質基準は同一でなければなりません。小ロットの場合、セットアップや金型のコストが少ない個数に分散されるため、単価は高くなります。しかし、これは単価の勾配(グラデーション)であり、受入基準の違いではありません。
Burrivaは、ダイヤル、ケース、ブレスレット、バックルといった部品レベルで作業を行っており、時計ケースの製造にはCNCフライス加工、プレス成形、自動研磨、寸法検査に加え、入荷時・工程中・出荷時の各段階で複数回にわたる検査が含まれます。作業工程は役割ごとに分離されており、CADファイルへのアクセスも職務内容に応じて制限されています。ケース製作において316Lや904Lステンレス鋼の採用を検討中のブランド様は、当社チームまでお気軽にお問い合わせください。ケースの仕様、機械加工要件、検査ポイントなどについて、丁寧にご相談させていただきます。