
 EN
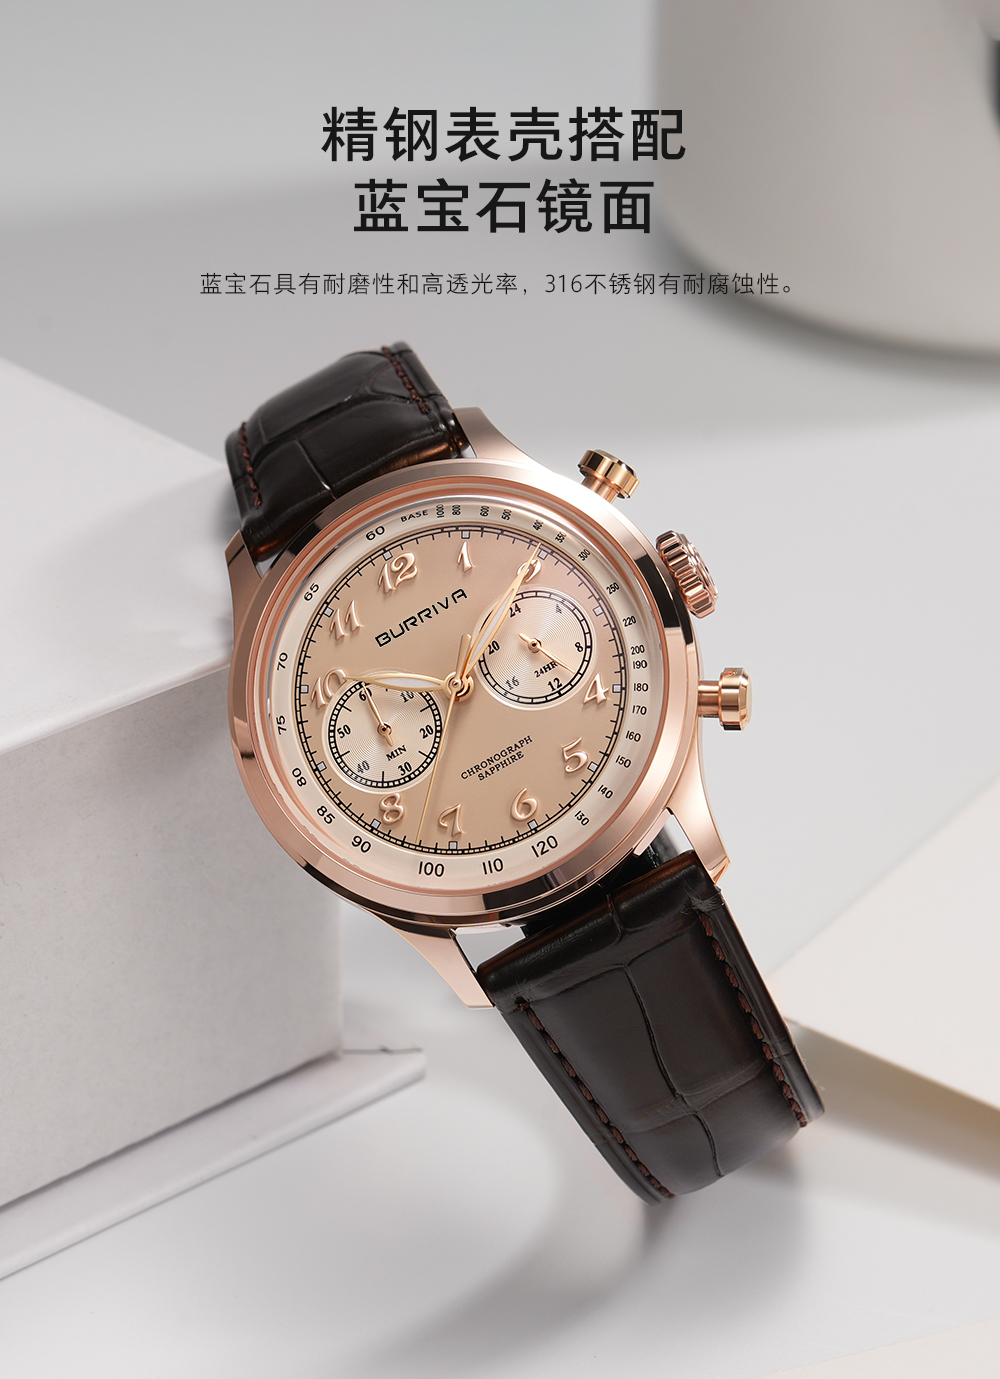
ブレスレットは、日常的に擦れや汗、環境による影響を受けるものです。316Lステンレス鋼が広く使われているのには理由があります。これは耐食性に優れ、機械加工が安定しており、表面処理にも適しているからです。しかし、その表面硬度には限界があります。机の角や衣類、クリーニングクロスなどとの日常的な接触によって、細かい傷が生じ、徐々に光沢が失われていきます。
高級時計においては、この光沢の劣化が重要です。見た目の印象が変わり、長期的には時計の価値にも影響を及ぼしかねません。表面処理は、ブレスレットが1年以内に美しさを保つか、それとも傷み始めるかを決める層なのです。
コーティングで表面硬度を高める仕組み
PVDやDLCなどの硬質コーティングは、金属の表面特性を変化させます。PVD(物理気相蒸着)は、ステンレス鋼の表面硬度を数倍に高める薄い膜を形成します。DLC(ダイヤモンドライクカーボン)はさらに進んで、ダイヤモンドに匹敵する硬度とグラファイトのような潤滑性を併せ持ち、そのため高使用頻度のブレスレットに多く採用されています。
これらのプロセスは、従来の電気めっきのように表面にただ乗っかるのではなく、原子レベルで基材と結合します。この強固な結合こそが、通常の着用条件下で剥離や剥がれを防ぐ理由です。適切に施されたコーティングは、単に耐久性があるように「見える」だけでなく、ブレスレットが摩擦に対してどのように反応するかそのものまで変えてしまいます。
ただし、プロセスへの感度が高いという課題もあります。下地処理が不十分な状態でコーティングを施しても、初期には問題なく見えても、後にトラブルが顕在化することがあります。ブラッシング、ポリッシング、電解研磨といった前処理が、膜の密着性および持続性を左右します。
表面の奥で果たすパッシベーションと電解研磨の役割
コーティングは外側を保護します。腐食対策は、その下から始まります。
電解研磨は、電気化学的な処理で、表面からごく薄い金属層を除去します。機械的な研磨とは異なり、電解研磨では表面の凸部に作用し、亀裂や凹み、および腐食の起点となりうる付着汚染物質を除去します。電流が流れると、鉄原子が優先的に溶出され、クロムが濃縮された表面が残ります。
その後、パッシベーション(不動態化)処理を行います。クエン酸または硝酸による処理で、残留する遊離鉄を除去し、不動態のクロム酸化被膜の再形成を促進します。その結果、処理されていない表面と比べて、より緻密で均一な酸化被膜が形成されます。塩化物イオンを多く含む環境——たとえば沿岸部の空気や汗——においては、この被膜こそが点食腐食の進行を遅らせるのです。
塩分や皮脂酸、そして絶え間ない摩擦にさらされるブレスレットにとって、電解研磨とパッシベーションを組み合わせた処理は、目に見える腐食が現れるまでの期間を延長します。これは永久的な防護ではありません。見た目の安定性を数年間確保する、ひとときの猶予なのです。
| 処理 | その機能 | 主な利点 | 主な制約 |
|---|---|---|---|
| PVDコーティング | 薄い硬質膜を堆積させる | 表面硬度が高く、色の選択肢がある | 接着性は前処理に依存します |
| DLCコーティング | 炭素系硬質膜 | 高い耐傷性と暗色仕上げ | 工程コストが高い |
| 電気磨き | 表面の凸部および異物を除去する | 腐食発生箇所が少なくなる | 工程管理が必要 |
| 消化 | クロム酸化被膜を再形成する | より優れた耐食性 | コーティングではなく、色調の変化はない |
実際の使用による摩耗とその兆候
硬度数値は重要ですが、実際の使用環境下での挙動のほうがさらに重要です。適切にコーティングされたブレスレットは、衣類との摩擦や塩分への暴露、弱酸性物質との接触といった日常的な条件下でも、長期間にわたり本来の色調と光沢を保ちやすくなります。目に見える差異は、まずエッジ部や高頻度で接触する部位に現れます。こうした部位では、無処理の表面が最も早く摩耗を示し始めます。
そのため、表面処理にかかる初期コストがやや高くなる場合でも、外観に関するクレームの減少という形で十分に回収できます。仕上げを長く保てるブレスレットは、アフターサービスにおける課題を減らし、時計全体の品質に対する顧客の印象を守ります。ただし、その効果には限界があります。コーティングはエッジ部から徐々に摩耗し、どんな表面も最終的には使用痕を残します。現実的な目標は、目立つ劣化の進行を遅らせ、かつ摩耗のパターンを均一に保つことです。
よくある誤解は、コーティングを優れた基材や適切な工程管理の代わりと考えることです。しかし、それは違います。仕上がりが不十分な基材に施したコーティングは、たとえ膜厚が同じであっても、十分に前処理された基材に施したものより早期に劣化します。
前処理が成否を分けた現場事例
あるブランドがDLCコーティング済みのブレスレットリンクを発注しました。最初の試作品は強度に問題がなく、量産が開始されました。しかし出荷後数週間で、一部のリンクに予想より早く曇り(ヘイジング)やエッジ部の摩耗が見られるという報告が寄せられました。
調査の結果、コーティング工程自体には問題がなく、原因は基材の前処理にあることが判明しました。一部のリンクはコーティング前にわずかに異なる表面粗さに研磨されており、その部分へのコーティング密着性が均一でなかったのです。この差異は試作段階では目視で確認できず、実使用後の摩耗によって初めて明らかになりました。
対策として、前処理の仕様を厳格化し、塗装前の表面粗さ検査を追加するとともに、塗装済み試験片に対して機能的な摩耗試験を実施しました。塗装自体は変更していません。周辺の工程が変更されたのです。
このような傾向はよく見られます。注目されるのは塗装そのものですが、その性能を左右する前処理工程は見過ごされがちです。
表面処理を確定する前に明記すべき項目
表面処理の仕様は、金型製作および生産スケジュール立案の前にプロジェクトファイルに記載しておく必要があります。
塗装の種類と目標色(物理的な参照サンプルを添付)
表面前処理の手順およびそれが達成すべき表面粗さ
密着性試験方法および合格基準
塗装部品に適用する傷つき・摩耗試験方法
鈍化処理および塗装済み表面に対する腐食試験方法
外観検査の判定基準およびAQLレベル
実際の摩耗条件でのコーティング試験サンプルの評価は、最も頻繁に省略される工程です。清潔な照明下での外観確認では、数週間にわたり衣類や汗、机の表面との接触後にコーティングがどのように振る舞うかを予測できません。
ブレスレットの耐久性は、最初の設計段階からベース材、表面処理、コーティングの選定、検査基準の整合性に大きく依存します。ブルリバ社(正式名称:宝瑞華(東莞)精密科技有限公司)は、中国・東莞に拠点を置くOEM向け時計部品メーカーで、文字盤、ケース、ブレスレット、バックルの全工程を自社内で一貫して対応しています。ブレスレットの製造には、CNCフライス加工、プレス成形、自動研磨、寸法検査に加え、完成品の表面仕上げ確認および機能検査が含まれます。ブレスレットの表面処理仕様、試験要件、承認基準についてご相談がある場合は、ブルリバまでお気軽にお問い合わせください。