
 EN
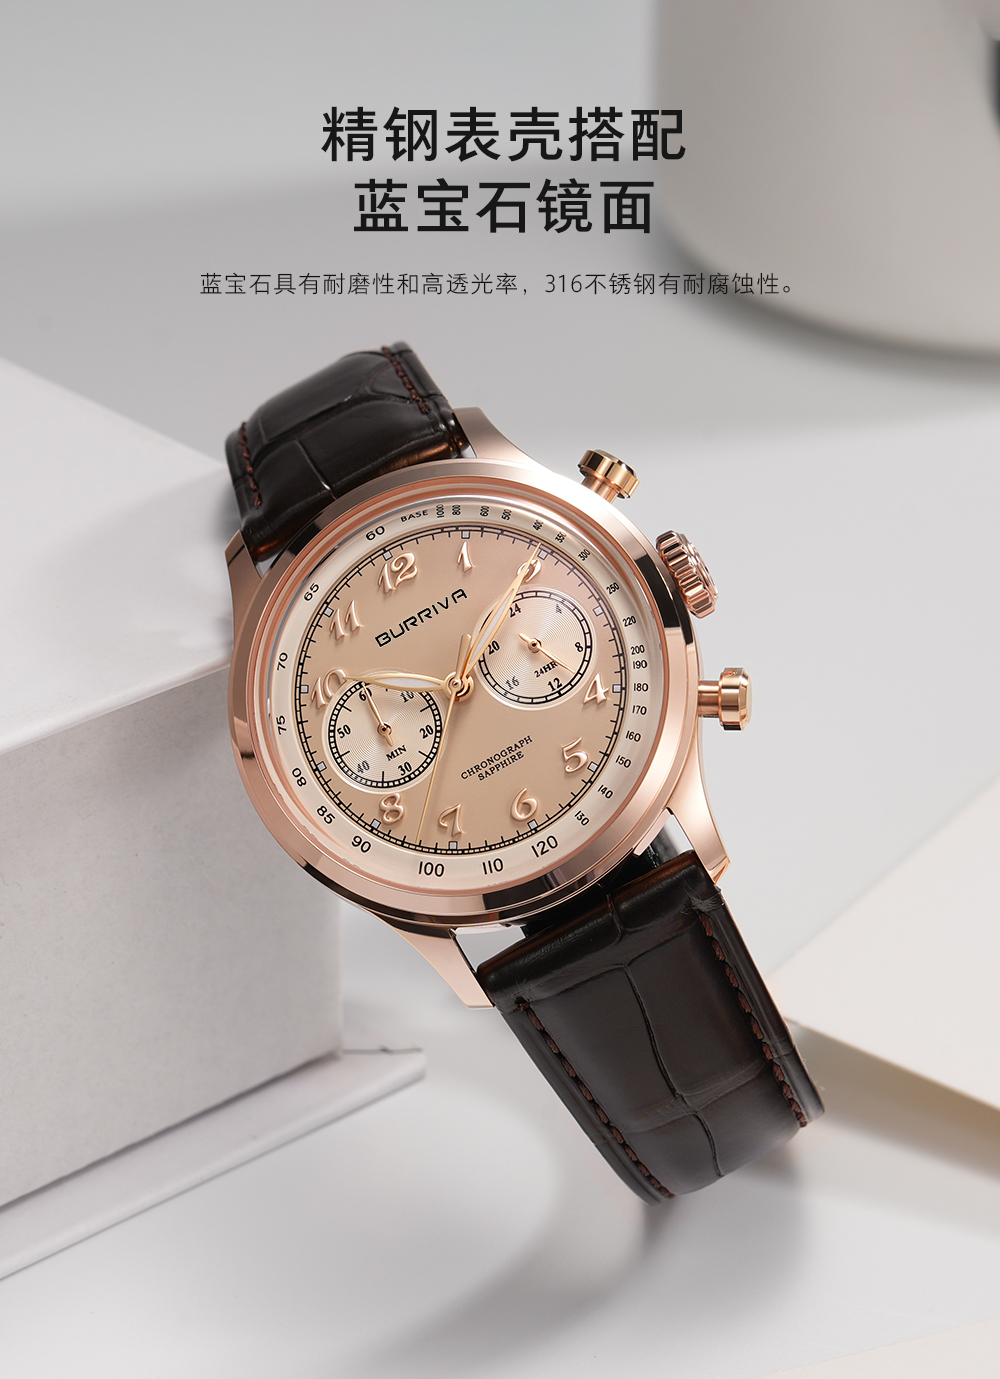
Браслет је под константним абразијом, знојем и излагањем окружењу. Нерођен челик као што је 316L је популаран из доброг разлога: он се спротивставља корозији, машинама предвидиво и добро се носи са обрадом површине. Али тврдоћа његове површине је ограничена. Свакодневно привлачење ивицама стола, одећи и чишћењу може изазвати ситне гребење које постепено помрзавају завршну косу.
За премијум сат, то је важно. То мења начин на који се браслет чита, и може утицати на то како се сат вреди током времена. Површински третман је слој који одлучује да ли би браслет задржао свој изглед или да би се носио у првој години.
Како премази повећавају тврдоћу површине
Тврди премази као што су ПВД и ДЛЦ мењају површинско понашање метала. ПВД, или физичко отпадање паре, одлага танки филм који може повећати тврдоћу површине неколико пута изнад необрађеног нерђајућег челика. ДЛЦ, или угљеник сличан дијаманту, иде даље комбинујући тврдоћу сличну дијаманту са смазаношћу сличном графиту, због чега се често користи за браслете са високом употребом.
Оба процеса се везују на атомском нивоу, а не на површини као што је традиционално електропластирање. То је оно што спречава да се слој не лупи или не лупи под нормалним носилиштем. Правилно наметнуто премазивање не само да изгледа издржљиво. То мења како браслет реагује на тријање.
Трговац је осетљивост процеса. Покривање на слабо припремљеној површини ће у почетку изгледати добро, а касније ће се појавити проблеми. Преочишћење, укључујући четкање, полирање или електрополирање, одређује колико се филм добро држи и колико дуго траје.
Зашто су пасивација и електрополирање материја испод површине
Покрива штити спољашњост. Одбрана од корозије почиње испод.
Електрополирање је електрохемијски процес који уклања танки слој метала са површине. За разлику од механичког полирања, она се усредсреди на врхове површине, елиминишући пукотине, јаме и уграђене контаминате који могу постати места почетка корозије. Како струја тече, атоми гвожђа се преференцијално растворају, остављајући површину обогаћену хромом.
Прослеђује пасивизација. Лимонска или азотна киселина чишће остатак слободног гвожђа и помаже реформисању пасивног слоја хром оксида. Резултат је густија, равномернија оксидна бариера од необрађене површине. У окружењима богатим хлорима, као што су обални ваздух или зној, та бариера успорава корозију јама.
За наручницу која је изложена соли, киселинама коже и константном тријању, комбинација електрополирања и пасивације продужава прозор пре него што се појави видљива корозија. То није трајни штит. То је одлагање које купује године стабилности изгледа.
| Tretman | Шта то чини | Главна корист | Главна ограничења |
|---|---|---|---|
| ПВД премаз | Депонира танки тврди филм | Виша тврдоћа површине, избор боја | Адхезија зависи од пре-третмана |
| ДЛЦ премаз | Тврди филм на бази угљеника | Висока отпорност на огреб, тамна завршна боја | Више трошкова процеса |
| Електрополирање | Уклоњава површинске врхове и контаминације | Мање места почетка корозије | Потребна је контрола процеса |
| Пасивација | Обновља слој хром оксида | Боља отпорност на корозију | Ништа није покривено, није се променила боја. |
Реално одеће и оно што то показује
Бројеви тврдоће су важни, али понашање на терену је важније. Брасница са правилно наметнутим премазом има тенденцију да задржава своју првобитну боју и да дуже сјаје под трчањем одеће, излагањем соли и благим контактом киселине. Видима разлика се прво појављује на ивицама и зонама са великим контактом, где необрађена површина најраније почиње да показује зношење.
Зато се већи почетни трошкови обраде површине често исплаћују мање жалби због изгледа. Брасница која не губи свој изглед смањује проблеме након продаје и штити квалитет часописа. Добитак није бесконачан. Покрива се зноје на ивицама, и свака површина ће на крају показати употребу. Реалистичан циљ је да се споро види оштећење и да се образац знојавања одржи равномерно.
Уобичајена грешка је да се према премази третира као замену за добар основни материјал или добру контролу процеса. Није. Покрив на слабо завршеном субстрату ће се покварити брже од покрива на добро припремљеном, чак и када је дебљина покрива иста.
Пољски случај у коме је претерано лечење одлучило о исходу
Један бренд је наручио парку везача за накит на наручницу. Први узорци изгледали су јако и производња је почела. Неколико недеља након испоруке, дошло је извештаја да су неке везе показале хазинг и зношење ивице раније него што је очекивано.
Истраживање је показало да је процес налепљења био у реду. Проблем је био припрема супстрата. Неке везе су били полирани на мало другачији профил површине пре премазања, а премаз се није равномерно везао на тим површинама. Разлика је била невидљива у фази узорке и појавила се тек након наноси.
Поправка је захтевала затегнуће спецификације за пре-третамент, додавање проверке профила површине пре премазања и спровођење функционалног испитивања зноја на премазаним узорцима. Покрив је остао исти. Процес око тога се променио.
То је уобичајено. Покрив привлачи пажњу. Корак припреме који одређује његову перформансу је прескочен.
Шта треба да се прецизира пре него што се обавежете на обраду површине
Спецификације за обраду површине припадају пројектној датотеци пре алата и распореда производње.
Тип премаза и циљна боја, са физичким референтним узорком.
Корак припреме површине и профил површине који морају да произведе.
Метода испитивања прилепљености и критеријуми прихватања.
Метода испитивања гребања и хабања примењена на премазане делове.
Метода испитивања корозије за пасивиране и премазене површине.
Критеријуми инспекције и ниво АКЛ за изглед.
Испитивање премазаних узорака под реалним условима зноја је корак који се најчешће прескаче. Појас узорка под чистим осветљењем не предвиђа како ће се премаз понашати након неколико недеља контакта са одећом, знојем и површинама стола.
Издржљивост браслета зависи од тога колико су основни материјал, припрема површине, избор премаза и критеријуми за инспекцију одговарају од првог цртања. Буррива, скраћеница за Баоруихуа (Донггуан) Прецизион Технологија Цо, Лтд., фокусира се на ОЕМ сатови компоненте из своје производне базе у Донггуану, са унутрашњим могућностима преко цифербла, случајева, накита и браве. Производња браслета комбинује ЦНЦ фрезирање, штампање, аутоматско полирање и димензионалну инспекцију, са прегледањем површине и функционалним проверама састављених браслета. Да бисте разговарали о спецификацијама за обраду површине браслета, захтевима за тестирање и критеријумима за одобрење, контактирајте Бурриву.