
 EN
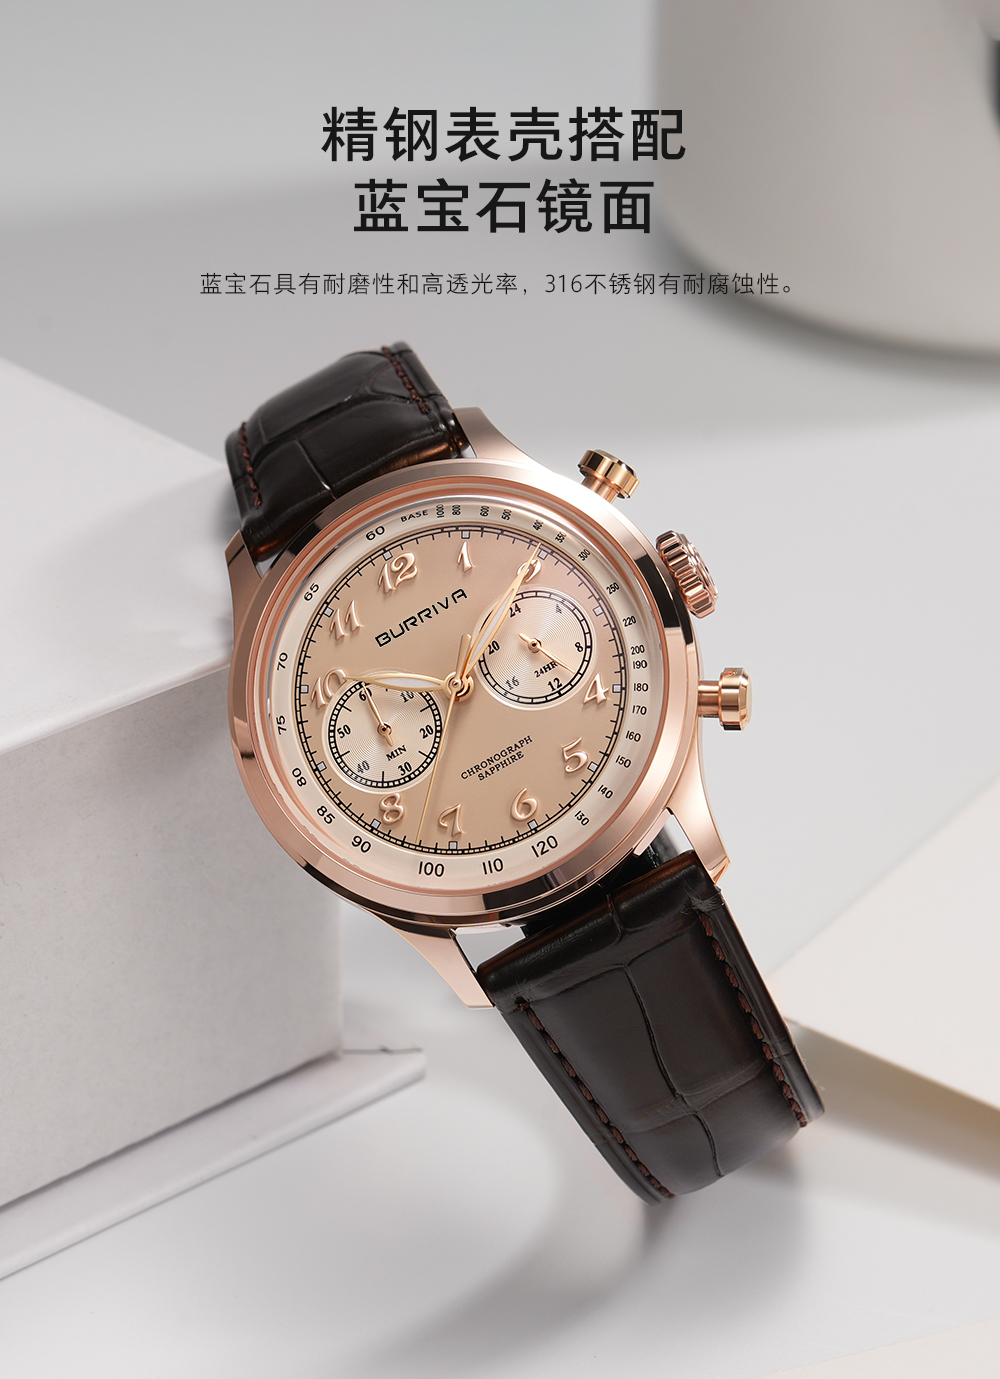
Egy karperec folyamatosan súrlódásnak, izzadásnak és környezeti hatásoknak van kitéve. A 316L típusú rozsdamentes acél ezért népszerű: ellenáll a korróziónak, jól megmunkálható, és jól fogadja a felületkezeléseket. Azonban a felületi keménysége korlátozott. A napi érintkezés az íróasztal széleivel, a ruházattal és a tisztítórongyokkal finom karcolásokat okozhat, amelyek fokozatosan elvesztik a fényességét.
Egy prémium minőségű óránál ez a fénytelenség lényeges. Megváltoztatja, hogyan érzékeljük a karperecet, és befolyásolhatja az óra értékét az idővel. A felületkezelés az a réteg, amely dönti el, hogy a karperec megtartja-e megjelenését, vagy az első évben megjelennek-e a kopásnyomok.
Hogyan növelik a bevonatok a felületi keménységet
A PVD és a DLC típusú kemény bevonatok megváltoztatják a fém felületi tulajdonságait. A PVD (fizikai gőzlerakódás) vékony réteget rak le, amely a kezeletlen rozsdamentes acélhoz képest többszörösére növelheti a felületi keménységet. A DLC (gyémántszerű szén) továbbmegy ezen, mivel egyaránt gyémántszerű keménységet és grafit-szerű kenőképességet kombinál, ezért gyakran választják nagy igénybevételnek kitett karperecekhez.
Mindkét eljárás az atomi szinten kötődik a felülethez, nem úgy, mint a hagyományos galvanizálás, amely egyszerűen a felületre rakódik. Éppen ez a kötés akadályozza meg, hogy a bevonat normál használat mellett repedjen vagy hámljon. Egy megfelelően alkalmazott bevonat nemcsak tartósnak tűnik – megváltoztatja, hogyan reagál a karperek a súrlódásra.
Az ár, amit ezért fizetni kell, az eljárás érzékenysége. Ha egy rosszul előkészített felületre viszik fel a bevonatot, az eleinte jónak tűnhet, de később problémákat mutathat. Az előkezelés – például dörzsölés, csiszolás vagy elektrolitos polírozás – dönti el, mennyire tapad jól a réteg, és mennyi ideig marad érintetlen.
Miért fontos a passziválás és az elektrolitos polírozás a felület alatt
A bevonatok a külső felületet védik. A korrózióvédelem a felület alatt kezdődik.
Az elektrolitos polírozás egy elektrokémiai folyamat, amely egy vékony fémréteget távolít el a felületről. A mechanikus csiszolással ellentétben a felületi kiemelkedéseket célozza meg, eltávolítva a repedéseket, gödröket és beágyazott szennyező anyagokat, amelyek korróziós kezdőpontokká válhatnak. Amikor az áram átfolyik, a vasatomokat elsőbbségi sorrendben oldják fel, így egy króm-dúsított felület marad vissza.
Ezt követi a passziválás. Egy citromsavas vagy salétromsavas kezelés eltávolítja a maradék szabad vasat, és segíti a passzív króm-oxid réteg újra-kialakulását. Az eredmény egy sűrűbb, egyenletesebb oxid gát, mint egy kezeletlen felületen. Kloridban gazdag környezetekben – például tengerparti levegőben vagy izzadságban – ez a gát lassítja a pittings korróziót.
Egy olyan karperec esetében, amely sót, bőrsavakat és folyamatos súrlódást érez, az elektrolitos polírozás és a passziválás kombinációja meghosszabbítja azt az időszakot, amíg látható korrózió nem jelenik meg. Ez nem egy állandó védőréteg. Ez egy késleltetés, amely évekig biztosítja a megjelenés stabilitását.
| Kezelés | Mi történik | Fő előny | Fő korlátozás |
|---|---|---|---|
| Pvd fedet | Vékony, kemény réteget rak le | Magasabb felületi keménység, színválaszték | Az tapadás a megelőző kezeléstől függ |
| DLC bevonat | Széntartalmú kemény réteg | Kiváló karcolásgátlás, sötét felület | Magasabb folyamatköltség |
| Elektropolírozás | Eltávolítja a felületi csúcsokat és szennyeződéseket | Kevesebb korrózióindító hely | Folyamatszabályozást igényel |
| Passziváció | Újjáépíti a króm-oxid réteget | Jobb korrózióállóság | Nem bevonat, nincs színváltozás |
A valóságos kopás és az általa mutatottak
A keménységi számok fontosak, de a terepi viselkedés még fontosabb. Egy megfelelően felhordott bevonattal ellátott karperec hosszabb ideig megőrzi eredeti színét és csillogását a ruházat súrlódása, a sóexpozíció és enyhe savas érintkezés hatására is. A látható különbség elsősorban az élek és a nagyobb érintkezési területek környékén jelenik meg, ahol egy kezeletlen felület legkorábban kezd el kopni.
Ezért a felületkezelés magasabb kezdeti költsége gyakran megtérül a megjelenéssel kapcsolatos panaszok csökkenésével. Egy olyan karperec, amely megőrzi felületét, csökkenti az utólagos problémákat, és védi az óra megítélt minőségét. A nyereség nem korlátlan. A bevonatok az éleken kopnak, és bármely felület végül mutatni fogja a használatot. A realisztikus cél tehát a látható minőségromlás lelassítása és egyenletes kopási minta fenntartása.
Gyakori hiba, ha a bevonatot a jó alapanyag vagy a megfelelő folyamatirányítás helyettesítésének tekintjük. Ez azonban nem így van. Egy rosszul felületkezelt alapanyagra felvitt bevonat gyorsabban meghibásodik, mint egy jól előkészített alapanyagra felvitt bevonat, még akkor is, ha a bevonat vastagsága azonos.
Egy gyakorlati eset, ahol az előkezelés döntötte el az eredményt
Egy márkarendelés DLC-bevonatos karperecek láncszemeire vonatkozott. Az első minták erőseknek tűntek, és megkezdődött a gyártás. Néhány héttel a szállítás után jelentések érkeztek arról, hogy egyes láncszemek korábban, mint várták, elhomályosodtak és élkopást mutattak.
A vizsgálat során kiderült, hogy maga a bevonatolási folyamat megfelelő volt. A probléma az alapanyag előkészítésében rejlett. Egyes láncszemeket a bevonat felvitele előtt kissé eltérő felületi profilra csiszoltak, és a bevonat ezeken a felületeken kevésbé egyenletesen kötődött. A különbség a minták szakaszában láthatatlan volt, és csak a kopás után vált észlelhetővé.
A megoldáshoz szükséges volt a kezelés előtti specifikáció szigorítása, egy felületi profil ellenőrzés bevezetése a bevonat felhordása előtt, valamint funkcionális kopáspróba végzése a bevonattal ellátott mintákon. A bevonat változatlan maradt; a körülötte zajló folyamat módosult.
Ez a minta gyakori. A bevonatra figyelnek, míg azokat az előkészítő lépéseket, amelyek meghatározzák a teljesítményét, figyelmen kívül hagyják.
Mit kell meghatározni a felületkezelés véglegesítése előtt
A felületkezelésre vonatkozó specifikációkat a projektfájlban kell rögzíteni a szerszámok gyártása és a gyártási ütemezés megkezdése előtt.
A bevonat típusa és a célszín, fizikai referencia-minta mellékelésével.
A felület-előkészítés lépései és az általuk előállítandó felületi profil.
Tapadásvizsgálat módszere és elfogadási kritériumai.
A bevonattal ellátott alkatrészekre alkalmazott karcolási és kopásvizsgálat módszere.
Passzivált és bevonattal ellátott felületek korrodálódásvizsgálatának módszere.
Megjelenés ellenőrzésének kritériumai és az AQL-szint.
A bevonatos minták valós idejű kopási körülmények közötti tesztelése a leggyakrabban kihagyott lépés. A minta megjelenése tiszta világítás mellett nem jelzi előre, hogyan viselkedik egy bevonat hetekig tartó érintkezés után ruházattal, izzadással és íróasztalfelületekkel.
A karperecek tartóssága attól függ, mennyire illeszkednek egymáshoz az alapanyag, a felületelőkészítés, a bevonatválasztás és az ellenőrzési kritériumok már az első rajztól kezdve. A Burriva – rövidítése a Baoruihua (Dongguan) Precision Technology Co., Ltd. nevű vállalatnak – azonosítja magát az OEM óraalkatrészek gyártásával, amelyet Dongguan-i termelőbázisán végez, saját képességekkel rendelkezve a számlapok, házak, karperek és csatok területén. A karperek gyártása CNC marásból, húzásból, automatizált polírozásból és méretellenőrzésből áll, a felületi minőség értékelése mellett összeszerelt karperek funkcionális ellenőrzését is elvégzik. A karperek felületkezelési specifikációinak, tesztelési követelményeinek és jóváhagyási kritériumainak megbeszéléséhez lépjen kapcsolatba a Burrivával.