
 EN
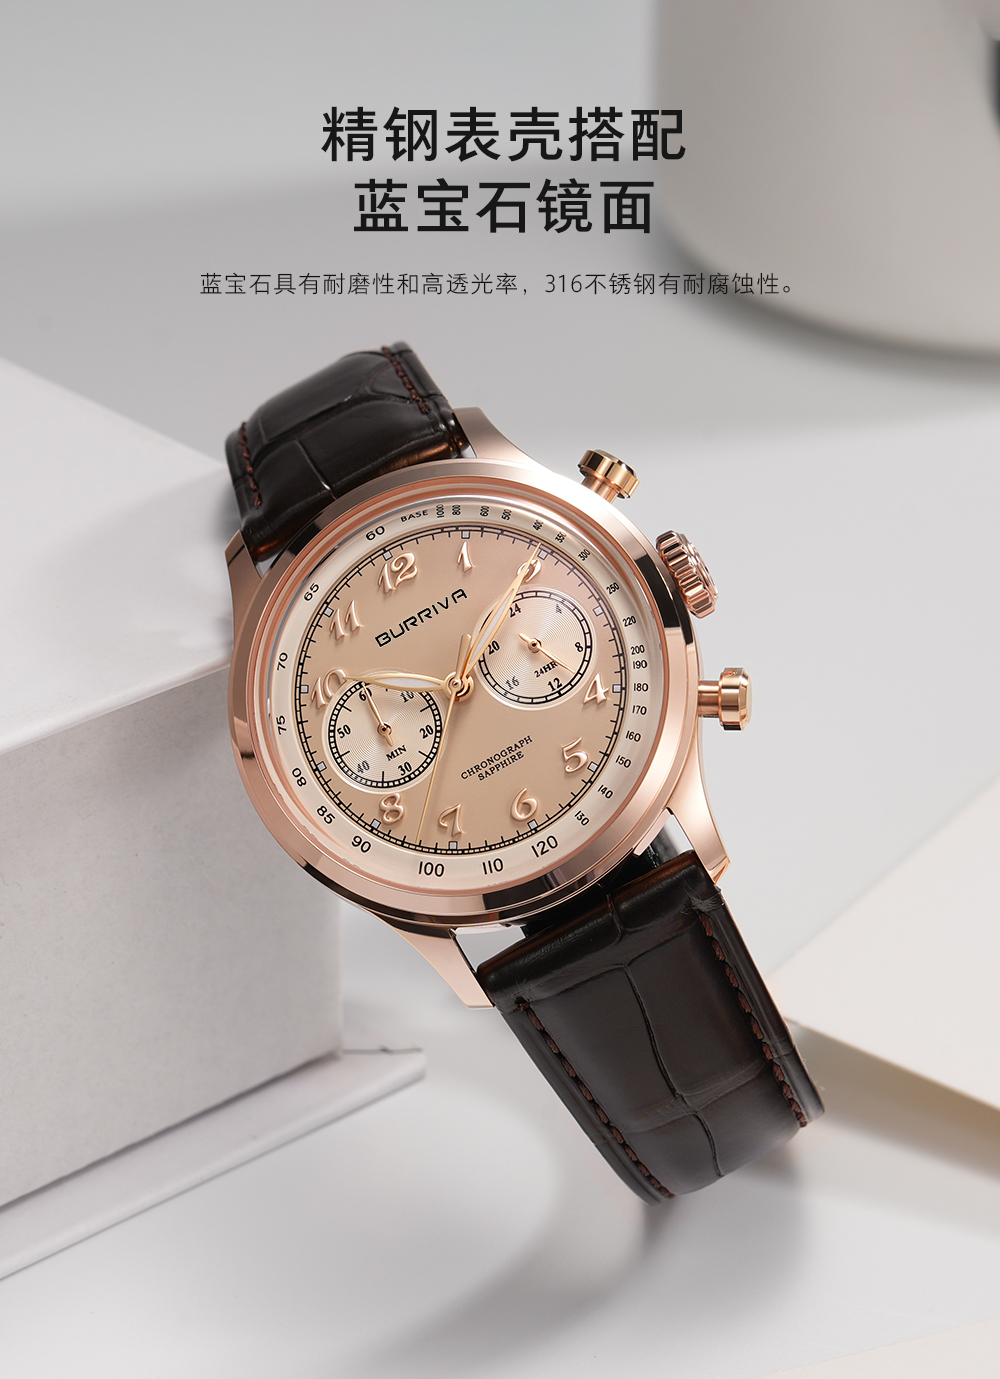
Nakit za zapestnico je izpostavljen stalnemu obrabi, znojenju in vplivom okolja. Nerjavnega jekla, kot je 316L, se pogosto uporablja iz dobrih razlogov: odporno je proti koroziji, ga je mogoče natančno obdelati in dobro sprejme površinske obdelave. Vendar je njegova trdota površine omejena. Vsakodnevni stiki z robovi miz, oblačili in brisalnimi krpami lahko povzročijo drobne praske, ki postopoma zatemnijo sijaj.
Za premium uro je to zatemnitev pomembna. Spremeni, kako se zapestnica vizualno dojema, in lahko vpliva tudi na vrednost ure s časom. Površinska obdelava je plast, ki odloča, ali bo zapestnica ohranila svoj videz ali bo že v prvem letu kazala znake obrabe.
Kako premazi povečajo trdoto površine
Trdne prevleke, kot so PVD in DLC, spremenijo površinsko obnašanje kovine. PVD, tj. fizikalno izhlapevanje iz pare, nanaša tanko plast, ki lahko poveča trdoto površine večkrat v primerjavi z nerjavnim jeklenim materialom brez obdelave. DLC, tj. diamantno podobni ogljik, gre še dlje, saj združuje diamantno trdoto z grafitno drsnostjo, zato se pogosto zahteva za zapestnice, ki se intenzivno uporabljajo.
Oba postopka ustvarita vez na atomski ravni namesto na površini, kot pri tradicionalnem galvanskem pozlavljanju. Prav ta atomska vez preprečuje odpiranje ali odpadanje prevleke ob običajni rabi. Ustrezno nanesena prevleka ne zgleda le trajna – spremeni tudi način, kako se zapestnica obnaša ob trenju.
Nasprotna stran te prednosti je občutljivost postopka. Če se prevleka nanaša na slabo pripravljeno površino, bo na začetku izgledala v redu, napake pa se bodo pojavile kasneje. Predobdelava – vključno s čopičenjem, lakanjem ali elektropoliranjem – določa, kako dobro se plast prilepi in kako dolgo ostane na mestu.
Zakaj sta pasivacija in elektropoliranje pomembni pod površino
Prevleke zaščitijo zunanjo površino. Zaščita pred korozijo se začne že pod njo.
Elektropoliranje je elektrokemijski postopek, pri katerem se s površine odstrani tanki sloj kovine. V nasprotju z mehanskim lakanjem cilja vrhove površine in odstrani vdolbine, jame ter vdelane kontaminante, ki bi lahko postali izhodišča za korozijo. Ko teče tok, se železovi atomi raztapljajo prednostno, kar pusti površino, obogateno z cromom.
Nato sledi pasivacija. Obdelava z citronsko ali dušikovo kislino odstrani ostankov prostega železa in pomaga ponovno oblikovati pasivni oksidni sloj croma. Rezultat je gostejši in bolj enakomeren oksidni zavor, kot ga ima nepretretirana površina. V okoljih z visoko vsebino kloridov – na primer v obmorskem zraku ali znoju – ta zavora upočasni nastanek jamaste korozije.
Za narukovico, ki je izpostavljena soli, kožnim kislinam in stalnemu trenju, kombinacija elektropoliranja in pasivacije podaljša časovno okno do pojava vidne korozije. Ni to trajna zaščita. Je le zamik, ki zagotavlja leta stabilnosti videza.
| Obdelava | Kaj storí | Glavna korist | Glavna omejitev |
|---|---|---|---|
| Pvd revrstnjenje | Nanese tanek trd film | Višja trdota površine, možnosti izbire barve | Lepilna moč je odvisna od predobdelave |
| DLC-prevleka | Trd film na osnovi ogljika | Visoka odpornost proti praskam, temna končna obdelava | Višji stroški procesa |
| Elektropoliranje | Odstrani vrhove površine in onesnaževalce | Manj mest za začetek korozije | Zahteva nadzor procesa |
| Pasivacija | Obnavlja sloj kromovega oksida | Boljša odpornost proti koroziji | Ni prevleke, spremembe barve ni |
Dejansko obraba in kar kaže
Številke trdote so pomembne, vendar je obnašanje v praksi še bolj pomembno. Naučenega nakita z ustreznim premazom običajno ohrani izvirno barvo in sijaj dlje časa pri trenju z oblačili, stiku s soljo in blago kislinsko okolico. Vidna razlika se najprej pokaže na robovih in območjih z visoko stopnjo stika, kjer se neobdelana površina najprej začne obrabljati.
Zato višja začetna cena površinske obdelave pogosto povrne svoj strošek z manj pritožbami glede videza. Nakit, ki ohrani končno obdelavo, zmanjša težave po prodaji in varuje dojemano kakovost ure. Korist ni neskončna. Premazi se obrabljajo na robovih in vsaka površina bo s časom kazala znake uporabe. Realističen cilj je zato upočasnitev vidne degradacije in ohranitev enakomernega vzorca obrabe.
Pogosta napaka je, da se prevleko obravnava kot nadomestek za dobro izhodiščno materialo ali dobro nadzorovan proces. Tega ni. Prevleka, nanesena na slabo obdelano podlago, se bo razgradila hitreje kot prevleka, nanesena na dobro pripravljeno podlago, celo če je debelina prevleke enaka.
Primer iz prakse, kjer je predobdelava odločila o izidu
Ena blagovna znamka je naročila serijo povezav za narukvice s DLC-prevleko. Prvi vzorci so izgledali trdno in proizvodnja je začela. Nekaj tednov po dostavi so prišli poročili, da so nekatere povezave že prej kot pričakovano postale megleni in pokazale obrabo na robovih.
Preiskava je ugotovila, da je sam proces nanosa prevleke potekal brez napak. Težava je bila v pripravi podlage. Nekatere povezave so bile pred nanosom prevleke rahlo drugače polirane, kar je povzročilo manj enakomerno vezavo prevleke na teh površinah. Razlika je bila na stopnji vzorcev neopazna in se je pojavila šele po obrabi.
Popravek je zahteval ojačitev specifikacije predobdelave, dodatek preverjanja površinskega profila pred nanosom premaza ter izvedbo funkcionalnega testa obrabe na premazanih vzorcih. Premaz je ostal enak. Spremenjen je bil postopek okoli njega.
To je pogosta vzročna shema. Pozornost se usmeri v premaz. Pripravljalni koraki, ki določajo njegovo delovanje, pa se preskočijo.
Kaj določiti pred odločitvijo o površinski obdelavi
Specifikacije površinske obdelave morajo biti v projektu že pred pripravo orodij in načrtovanjem proizvodnje.
Vrsta premaza in ciljna barva, z fizičnim referenčnim vzorcem.
Koraki priprave površine in površinski profil, ki ga morajo ustvariti.
Metoda testa lepljivosti in merila za sprejem.
Metoda testa praskanja in obrabe, uporabljena na premazanih delih.
Metoda korozivnega testa za pasivirane in premazane površine.
Merila za nadzor in raven AQL za videz.
Preizkušanje prevlečenih vzorcev v realnih pogojih obrabe je korak, ki se najpogosteje izpusti. Videz vzorca pod čistim osvetlitvijo ne napoveduje, kako se bo prevleka obnašala po tednih stika z oblačili, znojem in površinami miz.
Trajnost ogrlic je odvisna od tega, kako dobro so že v prvi skici usklajeni osnovni material, priprava površine, izbor prevleke in merila za pregled. Burriva, okrajšava za Baoruihua (Dongguan) Precision Technology Co., Ltd., se osredotoča na izdelavo komponent za ure OEM iz svoje proizvodne baze v Dongguanu, pri čemer ima notranje zmogljivosti za izdelavo ciferblatov, ohišij, ogrlic in sponk. Proizvodnja ogrlic vključuje CNC-frezanje, žigosanje, avtomatizirano brušenje in dimenzionalni pregled ter pregled končne površinske obdelave in funkcionalne preverjanje sestavljenih ogrlic. Če želite razpravljati o specifikacijah površinske obdelave ogrlic, zahtevah za preizkušanje in merilih za odobritev, stopite v stik z Burrivo.