
 EN
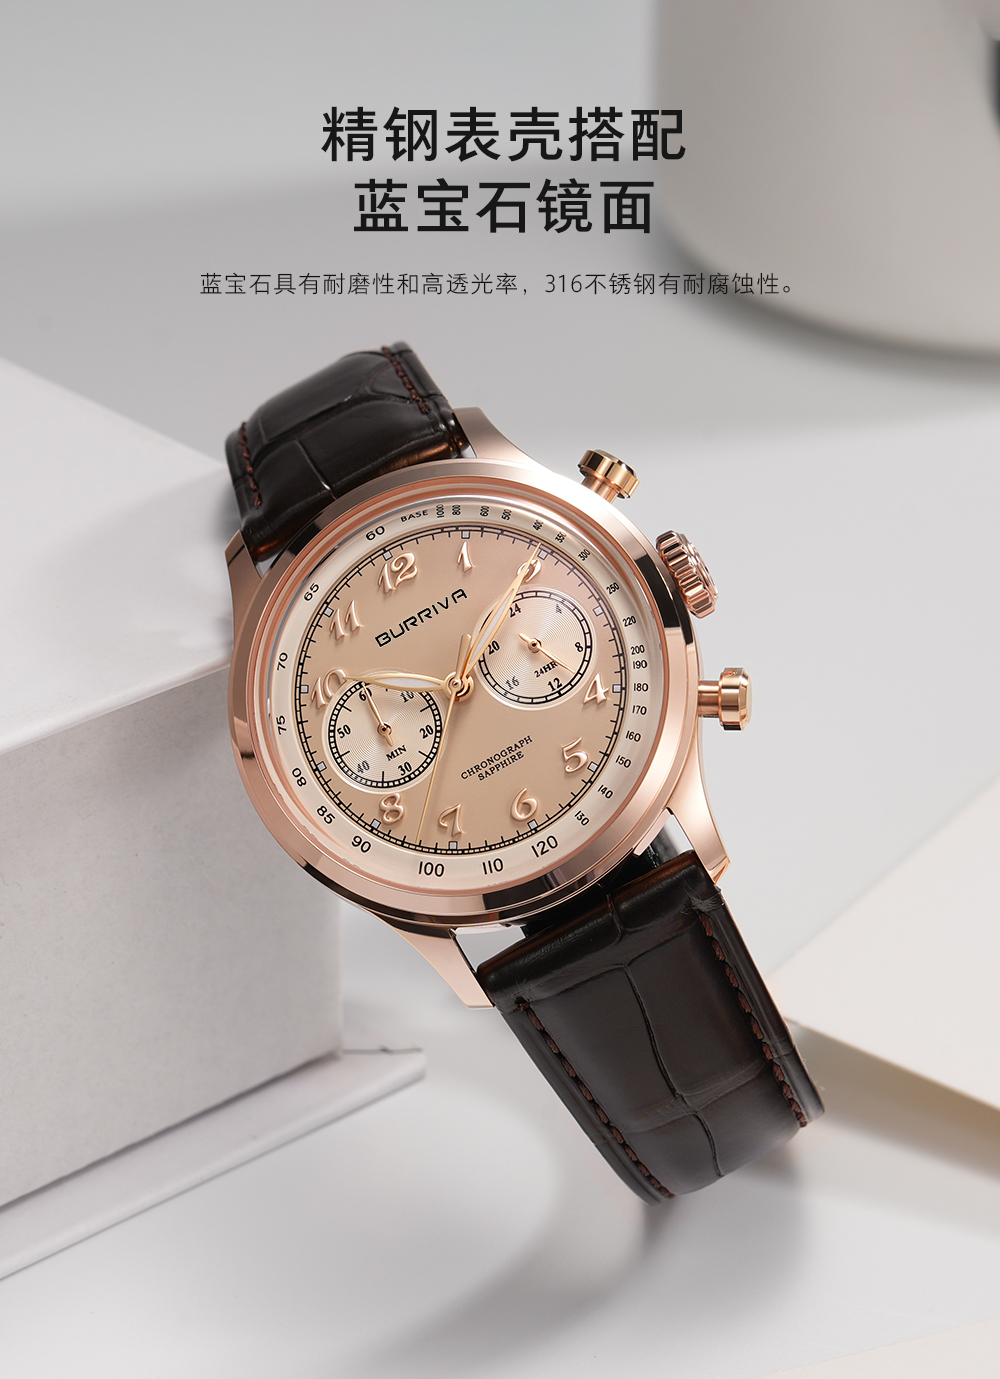
Bransoletka podlega stałemu zużyciu, potowi i oddziaływaniu czynników środowiskowych. Stal nierdzewna, np. stop 316L, jest popularna z dobrego powodu: odporna jest na korozję, łatwo się ją obrabia i dobrze przyjmuje obróbkę powierzchniową. Jej twardość powierzchniowa jest jednak ograniczona. Codzienne kontaktowanie się z krawędziami biurka, ubraniami czy ściereczkami do czyszczenia może powodować drobne rysy, które stopniowo przyciemniają wykończenie.
W przypadku zegarka premium takie przyciemnienie ma znaczenie. Zmienia sposób odbioru bransoletki i może wpływać na wartość zegarka w czasie. Obróbka powierzchniowa to warstwa decydująca o tym, czy bransoletka zachowa swój wygląd, czy też pokaże ślady zużycia już w pierwszym roku użytkowania.
Jak powłoki zwiększają twardość powierzchni
Twarde powłoki, takie jak PVD i DLC, zmieniają zachowanie powierzchni metalu. PVD, czyli osadzanie par fizycznych, tworzy cienką warstwę, która może zwiększyć twardość powierzchni kilkukrotnie w porównaniu do nierównoczesnej stali nierdzewnej. DLC, czyli węgiel podobny do diamentu, idzie dalej – łączy twardość charakterystyczną dla diamentu z smarowością przypominającą grafit, dlatego często jest stosowane w bransoletkach przeznaczonych do intensywnego użytku.
Obie te metody wiążą się na poziomie atomowym, a nie pozostają jedynie na powierzchni, jak tradycyjne pokrywanie elektrolityczne. To właśnie takie wiązanie zapobiega odpryskiwaniu lub odławianiu się powłoki podczas normalnego użytkowania. Poprawnie naniesiona powłoka nie tylko wygląda na trwałą – zmienia sposób, w jaki bransoletka reaguje na tarcie.
Kompromisem jest wrażliwość procesu. Powłoka naniesiona na źle przygotowaną powierzchnię początkowo może wyglądać dobrze, ale później ujawnią się jej wady. Przygotowanie wstępne – w tym szczotkowanie, polerowanie lub elektropolerowanie – decyduje o stopniu przyczepności warstwy oraz o tym, jak długo się utrzyma.
Dlaczego pasywacja i elektropolerowanie mają znaczenie pod powierzchnią
Powłoki chronią zewnętrzną powierzchnię. Ochrona przed korozją zaczyna się od spodu.
Elektropolerowanie to proces elektrochemiczny, w którym usuwana jest cienka warstwa metalu z powierzchni. W przeciwieństwie do szlifowania mechanicznego, proces ten skupia się na wierzchołkach chropowatości, eliminując szczeliny, wgłębienia i zanieczyszczenia wbudowane w powierzchnię, które mogą stać się miejscami inicjacji korozji. Podczas przepływu prądu atomy żelaza są rozpuszczane preferencyjnie, pozostawiając powierzchnię wzbogaconą chromem.
Następnie następuje pasywacja. Traktowanie kwasem cytrynowym lub azotowym usuwa pozostały wolny żelazo i wspiera ponowne utworzenie biernościowej warstwy tlenku chromu. Wynikiem jest gęstsza i bardziej jednolita bariera tlenkowa niż na powierzchni nietraktowanej. W środowiskach bogatych w chlorki – takich jak morskie powietrze lub pot – ta bariera zwalnia korozję punktową.
Dla bransoletki narażonej na sól, kwasy skórne i ciągłe tarcie połączenie elektropolerowania i pasywacji wydłuża okres, jaki upływa do pojawienia się widocznych oznak korozji. Nie jest to osłona trwała. To opóźnienie, które zapewnia lata stabilności wyglądu.
| Leczenie | Co robi | Główna korzyść | Główny ogranicznik |
|---|---|---|---|
| Osadzanie pvd | Osadza cienką, twardą warstwę | Wyższa twardość powierzchni, opcje kolorystyczne | Przyczepność zależy od wstępnego przygotowania powierzchni |
| Powłoka DLC | Twarda warstwa węglowa | Wysoka odporność na zadrapania, ciemny wykończeniowy efekt | Wyższy koszt procesu |
| Elektropolicz | Usuwa wierzchołki chropowatości i zanieczyszczenia powierzchniowe | Mniejsza liczba miejsc inicjujących korozję | Wymaga kontroli procesu |
| Pasywacja | Odnawia warstwę tlenku chromu | Lepsza odporność na korozyję | Nie jest to powłoka, nie występuje zmiana barwy |
Zużycie w rzeczywistych warunkach i co ono pokazuje
Wartości twardości mają znaczenie, ale jeszcze ważniejsze jest zachowanie w praktyce. Bransoletka z odpowiednio nałożonym powłoką zwykle dłużej zachowuje pierwotny kolor i połysk pod wpływem tarcia o ubrania, ekspozycji na sól oraz kontaktu z łagodnymi kwasami. Widoczne różnice pojawiają się najpierw na krawędziach i strefach intensywnego kontaktu – to właśnie tam nieobrobiona powierzchnia zaczyna najwcześniej ujawniać ślady zużycia.
Dlatego wyższy początkowy koszt obróbki powierzchni często zwraca się dzięki mniejszej liczbie skarg dotyczących wyglądu. Bransoletka zachowująca swój wykończeniowy wygląd zmniejsza problemy po sprzedaży i chroni postrzeganą jakość zegarka. Korzyść ta nie jest jednak nieskończona. Powłoki zużywają się przede wszystkim na krawędziach, a każda powierzchnia ostatecznie ujawni ślady użytkowania. Realistycznym celem jest spowolnienie widocznego degradowania się wykończenia oraz zapewnienie jednolitego wzoru zużycia.
Powszechnym błędem jest traktowanie powłoki jako zamiennika dobrej podstawy materiałowej lub dobrej kontroli procesu. Nie jest nią. Powłoka nałożona na źle wykończony podkład ulegnie uszkodzeniu szybciej niż powłoka nałożona na odpowiednio przygotowany podkład, nawet jeśli grubość powłoki jest taka sama.
Przypadek praktyczny, w którym decyzja dotycząca wstępnego przygotowania podłoża zadecydowała o wyniku
Jedna z marek zamówiła partię ogniw bransoletowych z powłoką DLC. Pierwsze próbki wyglądały solidnie i rozpoczęto produkcję. Kilka tygodni po wysyłce otrzymano informacje, że niektóre ogniwa wykazują zamglenie oraz zużycie krawędzi wcześniej niż przewidywano.
Badania wykazały, że sam proces nanoszenia powłoki przebiegał prawidłowo. Problem leżał w przygotowaniu podłoża. Niektóre ogniwa zostały polerowane do nieco innego profilu powierzchniowego przed nałożeniem powłoki, przez co powłoka przywarła do tych powierzchni mniej jednorodnie. Różnica była niewidoczna na etapie prób i ujawniła się dopiero po użytkowaniu.
Poprawka wymagała wzmocnienia specyfikacji przygotowania powierzchni, dodania kontroli chropowatości powierzchni przed naniesieniem powłoki oraz przeprowadzenia funkcjonalnego testu zużycia na próbkach z powłoką. Sam typ powłoki pozostawał bez zmian. Zmieniono jedynie proces ją otaczający.
Taki schemat jest powszechny. Uwagę skupia się na powłoce, podczas gdy kroki przygotowania powierzchni, które decydują o jej właściwościach, są pomijane.
Co należy określić przed zatwierdzeniem obróbki powierzchniowej
Specyfikacje obróbki powierzchniowej powinny znaleźć się w pliku projektowym jeszcze przed rozpoczęciem prac nad narzędziem i zaplanowaniem produkcji.
Rodzaj powłoki i docelowy kolor z fizyczną próbką odniesienia.
Kroki przygotowania powierzchni oraz chropowatość powierzchni, jaką muszą one wytworzyć.
Metoda testu przyczepności oraz kryteria akceptacji.
Metoda testu zadzierania i zużycia stosowana do części z powłoką.
Metoda testu odporności na korozję dla powierzchni po pasywacji i z powłoką.
Kryteria inspekcji oraz poziom AQL dla wyglądu.
Testowanie próbek z powłoką w realistycznych warunkach zużycia jest najczęściej pomijanym etapem. Wygląd próbki przy czystym oświetleniu nie pozwala przewidzieć, jak zachowa się powłoka po tygodniach kontaktu z odzieżą, potem i powierzchnią biurka.
Wytrzymałość bransolety zależy od tego, jak dobrze dobrane są materiał podstawowy, przygotowanie powierzchni, wybór powłoki oraz kryteria kontroli – już od pierwszego rysunku. Burriva, skrót od Baoruihua (Dongguan) Precision Technology Co., Ltd., specjalizuje się w komponentach do zegarków OEM z siedziby produkcyjnej w Dongguan, oferując własne możliwości technologiczne w zakresie tarcz, obudów, bransolet i klamerek. Produkcja bransolet obejmuje frezowanie CNC, tłoczenie, polerowanie zautomatyzowane oraz kontrolę wymiarową, a także ocenę wykończenia powierzchni i sprawdzanie funkcjonalności zmontowanych bransolet. Aby omówić specyfikacje obróbki powierzchniowej bransolet, wymagania testowe oraz kryteria akceptacji, skontaktuj się z Burriva.
Spis treści
- Jak powłoki zwiększają twardość powierzchni
- Dlaczego pasywacja i elektropolerowanie mają znaczenie pod powierzchnią
- Zużycie w rzeczywistych warunkach i co ono pokazuje
- Przypadek praktyczny, w którym decyzja dotycząca wstępnego przygotowania podłoża zadecydowała o wyniku
- Co należy określić przed zatwierdzeniem obróbki powierzchniowej