
 EN
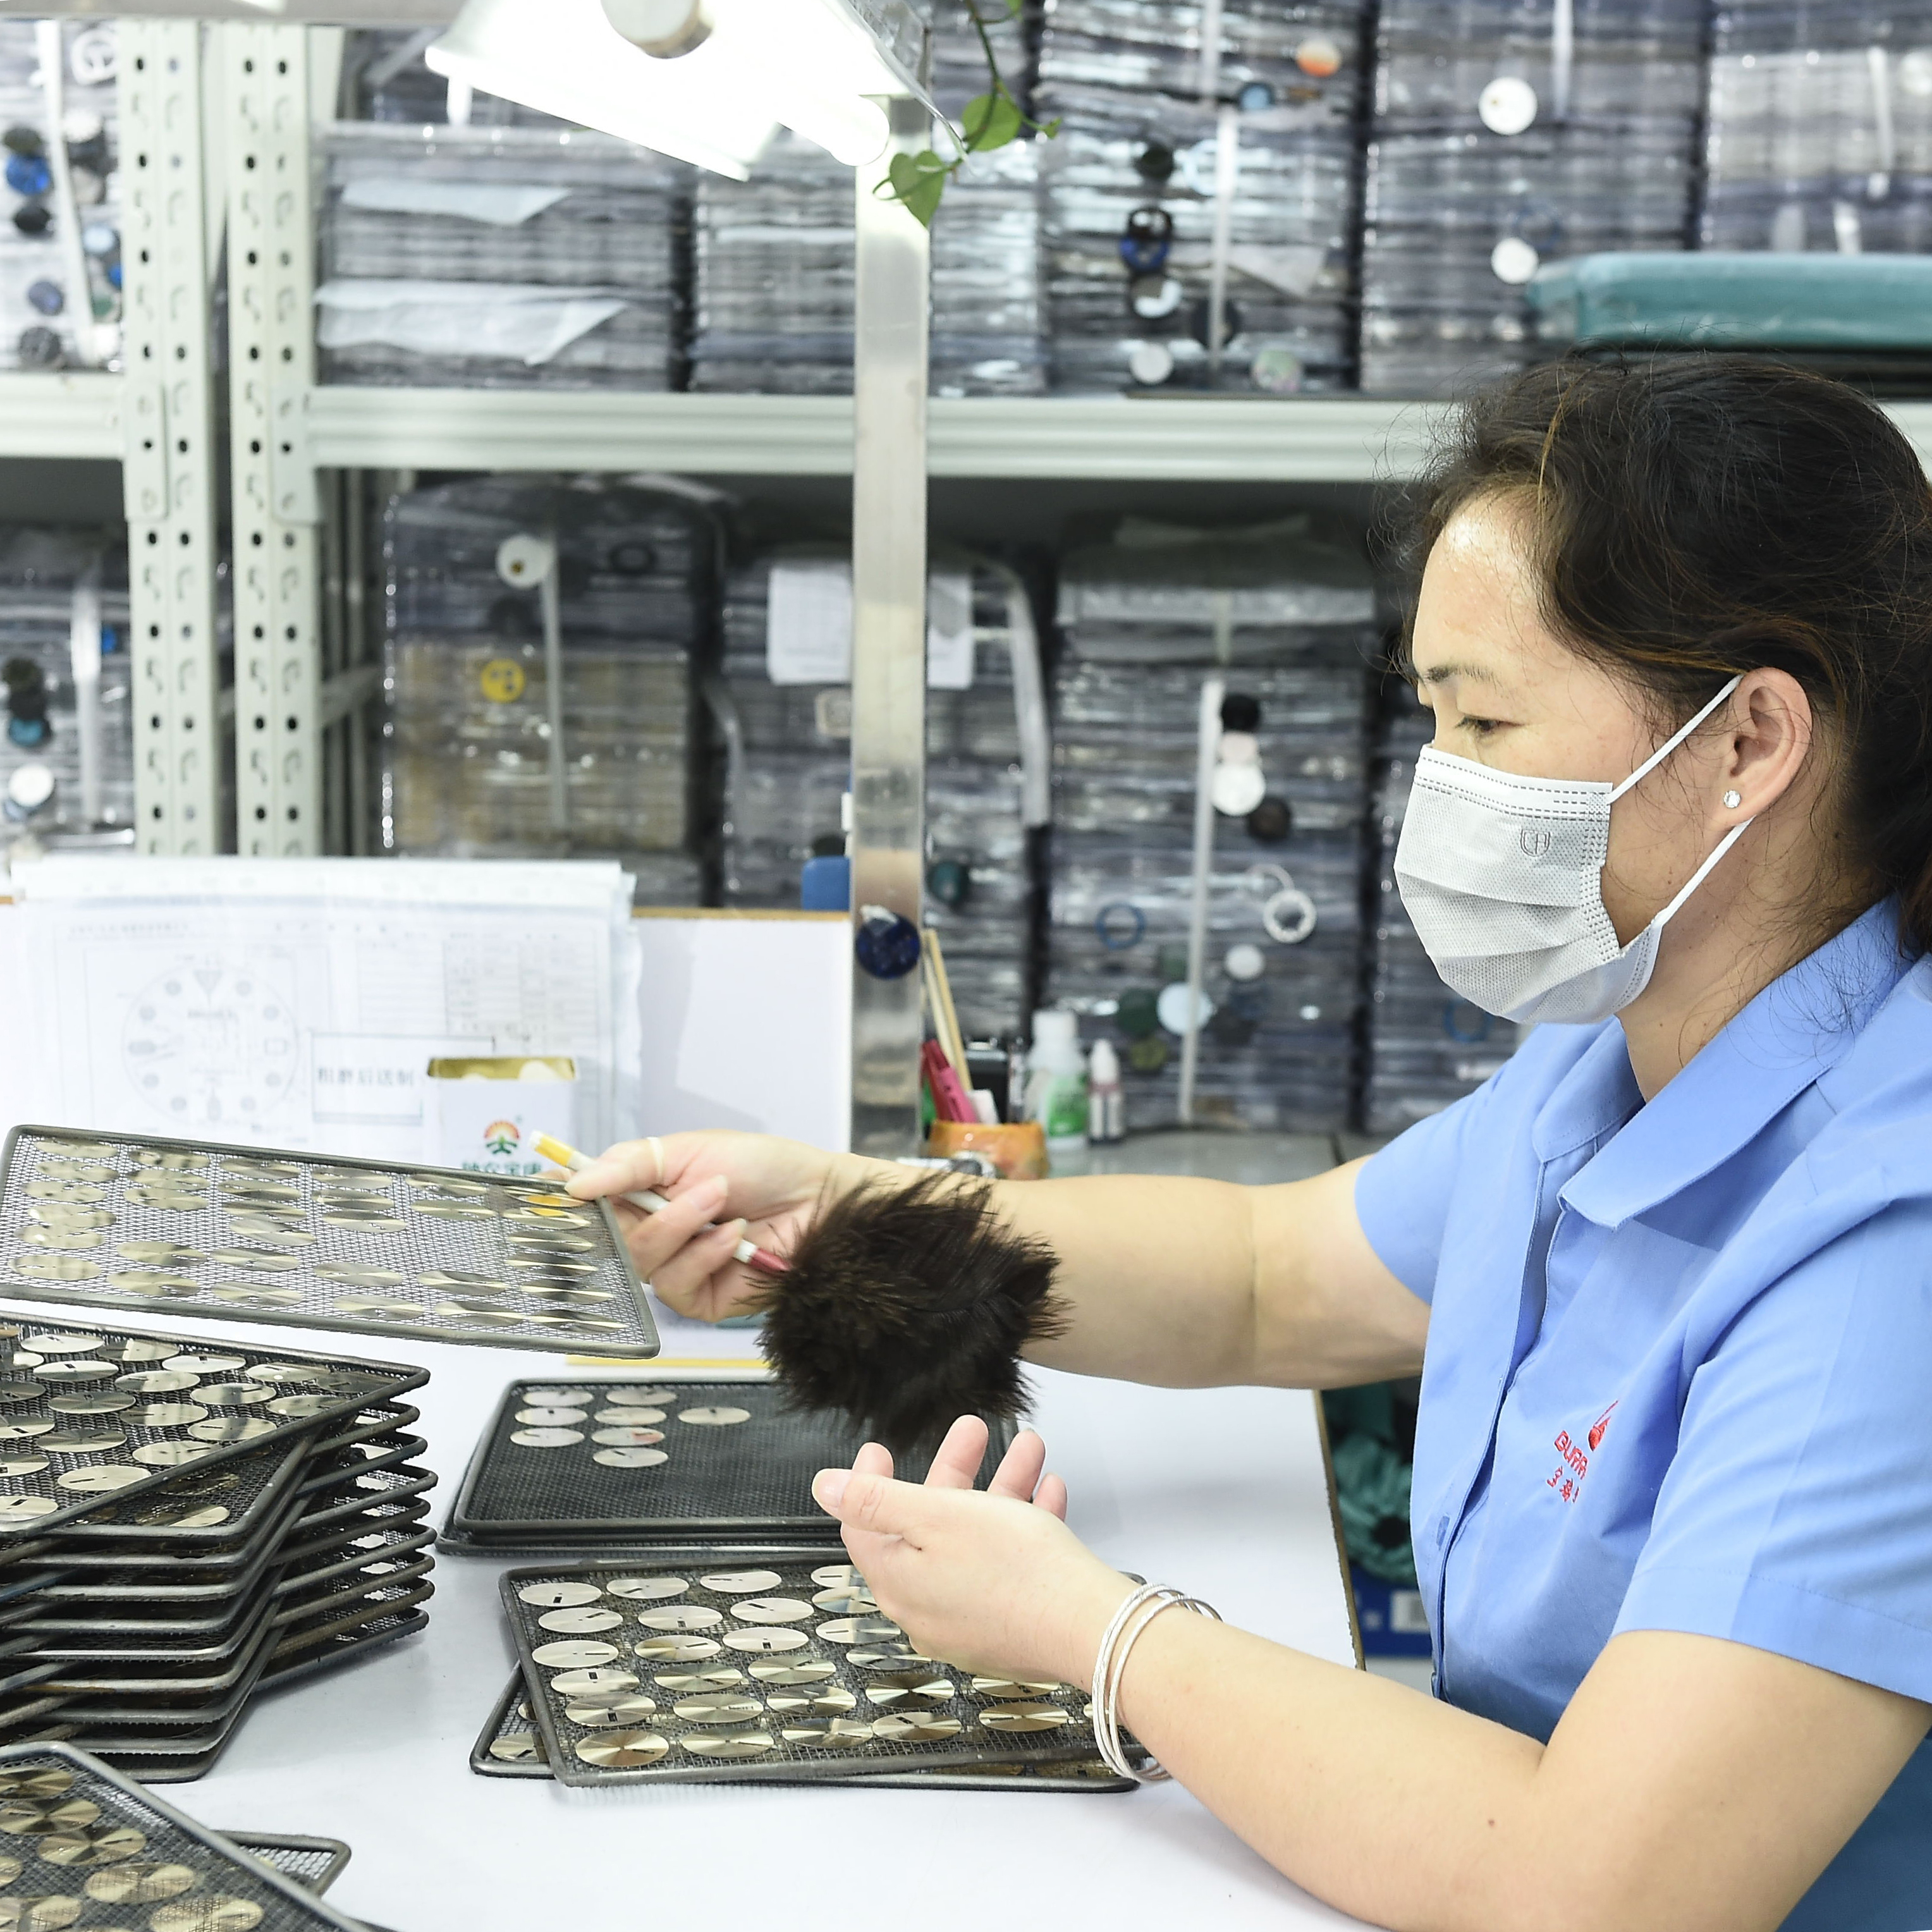
Suatu Konsep Memerlukan Laluan Pengeluaran, Bukan Sekadar Lakaran
Dial jam tangan tersuai biasanya bermula sebagai lakaran, imej hasil render, atau foto rujukan. Input-input ini berguna, tetapi tidak memberitahu pembuat dial cara membina komponen tersebut. Langkah sebenar pertama dalam pembangunan dial jam tangan tersuai ialah menukar idea visual kepada laluan proses. Ini bermakna menamakan substrat, ketebalan bahan asas, kaedah tekstur, lapisan warna, kaedah pencetakan, dan titik pemeriksaan. Suatu konsep yang kekal bersifat visual sukar untuk dikutip harga, sukar untuk diambil sampel, dan sukar untuk dikekalkan konsistensinya merentasi kelompok pengeluaran.
Pengeluaran dial merupakan proses berlapis. Logam asas menentukan geometri. Tekstur mengubah cara cahaya bergerak. Lapisan warna menentukan nada. Pencetakan tampal menambah skala, logo, dan teks halus. Setiap langkah merujuk paksi tengah yang sama, jadi pesongan kecil dalam satu operasi boleh kelihatan beberapa langkah kemudian. Jenama mendapat hasil yang lebih baik apabila lukisan menamakan laluan dan titik semak, bukan sekadar rupa akhir.
Substrat dan Geometri Rangka Menetapkan Had
Kebanyakan penunjuk logam bermula dengan rangka loyang, yang biasanya dinyatakan berdasarkan gred aloi tertentu seperti C2680. Ketebalan dan kerataan rangka penting kerana operasi seterusnya dibina di atas permukaan itu. Rangka yang sedikit melengkung boleh bertahan semasa pemesinan tetapi masih menyebabkan masalah semasa pencetakan pad atau pemasangan penanda. Kaki penunjuk, lubang pusat, dan takungan penanda merupakan ciri-ciri yang menghubungkan penunjuk dengan bahagian jam yang lain, dan toleransi ciri-ciri ini menentukan sama ada komponen tersebut terpasang dengan betul.
Ciri-ciri penting pada dial biasanya dikekalkan dalam had ±0,05 mm atau lebih ketat lagi untuk kecocokan, manakala toleransi umum dial dalam spesifikasi penghantaran chronometer berada sekitar ±100 μm. Nombor-nombor itu bukan tuntutan pemasaran. Ia adalah geometri yang menjadi asas bagi tekstur dial dan pemeriksaan dial. Jika lubang pusat berpindah, corak sunburst tidak akan selari dengan jejak cetak. Jika kaki dial tidak tepat, dial tidak akan duduk rata dalam kes, dan tiada jumlah penambahbaikan permukaan pun yang dapat memperbaikinya. Geometri substrat dan bahan mentah merupakan asas senyap dalam kerja dial jam tangan tersuai.
Tekstur, Warna, dan Cetakan Adalah Proses Berlapis
Tekstur dial jarang dihasilkan dalam satu operasi sahaja. Penyelesaian berbentuk sinar matahari bergantung pada cara alat pengikis bersentuhan dengan benda kerja yang berputar. Corak bulat bergantung pada keselarasan secara memusat di sekitar paksi fungsional. Corak guilloché boleh diketam, dimesin, atau dicetak timbul, dan setiap kaedah meninggalkan ciri permukaan yang berbeza. Lapisan warna kemudiannya mengubah cara tekstur itu dilihat. Elektroplating, salutan PVD, dan lakur bertindak secara berbeza di bawah cahaya, manakala percetakan tampal menambah lagi toleransi pendaftaran tersendiri.
| Laluan permukaan | Apa Yang Dikawal | Risiko pengeluaran biasa | Titik pemeriksaan yang berguna |
|---|---|---|---|
| Elektrolapisan | Warna asas dan rintangan kakisan | Perubahan kimia larutan celup, pengumpulan bahan di tepi | Semakan warna dan ketebalan pelapisan di tepi serta lubang |
| Pelapisan pvd | Keseragaman warna dan rintangan haus | Tanda pemegang, peralihan warna kelompok | Pemeriksaan visual di bawah cahaya terkawal, pemeriksaan lekatan |
| Lacquer | Kedalaman, kilau, dan kekayaan warna | Habuk, variasi ketebalan, hanyutan proses pengerasan | Kekasaran permukaan dan unit kilau pada sudut tetap |
| Percetakan Pad | Logo, skala, dan teks halus | Hanyutan pendaftaran antara laluan | Kedudukan cetakan berbanding paksi tengah |
Jadual ini bukan susunan kedudukan kaedah-kaedah tersebut. Ia menunjukkan mengapa pengeluaran dial memerlukan titik pemeriksaan yang dikaitkan dengan setiap langkah permukaan. Sebuah dial yang lulus pemeriksaan visual masih boleh gagal ujian dimensi di tapak penanda. Satu kelompok yang sepadan dari segi warna pada suatu hari boleh berubah apabila komposisi mandian plating atau kelikatan lakur berubah. Tekstur dan warna dial saling berinteraksi, manakala percetakan tampal terletak di atas keduanya.
Gelung Persampelan Adalah Tempat Konsep Diuji
Kelulusan sampel merupakan satu batu loncatan visual. Kelulusan pengeluaran pula merupakan satu batu loncatan proses. Jurang di antara keduanya ialah tempat di mana banyak projek dial jam tangan tersuai menjadi tidak selesa. Satu sampel boleh disiapkan secara tangan, diperiksa di bawah lampu tertentu, dan diluluskan pada satu keping sahaja. Manakala satu kelompok perlu mengekalkan warna, tekstur dial, pendaftaran cetakan, dan ketepatan dimensi merentasi banyak kepingan serta beberapa operasi.
Kes yang telah dikurangkan kepekaannya daripada projek dial jam tangan tersuai: suatu jenama meluluskan dial bercahaya biru dengan tekstur jejari halus. Sampel pertama kelihatan konsisten di bawah lampu kelulusan. Namun, kelompok pengeluaran kemudian menunjukkan sedikit perubahan warna biru kepada ungu dan kesan bercahaya menjadi kurang ketara di bahagian tengah. Alat tekstur tidak berubah, dan pencetakan pad masih berada dalam had toleransi. Perubahan tersebut dapat dilacak kepada dua pemboleh ubah yang berkaitan. Suhu larutan penyaduran telah berubah sedikit, manakala lapisan lakur pula diaplikasikan sedikit lebih tebal pada kelompok tersebut. Lapisan lakur yang lebih tebal itu mengisi alur jejari paling halus dan mengubah cara lapisan warna memantul cahaya.
Penyelesaian itu bukanlah laluan hiasan baharu. Bengkel menambahkan semakan warna dengan spektrofotometer di bawah pencahayaan terkawal, dengan sasaran ΔE ≤ 2 berbanding piawaian yang disimpan. Ia juga menambahkan semakan ketebalan lakur dan bacaan kilau pada sudut tetap. Satu sampel yang disimpan daripada kelompok yang diluluskan kekal di atas meja sebagai rujukan fizikal. Pengajaran bagi pengeluaran dial adalah mudah: satu piawaian visual memerlukan sokongan berukur, terutamanya apabila tekstur dan warna dial saling berinteraksi.
Titik Pemeriksaan yang Menentukan sama ada Dial Dihantar
Satu pemeriksaan akhir sahaja tidak dapat mengesan semua perkara pada dial jam tangan tersuai. Pemeriksaan masuk menyemak gred bahan mentah, ketebalan, dan kerataan. Pemeriksaan semasa proses mengesan perubahan sementara komponen masih boleh diperbaiki. Pemeriksaan keluar mengesahkan dial siap memenuhi lukisan teknikal dan piawaian kosmetik. Menggabungkan semua pemeriksaan ini menjadi satu semakan akhir sahaja biasanya meningkatkan kadar keluaran cacat.
Masuk: gred bahan, ketebalan bahan mentah, kerataan, dan keadaan kaki dial.
Dalam proses: dimensi kritikal selepas pemesinan, kekonsistenan tekstur, persiapan permukaan sebelum penyaduran.
Keluaran: dimensi akhir, pendaftaran cetakan, padanan warna, dan pemeriksaan visual di bawah cahaya terkawal.
Bagi pengeluaran dail, peringkat dalam proses memerlukan tumpuan. Dimensi yang berubah semasa pemesinan boleh diperbetulkan sebelum penyaduran. Tekstur yang mula pudar di bawah lakur boleh dikesan sebelum percetakan tampal. Kelompok kecil dan kelompok besar harus menggunakan disiplin pemeriksaan yang sama. Kelompok kecil mempunyai harga unit yang lebih tinggi kerana kos persediaan dan perkakasan diagihkan kepada bilangan komponen yang lebih sedikit. Ini merupakan cerun harga, bukan perbezaan dalam piawaian kualiti. Pemeriksaan dail bukanlah gerbang akhir. Ia merupakan siri titik semakan yang mengikuti alur proses.
Laluan Perolehan dan Perubahan yang Dibawa untuk Jenama
Jenama-jenama mengambil pendekatan pembangunan dial jam tangan tersuai melalui dua model sumber biasa. Dalam laluan pelbagai pembekal, pembentukan kosong, tekstur, penyaduran, lakur, dan percetakan tampal berada di bawah pelbagai kedai khas. Jenama tersebut mengkoordinasikan peralihan antara kedai-kedai ini dan menanggung risiko antara muka. Laluan ini boleh memberikan akses kepada kemahiran khusus serta kelenturan untuk kelompok kecil, tetapi tekstur dial yang diluluskan di satu kedai mungkin tidak dapat bertahan dalam julat proses kedai seterusnya.
Laluan sumber tunggal membolehkan muka jam tersuai kekal bersama satu rakan kongsi komponen sepanjang proses pemesinan atau pengecap, penghasilan tekstur, penyaduran, pelitur, dan percetakan pad. Ini mengurangkan peralihan antara pihak dan memudahkan penetapan piawaian penyelesaian serta toleransi secara seragam dalam satu kelompok. Ia juga memusatkan tanggungjawab dan sering meningkatkan ambang pesanan minimum kerana kerja persiapan dikongsi sepanjang kelompok pengeluaran. Tiada model yang mutlak betul secara universal. Pilihan bergantung kepada tahap koordinasi proses yang ingin dikawal sepenuhnya oleh jenama dan ketatnya spesifikasi muka jam yang diperlukan. Laluan komponen satu-henti merupakan salah satu pilihan daripada beberapa alternatif, bukan satu-satunya jalan.
Burriva bekerja pada tahap komponen untuk dial, bekas, gelang, dan gesper. Bagi projek dial jam tangan tersuai, pengeluaran dial merangkumi pemesinan bahan mentah, tekstur, penyaduran, lakur, percetakan tampal, pemeriksaan dimensi, dan beberapa pusingan pemeriksaan pada peringkat bahan masuk, semasa proses, dan keluar. Aliran kerja yang dipisahkan dan kawalan akses fail CAD memastikan fail rekabentuk diasingkan mengikut peranan pekerjaan. Jenama yang sedang membangunkan dial jam tangan tersuai boleh menghubungi pasukan untuk berbincang mengenai spesifikasi dial, keperluan permukaan, dan titik pemeriksaan dial.
Senarai Kandungan
- Suatu Konsep Memerlukan Laluan Pengeluaran, Bukan Sekadar Lakaran
- Substrat dan Geometri Rangka Menetapkan Had
- Tekstur, Warna, dan Cetakan Adalah Proses Berlapis
- Gelung Persampelan Adalah Tempat Konsep Diuji
- Titik Pemeriksaan yang Menentukan sama ada Dial Dihantar
- Laluan Perolehan dan Perubahan yang Dibawa untuk Jenama