
 EN
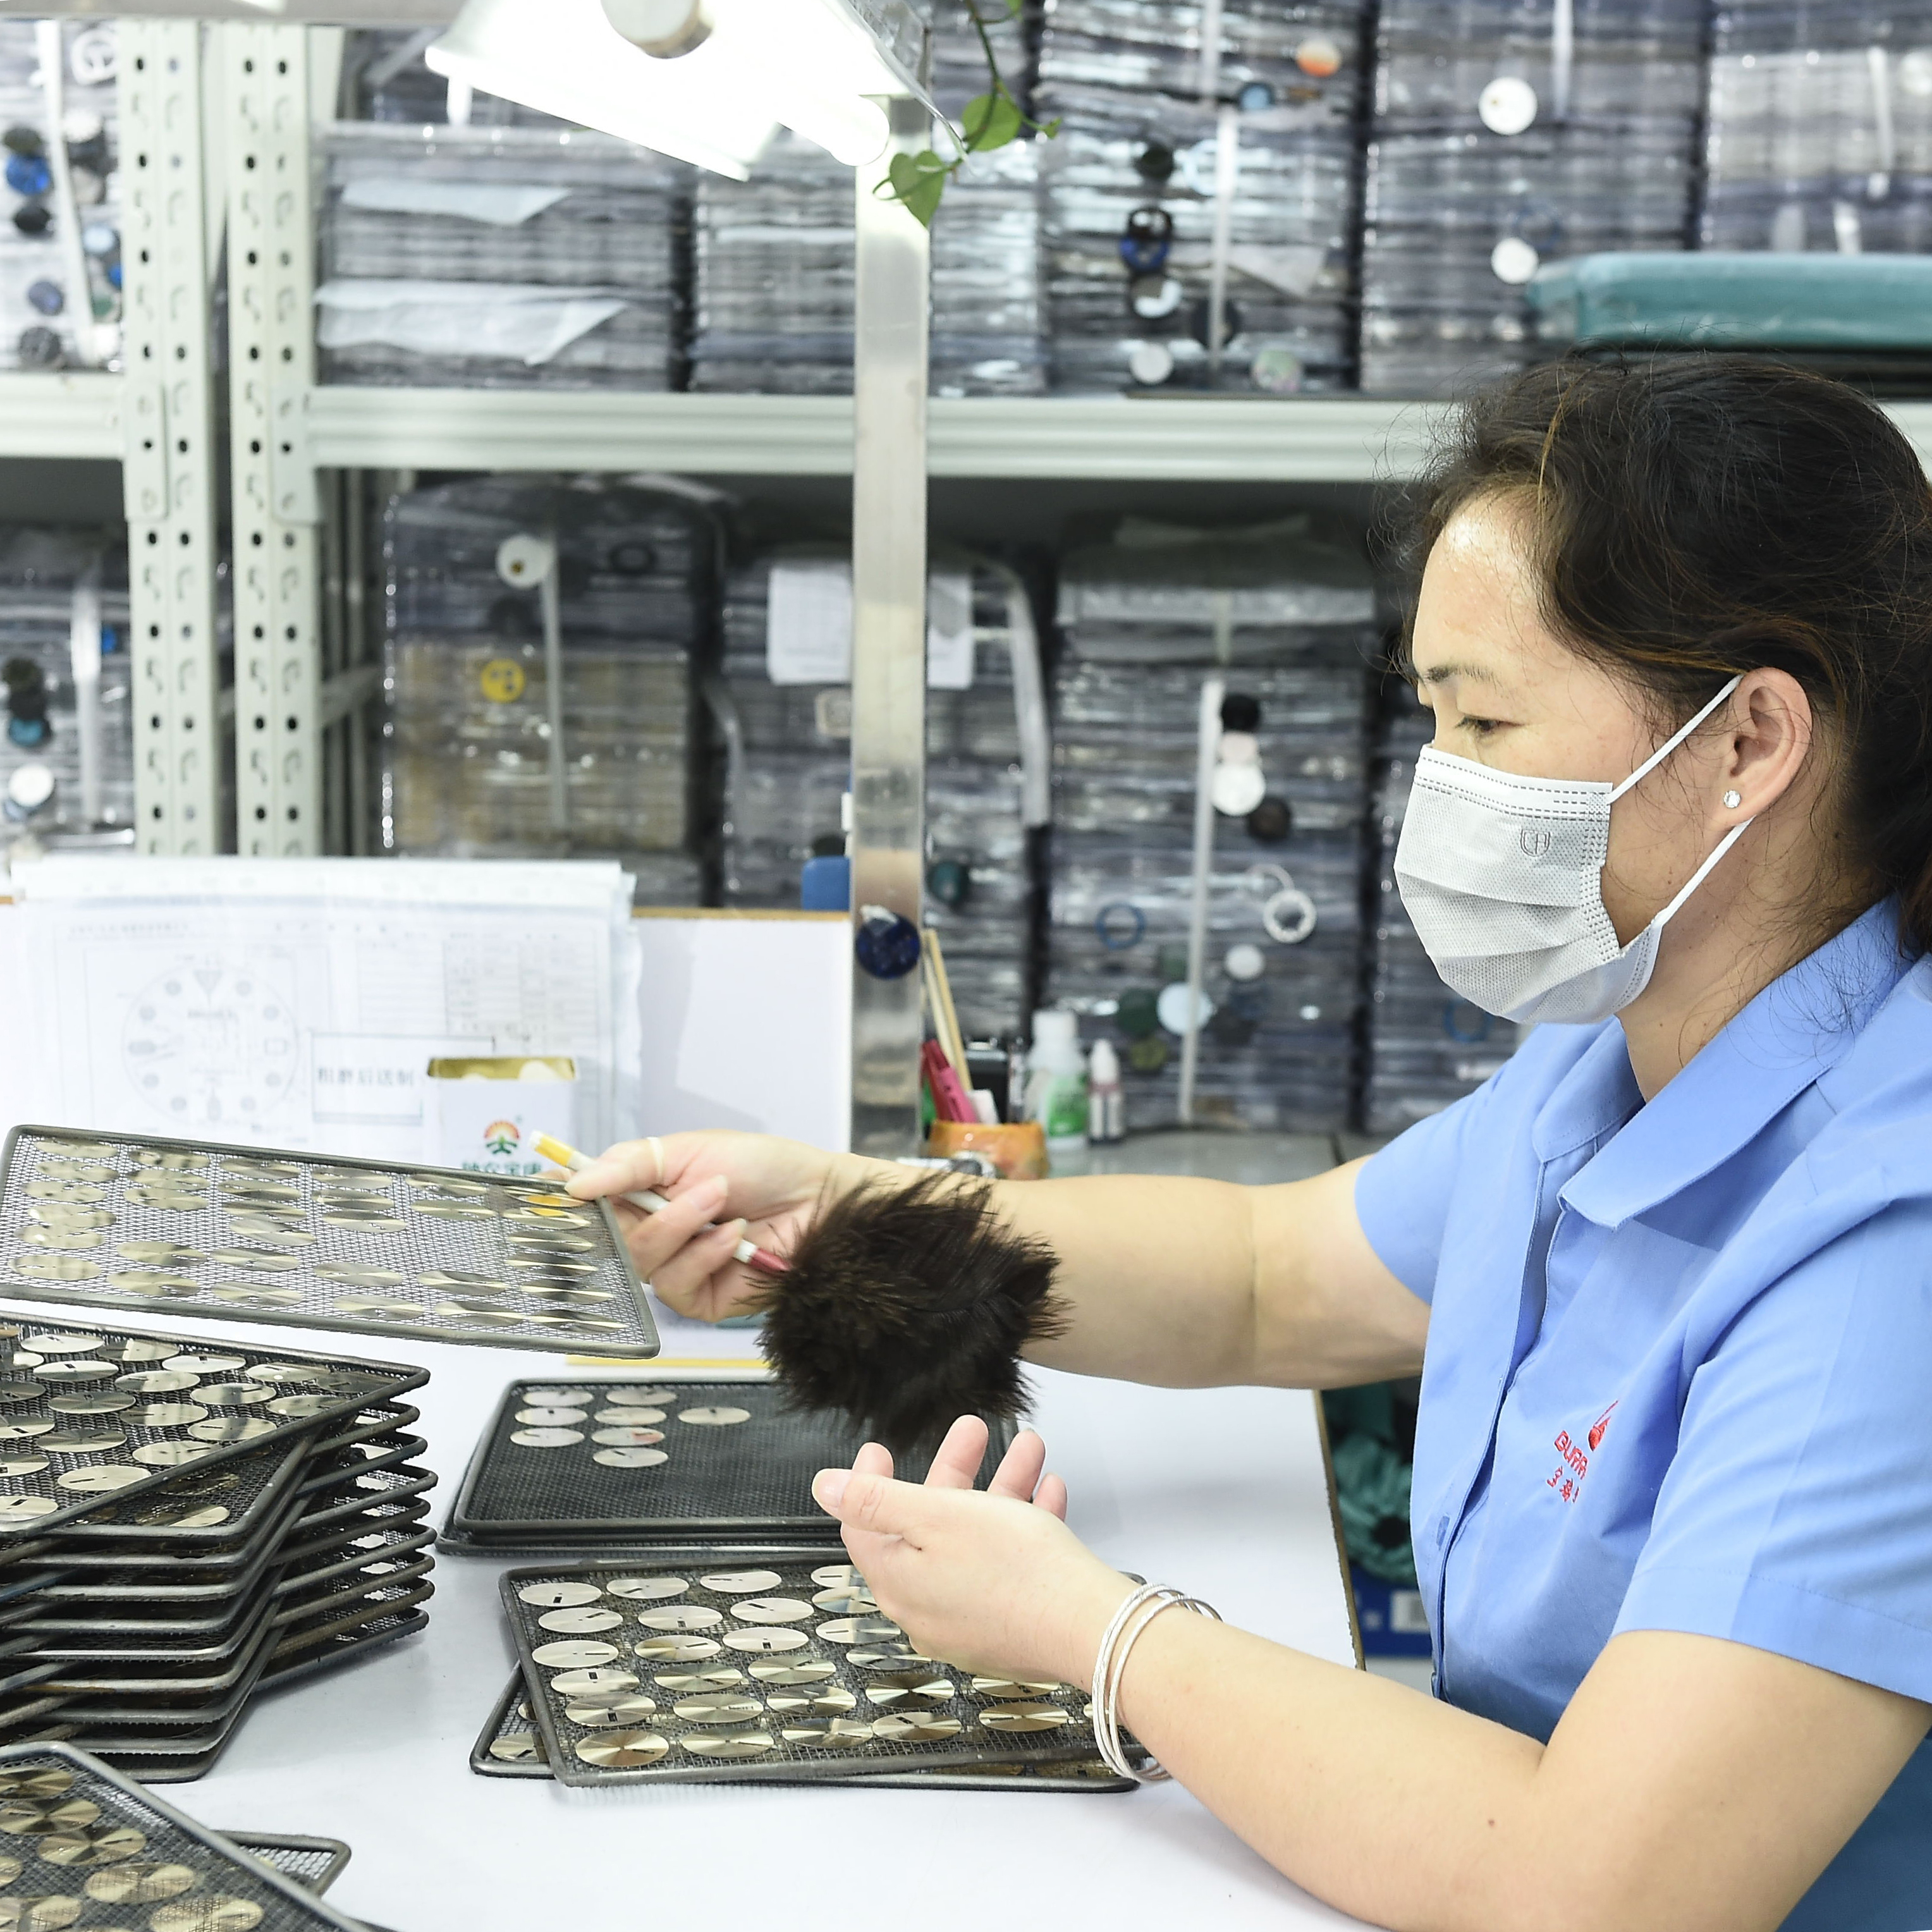
Koncept potrebuje výrobnú cestu, nie len náčrt
Vlastný ciferník hodín zvyčajne začína ako náčrt, render alebo referenčná fotografia. Tieto sú užitočné vstupy, avšak nepovedia výrobcovi ciferníka, ako danú súčiastku vyrobiť. Prvým skutočným krokom pri vývoji vlastného ciferníka je premena vizuálnej predstavy na technologickú cestu. To znamená určiť podkladový materiál, hrúbku polotovaru, metódu textúry, farebnú vrstvu, metódu tlače a kontrolné body. Koncept, ktorý zostáva iba vizuálny, je ťažko ceniteľný, ťažko sa z neho vyrábajú vzorky a ťažko sa udržiava počas celej výrobnej dávky.
Výroba ciferníka je postupný proces. Základný kov určuje geometriu. Textúra mení spôsob pohybu svetla. Farebná vrstva určuje celkový dojem. Tlač pomocou gumového valečka pridáva stupnicu, logo a jemné texty. Každý krok sa orientuje podľa tej istej osi stredovej otvoru, takže malá odchýlka v jednej operácii sa môže prejaviť až v niekoľkých ďalších krokoch. Značky dosahujú lepšie výsledky, ak výkres špecifikuje technologickú cestu a kontrolné body, nie iba konečný vizuálny vzhľad.
Substrát a geometria polotovaru určujú limity
Väčšina kovových ciferníkov začína s mosadzným polotovarom, často špecifikovaným podľa známej zliatiny, napríklad C2680. Dôležitá je hrúbka a rovnosť polotovaru, pretože neskoršie operácie sa na tejto ploche zakladajú. Mierne vykrivený polotovar môže prežiť obrábanie, avšak stále spôsobiť problémy pri tampografií alebo nastavovaní ukazovateľov. Nôžky ciferníka, stredová dierka a sedlá pre ukazovateľe sú prvky, ktoré spájajú ciferník s ostatnou časťou hodín, a ich tolerancie rozhodujú o správnom umiestnení súčiastky.
Kritické vlastnosti ciferníka sa zvyčajne udržiavajú s presnosťou ±0,05 mm alebo lepšou pri pasovaniach, zatiaľ čo všeobecné tolerancie ciferníka v špecifikáciách pre predloženie chronometra sú približne ±100 μm. Tieto čísla nie sú marketingovým tvrdením. Ide o geometriu, od ktorej závisia textúra ciferníka a kontrola ciferníka. Ak sa stredová dierka posunie, slnko-podobný vzor nebude presne zodpovedať tlačenej dráhe. Ak sú nožičky ciferníka nesprávne, ciferník nebude v prípadovej skrini ležať rovno a žiadna úprava povrchu ho nepomôže. Geometria podkladu a polotovaru je tichým základom práce s vlastnými ciferníkmi hodiniek.
Textúra, farba a tlač sú postupný proces
Textúra číselníka zvyčajne nie je výsledkom jediného výrobného kroku. Slnečný efekt závisí od spôsobu, akým sa abrazívny nástroj dotýka rotujúceho polotovaru. Kruhové ryhovanie závisí od sústrednosti okolo funkčnej osi. Guilloché môže byť vyrezané, frézované alebo razené – každá z týchto metód vytvára iný povrchový charakter. Následne farbová vrstva ovplyvňuje, ako sa táto textúra vníma. Elektroplatinovanie, PVD povlaky a lak sa každý inak správajú pri svetle a tampografiou sa navyše pridáva vlastná tolerancia zarovnania.
| Povrchová cesta | Čo to ovláda | Bežné výrobné riziko | Užitočný bod kontroly |
|---|---|---|---|
| Elektrolytické pokovovanie | Základná farba a odolnosť voči korózii | Zmena zloženia lázní, hromadenie materiálu na okrajoch | Kontrola farby a hrúbky pokovovania na okrajoch a otvoroch |
| Pvd nátier | Jednotná farba a odolnosť proti opotrebovaniu | Označenia upevnení, posun farby v dávke | Vizuálna kontrola za regulovanej svetelnosti, kontrola adhézie |
| Laky | Hĺbka, lesk a bohatosť farby | Prach, kolísanie hrúbky, posun výpalu | Roughness povrchu a jednotky lesku pri pevnom uhle |
| Tlačovanie padom | Logá, stupnice a jemný text | Posun zaregistrovania medzi jednotlivými prechodmi | Poloha tlače vzhľadom na strednú os |
Táto tabuľka nie je poradím výrobných postupov. Ukazuje, prečo výroba číselníkov vyžaduje kontrolné body spojené s každým povrchovým krokom. Číselník, ktorý prejde vizuálnou kontrolou, môže napriek tomu zlyhať pri rozmernom meraní na mieste pre ukazovateľ. Šarža, ktorá sa v jednom dni zhoduje vo farbe, môže neskôr vykazovať odchýlky, keď sa zmení zloženie galvanického kúpeľa alebo viskozita laku. Textúra a farba číselníka sa navzájom ovplyvňujú a tampografia sa nachádza nad oboma.
Cyklus výberu vzoriek je miestom, kde sa koncepty testujú
Schválenie vzorky je vizuálna milníková udalosť. Schválenie výroby je procesná milníková udalosť. Medzera medzi nimi je miestom, kde sa mnoho projektov vlastných hodinových číselníkov stáva nepríjemným. Vzorka môže byť ručne dokončená, preskúmaná pod špecifickou lampou a schválená na jedinom kuse. Šarža musí zachovať farbu, textúru číselníka, registráciu tlače a rozmerné prispôsobenie cez množstvo kusov a niekoľko operácií.
Prípad zníženej citlivosti z projektu vlastných hodinových číselníkov: značka schválila modrý slnečný číselník s jemnou radiálnou textúrou. Prvé vzorky vyzerali pod schvaľovacím lampou konzistentne. Neskôr sa v sériovej výrobe objavil jemný fialový odtieň modrej farby a slnečný efekt v strede bol mäkšie vyjadrený. Nástroj na vytváranie textúry sa nezmenil a tampografiu stále bolo možné považovať za v rámci tolerancií. Odchýlka sa dala sledovať cez dve prepojené premenné. Teplota galvanizačnej lázně sa mierne zmenila a laková vrstva bola pri tejto výrobnej sérii nanesená trochu hrubšie. Hrubsia laková vrstva zaplnila najjemnejšie radiálne drážky a zmenila spôsob, akým sa farebná vrstva odrazila od svetla.
Riešenie nebolo novou metódou dekorácie. Predajňa pridala kontrolu farby pomocou spektrofotometra za kontrolovanej osvetlenosti s cieľovou hodnotou ΔE ≤ 2 voči uchovávanému štandardu. Tiež pridala kontrolný bod hrúbky lakovej vrstvy a meranie lesku pod pevným uhlom. Uchovávaný vzorkový kus z schválenej výroby zostal na pracovnom stole ako fyzická referenčná vzorka. Ponaučenie pre výrobu ciferníkov je jednoduché: vizuálny štandard potrebuje merateľnú zálohu, najmä keď sa textúra a farba ciferníka navzájom ovplyvňujú.
Kontrolné body, ktoré rozhodujú, či sa ciferník odosle
Jediná konečná kontrola nemôže odhaliť všetko pri výrobe špeciálneho ciferníka pre hodinky. Kontrola pri príjme skúma triedu polotovaru, jeho hrúbku a rovinatosť. Medzistupňová kontrola odhaľuje odchýlky v čase, keď sa súčiastka ešte dá opraviť. Kontrola pri odosielaní potvrdzuje, že dokončený ciferník vyhovuje výkresu aj estetickému štandardu. Zlúčenie týchto kontrol do jednej konečnej skúšky zvyčajne zvyšuje mieru nezistených chýb.
Pri príjme: trieda materiálu, hrúbka polotovaru, rovinatosť a stav nožičiek ciferníka.
V procese: kritické rozmery po obrábaní, konzistencia textúry, príprava povrchu pred pokovovaním.
Výstupné: finálne rozmery, registrácia tlače, zhoda farby a vizuálna kontrola v regulovanej svetelnej podmienke.
Pri výrobe ciferníkov si vyžaduje etapa v procese osobitnú pozornosť. Rozmer, ktorý sa počas obrábania posúva, je možné opraviť pred pokovovaním. Textúra, ktorá začína pod lakom fádovať, sa dá odhaliť pred tampotlačou. Malé aj veľké série by mali podliehať rovnakej disciplíne kontroly. Pri malých sériách je vyššia cena za jednotku, pretože náklady na nastavenie a nástroje sa rozdeľujú medzi menší počet súčiastok. Ide o cenný gradient, nie o rozdiel v štandardoch kvality. Kontrola ciferníkov nie je konečnou bránou. Je to súbor kontrolných bodov, ktoré sledujú výrobnú trasu.
Zdrojové trasy a ich vplyv na značku
Značky pristupujú k vývoju špeciálnych hodinových číselníkov prostredníctvom dvoch bežných modelov získavania. Pri viaczdrojovom prístupe sú tvorba polotovarov, textúra, pokovovanie, lakovanie a tampografiá rozdelené medzi špecializované dielne. Značka koordinuje prenosy medzi dielňami a nesie riziko rozhrania. Tento prístup môže ponúknuť prístup k špecifickým remeselným technikám a flexibilitu pri malých sériách, avšak textúra číselníka schválená v jednej dielni nemusí prežiť technologické okno ďalšej dielne.
Jednoduchá dodávateľská cesta zabezpečuje výrobu vlastného ciferníka hodín prostredníctvom jediného dodávateľa komponentov, ktorý vykonáva všetky kroky – od obrábania alebo razenia, cez zrnitie, pokovovanie, lakovanie až po tampografiu. Tým sa zníži počet prenosov medzi dodávateľmi a zjednoduší sa dosiahnutie jednotného povrchového úpravy a tolerancií v rámci celej výrobnej dávky. Zároveň sa zosredzí zodpovednosť a často sa zvýši minimálny objednávací objem, pretože prípravné práce sa rozdelia na celú výrobnú sériu. Ani jeden z týchto modelov nie je univerzálne správny. Voľba závisí od toho, do akej miery chce značka samostatne koordinovať výrobné procesy a ako prísne musia byť dodržané špecifikácie ciferníka. Jednoduchá dodávateľská cesta je len jednou z niekoľkých možností, nie jedinou možnou cestou.
Burriva pracuje na úrovni komponentov s ciferníkmi, plášťmi, náramkami a záveskami. Pri projektov prispôsobených ciferníkov hodiniek sa výroba ciferníkov týka obrábania polotovarov, textúry, pokovovania, lakovania, tampografiu, kontrolu rozmerov a viacerých kontrolných kôl v rámci príjmových, medzistupňových a odosielacích fáz. Oddelené pracovné postupy a ovládanie prístupu k CAD súborom zabezpečujú rozdelenie návrhových súborov podľa pracovnej pozície. Značky, ktoré vyvíjajú prispôsobený ciferník hodiniek, môžu kontaktovať tím, aby diskutovali o špecifikáciách ciferníka, požiadavkách na povrch a kontrolných bodoch pre ciferník.