
 EN
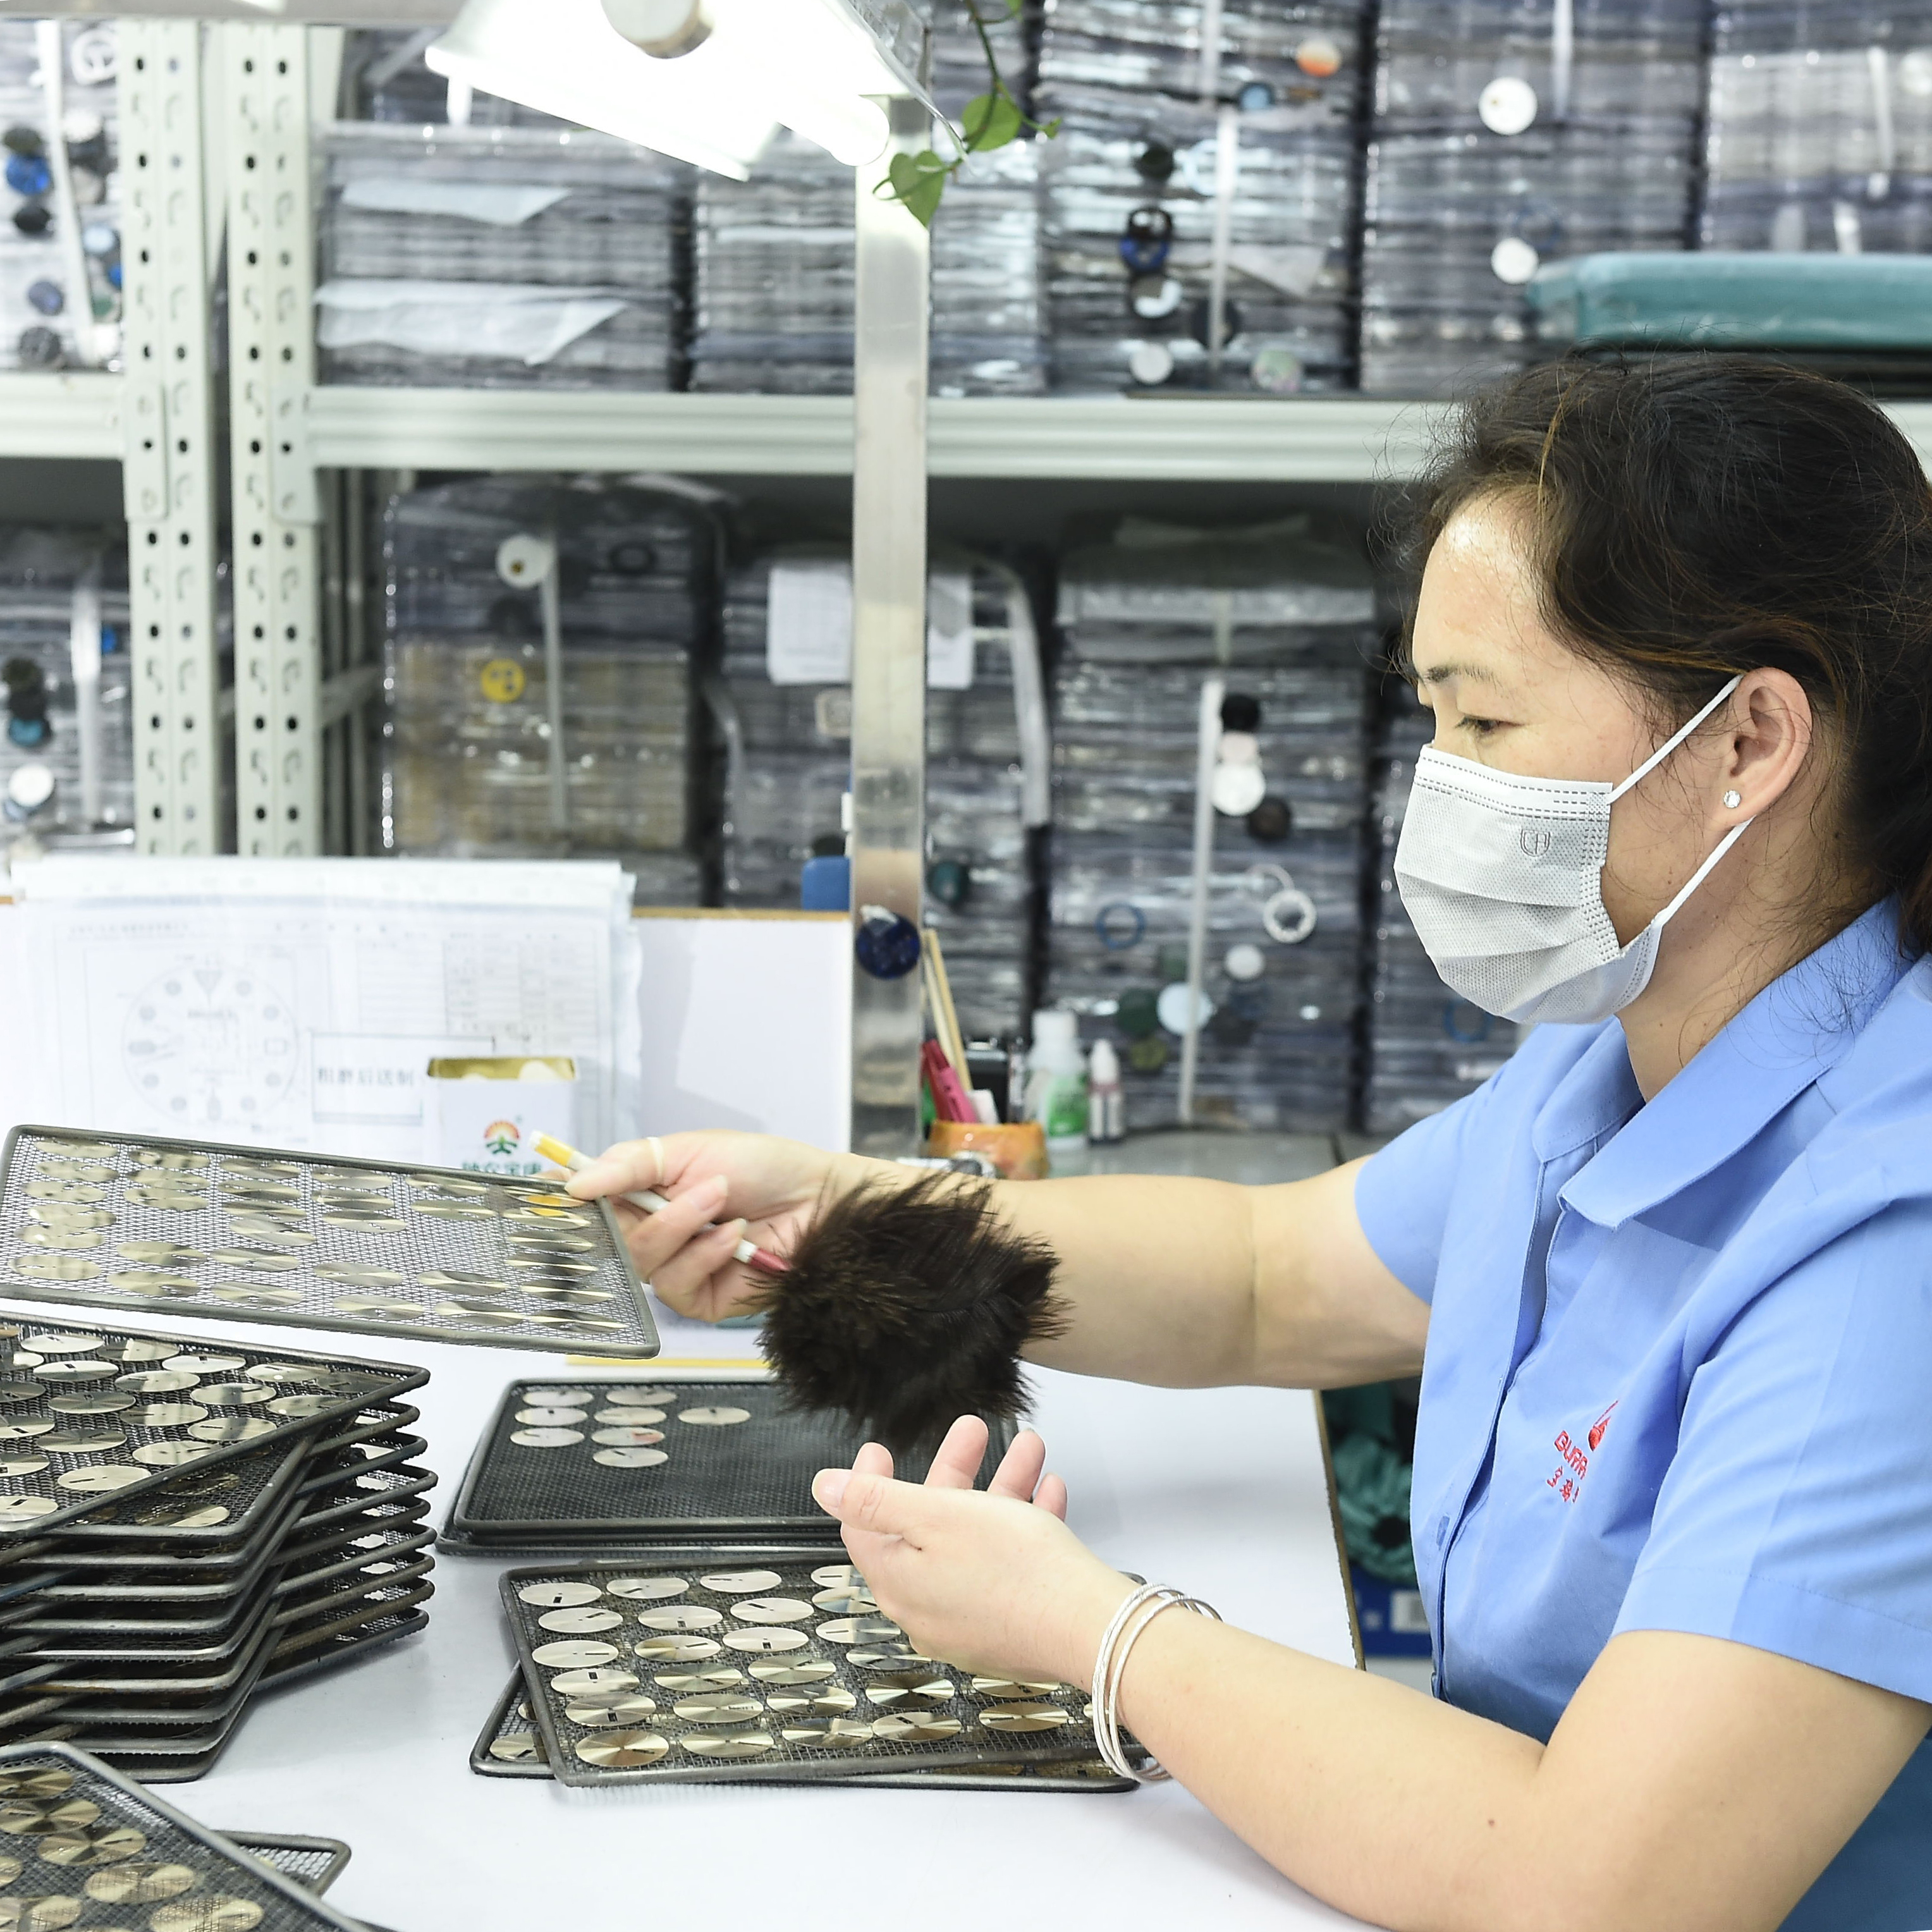
Koncepcja wymaga trasy produkcyjnej, nie tylko szkicu
Niestandardowy tarczowy zegarka zwykle zaczyna się od szkicu, renderu lub zdjęcia referencyjnego. Takie materiały są przydatnymi danymi wejściowymi, ale nie informują producenta tarcz, jak wykonać element. Pierwszym rzeczywistym krokiem w rozwoju niestandardowej tarczy zegarka jest przekształcenie wizualnej koncepcji w trasę technologiczną. Oznacza to określenie podłoża, grubości płytki, metody tekstury, warstwy koloru, metody druku oraz punktów kontroli. Koncepcja pozostająca wyłącznie na poziomie wizualnym utrudnia wycenę, tworzenie próbek oraz zapewnienie spójności w całej serii produkcyjnej.
Produkcja tarcz jest procesem warstwowym. Podstawa metalowa określa geometrię. Tekstura zmienia sposób propagacji światła. Warstwa koloru zadaje ogólny nastrój. Druk tamponowy dodaje skale, logo oraz drobny tekst. Każdy etap odnosi się do tej samej osi środkowej, więc niewielkie odchylenie w jednej operacji może ujawnić się kilka etapów później. Marki osiągają lepsze rezultaty, gdy rysunek określa trasę technologiczną i punkty kontrolne, a nie tylko końcowy wygląd.
Podłoże i geometria płytki określają ograniczenia
Większość metalowych tarcz zaczyna się od płytki mosiężnej, często określonej według znanej klasy stopu, np. C2680. Grubość i płaskość płytki mają znaczenie, ponieważ kolejne operacje są wykonywane na tej powierzchni. Płytkę lekko wygiętą można jeszcze przetwarzać mechanicznie, ale może ona powodować problemy podczas drukowania metodą tamponową lub montażu wskaźników. Nóżki tarczy, otwór centralny oraz gniazda na wskaźniki to cechy łączące tarczę z resztą zegarka, a ich tolerancje decydują o poprawnym osadzeniu elementu.
Kluczowe cechy tarczy zazwyczaj są utrzymywane z dokładnością ±0,05 mm lub lepszą w odniesieniu do dopasowań, podczas gdy ogólne допусki tarczy w specyfikacjach przesyłanych do certyfikacji chronometru wynoszą około ±100 μm. Te wartości nie są twierdzeniem marketingowym. To właśnie ta geometria decyduje o strukturze powierzchni tarczy oraz o sposobie jej inspekcji. Jeśli otwór centralny ulegnie przesunięciu, wzór promienisty nie będzie się prawidłowo zgadzał z wydrukowaną ścieżką. Jeśli nóżki tarczy będą nieprawidłowe, tarcza nie będzie leżeć płasko w obudowie – żadna dodatkowa obróbka powierzchni tego nie naprawi. Geometria podłoża i półfabrykatu stanowi cichą podstawę pracy nad niestandardowymi tarczami zegarków.
Struktura powierzchni, kolor i druk to proces warstwowy
Tekstura tarczy rzadko powstaje w jednej operacji. Wykończenie typu „promieniaste” zależy od sposobu, w jaki narzędzie ściernicowe styka się z obracającą się płytką. Wzór okrężny zależy od współśrodkowości względem osi funkcjonalnej. Guilloché można wykonać przez frezowanie, skrawanie lub tłoczenie – każda z tych metod pozostawia inny charakter powierzchni. Następnie warstwa koloru zmienia sposób odczytu tej tekstury. Galwanizacja, powłoka PVD oraz lakier zachowują się różnie w świetle, a druk tampograficzny wprowadza dodatkową tolerancję pozycjonowania.
| Trasa powierzchniowa | Co kontroluje | Typowe ryzyko produkcyjne | Użyteczny punkt kontroli |
|---|---|---|---|
| Elektroliterowanie | Kolor podstawowy i odporność na korozję | Dryf chemii kąpieli, nagromadzanie materiału na krawędziach | Sprawdzenie koloru oraz grubości warstwy galwanicznej na krawędziach i otworach |
| Osadzanie pvd | Jednolity kolor i odporność na zużycie | Znaki montażowe, przesunięcie odcieni w partii | Wizualna kontrola w kontrolowanych warunkach oświetlenia, kontrola przyczepności |
| Lakier | Głębokość, połysk i nasycenie koloru | Pył, zmienność grubości powłoki, odchylenie procesu utwardzania | Chropowatość powierzchni oraz jednostki połysku przy ustalonej kątowej mierze |
| Druk nakładkowy | Logotypy, skale i drobne teksty | Przesunięcie wzoru między przebiegami drukowania | Położenie nadruku względem osi środkowej |
Ta tabela nie jest rankingiem metod. Pokazuje, dlaczego produkcja tarcz wymaga punktów kontroli związanych z każdą operacją na powierzchni. Tarcza, która przejdzie wizualną akceptację, może nadal nie spełniać wymagań pomiarowych w miejscu osadzenia wskaźników. Partia, która odpowiada pod względem koloru w jednym dniu, może ulec odchyleniu, gdy zmieni się skład kąpieli galwanicznej lub lepkość lakieru. Tekstura i kolor tarczy oddziałują na siebie wzajemnie, a druk tampograficzny nakłada się na obie te warstwy.
Pętla prób jest miejscem, w którym testowane są koncepcje
Zatwierdzenie próbki to wizualny kamień milowy. Zatwierdzenie produkcji to kamień milowy procesowy. Przerwa między nimi to miejsce, w którym wiele projektów niestandardowych tarcz zegarków staje się uciążliwe. Próbkę można ręcznie dopasować, sprawdzić pod konkretną lampą i zatwierdzić na pojedynczym egzemplarzu. Partia musi zachować jednolitość koloru, faktury tarczy, dokładności nadruku oraz dopasowania wymiarowego we wszystkich egzemplarzach i w kilku operacjach.
Przypadek z projektu niestandardowego tarczy zegarka, w którym zmniejszono wrażliwość na drobne odchylenia: marka zatwierdziła niebieską tarczę z efektem promieniście rozchodzącym się słońcem i delikatną teksturą radialną. Pierwsze próbki wydawały się spójne pod lampą do zatwierdzania. W późniejszej partii produkcyjnej niebieski odcień lekko przesunął się w kierunku fioletu, a efekt promieniście rozchodzącego się słońca był miększy w środku tarczy. Narzędzie do tworzenia tekstury nie uległo zmianie, a druk tampowy nadal mieścił się w dopuszczalnych tolerancjach. Odchylenie wynikało z dwóch powiązanych zmiennych. Temperatura kąpieli galwanicznej lekko się zmieniła, a warstwa lakieru została na tej partii naniesiona nieco grubsza. Grubsza warstwa wypełniła najdrobniejsze radialne bruzdy i zmieniła sposób odbijania światła przez warstwę barwną.
Naprawa nie polegała na wprowadzeniu nowej procedury dekoracji. Warsztat dodał kontrolę koloru za pomocą spektrofotometru w warunkach kontrolowanego oświetlenia, z docelową wartością ΔE ≤ 2 w porównaniu do zachowanego wzorca. Dodano również punkt kontroli grubości lakieru oraz pomiar połysku pod ustalonym kątem. Próbka z zatwierdzonej serii pozostawała na stanowisku jako fizyczny odniesienie. Lekcja dla produkcji tarcz jest prosta: wizualny wzorzec wymaga wsparcia pomiarowego, szczególnie gdy tekstura i kolor tarczy oddziałują na siebie.
Punkty kontroli decydujące o możliwości wysyłki tarczy
Jedna końcowa kontrola nie pozwala wykryć wszystkich wad niestandardowej tarczy zegarkowej. Kontrola przyjmowana sprawdza gatunek płytki, jej grubość i płaskość. Kontrola w trakcie procesu pozwala wykryć odchylenia, zanim część stanie się niepodlegająca korekcie. Kontrola końcowa potwierdza, że gotowa tarcza spełnia wymagania rysunku technicznego oraz standardu estetycznego. Zastąpienie tych trzech etapów jedną końcową kontrolą zwykle powoduje wzrost liczby niedostrzeżonych wad.
Kontrola przyjmowana: gatunek materiału, grubość płytki, płaskość oraz stan nóżek tarczy.
W trakcie procesu: krytyczne wymiary po obróbce mechanicznej, spójność faktury, przygotowanie powierzchni przed pokrywaniem.
Kontrola końcowa: ostateczne wymiary, rejestracja nadruku, dopasowanie koloru oraz wizualna kontrola w warunkach kontrolowanego oświetlenia.
W produkcji tarcz etap w trakcie procesu wymaga szczególnej uwagi. Wymiary ulegające odchyleniom podczas obróbki mechanicznej można skorygować przed pokrywaniem. Fakturę zaczynającą się rozmywać pod lakierem można wykryć przed drukiem tamponowym. Małe i duże serie powinny podlegać tej samej dyscyplinie kontroli. Małe serie charakteryzują się wyższą ceną jednostkową, ponieważ koszty przygotowania i narzędzi są rozłożone na mniejszą liczbę elementów. Jest to gradient cenowy, a nie różnica w standardach jakości. Kontrola tarcz nie jest ostateczną bramą kontroli jakości. Jest to zestaw punktów kontrolnych śledzących przebieg procesu.
Trasy pozyskiwania surowców i ich wpływ na markę
Marki podejmują rozwój niestandardowych tarcz zegarkowych za pomocą dwóch powszechnych modeli pozyskiwania. W ścieżce wielodostawcy procesy takie jak formowanie pustych tarcz, nadawanie faktury, pokrywanie warstwą metaliczną, lakierowanie oraz druk tampograficzny są rozdzielone pomiędzy specjalistyczne warsztaty. Marka koordynuje przekazywanie zlecenia między poszczególnymi podmiotami i ponosi ryzyko związane z interfejsami. Ta ścieżka może zapewnić dostęp do konkretnych umiejętności rzemieślniczych oraz elastyczność przy małych partiach, jednak faktura tarczy zatwierdzona w jednym warsztacie może nie przetrwać okna procesowego kolejnego warsztatu.
Ścieżka jednego dostawcy zapewnia, że niestandardowa tarcza zegarka jest przetwarzana przez jednego partnera ds. komponentów – od frezowania lub tłoczenia, przez teksturyzowanie, pokrywanie warstwą metalu, lakierowanie po druk metodą tamponową. Dzięki temu zmniejsza się liczba przekazów między podmiotami i łatwiej ustalić jednolity standard wykończenia oraz tolerancji w całej partii. Skupia to również odpowiedzialność w jednych rękach i często podnosi minimalny próg zamówienia, ponieważ prace przygotowawcze są rozłożone na całą serię. Żaden z tych dwóch modeli nie jest uniwersalnie poprawny. Wybór zależy od tego, w jakim stopniu marka chce samodzielnie koordynować procesy oraz jak ścisłe muszą być wymagania dotyczące specyfikacji tarczy. Ścieżka jednego dostawcy komponentów to jedna z kilku dostępnych opcji, a nie jedyna możliwa droga.
Burriva działa na poziomie komponentów – zajmuje się tarczami, obudowami, bransoletkami i klamrami. W przypadku projektów niestandardowych tarcz zegarkowych produkcja tarcz obejmuje frezowanie pustych podkładów, nadawanie faktury, powlekanie, lakierowanie, druk tampograficzny, kontrolę wymiarową oraz wielokrotne kontrole na etapach przyjmowania materiałów, w trakcie procesu produkcyjnego i przed wysyłką. Oddzielne przepływy pracy oraz kontrole dostępu do plików CAD zapewniają rozdzielenie plików projektowych według stanowisk zawodowych. Marki opracowujące niestandardowe tarcze zegarkowe mogą skontaktować się z zespołem, aby omówić specyfikacje tarcz, wymagania dotyczące powierzchni oraz punkty kontroli tarcz.
Spis treści
- Koncepcja wymaga trasy produkcyjnej, nie tylko szkicu
- Podłoże i geometria płytki określają ograniczenia
- Struktura powierzchni, kolor i druk to proces warstwowy
- Pętla prób jest miejscem, w którym testowane są koncepcje
- Punkty kontroli decydujące o możliwości wysyłki tarczy
- Trasy pozyskiwania surowców i ich wpływ na markę