
 EN
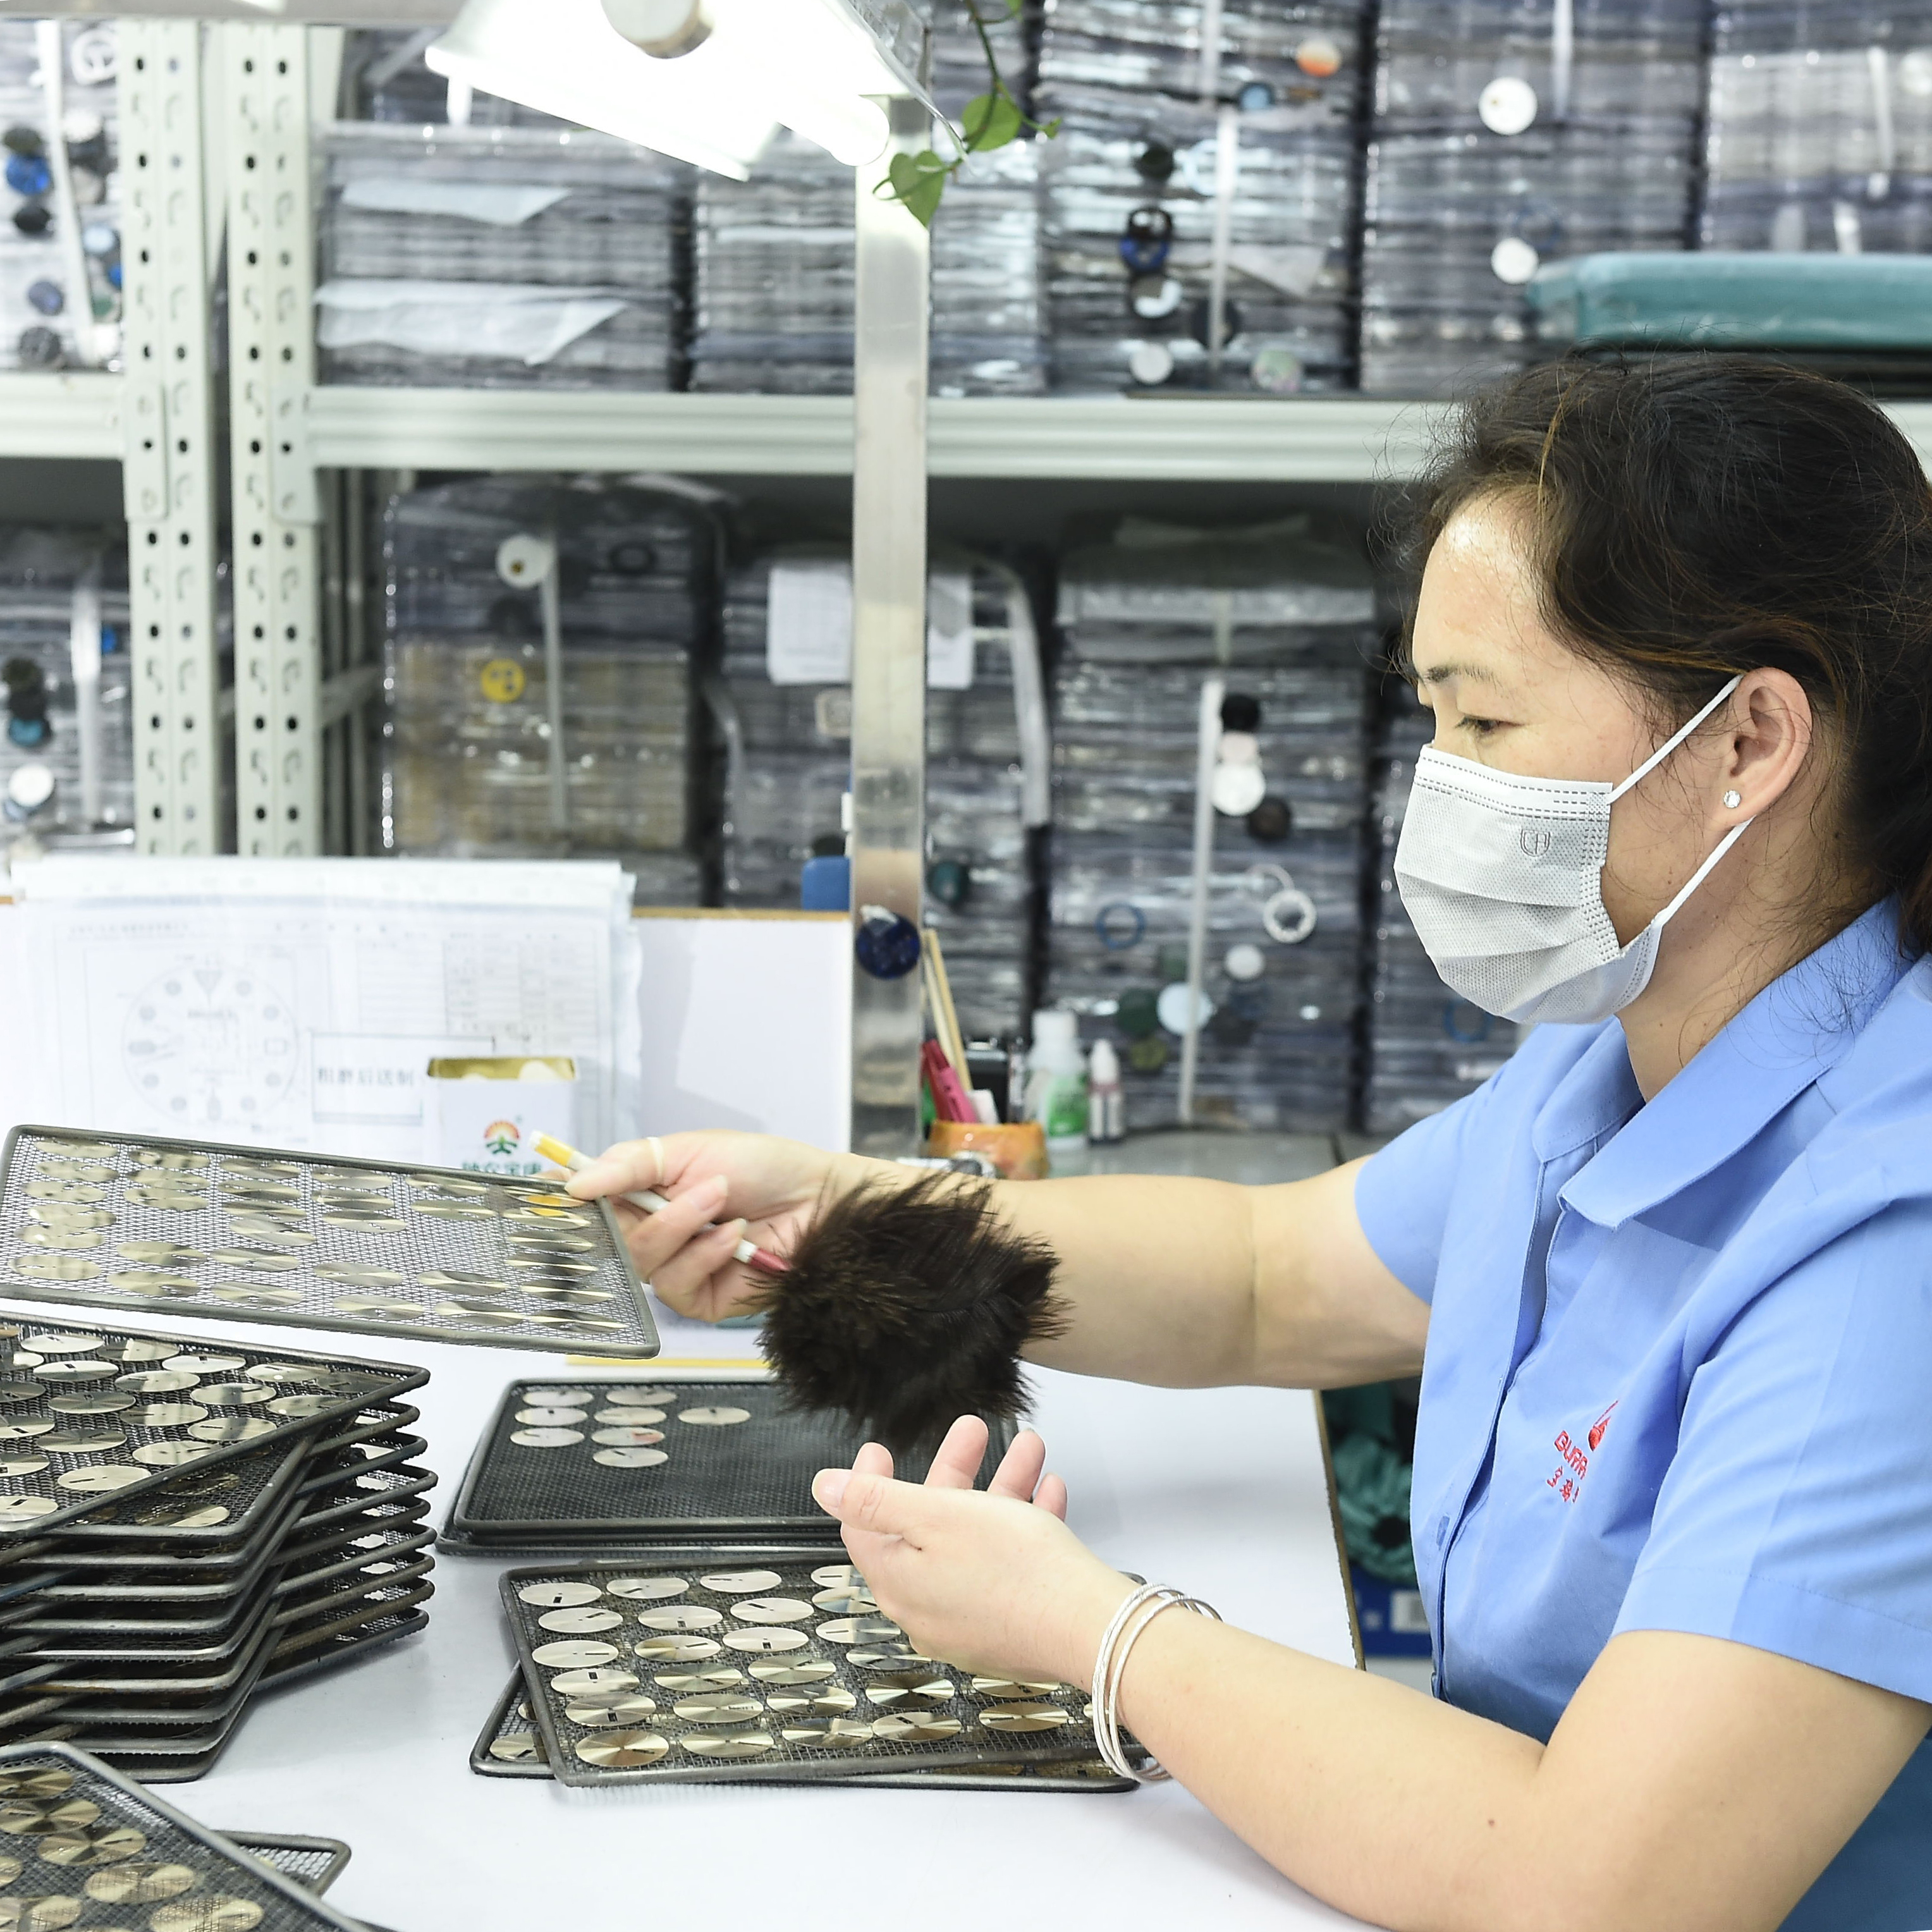
یک مفهوم به مسیر تولید نیاز دارد، نه فقط به یک طرح اولیه
معمولاً صفحهنمایش سفارشی ساعت از یک طرح اولیه، یک تصویر رندرشده یا یک عکس مرجع آغاز میشود. اینها ورودیهای مفیدی هستند، اما به سازندهٔ صفحهنمایش نمیگویند که قطعه را چگونه بسازد. اولین گام واقعی در توسعهٔ صفحهنمایش سفارشی ساعت، تبدیل ایدهٔ بصری به یک مسیر فرآیندی است. این بدان معناست که زیرلایه، ضخامت قطعهٔ خام، روش ایجاد بافت، لایهٔ رنگ، روش چاپ و نقاط بازرسی بهطور دقیق مشخص شوند. یک مفهوم که تنها در سطح بصری باقی بماند، برای ارائهٔ پیشفاکتور دشوار است، برای تهیهٔ نمونه دشوار است و حفظ یکنواختی آن در طول تولید انبوه نیز دشوار است.
تولید صفحهنمایش یک فرآیند لایهبهلایه است. فلز پایه شکلهندسی را تعیین میکند. بافت نحوهٔ حرکت نور را تغییر میدهد. لایهٔ رنگ سبک و جو کلی را تعیین میکند. چاپ پد (Pad printing) مقیاس، لوگو و متون ظریف را اضافه میکند. هر مرحله به همان محور مرکزی ارجاع میدهد؛ بنابراین یک انحراف جزئی در یک عملیات ممکن است چند مرحلهٔ بعدی ظاهر شود. برندها زمانی نتایج بهتری کسب میکنند که نقشهٔ فنی نهتنها ظاهر نهایی را، بلکه مسیر فرآیندی و نقاط کنترلی را نیز مشخص کند.
زیرلایه و هندسهٔ صفحهٔ خام، محدودیتها را تعیین میکنند
بیشتر صفحههای فلزی از یک صفحهٔ خام برنجی آغاز میشوند که اغلب بر اساس یک درجهبندی شناختهشدهٔ آلیاژ مانند C2680 مشخص میشوند. ضخامت و تختبودن صفحهٔ خام اهمیت دارند، زیرا عملیات بعدی بر این سطح استوارند. صفحهای خام که کمی خمیده باشد ممکن است در ماشینکاری تحمل شود، اما در مرحلهٔ چاپ با پد یا تنظیم نشانگر باعث ایجاد مشکل شود. پایههای صفحه، سوراخ مرکزی و جایگاههای نشانگر ویژگیهایی هستند که صفحه را به سایر بخشهای ساعت متصل میکنند و دقت ابعادی این ویژگیها تعیینکنندهٔ صحیحنشستن قطعه است.
ویژگیهای حیاتی صفحهنمایش معمولاً در اندازهگیریهای تطابقی با دقت ±۰٫۰۵ میلیمتر یا بهتر کنترل میشوند، در حالی که تحملهای عمومی صفحهنمایش در مشخصات ارائهشده برای ساعتهای کرونومتر حدود ±۱۰۰ میکرومتر است. این اعداد ادعای بازاریابی نیستند؛ بلکه هندسهای است که بافت صفحهنمایش و بازرسی آن بر آن استوار است. اگر سوراخ مرکزی جابهجا شود، الگوی خورشیدی (سانباست) بهدرستی با ردیف چاپشده همراستا نخواهد بود. اگر پایههای صفحهنمایش دقیق نباشند، صفحهنمایش در پوشش صاف قرار نمیگیرد و هیچ میزانی از صیقلدهی سطحی نمیتواند این مشکل را رفع کند. هندسهٔ زیرلایه و صفحهٔ اولیه، پایهٔ بیصدا و اساسی کارهای سفارشی صفحهنمایش ساعت است.
بافت، رنگ و چاپ فرآیندی انباشتهشدهاند
بافت شمارگر معمولاً نتیجهٔ یک عملیات نیست. پایاندهی خورشیدی به نحوهٔ برخورد ابزار ساینده با قطعهٔ در حال چرخش بستگی دارد. دندانهبندی دایرهای به هممرکزی نسبت به محور کارکردی وابسته است. گویوشه میتواند با برش، فرزکاری یا ضربهزنی ایجاد شود و هر روشی بافت سطحی متفاوتی ایجاد میکند. لایهٔ رنگ سپس نحوهٔ درک آن بافت را تغییر میدهد. الکتروپلیتینگ، پوششدهی PVD و لاک هر کدام در برابر نور رفتار متفاوتی دارند و چاپ پد علاوه بر این، تحملی جداگانه برای تنظیم موقعیت اعمال میکند.
| مسیر سطحی | آنچه را کنترل میکند | ریسک رایج تولید | نقطهٔ بازرسی مفید |
|---|---|---|---|
| کلاد کردن الکتریکی | رنگ پایه و مقاومت در برابر خوردگی | تغییر ترکیب محلول آبکاری، تجمع مواد در لبهها | بررسی رنگ و ضخامت آبکاری در لبهها و سوراخها |
| پوششدهی PVD | یکنواختی رنگ و مقاومت در برابر سایش | نشانههای نصب، تغییر رنگ دستهای | بازرسی بصری در نور کنترلشده، بررسی چسبندگی |
| لاک | عمق، براقیت و غنای رنگ | گرد و غبار، تغییرات ضخامت، انحراف پخت | زبری سطح و واحدهای براقیت در زاویهای ثابت |
| چاپ پد | لوگوها، مقیاسها و متنهای ظریف | انحراف تطبیق بین عبورها | مکان چاپ نسبت به محور مرکزی |
این جدول رتبهبندی روشها نیست. بلکه نشان میدهد چرا تولید شمارگر نیازمند نقاط بازرسی مرتبط با هر مرحلهٔ سطحی است. شمارگری که از نظر بصری تأیید شده است ممکن است در بازرسی ابعادی در محل نشیمن نشانگر شکست بخورد. دستهای که روزی رنگ آن منطبق با نمونه است ممکن است در روز دیگر به دلیل تغییر در غلظت لاک یا حمام پلیتینگ انحراف پیدا کند. بافت و رنگ شمارگر با یکدیگر تعامل دارند و چاپ پد روی هر دوی این لایهها اعمال میشود.
حلقهٔ نمونهبرداری جایی است که مفاهیم مورد آزمون قرار میگیرند.
تأیید نمونه یک نقطه عطف بصری است. تأیید تولید یک نقطه عطف فرآیندی است. شکاف بین این دو جایی است که بسیاری از پروژههای صفحهنمای سفارشی ساعت احساس ناراحتی میکنند. یک نمونه میتواند بهصورت دستی تمامشده، زیر چراغ خاصی بازرسی و روی تنها یک قطعه تأیید شود. اما یک دسته باید رنگ، بافت صفحهنمای، ثبت چاپ و انطباق ابعادی را در طول تعداد زیادی قطعه و چندین عملیات حفظ کند.
یک مورد بیحساسشده از یک پروژهٔ صفحهنمایش ساعت سفارشی: یک برند صفحهنمایش آبی با الگوی تابدار را تأیید کرده بود که با بافت شعاعی ظریفی همراه بود. نمونههای اولیه زیر چراغ تأیید یکنواخت به نظر میرسیدند. اما در دستهٔ تولیدی بعدی، رنگ آبی کمی به بنفش میل کرده و الگوی تابدار در مرکز نرمتر دیده میشد. ابزار بافت تغییری نکرده بود و چاپ پد نیز همچنان در محدودهٔ مجاز قرار داشت. این انحراف به دو متغیر مرتبط بازمیگشت: دمای حمام روکشدهی کمی تغییر کرده بود و لایهٔ لاک در آن تولید خاص، کمی ضخیمتر اعمال شده بود. لایهٔ ضخیمتر لاک ریزترین شیارهای شعاعی را پر کرده و نحوهٔ بازتاب نور از لایهٔ رنگ را تغییر داد.
این اصلاح، مسیر جدیدی برای تزئین نبود. فروشگاه یک بازرسی رنگ با استفاده از اسپکتروفتومتر در نور کنترلشده اضافه کرد که هدف آن دستیابی به مقدار ΔE ≤ ۲ نسبت به یک نمونهٔ استاندارد ذخیرهشده بود. همچنین یک نقطهٔ کنترل ضخامت لاک و اندازهگیری درخشندگی (گلس) در زاویهٔ ثابتی افزوده شد. یک نمونهٔ حفظشده از تولید تأییدشده روی میز کار بهعنوان مرجع فیزیکی باقی ماند. درسی که از تولید صفحههای شمارهگیر (دایال) گرفته میشود ساده است: یک استاندارد بصری نیازمند پشتیبانی اندازهگیریشده است، بهویژه زمانی که بافت و رنگ صفحه با یکدیگر تعامل دارند.
نقاط بازرسی که تصمیم میگیرند آیا صفحهٔ شمارهگیر (دایال) ارسال میشود یا خیر
یک بازرسی نهایی تنها نمیتواند تمامی موارد را در یک صفحهٔ شمارهگیر (دایال) اختصاصی شناسایی کند. بازرسی ورودی، درجهٔ مواد اولیه، ضخامت و تختبودن صفحه را بررسی میکند. بازرسی در حین فرآیند، انحرافات را در زمانی که قطعه هنوز قابل اصلاح است، شناسایی میکند. بازرسی خروجی تأیید میکند که صفحهٔ تمامشده با نقشهٔ فنی و استاندارد ظاهری مطابقت دارد. ترکیب این سه مرحله در یک بازرسی نهایی معمولاً نرخ نشت (خطاهای غیرشناساییشده) را افزایش میدهد.
ورودی: درجهٔ ماده، ضخامت صفحهٔ خام، تختبودن و وضعیت پایههای صفحه
در حال انجام: ابعاد حیاتی پس از ماشینکاری، یکنواختی بافت، و آمادهسازی سطح قبل از روکشدهی.
خروجی: ابعاد نهایی، ثبت چاپ، تطبیق رنگ، و بازرسی بصری در نور کنترلشده.
برای تولید صفحهنمایشها، مرحلهٔ در حال انجام نیازمند توجه ویژه است. ابعادی که در طول ماشینکاری انحراف پیدا میکنند، پیش از روکشدهی قابل اصلاح هستند. بافتی که زیر لاک شروع به کمرنگشدن میکند، پیش از چاپ با قالب میتواند شناسایی شود. دستههای کوچک و بزرگ باید از یک روش یکسان بازرسی پیروی کنند. تولیدات کوچک قیمت واحد بالاتری دارند، زیرا هزینههای راهاندازی و ابزار دقیق بین تعداد کمتری قطعه تقسیم میشوند. این یک شیب قیمتی است، نه تفاوتی در استاندارد کیفیت. بازرسی صفحهنمایشها دروازهٔ نهایی نیست؛ بلکه مجموعهای از نقاط کنترلی است که مسیر تولید را دنبال میکند.
مسیرهای تأمین و تغییراتی که برای برند ایجاد میکنند
برندها به توسعه صفحهنمای سفارشی ساعت از طریق دو مدل رایج تأمین کالا روی میآورند. در مسیر چندتأمینکنندهای، فرآیندهای ساخت صفحهنمای خام، بافتدهی، آبکاری، لاکزنی و چاپ پد بین کارگاههای تخصصی تقسیم میشوند. برندها مسئول هماهنگی انتقال بین این کارگاهها و پذیرش ریسک مربوط به رابطهای بین آنها هستند. این مسیر ممکن است دسترسی به مهارتهای خاص و انعطافپذیری در تولید نُبَههای کوچک را فراهم کند، اما بافتی از صفحهنمایی که در یک کارگاه تأیید شده است، ممکن است در پنجرهٔ فرآیندی کارگاه بعدی حفظ نشود.
مسیر تأمین از یک منبع واحد، صفحهنمایش سفارشی ساعت را با یک شریک در زمینهٔ قطعات از طریق فرآیندهای ماشینکاری یا بریدن، ایجاد بافت، روکشدهی، لاکزنی و چاپ پدی حفظ میکند. این امر تعداد دفعات انتقال کار بین واحدها را کاهش داده و تثبیت استانداردهای پایانی و دقت اندازهگیری در کل سری تولید را آسانتر میسازد. همچنین مسئولیت را متمرکز کرده و اغلب حداقل سفارش را افزایش میدهد، زیرا کارهای راهاندازی بین کل تولید تقسیم میشوند. هیچیک از این دو مدل بهطور کلی صحیح نیستند. انتخاب بستگی به این دارد که برند تا چه حد مایل است هماهنگی فرآیندها را خودش مدیریت کند و تا چه حد مشخصات صفحهنمایش باید با دقت بالا حفظ شود. مسیر تأمین یکجا قطعات تنها یکی از گزینههای موجود است، نه تنها راهحل ممکن.
بوریوا در سطح قطعات روی صفحهنمایشها، پوستهها، بازوبندها و بستها فعالیت میکند. برای پروژههای صفحهنمایش ساعت سفارشی، تولید صفحهنمایش شامل ماشینکاری قطعات خام، ایجاد بافت، آبکاری، لاکزنی، چاپ پد، بازرسی ابعادی و چندین دور بازرسی در مراحل ورودی، در حین فرآیند و خروجی است. جریانهای کار جداگانه و کنترل دسترسی به فایلهای CAD، فایلهای طراحی را بر اساس نقش شغلی افراد تقسیم میکنند. برندهایی که قصد توسعه صفحهنمایش ساعت سفارشی دارند میتوانند با تیم تماس بگیرند تا درباره مشخصات صفحهنمایش، نیازمندیهای سطحی و نقاط بازرسی صفحهنمایش گفتوگو کنند.
فهرست مطالب
- یک مفهوم به مسیر تولید نیاز دارد، نه فقط به یک طرح اولیه
- زیرلایه و هندسهٔ صفحهٔ خام، محدودیتها را تعیین میکنند
- بافت، رنگ و چاپ فرآیندی انباشتهشدهاند
- حلقهٔ نمونهبرداری جایی است که مفاهیم مورد آزمون قرار میگیرند.
- نقاط بازرسی که تصمیم میگیرند آیا صفحهٔ شمارهگیر (دایال) ارسال میشود یا خیر
- مسیرهای تأمین و تغییراتی که برای برند ایجاد میکنند