
 EN
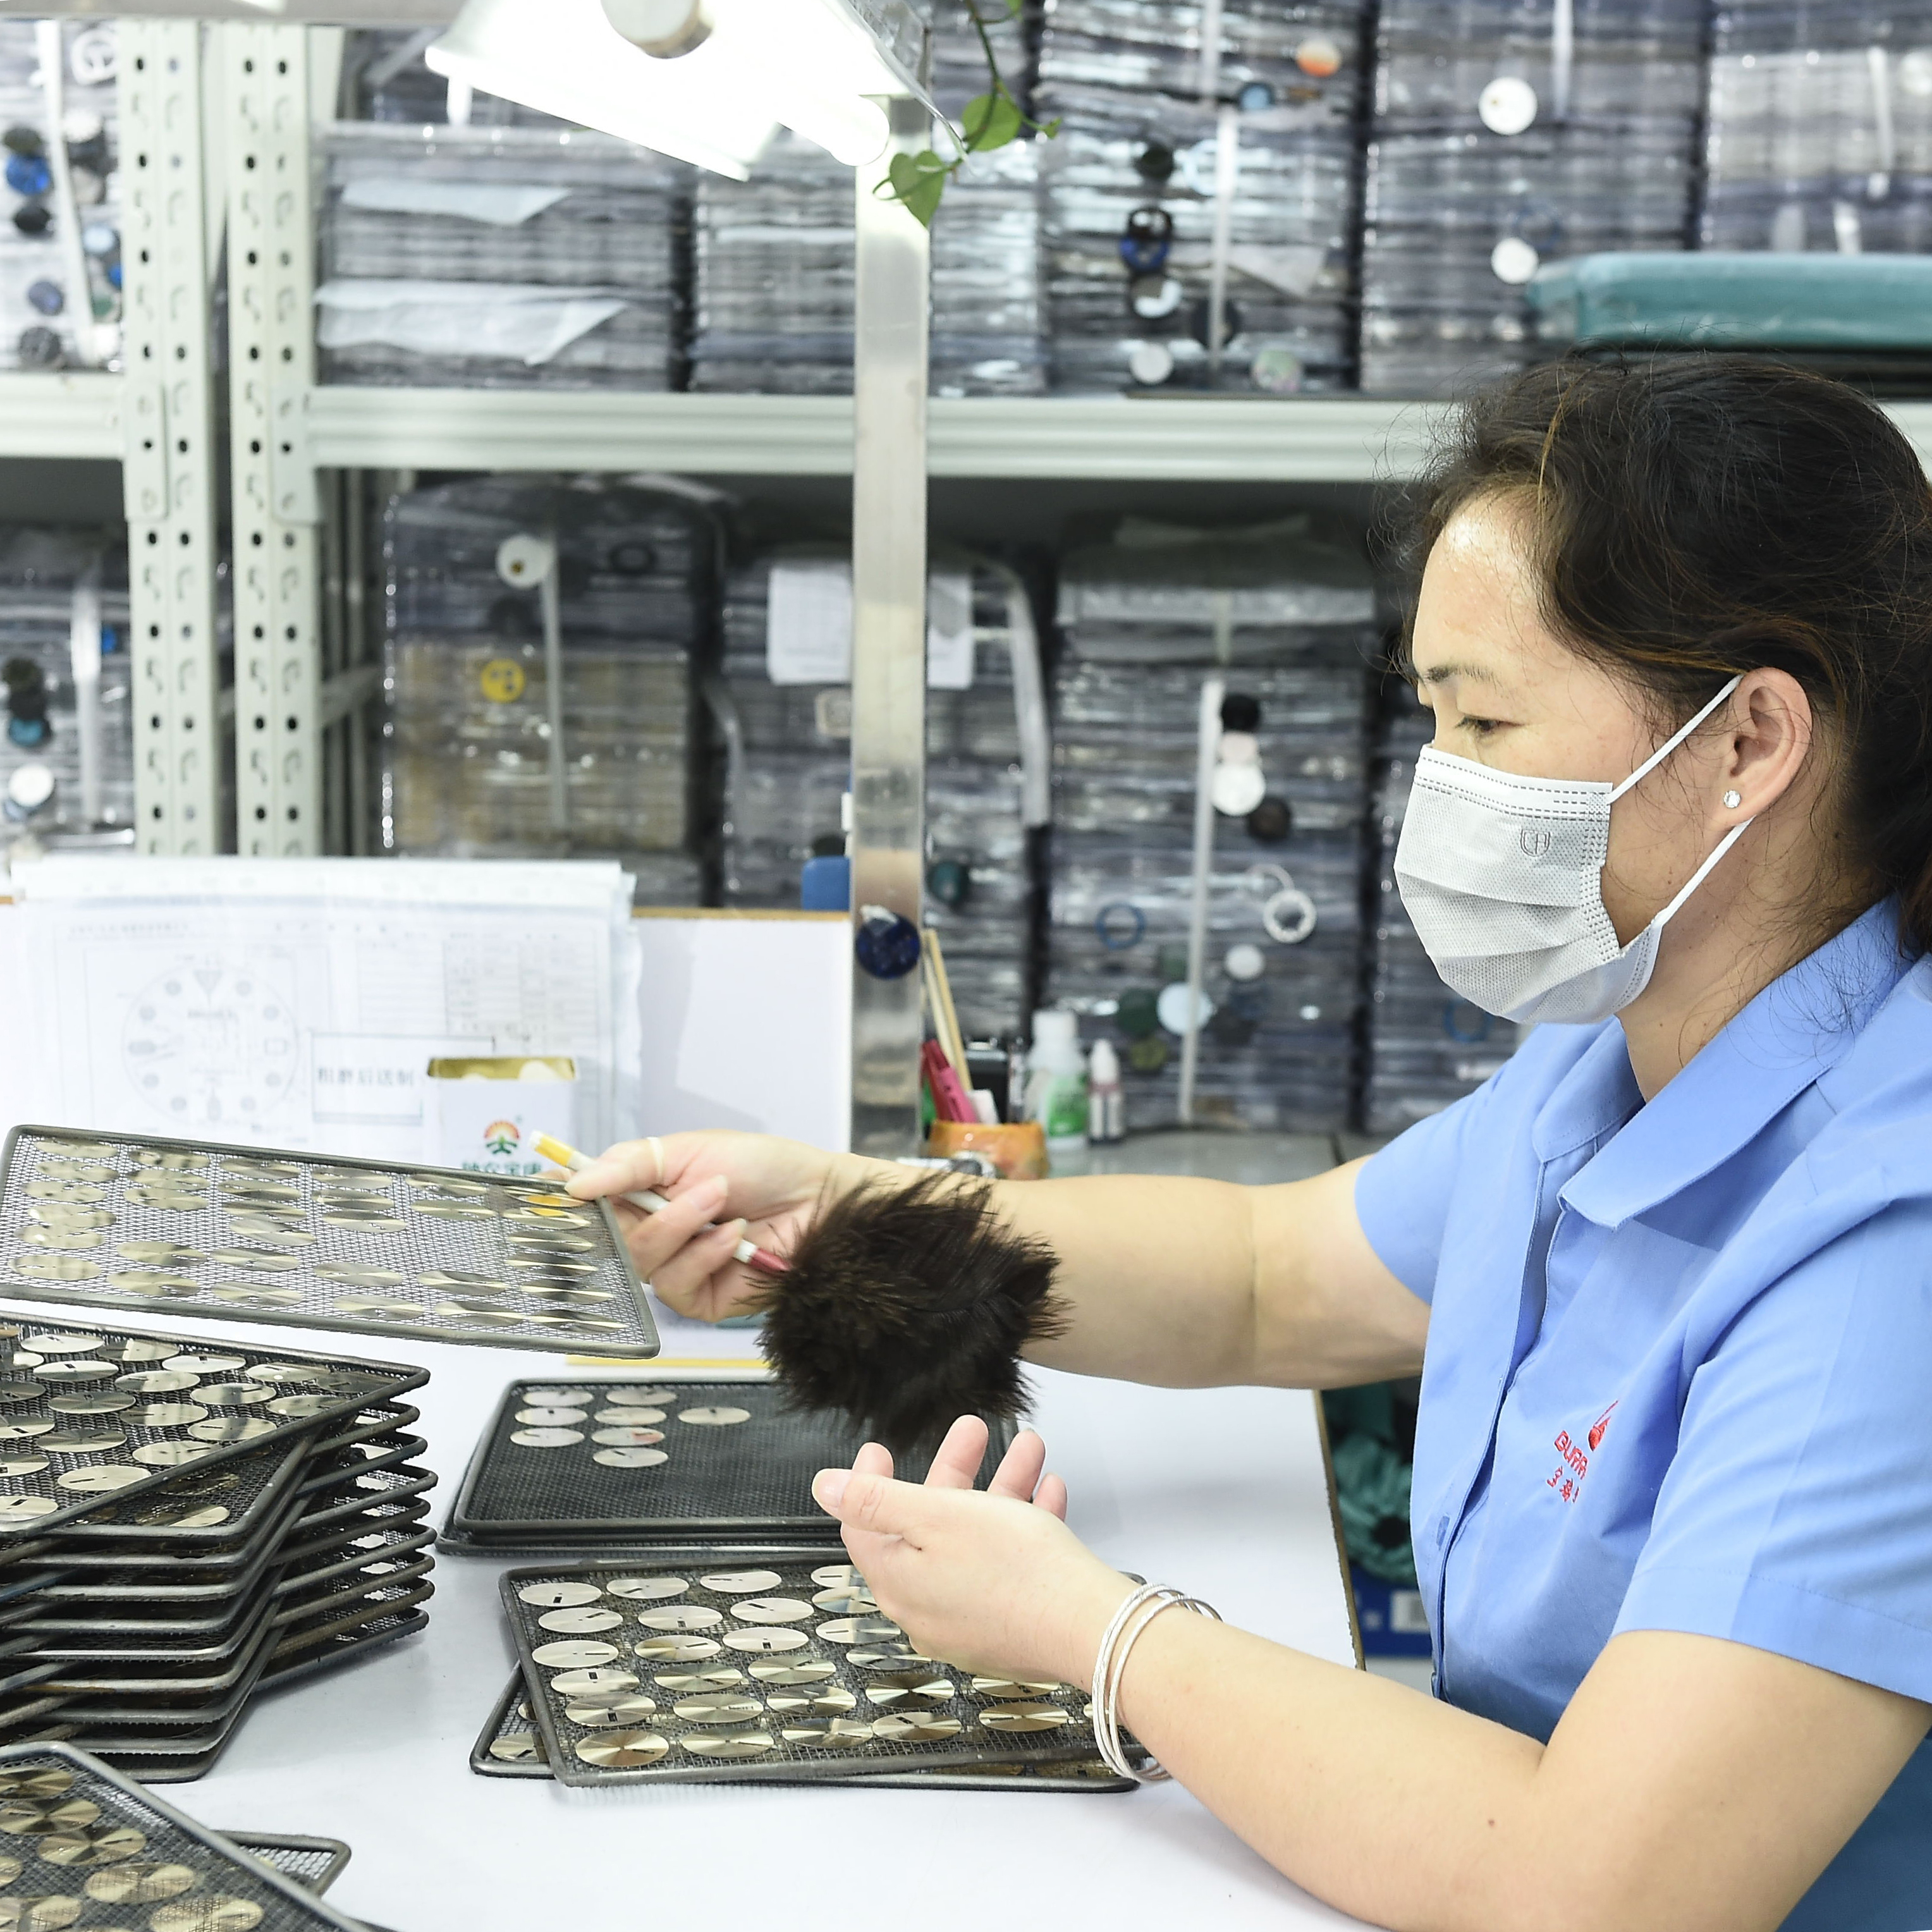
Un concepte necessita una ruta de fabricació, no només un esbós
Un esfera de rellotge personalitzada normalment comença com un esbós, una renderització o una foto de referència. Aquestes són entrades útils, però no indiquen a un fabricant d'esferes com construir la peça. El primer pas real en el desenvolupament d'una esfera de rellotge personalitzada és transformar la idea visual en una ruta de procés. Això vol dir anomenar el substrat, el gruix de la peça en brut, el mètode de texturització, la capa de color, el mètode d'impressió i els punts d'inspecció. Un concepte que roman només visual és difícil de pressupostar, difícil de fer mostres i difícil de mantenir de forma coherent durant una sèrie de producció.
La producció d'esferes és un procés en capes. El metall base defineix la geometria. La textura canvia com es mou la llum. La capa de color estableix el to. L'impressió per tampó afegeix l'escala, el logotip i el text finíssim. Cada pas fa referència al mateix eix central, de manera que una petita desviació en una operació pot fer-se visible diverses passes més endarrere. Les marques obtenen millors resultats quan el plànol especifica la ruta i els punts de control, no només l'aspecte final.
El substrat i la geometria de la peça en brut defineixen els límits
La majoria de safates metàl·liques comencen amb una peça en brut de llautó, sovint especificada segons un grau d’aliatge conegut, com ara el C2680. L’escorça i la planitud de la peça en brut són importants perquè les operacions posteriors es basen en aquesta superfície. Una peça en brut lleugerament corbada pot resistir l’usinatge però encara causar problemes durant la impressió per tampó o el muntatge dels marcadors. Les potes de la safata, el forat central i els seients dels marcadors són les característiques que connecten la safata a la resta del rellotge, i les seves toleràncies determinen si la peça s’ajusta correctament.
Les característiques crítiques del quadrant solen mantenir-se habitualment amb una tolerància de ±0,05 mm o més ajustada en les ajustades, mentre que les toleràncies generals del quadrant segons les especificacions per a la presentació als cronòmetres són d’aproximadament ±100 μm. Aquests valors no són una afirmació publicitària. Són la geometria sobre la qual depenen la textura i la inspecció del quadrant. Si el forat central es desvia, el patró en forma de raigs de sol no seguirà correctament la pista impresa. Si les potes del quadrant no són precises, el quadrant no quedarà pla dins la caixa, i cap grau de refinament superficial ho podrà corregir. La geometria del suport i de la peça en brut és la fonament silenciós del treball artesanal de quadrants per a rellotges.
La textura, el color i la impressió són un procés en capes
La textura del quadrant rarament és una única operació. Un acabat en forma de raigs de sol depèn de com es troba una eina abrasiva amb una peça en rotació. El gra circular depèn de la concentricitat al voltant de l’eix funcional. El guilloché es pot tallar, fresar o estampar, i cada mètode deixa un caràcter superficial diferent. La capa de color, llavors, canvia com es percep aquesta textura. L’electroplacat, el revestiment PVD i la laca es comporten de manera diferent sota la llum, i la impressió per tampó afegeix la seva pròpia tolerància d’alineació.
| Recorregut superficial | El que controla | Risc comú de producció | Punt d'inspecció útil |
|---|---|---|---|
| Electroimpostura | Color base i resistència a la corrosió | Deriva de la química del bany, acumulació als vores | Verificació del color i del gruix del plaquemat als vores i forats |
| Revestiment pvd | Color uniforme i resistència a l'ús | Marques del suport, desplaçament cromàtic per lots | Inspecció visual sota llum controlada, comprovació d’adherència |
| Laca | Profunditat, brillantor i riquesa cromàtica | Pols, variació de gruix, derivació de curat | Rugositat superficial i unitats de brillantor a un angle fix |
| Impressió per Polsera | Logotips, escales i textos fins | Desplaçament de registre entre passes | Posició de la impressió respecte a l’eix central |
La taula no és una classificació de processos. Mostra per què la producció de quadrants necessita punts d’inspecció vinculats a cada pas superficial. Un quadrant que supera l’aprovació visual pot encara suspendre una comprovació dimensional a la base dels índexs. Un lot que coincideix en color un dia pot desviar-se quan canvien la composició de la banyera d’electroplacat o la viscositat de la laca. La textura i el color del quadrant interactuen, i la impressió per tampó es situa sobre ambdós.
El bucle de mostreig és on es posen a prova els conceptes
L'aprovació de la mostra és un referent visual. L'aprovació de la producció és un referent de procés. L'espai entre ambdós és on molts projectes personalitzats de cadran de rellotge es tornen incòmodes. Una mostra es pot acabar a mà, inspeccionar sota una llum específica i aprovar-se en una única peça. Un lot ha de mantenir el color, la textura del cadran, la registralitat de la impressió i l'ajust dimensional en moltes peces i en diverses operacions.
Un cas desensibilitzat d’un projecte de esfera personalitzada per a un rellotge: una marca havia aprovat una esfera blava amb efecte sol i una fina textura radial. Les primeres mostres semblaven coherents sota la llum d’aprovació. En un lot posterior de producció, el blau va patir una lleu tonalitat lila i l’efecte sol es va fer més suau al centre. L’eina de texturització no havia canviat, i la impressió per estampació continuava dins dels marges de tolerància. La desviació es va rastrejar fins a dues variables interconnectades: la temperatura de la banyera de galvanització havia variat lleugerament i la capa de llac havia estat aplicada una mica més gruixuda en aquella tirada. Aquesta capa més gruixuda havia omplert les ranures radials més fines i havia modificat la manera com la capa de color reflectia la llum.
La solució no va ser una nova ruta de decoració. L’oficina va afegir una comprovació de color amb un espectrofotòmetre sota il·luminació controlada, amb un objectiu de ΔE ≤ 2 respecte a un patró conservat. També va afegir un punt de control del gruix de la llacatura i una mesura de brillantor a un angle fix. Una mostra conservada de la sèrie aprovada va romandre sobre la banqueta com a referència física. La lliçó per a la producció de quadrants és senzilla: un estàndard visual necessita una validació mesurada, especialment quan la textura i el color del quadrant interactuen.
Punts d’inspecció que determinen si un quadrant es pot enviar
Una única inspecció final no pot detectar-ho tot en un quadrant de rellotge personalitzat. L’inspecció d’entrada comprova la qualitat de la matèria primera, el gruix i la planitud del blanc. L’inspecció en procés detecta derivacions mentre encara es pot corregir la peça. L’inspecció de sortida confirma que el quadrant acabat compleix el plànol i l’estàndard estètic. Agrupar-les totes en una única comprovació final normalment augmenta la taxa d’escapament.
Entrada: qualitat de la matèria primera, gruix del blanc, planitud i condició de les potes del quadrant.
En procés: dimensions crítiques després de l’usinatge, consistència de la textura i preparació de la superfície abans de la galvanització.
Sortida: dimensions finals, registre de la impressió, coincidència de color i inspecció visual sota llum control·lada.
Per a la producció de quadrants, l’etapa en procés requereix atenció especial. Una dimensió que varia durant l’usinatge es pot corregir abans de la galvanització. Una textura que comença a descolorir-se sota la laca es pot detectar abans de la serigrafia. Tant els lots petits com els grans han d’aplicar la mateixa disciplina d’inspecció. Els lots petits tenen un preu per unitat més elevat perquè els costos de preparació i d’eines es reparteixen entre menys peces. Això és un gradient de preus, no una diferència en l’estàndard de qualitat. La inspecció de quadrants no és una barrera final. És un conjunt de punts de control que segueixen el recorregut.
Rutes d’aprovisionament i el que canvien per a la marca
Les marques aborden el desenvolupament de quadrants d’rellotge personalitzats mitjançant dos models habituals d’adquisició. En la via de múltiples proveïdors, la conformació de la peça en brut, el texturat, la galvanoplàstia, la lacatura i la impressió per tampó es divideixen entre tallers especialitzats. La marca coordina les transferències i assumeix el risc associat a les interfícies. Aquesta via pot oferir accés a tècniques artesanals concretes i flexibilitat en petites sèries, però un texturat de quadrant aprovat en un taller pot no sobreviure a la finestra de procés del següent taller.
Un camí de font única manté la esfera personalitzada del rellotge amb un sol proveïdor de components durant tot el procés: usinatge o estampació, granulació, galvanització, llacat i serigrafia. Això redueix les transferències entre proveïdors i facilita l’establiment d’un estàndard uniforme de acabat i toleràncies per a tota una sèrie. També concentra la responsabilitat i sovint augmenta el mínim d’unitats a comandar, ja que la preparació inicial es comparteix entre tota la tirada. Cap dels dos models és universalment correcte. La tria depèn de quanta coordinació de processos vol assumir la marca i de quina precisió cal mantenir en l’especificació de l’esfera. Un camí integral de components és només una opció entre diverses, no l’única possible.
Burriva treballa al nivell de components en esferes, caixes, brancals i tancaments. Per a projectes d’esferes de rellotge personalitzades, la producció d’esferes abasta el mecanitzat de peces en brut, la texturització, la galvanoplàstia, l’aplicació de llac, la impressió per tampó, la inspecció dimensional i diverses rondes d’inspecció en les fases d’entrada, en procés i de sortida. Els fluxos de treball segregats i els controls d’accés als fitxers CAD mantenen els fitxers de disseny separats segons la funció laboral. Les marques que desenvolupin una esfera de rellotge personalitzada poden posar-se en contacte amb l’equip per discutir les especificacions de l’esfera, els requisits de superfície i els punts d’inspecció de l’esfera.
Taula de continguts
- Un concepte necessita una ruta de fabricació, no només un esbós
- El substrat i la geometria de la peça en brut defineixen els límits
- La textura, el color i la impressió són un procés en capes
- El bucle de mostreig és on es posen a prova els conceptes
- Punts d’inspecció que determinen si un quadrant es pot enviar
- Rutes d’aprovisionament i el que canvien per a la marca