
 EN
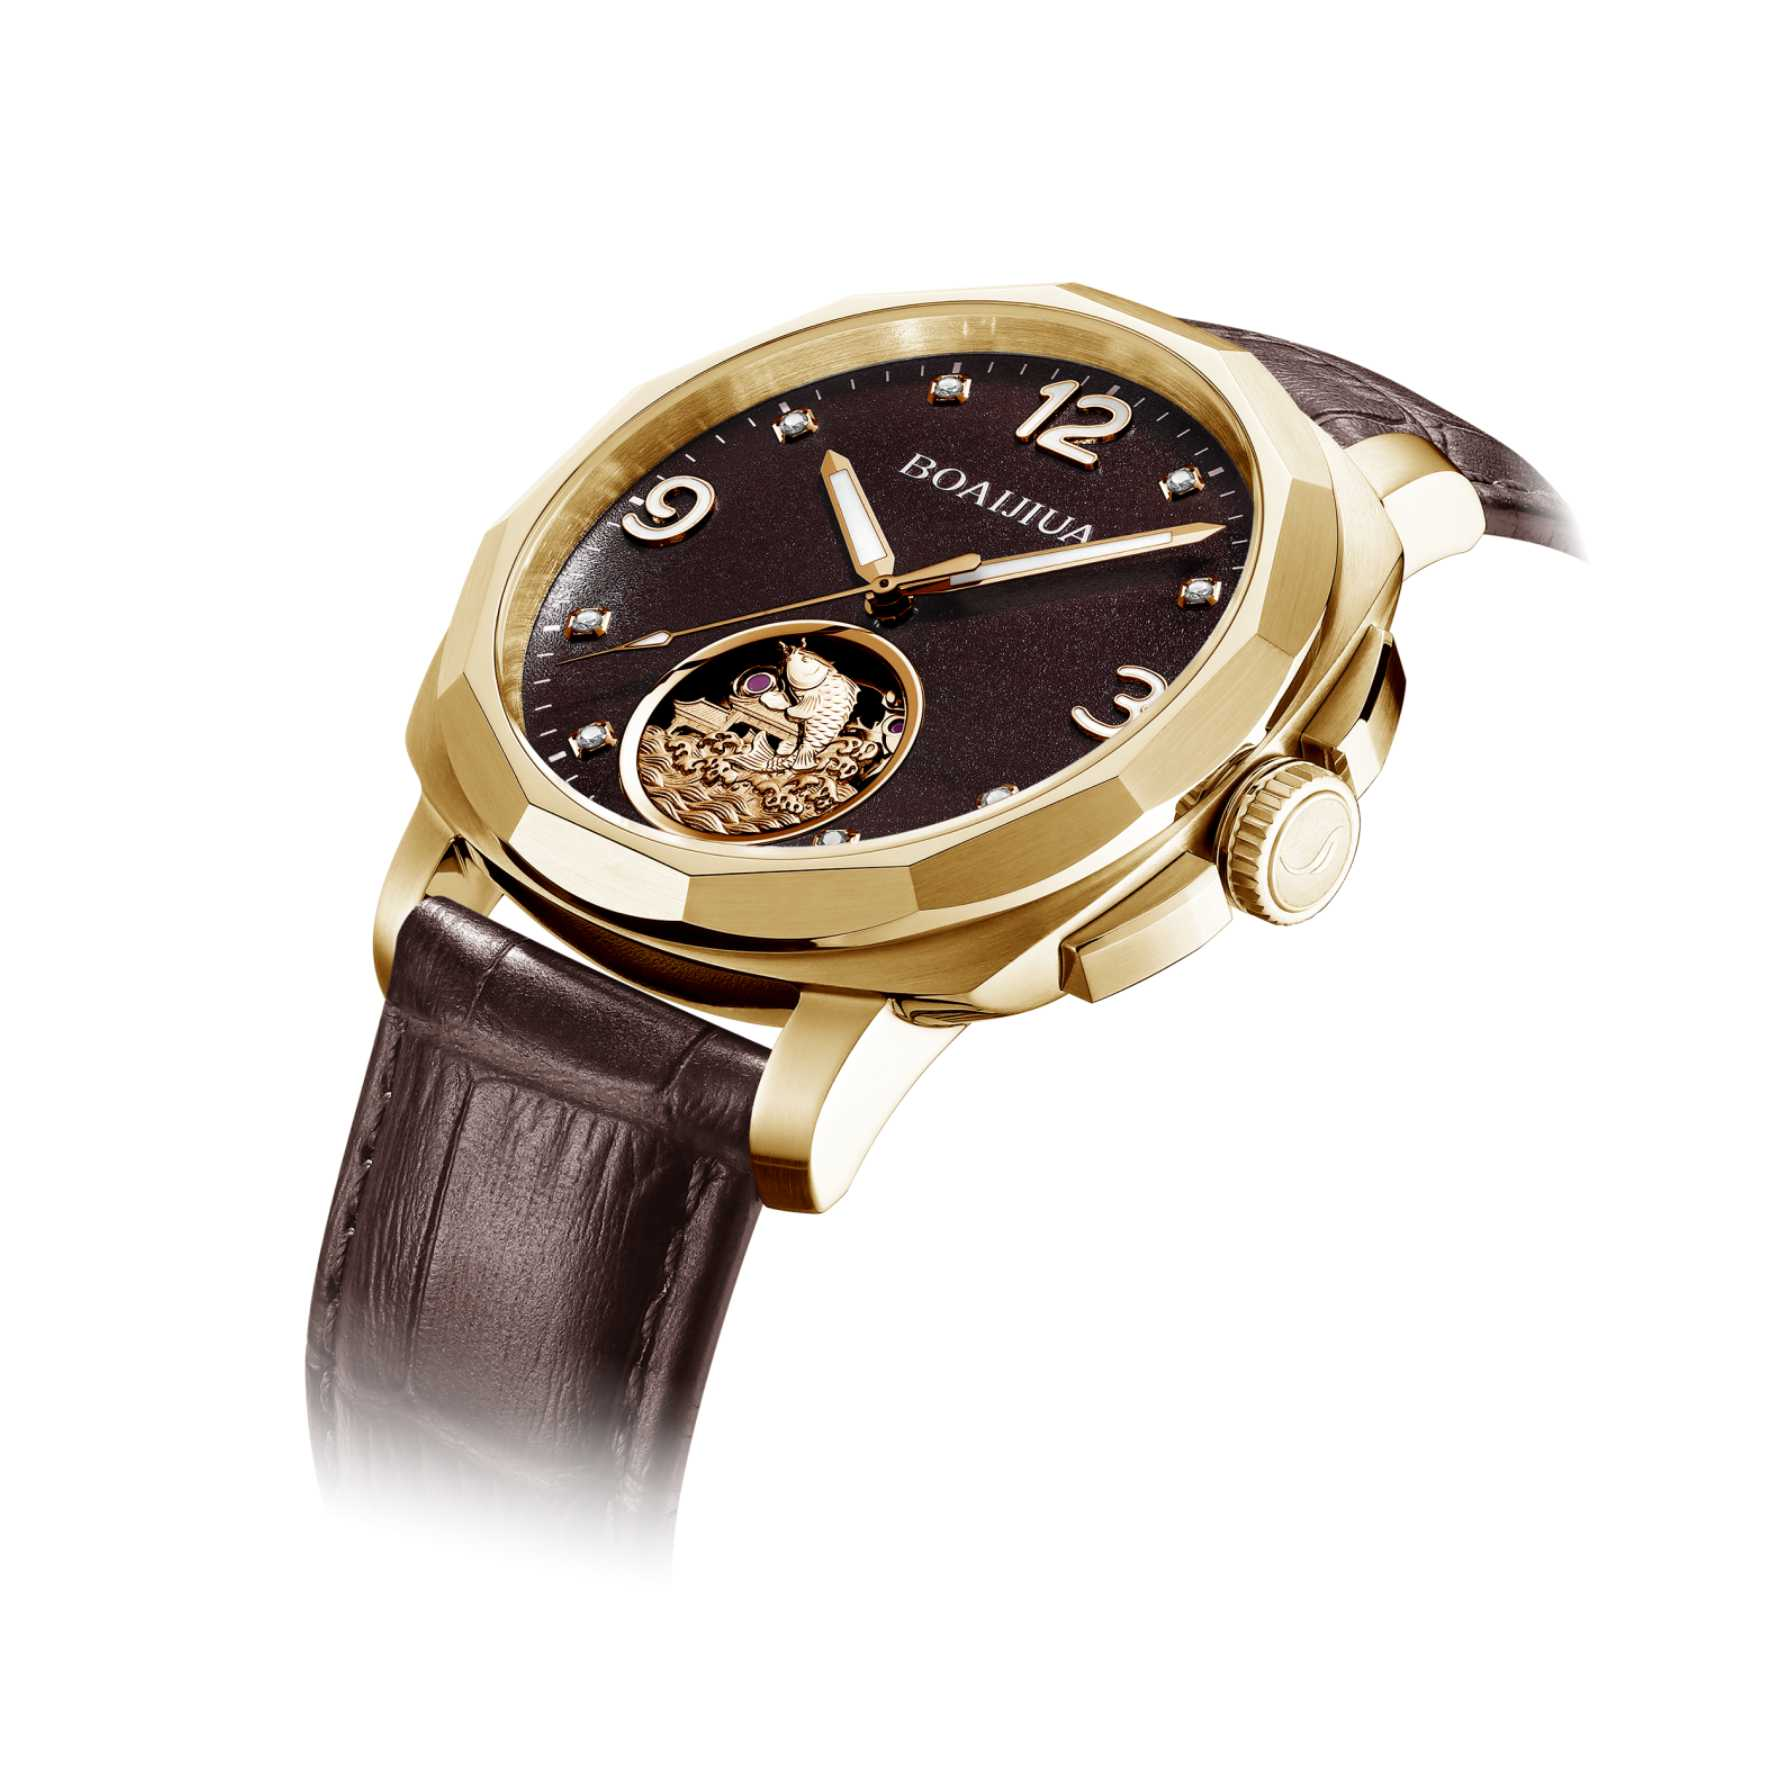
En højgradigt poleret spænde frembringer spekulær refleksion – den spejllignende effekt, der forstærker indfaldende lys og skaber en klar, skarp glans. Metal med børstet eller satinfærdig overflade opfører sig anderledes: det spreder lyset i mange retninger og giver diffus refleksion samt en blødere, mere jævn glans. En poleret overflade kan opnå høj reflektivitet, mens fin børstning reducerer direkte blænding betydeligt. Denne optiske forskel påvirker, hvordan en spænde opfattes – endnu før nogen rører ved den.
Klare, forvrængningsfrie refleksioner tyder på omhyggelig overfladebehandling og konsekvent materiale. Den mere rolige glans på en børstet finish fremstår som moderne og tilbageholdende. Mange uremager kombinerer begge finishes på samme spænde for at skabe kontrast, idet de anvender polering på forhøjede områder og børstning på flade eller højt belastede overflader. Øjet opfatter denne kontrast som bevidst design, ikke som et uheld.
Hvorfor børstede overflader skjuler ridser bedre end polerede
Mikrotopografien afgør, hvor synlig en ridse bliver. Børstet stål har parallelle mikro-riller, der spreder lyset i mange retninger, hvilket skjuler overfladiske ridser, fordi øjet integrerer de uregelmæssige refleksioner i stedet for at fokusere på én enkelt smal fejl. Ridser, der løber langs eller tværs af disse riller, har tendens til at forsvinde i strukturen. Det gør børstede spændesløjfer mere tolerante i daglig brug.
Spejlpolerede overflader ligger på det modsatte ekstrem. De nærmer sig en meget flad overflade, så enhver forstyrrelse bryder kontinuiteten i spejlingen og vises som en skarp, kontrastrig linje. Denne følsomhed kræver omhyggelig udførelse i alle faser, hvilket er en del af grunden til, at spejlpolering betragtes som et tegn på præcision. For højreibtionszoner som folder, anvendes børstning ofte stadig som den praktiske valgmulighed, fordi den bevarer den visuelle integritet over tid uden behov for hyppig genpolering.
| Afslutnings Type | Lysadfærd | Synlighed af ridser | Almindelig anvendelse på spænder |
|---|---|---|---|
| Spejlpolering | Spekulær, skarp refleksion | Høj, fejl træder tydeligt frem | Forhøjede logoer, afskåringer, displayoverflader |
| Børstet eller satineret | Diffus, spredt lys | Lavere, strukturen skjuler mærker | Foldere, flade overflader, zoner med høj kontakt |
| Bead blast | Jævn mat glans | Moderat, skjuler fine mærker | Accentpaneler, indrykkede områder |
| Kombineret | Kontrast mellem zoner | Afhangigt af placering | Fulde spændeanordninger med blandede overfladebehandlinger |
Belægnings-teknologier og langtidig udseendestabilitet
En spænde er et primært berøringspunkt, så dens belægning skal klare daglig friktion uden at miste sit oprindelige udseende. To almindelige teknologier er PVD (physical vapor deposition) og DLC (diamond-like carbon). Hver tilbyder en anden balance mellem dekorativ tiltrækkelighed og langvarig ydeevne.
PVD aflejrer en tynd film, der giver rig, mættet farve og stærk første visuel indtryk. Under mekanisk påvirkning kan PVD dog have problemer. Konstant gnidning mod hud eller foldermekanismen kan skabe mikroabrasioner, der spredes lyset og frembringer en sløret tåge. Ujævn slid på skarpe kanter kan føre til synlig farveskift, og adhæsionen kan svækkes under gentagne belastninger. Når PVD-laget svigter, kommer det rå substrat frem, og spænderen mister hurtigt sin afsluttede udseende.
DLC adresserer nogle af disse svagheder. En kulstofbaseret film med høj hårdhed forbedrer ridsebestandigheden og opretholder en dyb, ensartet mørk finish i længere tid. Dens tætte struktur modstår de mikroskopiske slidspor, der forårsager sløring, hvilket hjælper med at bevare en lavt friktionsbelastet og optisk konstant overflade. DLC tilbyder også god kemisk inaktivitet, hvilket beskytter mod korrosion fra sved og miljøpåvirkning. Kompromiset er omkostningerne og proceskompleksiteten, så DLC anvendes typisk, hvor udseendets stabilitet er afgørende.
Geometriske udfordringer ved opnåelse af ensartet overfladetekstur
Kompleks spændegemmes geometri begrænser finish-konsistensen på måder, der nemt kan undervurderes. Drejepinde, tungearme og mikro-fasninger befinder sig i indhugne eller skrå positioner, der blokerer direkte adgang for børsteværktøjer eller linje-på-syn-PVD-deposition. Standard fastspænding kan ikke eksponere alle overflader i samme vinkel, så skyggezoner opstår, hvor børstepressure falder eller belægnings-tykkelsen bliver tyndere.
På mikro-facetter ændrer små ujusteringer, hvordan slibemidlet berører overfladen, hvilket resulterer i inkonsistente kornmønstre. Under PVD-behandling kan skjulte områder modtage ujævn dækning og se mere sløret eller gennemsigtig ud end fuldt eksponerede flader. Denne visuelle uoverensstemmelse mellem komponenter underminerer det samlede indtryk, selv når hver enkelt del består sin egen inspektion. At opnå ensartethed på hele et spænde-sæt kræver brugerdefinerede fastspændingsanordninger og præcis gentagelighed fra parti til parti – en særlig stor udfordring ved mindre produktionsløb, hvor installationsnøjagtigheden skal reproduceres konsekvent.
Holdbarhedskompromiser mellem guldplacering og hærdede overfladebehandlinger
Guldpladerede spænde-komponenter slidtes hurtigere end urplader, selv når pladerings-tykkelsen er den samme, fordi de mekaniske krav er helt forskellige. Spændetungen udsættes for koncentreret kontakttryk og gentagne glidninger mod spændekroppen, hvilket genererer langt mere mikro-slid end det passive udsættelse, som en urplade oplever. Dekorativ guldpladering er typisk tynd, og områder med høj friktion æder denne lag hurtigt væk og afslører underliggende basismetal.
En spændetung kan gennemgå langt flere cyklusser pr. dag end en urplade nogensinde bliver rørt. For at håndtere dette anvendes der ofte selektiv hærning og lokal forstærkning af pladeringen i områder med højt slid. Denne fremgangsmåde balancerer udseende med funktionsmæssig holdbarhed. Det er ikke en perfekt løsning, og guldpladering på områder med høj kontakt vil alligevel vise slid over tid. Det realistiske mål er at bremse den synlige nedbrydning og sikre jævn slidmønster frem for at give indtryk af, at belægningen vil vare evigt.
Hvad disse kompromiser betyder for spændets specifikationer
Overfladebehandlingsbeslutninger for et spænde er aldrig udelukkende æstetiske. De indebærer et kompromis mellem lysopførsel, synlighed af ridser, belægningsholdbarhed, geometri og omkostninger. En spejlpolering ser imponerende ud, men viser hver eneste fejl. En børstet overflade skjuler slid, men virker mere diskret. PVD tilbyder farvevalg, men kan blive sløret ved friktion. DLC bevarer sit udseende længere, men forøger procesomkostningerne.
Tilpas overfladen til kontaktzonen, ikke til ét enkelt helhedslige udseende.
Specificer overfladeruhed for områder med høj kontakt, ikke kun for helhedens udseende.
Bekræft, at belægningen sidder fast på det faktiske underlag, inden fuld produktion påbegyndes.
Test monterede spænd under gentagne åbnings- og lukkecyklusser.
Dokumentér overfladekriterier med fotoreferencer og målbare grænser.
Klapps udseende afhænger af, hvor godt overfladetype, belægningsvalg, geometri og slidzoner er planlagt allerede fra den første tegning. Burriva, en forkortelse for Baoruihua (Dongguan) Precision Technology Co., Ltd., fokuserer på OEM-urekomponenter fra sit produktionscenter i Dongguan og har interne kompetencer inden for urplader, urekasser, armbånd og spænder. Fremstilling af spænder kombinerer CNC-fresning, stansning, automatisk polering og dimensionel inspektion samt gennemgang af overfladebehandling og funktionstests på monterede klapper. Mærker, der planlægger et brugerdefineret spændeprogram, kan kontakte os for at drøfte specifikationer for overfladebehandling, krav til slidzoner og godkendelseskriterier.
Indholdsfortegnelse
- Hvorfor børstede overflader skjuler ridser bedre end polerede
- Belægnings-teknologier og langtidig udseendestabilitet
- Geometriske udfordringer ved opnåelse af ensartet overfladetekstur
- Holdbarhedskompromiser mellem guldplacering og hærdede overfladebehandlinger
- Hvad disse kompromiser betyder for spændets specifikationer