
 EN
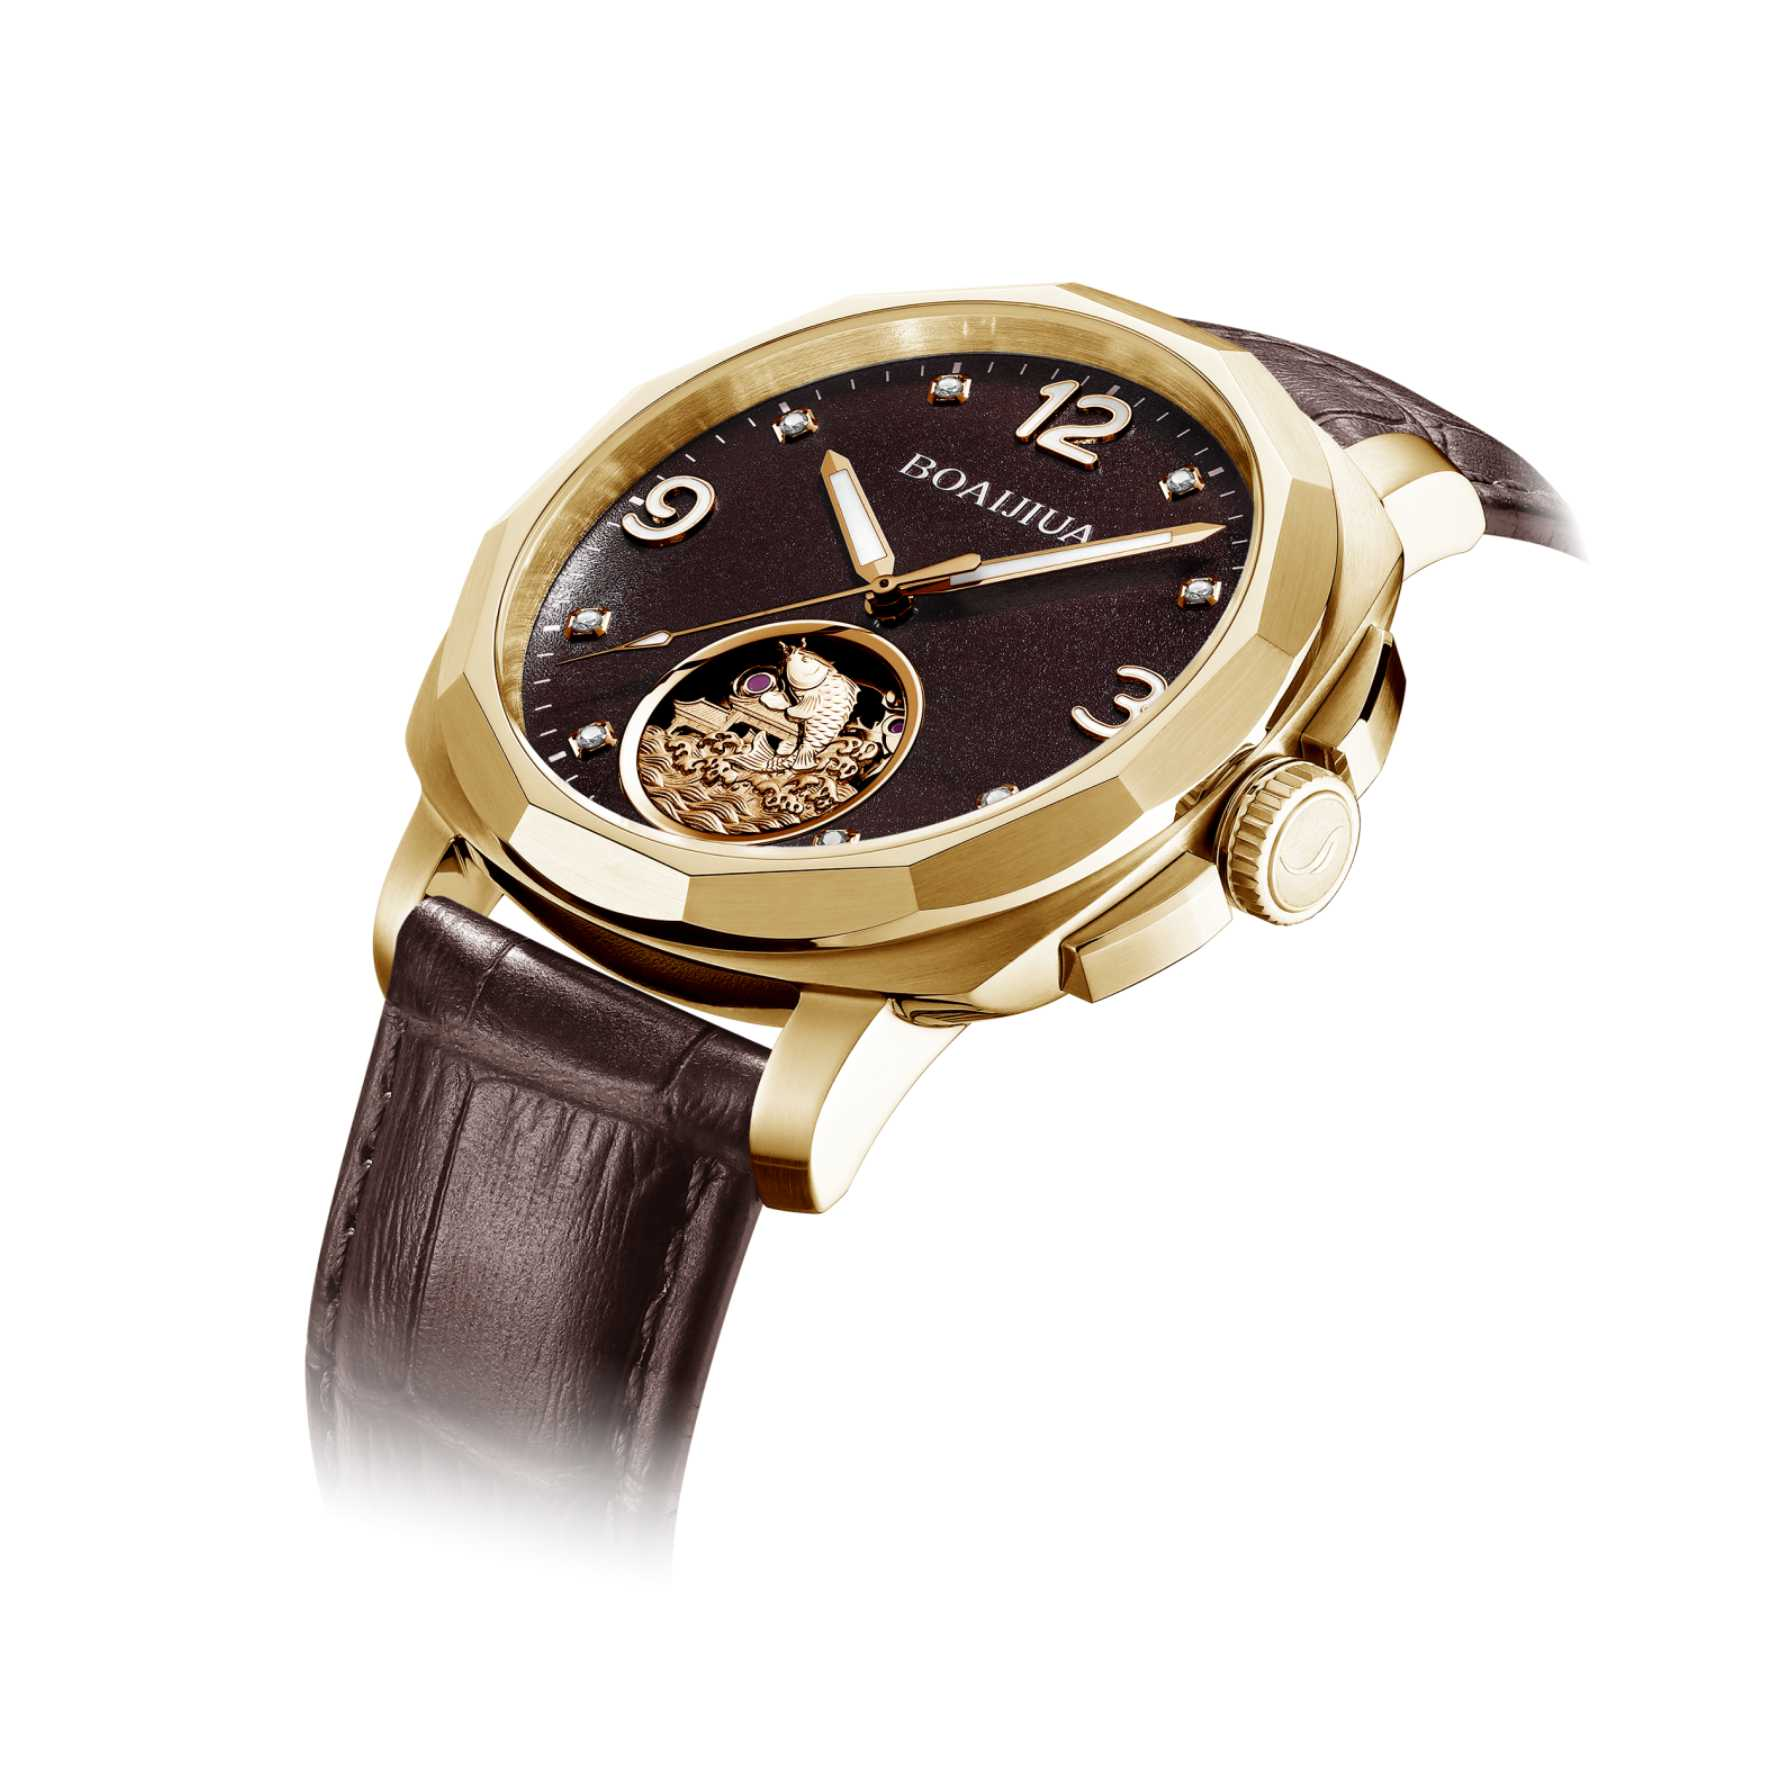
高光沢にポリッシュされたクラスプは鏡面反射を生み出し、入射光を強め、明るくシャープなハイライトを形成します。一方、ブラシド仕上げやサテン仕上げの金属は異なる挙動を示します。これは光を複数の角度に散乱させ、拡散反射を引き起こし、柔らかく均一な輝きをもたらします。ポリッシュ面は高い反射率に達しますが、微細なブラッシングは直接的なギラツキを大幅に低減します。こうした光学的違いが、誰もクラスプに触れる前に、その見た目の印象を形作っているのです。
鮮明で歪みのない反射は、丁寧な表面処理と均一な素材を示唆しています。ブラシ仕上げの控えめな光沢は、現代的で上品な印象を与えます。多くの時計メーカーでは、同じクラスプに両方の仕上げを組み合わせてコントラストを生み出し、盛り上がった部分にはポリッシュ仕上げ、平らな面や接触頻度の高い面にはブラシ仕上げを施します。視覚的には、このコントラストが意図的なデザインとして認識され、偶然の結果とは受け取られません。
なぜブラシ仕上げの表面は、ポリッシュ仕上げよりも傷を隠しやすいのか
微細な表面形状(マイクロ・トポグラフィ)が、傷の目立ちやすさを決定します。ブラシ加工されたステンレス鋼には平行な微細な溝が存在し、これが光を多方向に散乱させます。その結果、浅い傷は不規則な反射が統合されて目立たなくなり、視覚的に一つの小さな欠陥に注目しがたくなるのです。また、これらの溝に沿って走る傷や、溝と交差する傷は、そのテクスチャーに溶け込んで見えにくくなります。そのため、ブラシ仕上げのクラスプは日常使いにおいても、より実用的で許容範囲が広いのです。
鏡面仕上げは、その反対極に位置します。表面が非常に平坦に近いため、わずかな凹凸でも反射の連続性を乱し、明瞭でコントラストの高い線として目立ってしまいます。この感度の高さゆえ、工程のすべての段階で細心の注意を払った作業が求められ、それが鏡面仕上げが「精密さ」の象徴とされる所以でもあります。折り畳み式の舌部など、摩擦が大きい部位では、長期間にわたり外観の品質を維持できるよう、頻繁な再仕上げを必要としないブラシ仕上げが実用的な選択肢として多く採用されています。
| 完成タイプ | 光の挙動 | 傷の目立ちやすさ | 留め具への一般的な採用例 |
|---|---|---|---|
| 鏡面磨き | 鏡面的・シャープな反射 | 高め。欠陥が目立ちやすい | 盛り上がったロゴ、面取り加工、表示面 |
| ブラシ仕上げまたはサテン仕上げ | 拡散・散乱する光 | やや低め。質感が傷跡を隠す効果がある | 舌部、平面部、高接触領域 |
| ビーズブラスト | マットな光沢でも均一に散乱 | 中程度:細かな傷を隠す | アクセントパネル、凹部 |
| 組み合わせ | ゾーン間のコントラスト | 設置位置によって異なる | 仕上げが混在したフルクラスプアセンブリ |
コーティング技術と長期的な外観安定性
クラスプは主な接触部位であるため、そのコーティングは日常的な摩擦に耐え、本来の外観を長期間維持する必要があります。代表的な技術には、PVD(物理気相蒸着)とDLC(ダイヤモンドライクカーボン)があります。それぞれが装飾性と長期的な耐久性のバランスを異なった形で実現しています。
PVDは、鮮やかで濃厚な色合いと強い初見のインパクトをもたらす薄い膜を形成します。しかし、機械的ストレスには弱い場合があります。肌や折り畳み機構との継続的な摩擦により、微細な擦過傷が生じ、光が不規則に散乱して曇りのような haze が発生することがあります。鋭いエッジ部分では摩耗が不均一になり、色調の変化が目立つようになります。また、繰り返しの負荷により密着性が低下することもあります。PVD層が劣化すると、下地の素材が露出し、クラスプはすぐに洗練された外観を失ってしまいます。
DLCは、こうした弱点のいくつかを解消します。高硬度の炭素系フィルムにより、傷つきにくさが向上し、長期間にわたって深みのある均一なダーク仕上げを維持できます。その緻密な構造は、かすみ(ヘイジ)を引き起こす微小な摩耗に耐えるため、低摩擦で光学的に安定した表面を長期間保つことができます。また、DLCは化学的不活性も高く、汗や環境要因による腐食に対しても有効です。ただし、コストと製造工程の複雑さという課題があり、外観の安定性が特に重視される場合に限定して採用されます。
均一な表面テクスチャを実現する際の幾何学的課題
複雑な留め具の形状は、仕上げの一貫性を制限する要因となりますが、その影響は容易に過小評価されがちです。ピボットピン、舌状アーム、マイクロ面取り部などは、くぼんだ位置や角度をつけた位置に配置されており、ブラッシング工具や直線的なPVD蒸着のライン・オブ・サイト(視線方向)から直接アクセスできない構造になっています。標準的な治具では、すべての表面を同一角度で露出させることができないため、ブラッシング圧力が低下したり、コーティング厚さが薄くなったりする「影」の領域が生じます。
マイクロベベルでは、わずかな位置ずれによって研磨材の表面への接触状態が変化し、結果として粒度パターンにばらつきが生じます。PVD処理においては、隠れた部分に均一な被覆が施されず、完全に露出した面と比べてやや白濁感や透明感が強くなることがあります。こうした部品間の外観の不一致は、各部品が個別に検査を通過していたとしても、全体の印象を損ないます。クリップ式留め具全体の装着部品で均一性を実現するには、専用の治具とロット間での高い再現性が不可欠ですが、特に小ロット生産では、セットアップ精度を継続的に再現することが極めて困難です。
金メッキと硬化仕上げの耐久性におけるトレードオフ
金メッキの留め具部品は、文字盤と比べて摩耗が速く、メッキの厚さが同じであってもその理由は機械的負荷が全く異なるためです。留め具の舌部は、バックル本体に対して集中した接触圧力と繰り返しのスライドを受けるため、文字盤が受けるような受動的な露出よりもはるかに大きな微小な摩耗が生じます。装飾用の金メッキは通常薄く、高摩擦領域ではこの層が急速に摩耗して下地の金属が露出します。
留め具の舌部は、1日に文字盤表面が触れられる回数よりもはるかに多く作動します。これを管理するため、高摩耗領域には選択的な表面硬化や局所的なメッキ厚増しを施すことがよくあります。この手法は外観と実用的な耐久性とのバランスを図るものであり、完璧な解決策ではありません。高接触部への金メッキは、時間とともにやはり摩耗が目立つようになります。現実的な目標は、目に見える劣化の進行を遅らせ、摩耗のパターンを均一に保つことであり、コーティングが永久に持続すると見せかけることではありません。
これらのトレードオフが留め具の仕様に与える影響
留め具の表面処理は、単なる美観上の判断ではありません。光の反射特性、傷の目立ちやすさ、コーティングの耐久性、形状、コストといった要素の間で、常にバランスを取る必要があります。鏡面仕上げはインパクトがありますが、わずかな欠点もすべて目立ってしまいます。ヘアライン仕上げは摩耗を隠す効果がありますが、見た目の存在感は控えめになります。PVD処理は多彩な色調を選べますが、摩擦により曇りが生じることがあります。DLC処理は長期間にわたり外観を保ちますが、製造工程のコストが高くなります。
全体の統一感ではなく、実際の接触部位に応じて仕上げを選びましょう。
外観全体だけでなく、特に接触頻度の高い部位については、表面粗さを明確に仕様化してください。
量産開始前に、実際の基材に対するコーティングの密着性を確認してください。
組み立て後の留め具を、開閉を繰り返す条件下で実証試験してください。
仕上げの品質基準は、写真による参考例と、数値で定義された許容範囲を併記して文書化してください。
クラスプの外観は、最初の設計段階から仕上げタイプ、コーティングの選択、形状、および摩耗領域をどれだけ適切に検討したかによって左右されます。ブルリーヴァ(宝瑞華)東莞精密技術有限公司(通称:ブルリーヴァ)は、中国・東莞にある自社生産拠点で、時計向けOEM部品の製造を専門としており、文字盤、ケース、ブレスレット、バックルまで一貫して内製化しています。バックルの製造工程には、CNCフライス加工、プレス成形、自動研磨、寸法検査に加え、組み立て後の表面仕上げ確認および機能検査が含まれます。オリジナルバックルの開発をご検討中のブランド様は、仕上げ仕様、摩耗領域への要件、承認基準などについて、ぜひご相談ください。