
 EN
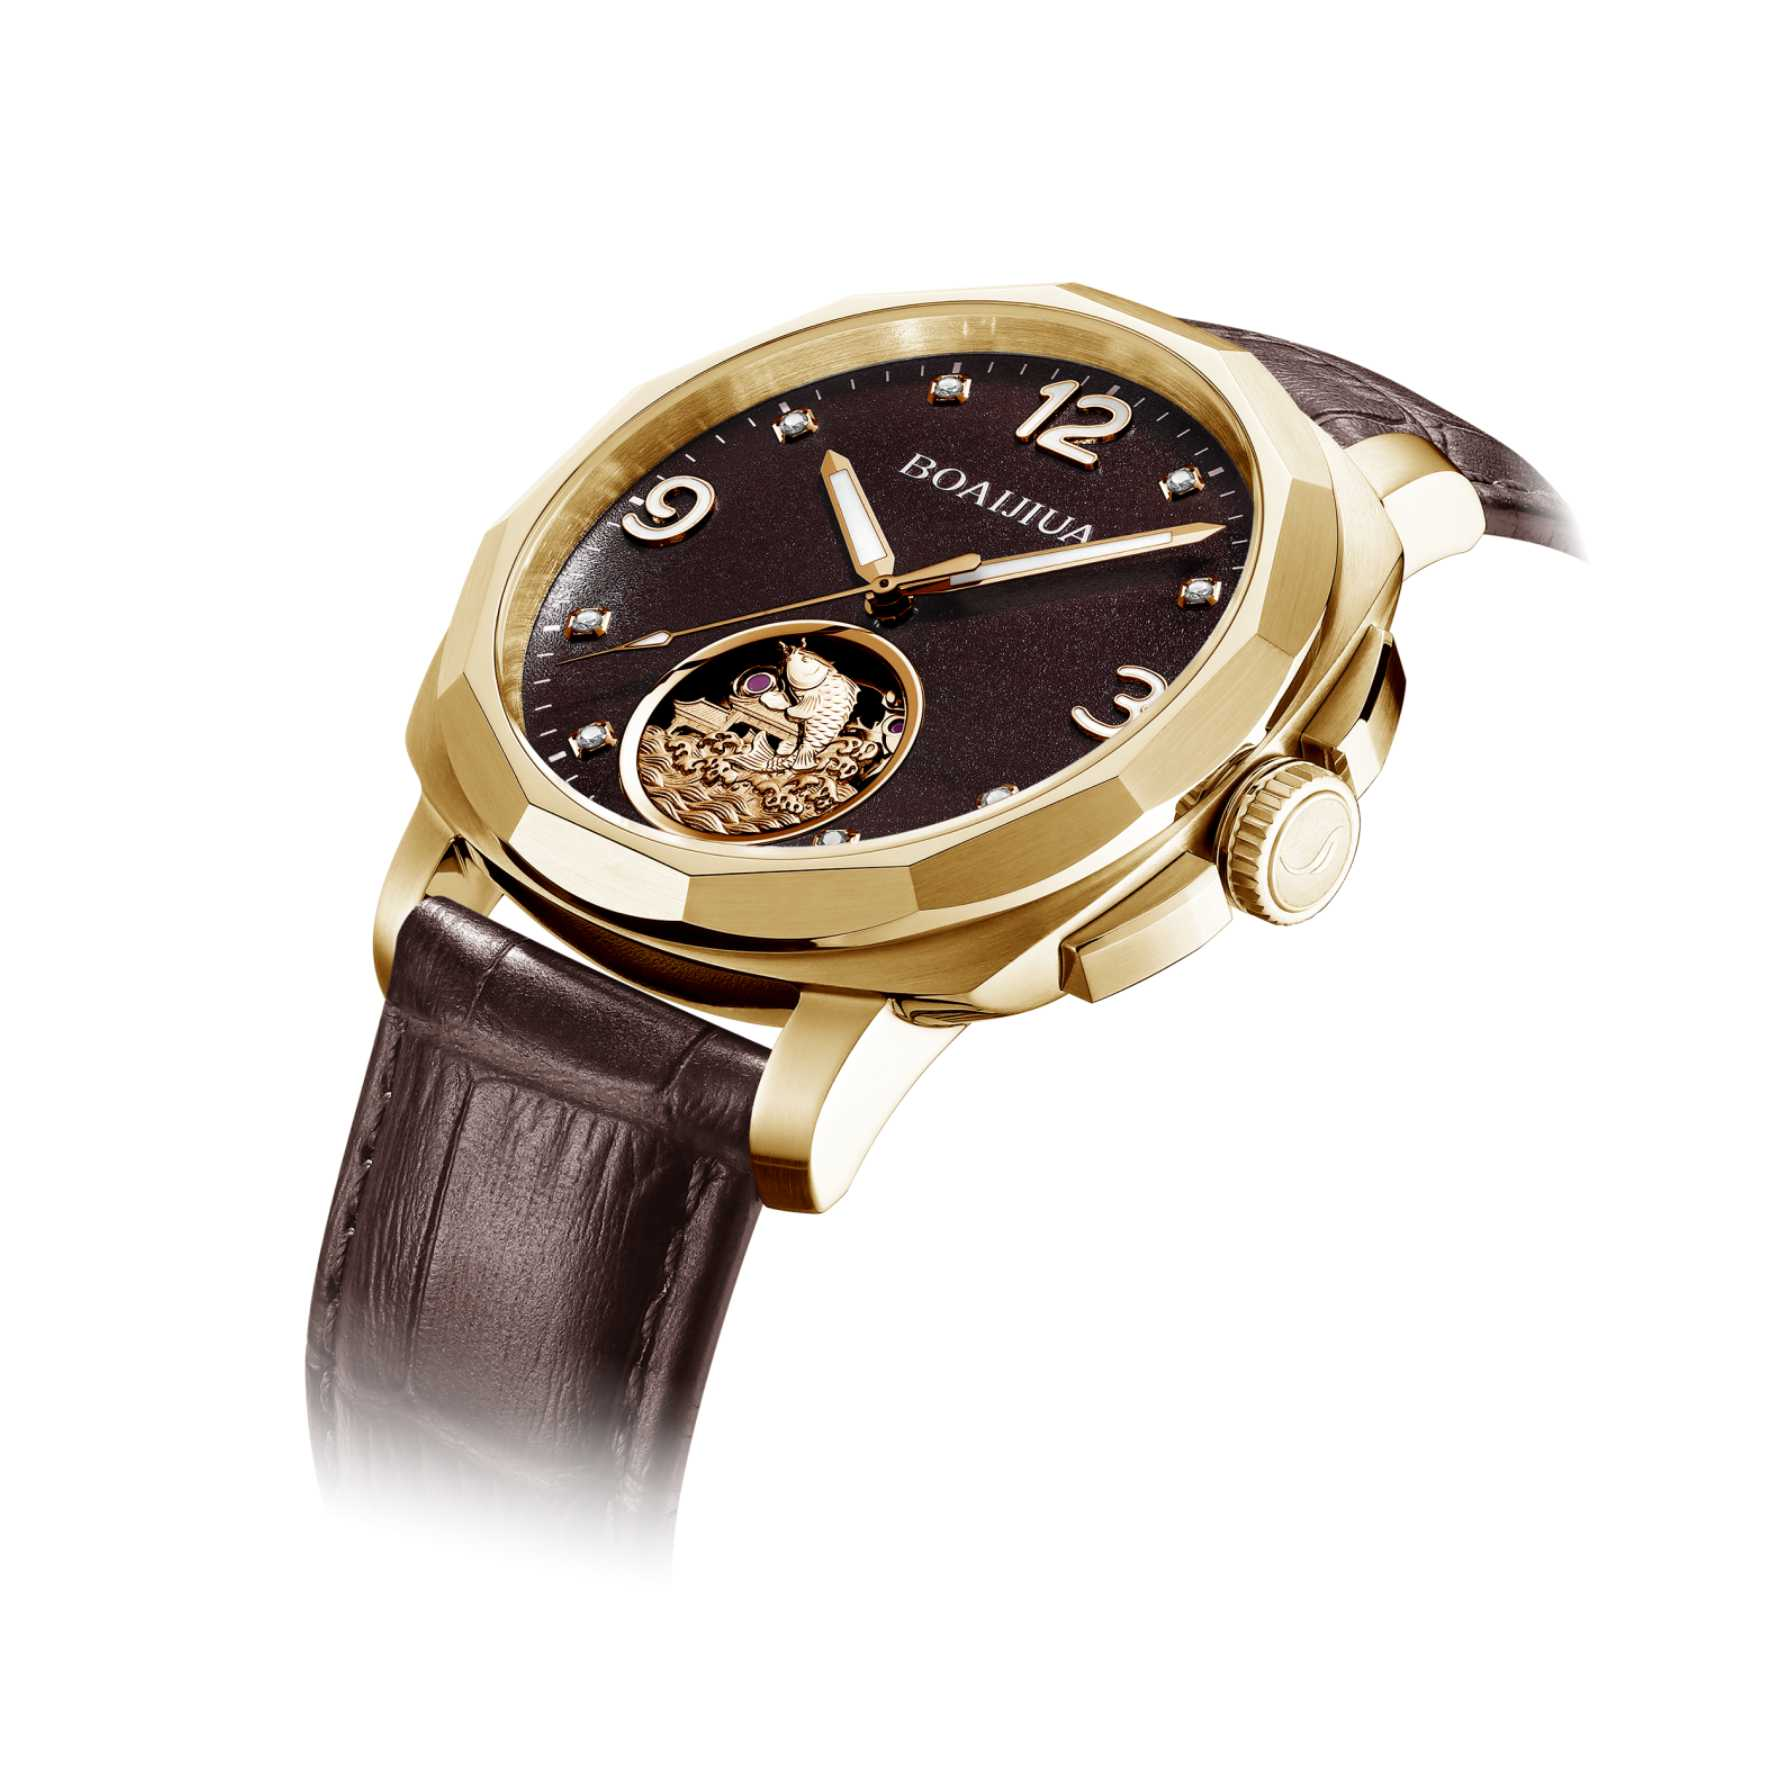
Un cierre altamente pulido produce una reflexión especular, el efecto similar al de un espejo que intensifica la luz incidente y crea un destello brillante y nítido. En cambio, los metales con acabado cepillado o satinado se comportan de forma distinta: dispersan la luz en múltiples ángulos, generando una reflexión difusa y un resplandor más suave y uniforme. Una superficie pulida puede alcanzar una alta reflectividad, mientras que el cepillado fino reduce considerablemente el brillo directo. Esa diferencia óptica determina cómo se percibe un cierre incluso antes de tocarlo.
Reflexiones nítidas y sin distorsión sugieren una preparación cuidadosa de la superficie y una consistencia en el material. El brillo más discreto de un acabado cepillado transmite una sensación contemporánea y sobria. Muchos relojeros combinan ambos acabados en un mismo cierre para crear contraste: aplican el pulido en las zonas elevadas y el cepillado en las caras planas o de mayor contacto. El ojo interpreta ese contraste como un diseño intencional, no como un accidente.
¿Por qué los acabados cepillados ocultan mejor las rayaduras que los pulidos?
La microtopografía determina la visibilidad de una rayadura. El acero cepillado presenta microsurcos paralelos que dispersan la luz en múltiples direcciones, lo que oculta rayaduras superficiales porque el ojo integra los reflejos irregulares en lugar de fijarse en un defecto estrecho y aislado. Las rayaduras que siguen la dirección de esos surcos o las cruzan tienden a desaparecer dentro de la textura. Eso hace que los cierres cepillados sean más tolerantes en el uso diario.
Las superficies pulidas con acabado espejo se sitúan en el extremo opuesto. Se aproximan mucho a una superficie plana, de modo que cualquier alteración interrumpe la continuidad del reflejo y aparece como una línea nítida y de alto contraste. Esa sensibilidad exige una ejecución cuidadosa en cada etapa, lo cual forma parte de la razón por la que el pulido espejo se considera un sello de precisión. En zonas de alta fricción, como las lengüetas plegables, el cepillado suele seguir siendo la opción práctica porque mantiene la integridad visual con el paso del tiempo sin necesidad de reacabados frecuentes.
| Tipo de acabado | Comportamiento de la luz | Visibilidad de arañazos | Uso habitual en cierres |
|---|---|---|---|
| Pulido de espejo | Reflejo especular y nítido | Alto: los defectos resaltan | Logotipos en relieve, biselados, caras de visualización |
| Cepillado o satinado | Luz difusa y dispersa | Inferior, la textura enmascara las marcas | Lenguas, caras planas, zonas de alto contacto |
| Granallado | Dispersión mate uniforme | Moderado, oculta marcas finas | Paneles de acento, áreas rebajadas |
| Combinación | Contraste entre zonas | Depende de la ubicación | Conjuntos completos de cierres con acabados mixtos |
Tecnologías de recubrimiento y estabilidad a largo plazo de la apariencia
Un cierre es un punto de contacto primario, por lo que su recubrimiento debe resistir la fricción diaria sin perder su aspecto original. Dos tecnologías comunes son PVD (depósito físico en fase vapor) y DLC (carbono tipo diamante). Cada una ofrece un equilibrio distinto entre atractivo decorativo y rendimiento a largo plazo.
El PVD deposita una película delgada que brinda color intenso y saturado, con un fuerte impacto visual inicial. Sin embargo, bajo estrés mecánico, el PVD puede presentar dificultades. La fricción constante contra la piel o contra el mecanismo plegable puede generar microabrasiones que dispersan la luz y producen una neblina turbia. El desgaste irregular en los bordes afilados puede provocar un cambio de color visible, y la adherencia puede debilitarse bajo cargas repetidas. Cuando falla la capa de PVD, se revela el sustrato base y el cierre pierde rápidamente su aspecto refinado.
El recubrimiento DLC aborda algunas de esas debilidades. Una película basada en carbono con alta dureza mejora la resistencia a los arañazos y mantiene un acabado oscuro profundo y uniforme durante un uso prolongado. Su estructura densa resiste las microabrasiones que provocan el embotamiento, lo que ayuda a conservar una superficie de bajo coeficiente de fricción y consistencia óptica. El DLC ofrece también buena inercia química, lo que protege contra la corrosión causada por el sudor y la exposición ambiental. La contrapartida es su costo y la complejidad del proceso, por lo que normalmente se especifica cuando la estabilidad estética resulta prioritaria.
Desafíos geométricos para lograr una textura superficial uniforme
La geometría compleja del cierre limita la coherencia del acabado de maneras que resultan fáciles de subestimar. Los pasadores de giro, los brazos de la lengüeta y los microbiselados se ubican en posiciones reentrantes o anguladas que impiden el acceso directo de las herramientas de cepillado o la deposición PVD en línea de visión. Las fijaciones estándar no permiten exponer todas las superficies al mismo ángulo, por lo que aparecen zonas en sombra donde disminuye la presión del cepillado o se reduce el espesor del recubrimiento.
En los microbiselados, pequeños desalineamientos modifican la forma en que el abrasivo entra en contacto con la superficie, lo que produce patrones de grano inconsistentes. Durante el proceso de deposición física en fase vapor (PVD), las zonas ocultas pueden recibir una cobertura irregular y presentar un aspecto más turbio o más translúcido que las caras totalmente expuestas. Esa discrepancia visual entre los componentes socava la impresión general, incluso cuando cada pieza supera su propia inspección. Lograr uniformidad en un conjunto completo de cierres requiere dispositivos de sujeción personalizados y una repetibilidad rigurosa lote a lote, lo cual resulta especialmente exigente en series de producción más pequeñas, donde la precisión del montaje debe reproducirse de forma constante.
Compromisos de durabilidad entre el chapado en oro y los acabados endurecidos
Los componentes del cierre chapados en oro se desgastan más rápido que las esferas, incluso cuando el espesor del chapado es idéntico, porque las exigencias mecánicas son completamente distintas. La lengüeta del cierre soporta una presión de contacto concentrada y deslizamientos repetidos contra el cuerpo del cierre, lo que genera una abrasión microscópica mucho mayor que la exposición pasiva a la que está sometida una esfera. El chapado decorativo en oro suele ser fino, y las zonas de alta fricción erosionan rápidamente esa capa, dejando al descubierto el metal base.
La lengüeta de un cierre puede realizar muchos más ciclos por día que los contactos que sufre nunca la superficie de una esfera. Para gestionar esto, con frecuencia se aplica un endurecimiento selectivo y un engrosamiento localizado del chapado en las zonas de mayor desgaste. Este enfoque equilibra la apariencia con la durabilidad funcional. No es una solución perfecta, y el chapado en oro en áreas de alto contacto seguirá mostrando desgaste con el tiempo. El objetivo realista es ralentizar la degradación visible y mantener un patrón de desgaste uniforme, en lugar de pretender que el recubrimiento perdurará indefinidamente.
Qué significan estas compensaciones para las especificaciones del cierre
Las decisiones sobre el tratamiento superficial de un cierre nunca son puramente estéticas. Implican una compensación entre el comportamiento de la luz, la visibilidad de arañazos, la durabilidad del recubrimiento, la geometría y el costo. Un pulido espejo luce impactante, pero revela cada imperfección. Un acabado cepillado oculta el desgaste, pero resulta más discreto visualmente. La deposición física de vapor (PVD) ofrece opciones de color, pero puede empañarse por fricción. El carburo de diamante (DLC) conserva su apariencia durante más tiempo, pero incrementa el costo del proceso.
Ajuste el acabado a la zona de contacto, no a una apariencia general única.
Especifique la rugosidad superficial en las zonas de alto contacto, no solo la apariencia general.
Verifique la adherencia del recubrimiento sobre el sustrato real antes de la producción en serie.
Somete los cierres ensamblados a ciclos repetidos de apertura y cierre.
Documente los criterios del acabado con referencias fotográficas y límites medibles.
La apariencia de la hebilla depende de qué tan bien se planifiquen, desde el primer dibujo, el tipo de acabado, la elección del recubrimiento, la geometría y las zonas de desgaste. Burriva, abreviatura de Baoruihua (Dongguan) Precision Technology Co., Ltd., se especializa en componentes para relojes OEM desde su planta de producción en Dongguan, con capacidades internas en esferas, cajas, brazaletes y hebillas. La producción de hebillas combina fresado CNC, estampado, pulido automatizado e inspección dimensional, además de revisión del acabado superficial y verificaciones funcionales en las hebillas ensambladas. Las marcas que planean un programa de hebilla personalizada pueden contactarnos para analizar las especificaciones de acabado, los requisitos de las zonas de desgaste y los criterios de aprobación.
Tabla de Contenidos
- ¿Por qué los acabados cepillados ocultan mejor las rayaduras que los pulidos?
- Tecnologías de recubrimiento y estabilidad a largo plazo de la apariencia
- Desafíos geométricos para lograr una textura superficial uniforme
- Compromisos de durabilidad entre el chapado en oro y los acabados endurecidos
- Qué significan estas compensaciones para las especificaciones del cierre