
 EN
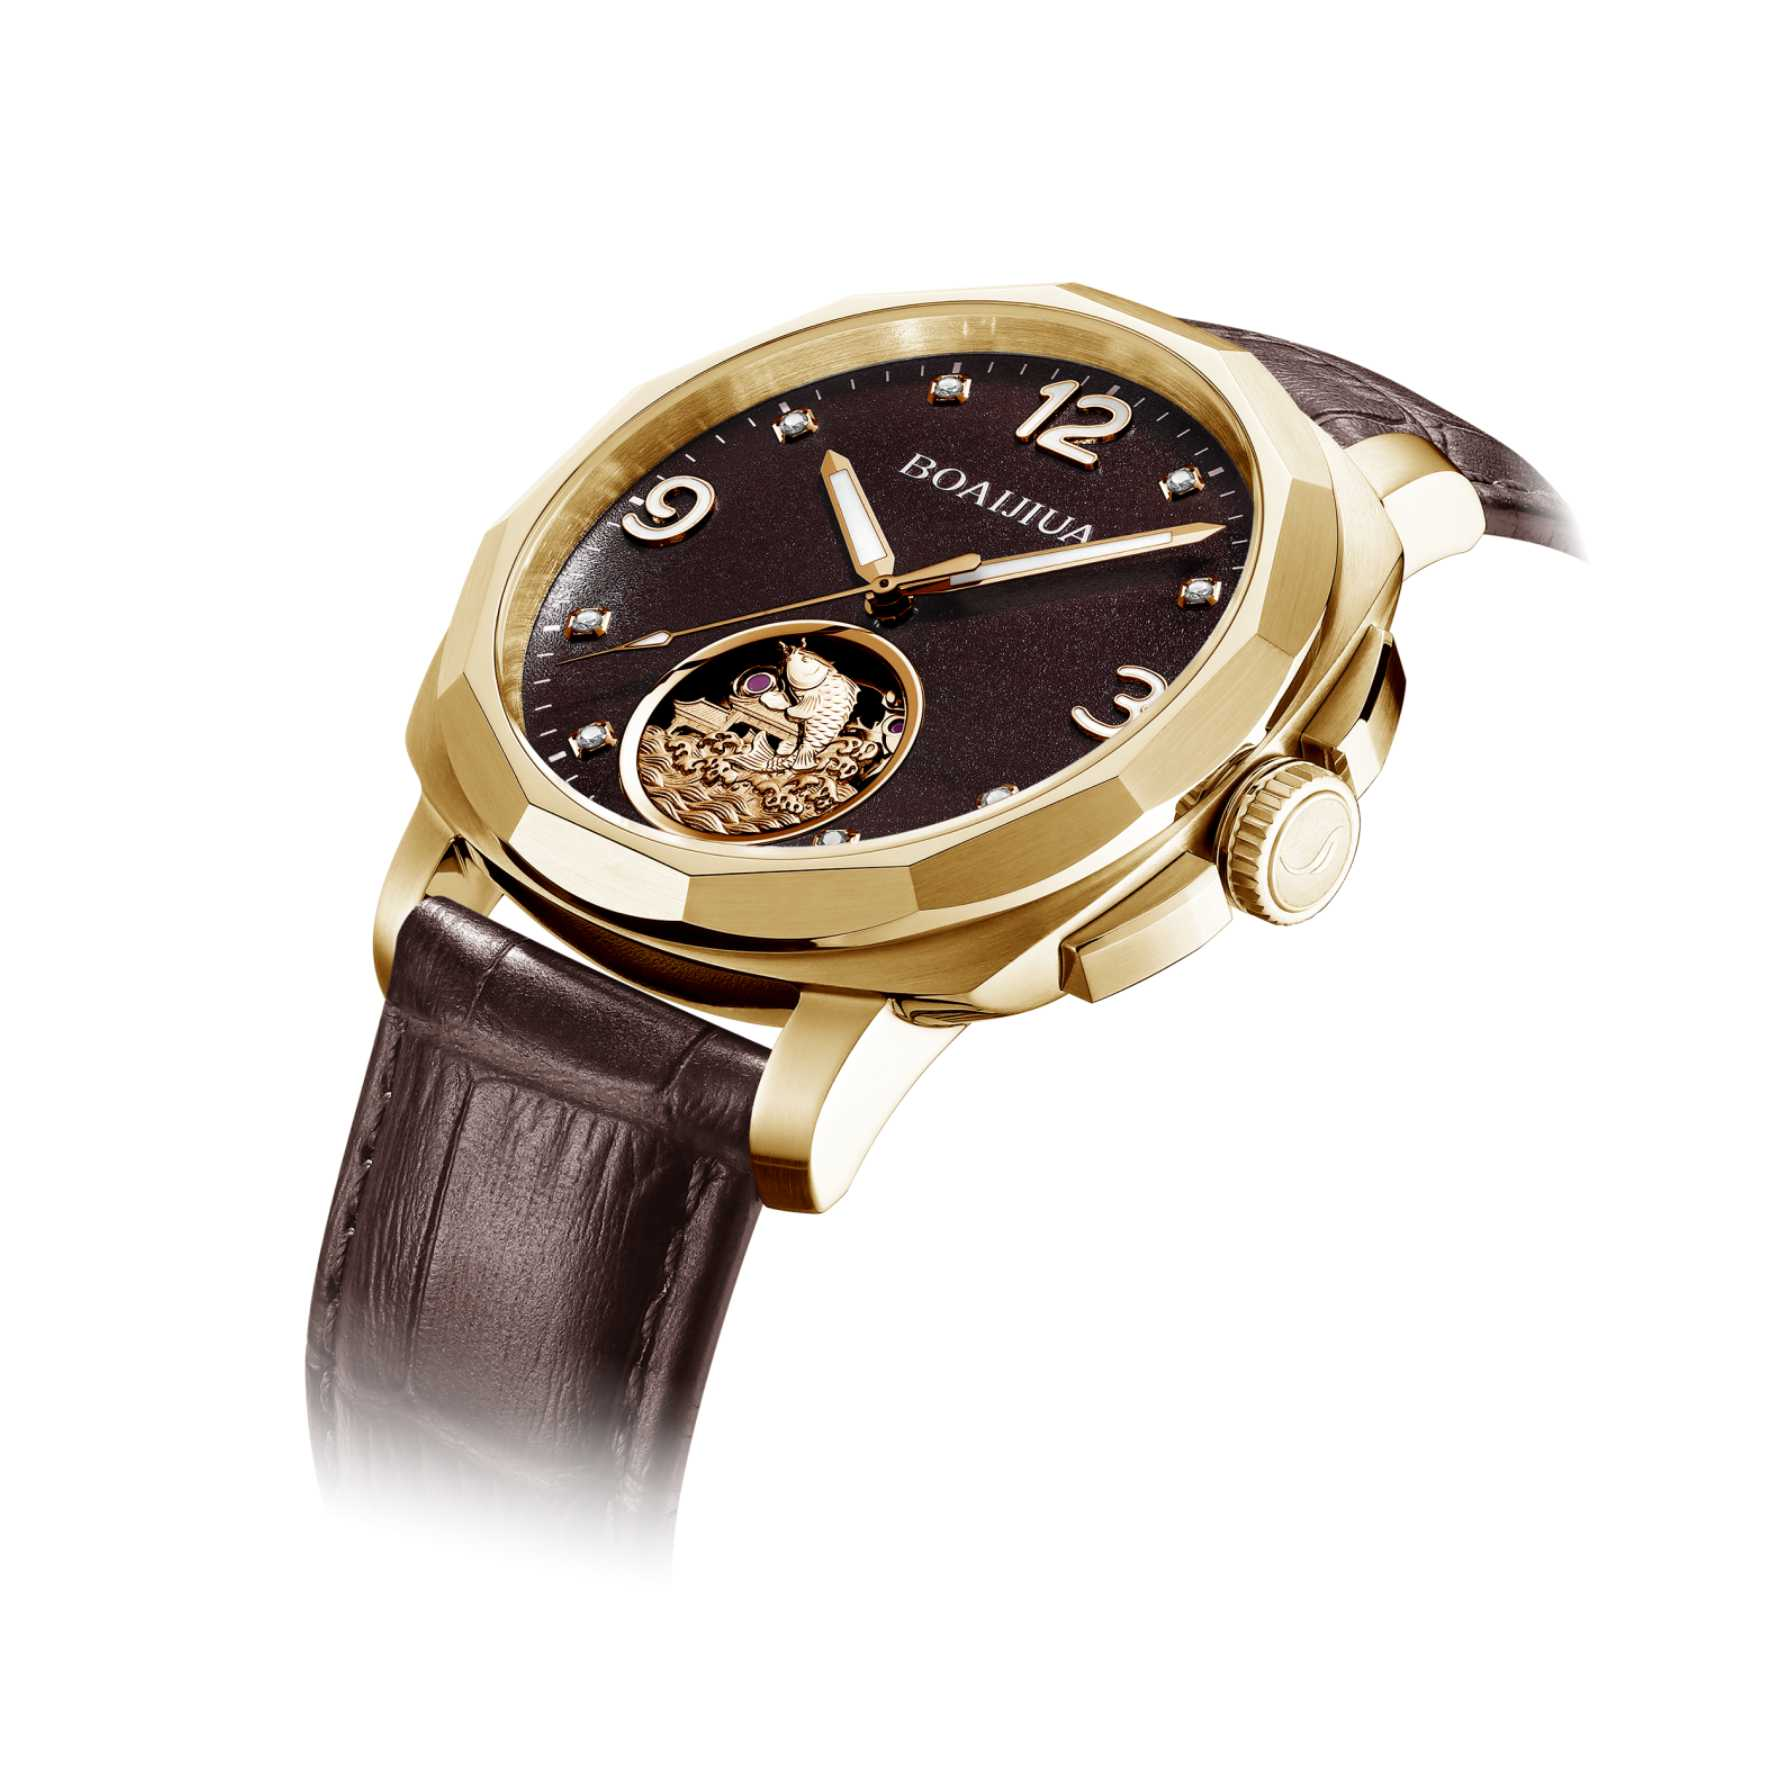
Un fermoir fortement poli produit une réflexion spéculaire, cet effet miroir qui intensifie la lumière incidente et crée une surbrillance vive et nette. En revanche, un métal brossé ou doté d’une finition satinée se comporte différemment : il disperse la lumière sous plusieurs angles, produisant une réflexion diffuse et une lueur plus douce et uniforme. Une surface polie peut atteindre une forte réflectivité, tandis qu’un brossage fin réduit considérablement l’éblouissement direct. Cette différence optique façonne la perception du fermoir avant même qu’on ne le touche.
Des reflets nets et sans distorsion indiquent une préparation soignée de la surface et une uniformité du matériau. L’éclat plus discret d’une finition brossée apparaît contemporain et sobre. De nombreux fabricants de montres combinent les deux finitions sur un même fermoir pour créer un contraste : ils appliquent une finition polie sur les zones saillantes et une finition brossée sur les surfaces planes ou soumises à un contact fréquent. L’œil perçoit ce contraste comme un choix délibéré de conception, non comme un hasard.
Pourquoi les surfaces brossées masquent-elles mieux les rayures que les surfaces polies
La micro-topographie détermine la visibilité d’une rayure. L’acier brossé présente des micro-rainures parallèles qui diffusent la lumière dans de multiples directions, ce qui atténue l’apparence des rayures superficielles, car l’œil intègre ces réflexions irrégulières plutôt que de se focaliser sur un défaut étroit et isolé. Les rayures suivant ou traversant ces rainures tendent à disparaître dans la texture. Cela rend les fermoirs brossés plus tolérants au port quotidien.
Les surfaces polies miroir se situent à l’extrémité opposée. Elles tendent vers une planéité très élevée, de sorte que toute perturbation rompt la continuité du reflet et apparaît sous forme de ligne nette et à fort contraste. Cette sensibilité exige une exécution rigoureuse à chaque étape, ce qui explique en partie pourquoi le polissage miroir est considéré comme un gage de précision. Pour les zones à forte friction, telles que les languettes pliantes, le brossage demeure souvent le choix pratique, car il préserve l’intégrité visuelle dans le temps sans nécessiter de re-polissage fréquent.
| Type de finition | Comportement de la lumière | Visibilité des rayures | Utilisation courante sur les fermoirs |
|---|---|---|---|
| Polissage Miroir | Reflet spéculaire et net | Élevé, les défauts ressortent nettement | Logos en relief, chanfreins, faces d’affichage |
| Brossé ou satiné | Lumière diffuse et dispersée | Moins élevé, la texture atténue les marques | Languettes, faces planes, zones à contact intense |
| Sablage par billes | Diffusion mate uniforme | Modéré, masque les fines marques | Panneaux accentués, zones en retrait |
| Combinaison | Contraste entre les zones | Dépend de l’emplacement | Ensembles complets de fermoirs avec finitions mixtes |
Technologies de revêtement et stabilité à long terme de l’apparence
Le fermoir constitue un point de contact principal ; son revêtement doit donc résister aux frottements quotidiens sans perdre son aspect d’origine. Deux technologies courantes sont la PVD (dépôt physique en phase vapeur) et le DLC (carbone de type diamant). Chacune offre un équilibre différent entre attrait décoratif et performance à long terme.
La PVD dépose un film mince qui confère une couleur riche et saturée ainsi qu’un impact visuel fort dès l’application. Toutefois, sous contrainte mécanique, la PVD peut présenter des limites. Le frottement constant contre la peau ou contre le mécanisme de pliage peut engendrer des microabrasions dispersant la lumière et produisant un voile trouble. Une usure inégale sur les arêtes vives peut entraîner un changement de teinte visible, et l’adhérence peut se dégrader sous des charges répétées. Lorsque la couche PVD cède, le substrat nu apparaît, et le fermoir perd rapidement son aspect raffiné.
Le DLC corrige certaines de ces faiblesses. Un film à base de carbone, doté d’une dureté élevée, améliore la résistance aux rayures et conserve un fini sombre profond et uniforme sur une longue période d’utilisation. Sa structure dense résiste aux micro-rayures responsables du brouillard, ce qui contribue à maintenir une surface à faible friction et optiquement homogène. Le DLC offre également une bonne inertie chimique, utile contre la corrosion provoquée par la transpiration ou l’exposition environnementale. L’inconvénient réside dans son coût et la complexité du procédé ; le DLC est donc généralement retenu là où la stabilité de l’apparence est primordiale.
Défis géométriques liés à l’obtention d’une texture de surface uniforme
La géométrie complexe du fermoir limite la cohérence du fini de façons faciles à sous-estimer. Les axes de pivotement, les bras de languette et les micro-biseaux se trouvent dans des positions en retrait ou inclinées, ce qui empêche tout accès direct aux outils de brossage ou toute déposition PVD en ligne droite. Les systèmes de fixation standard ne permettent pas d’exposer toutes les surfaces sous le même angle : des zones ombragées apparaissent alors, où la pression de brossage diminue ou l’épaisseur du revêtement s’amincit.
Sur les micro-biseaux, de petits désalignements modifient la façon dont l’abrasif entre en contact avec la surface, ce qui produit des motifs granulaires incohérents. Lors du dépôt physique en phase vapeur (PVD), certaines zones cachées peuvent recevoir une couverture inégale et apparaître plus troubles ou plus translucides que les faces entièrement exposées. Ce décalage visuel entre les composants nuit à l’impression générale, même lorsque chaque pièce réussit individuellement ses contrôles.
Compromis de durabilité entre plaquage or et finitions durcies
Les composants du fermoir plaqués or s’usent plus rapidement que les cadrans, même lorsque l’épaisseur du placage est identique, car les sollicitations mécaniques sont totalement différentes. L’extrémité de la languette du fermoir subit une pression de contact concentrée et un glissement répété contre le corps du boucle, ce qui génère une micro-érosion bien plus importante que l’exposition passive subie par un cadran. Le placage or décoratif est généralement mince, et les zones à forte friction érodent rapidement cette couche, révélant le métal de base en dessous.
La languette d’un fermoir peut effectuer bien plus de cycles par jour qu’un cadran n’est jamais touché. Pour maîtriser ce phénomène, un durcissement sélectif et un épaississement localisé du placage sont souvent appliqués aux zones fortement sollicitées. Cette approche équilibre l’apparence avec la durabilité fonctionnelle. Ce n’est pas une solution parfaite, et le placage or sur les zones à fort contact montrera néanmoins des signes d’usure au fil du temps. L’objectif réaliste consiste à ralentir la dégradation visible et à assurer une usure uniforme, plutôt que de prétendre que le revêtement durera indéfiniment.
Ce que ces compromis signifient pour les spécifications des fermoirs
Les décisions concernant le traitement de surface d’un fermoir ne sont jamais purement esthétiques. Elles impliquent un compromis entre le comportement de la lumière, la visibilité des rayures, la durabilité du revêtement, la géométrie et le coût. Une finition miroir est spectaculaire, mais révèle chaque défaut. Une finition brossée masque l’usure, mais paraît plus discrète. Le dépôt physique en phase vapeur (PVD) offre des options de couleur, mais peut s’opacifier sous frottement. Le diamant-like carbon (DLC) conserve son aspect plus longtemps, mais augmente le coût du procédé.
Adaptez la finition à la zone de contact, et non à une apparence globale unique.
Spécifiez la rugosité de surface pour les zones à fort contact, et non seulement pour l’apparence générale.
Vérifiez l’adhérence du revêtement sur le substrat réel avant la production complète.
Testez les fermoirs assemblés sur des cycles répétés d’ouverture et de fermeture.
Documentez les critères de finition à l’aide de références photographiques et de limites mesurables.
L’apparence du fermoir dépend de la qualité de la planification, dès la première esquisse, des types de finition, des revêtements choisis, de la géométrie et des zones d’usure. Burriva, abréviation de Baoruihua (Dongguan) Precision Technology Co., Ltd., se spécialise dans les composants horlogers OEM depuis sa base de production à Dongguan, avec des capacités internes couvrant les cadrans, les boîtiers, les bracelets et les fermoirs. La fabrication des fermoirs associe usinage CNC, emboutissage, polissage automatisé et inspection dimensionnelle, complétée par un examen des finitions de surface et des contrôles fonctionnels sur les fermoirs assemblés. Les marques envisageant un programme de fermoirs sur mesure peuvent nous contacter pour discuter des spécifications de finition, des exigences relatives aux zones d’usure et des critères d’approbation.
Table des matières
- Pourquoi les surfaces brossées masquent-elles mieux les rayures que les surfaces polies
- Technologies de revêtement et stabilité à long terme de l’apparence
- Défis géométriques liés à l’obtention d’une texture de surface uniforme
- Compromis de durabilité entre plaquage or et finitions durcies
- Ce que ces compromis signifient pour les spécifications des fermoirs