
 EN
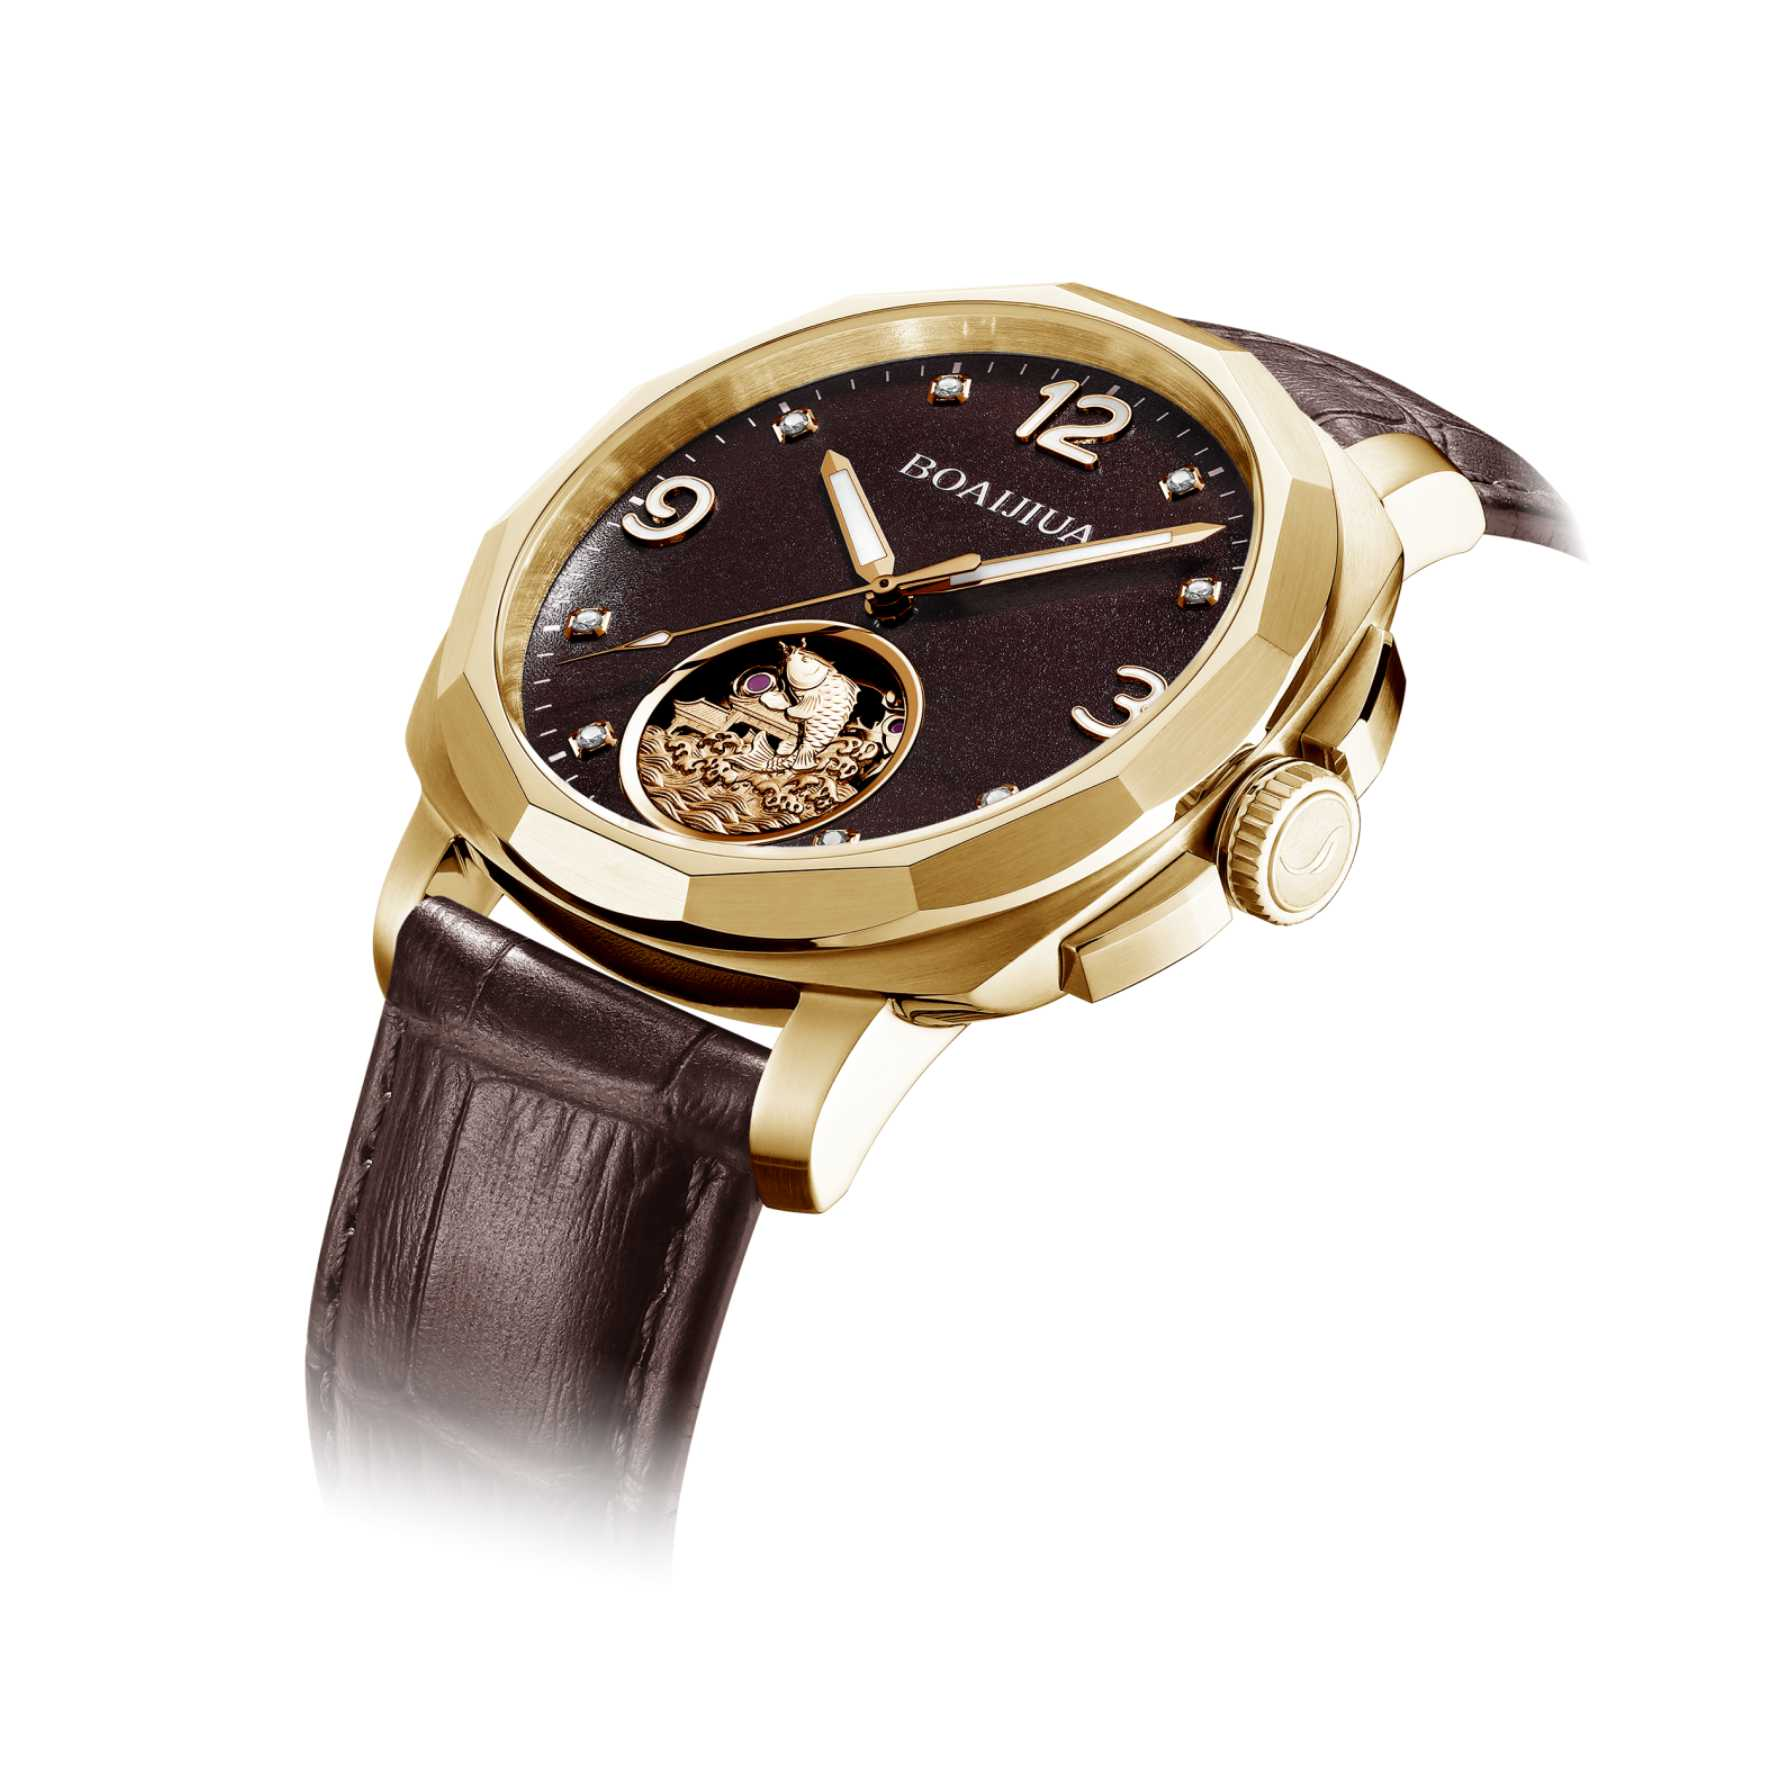
Высокополированный застёжка создаёт зеркальное отражение — эффект, усиливающий падающий свет и формирующий яркую, чёткую блик. Матовая или шёлковистая отделка металла ведёт себя иначе: она рассеивает свет под множеством углов, обеспечивая диффузное отражение и более мягкое, равномерное свечение. Полированная поверхность может достигать высокой отражательной способности, тогда как тонкая матовая обработка значительно снижает прямой блик. Это оптическое различие определяет восприятие застёжки ещё до того, как её коснутся.
Чёткие, неискажённые отражения указывают на тщательную подготовку поверхности и однородность материала. Более сдержанное сияние матовой отделки воспринимается как современное и утончённое. Многие часовые мастера комбинируют обе отделки на одной застёжке для создания контраста: полировка применяется на выступающих участках, а матовая обработка — на плоских или часто контактирующих поверхностях. Глаз воспринимает такой контраст как осознанное дизайнерское решение, а не случайность.
Почему матовые поверхности лучше скрывают царапины по сравнению с полированными
Микрорельеф определяет, насколько заметна царапина. У матовой стали параллельные микрогоризонтальные бороздки рассеивают свет в разных направлениях, что маскирует мелкие царапины: глаз интегрирует нерегулярные отражения, а не фокусируется на одном узком дефекте. Царапины, идущие вдоль или поперёк этих бороздок, как бы растворяются в текстуре. Поэтому матовые застёжки более устойчивы к повседневному износу.
Поверхности с зеркальным полированием находятся на противоположном конце спектра. Они приближаются к идеально ровной поверхности, поэтому любое нарушение прерывает непрерывность отражения и проявляется в виде чёткой линии с высоким контрастом. Такая чувствительность требует особой тщательности на каждом этапе обработки — именно поэтому зеркальная полировка считается признаком высокой точности. В зонах с высоким трением, например, на складных язычках, предпочтительнее использовать матовую отделку: она сохраняет визуальную целостность со временем без необходимости частого повторного полирования.
| Тип покрытия | Поведение света | Заметность царапин | Типичное применение на застёжках |
|---|---|---|---|
| Зеркальная лака | Зеркальное, чёткое отражение | Высокая, дефекты выделяются | Выступающие логотипы, фаски, лицевые поверхности |
| Матовая или шелковистая | Рассеянный, рассеянный свет | Ниже, текстура маскирует следы | Язычки, плоские поверхности, зоны высокого контакта |
| Дробеструйная обработка | Равномерное матовое рассеяние | Умеренная, скрывает мелкие следы | Акцентные панели, углубленные зоны |
| Сочетание | Контраст между зонами | Зависит от расположения | Полные комплекты застёжек с комбинированными отделками |
Технологии нанесения покрытий и стабильность внешнего вида в долгосрочной перспективе
Застёжка — это основная точка контакта, поэтому её покрытие должно выдерживать ежедневное трение, не теряя первоначального вида. Две распространённые технологии — PVD (физическое осаждение из паровой фазы) и DLC (покрытие, подобное алмазу). Каждая из них обеспечивает различный баланс между декоративной привлекательностью и долговечностью.
PVD наносит тонкую плёнку, обеспечивающую насыщенный цвет и сильное первоначальное визуальное впечатление. Однако при механических нагрузках технология PVD может оказаться недостаточно устойчивой. Постоянное трение о кожу или механизм складывания вызывает микроскопические царапины, рассеивающие свет и создающие мутную дымку. Неравномерный износ на острых кромках может привести к заметному изменению оттенка, а адгезия может ослабнуть при многократных циклах нагрузки. При разрушении слоя PVD проступает исходный материал основы, и застёжка быстро теряет свой изысканный вид.
DLC устраняет некоторые из этих недостатков. Углеродная плёнка с высокой твёрдостью повышает стойкость к царапинам и сохраняет насыщенный, равномерный тёмный оттенок в течение длительного срока эксплуатации. Её плотная структура препятствует микроскопическим абразивным повреждениям, вызывающим помутнение, что способствует поддержанию поверхности с низким коэффициентом трения и стабильными оптическими характеристиками. DLC также обладает хорошей химической инертностью, защищая от коррозии, вызванной воздействием пота и окружающей среды. Компромисс заключается в повышенной стоимости и сложности технологического процесса, поэтому DLC обычно применяется там, где особенно важна стабильность внешнего вида.
Геометрические трудности обеспечения однородной текстуры поверхности
Сложная геометрия застёжки ограничивает согласованность отделки способами, которые легко недооценить. Оси поворота, язычки и микро-фаски расположены в углублениях или под углами, что затрудняет прямой доступ щёточных инструментов или линейного осаждения методом PVD. Стандартные приспособления не позволяют одновременно выставить все поверхности под одинаковым углом, поэтому в «затенённых» зонах давление при шлифовании снижается, а толщина покрытия уменьшается.
На микроскошенных кромках небольшие несоосности изменяют характер контакта абразива с поверхностью, что приводит к неоднородности структуры зерна. При вакуумно-дуговом напылении (PVD) скрытые участки могут получать неравномерное покрытие и выглядеть более мутными или полупрозрачными по сравнению с полностью открытыми поверхностями. Это визуальное несоответствие между компонентами ухудшает общее впечатление, даже если каждый элемент проходит индивидуальный контроль. Обеспечение однородности по всей сборке застёжки требует применения специализированных приспособлений и высокой повторяемости от партии к партии — особенно трудоёмко при небольших объёмах производства, где точность настройки должна воспроизводиться стабильно.
Компромиссы долговечности между золотым гальваническим покрытием и закалёнными отделками
Золотые покрытия на застёжках изнашиваются быстрее, чем на циферблатах, даже при одинаковой толщине покрытия, поскольку механические нагрузки совершенно различны. Язык застёжки испытывает концентрированное контактное давление и многократное скольжение по корпусу пряжки, что вызывает значительно большее микроподёрживание по сравнению с пассивным воздействием на циферблат. Декоративные золотые покрытия обычно тонкие, а в зонах высокого трения такой слой быстро стирается, обнажая основной металл.
Язык застёжки может совершать гораздо больше циклов в день, чем поверхность циферблата подвергается прикосновениям. Для компенсации этого часто применяют избирательное упрочнение и локальное увеличение толщины покрытия в зонах интенсивного износа. Такой подход обеспечивает баланс между внешним видом и функциональной долговечностью. Это не идеальное решение: золотое покрытие на участках с высоким контактом со временем всё равно будет демонстрировать признаки износа. Реалистичная цель — замедлить заметную деградацию и обеспечить равномерный характер износа, а не создавать иллюзию бесконечного срока службы покрытия.
Что эти компромиссы означают для спецификаций застёжек
Решения относительно поверхностной обработки застёжки никогда не носят исключительно эстетический характер. Они предполагают компромисс между поведением света, заметностью царапин, долговечностью покрытия, геометрией и стоимостью. Зеркальный полированный финиш выглядит эффектно, но делает видимыми все дефекты. Матовый (щётковый) финиш скрывает следы износа, но воспринимается менее выразительно. PVD-покрытие даёт возможность выбора цвета, однако при трении может терять прозрачность. DLC-покрытие дольше сохраняет внешний вид, но увеличивает себестоимость процесса.
Подбирайте финиш в зависимости от зоны контакта, а не по единому общему внешнему виду.
Указывайте параметры шероховатости поверхности для участков с высокой степенью контакта, а не только для общей эстетики.
Перед запуском в серийное производство подтвердите адгезию покрытия на реальном субстрате.
Проводите испытания собранных застёжек на многократное открывание и закрывание.
Документируйте критерии финиша с использованием фотографических образцов и количественно измеримых пределов.
Внешний вид застёжки зависит от того, насколько тщательно на этапе первого чертежа продуманы тип отделки, выбор покрытия, геометрия и зоны износа. Компания Burriva — сокращённое название Baoruihua (Dongguan) Precision Technology Co., Ltd. — специализируется на производстве компонентов для часов по заказу OEM с базы в Дунгуане; у неё собственные мощности по изготовлению циферблатов, корпусов, браслетов и застёжек. Производство застёжек включает фрезерование на станках с ЧПУ, штамповку, автоматическую полировку и контроль размеров, а также проверку качества поверхностной отделки и функциональных характеристик уже собранных застёжек. Бренды, планирующие разработку индивидуальной программы застёжек, могут связаться с компанией для обсуждения требований к отделке, зонам износа и критериям одобрения.
Содержание
- Почему матовые поверхности лучше скрывают царапины по сравнению с полированными
- Технологии нанесения покрытий и стабильность внешнего вида в долгосрочной перспективе
- Геометрические трудности обеспечения однородной текстуры поверхности
- Компромиссы долговечности между золотым гальваническим покрытием и закалёнными отделками
- Что эти компромиссы означают для спецификаций застёжек