
 EN
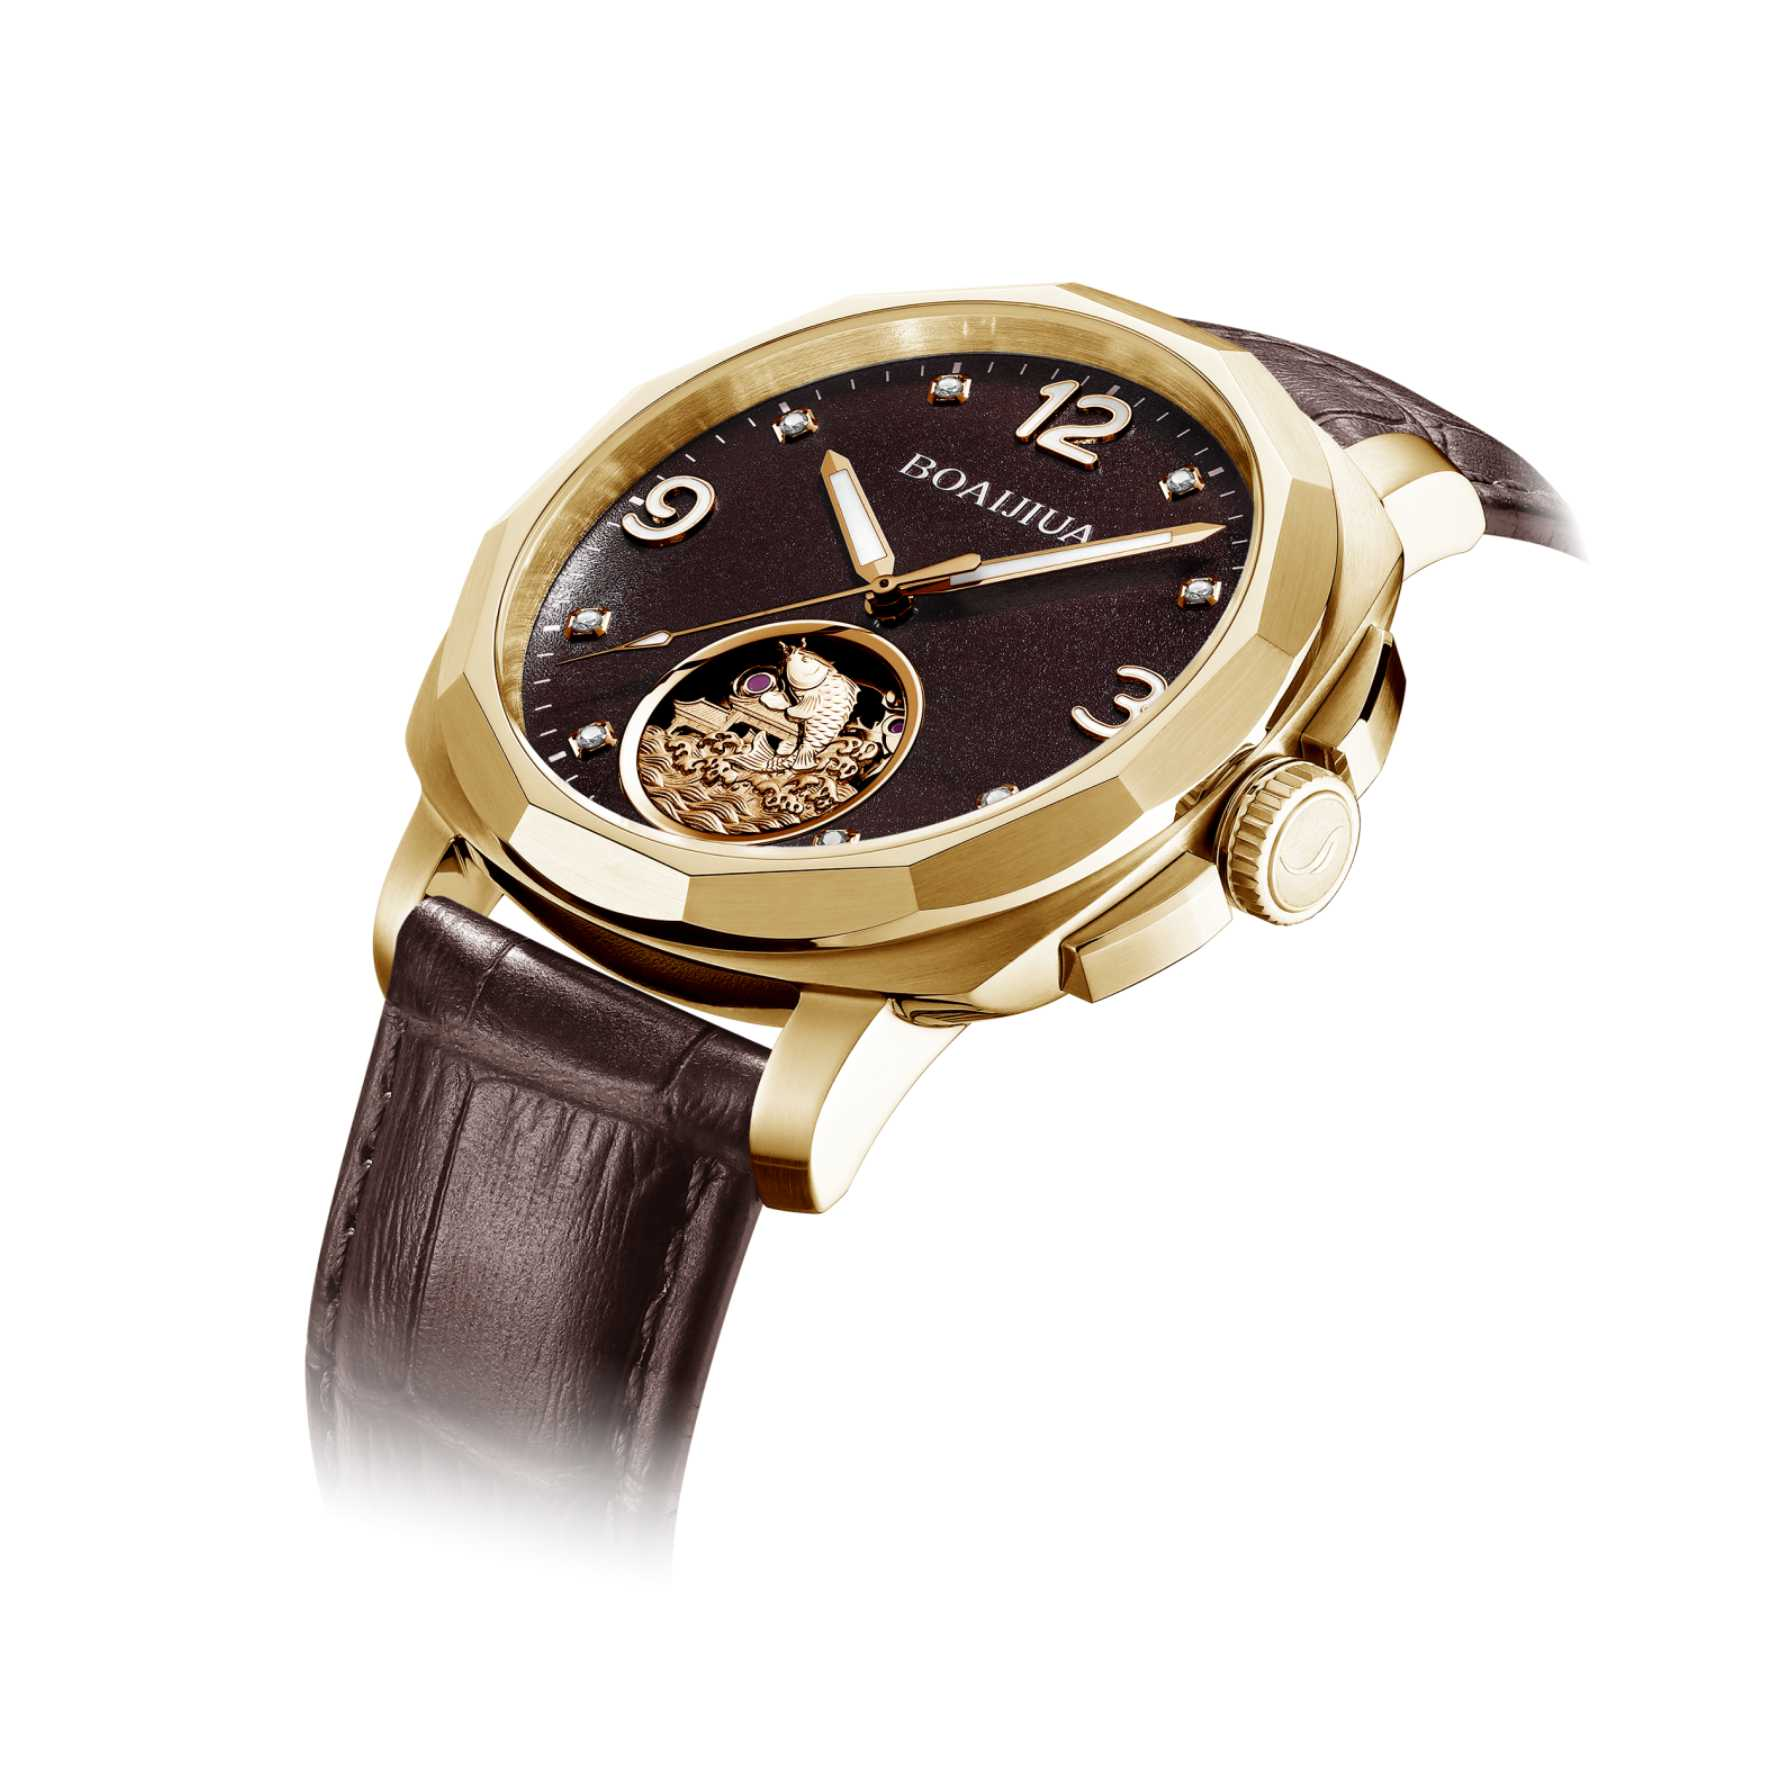
Egy erősen polírozott buckle tükörszerű, speculáris visszaverést eredményez, amely felerősíti a beeső fényt, és éles, ragyogó fényfoltot hoz létre. A kefézett vagy saténszerűen felületkezelt fém másképp viselkedik: a fényt több irányba szórja, diffúz visszaverést és enyhébb, egyenletesebb fényhatást eredményez. Egy polírozott felület nagyon magas visszaverőképességet érhet el, míg a finom kefézés jelentősen csökkenti a közvetlen fényvisszaverődést. Ez az optikai különbség határozza meg, hogyan érzékelik a bucklet még érintés előtt.
A tisztán, torzításmentesen visszatükröződő felület gondos felület-előkészítésre és egyenletes anyagminőségre utal. A simított felület csendesebb fényessége modernnek és visszafogottnak tűnik. Sok órásgyártó mindkét felületi megoldást alkalmazza ugyanazon a csatnál kontraszt létrehozására: a kiemelkedő részeket polírozza, míg a sík vagy intenzíven használt felületeket simítja. A szem ezt a kontrasztot szándékos tervezésnek érzékeli, nem véletlen hibának.
Miért rejtenek jobban a simított felületek karcolódásokat, mint a polírozottak
A mikro-topográfia dönti el, hogy mennyire látható egy karcolódás. A simított acél párhuzamos mikrohorpadásokat tartalmaz, amelyek a fényt több irányba szórják; ez eltakarja a sekély karcolódásokat, mert a szem az egyenetlen visszatükröződések összességét észleli, nem pedig egyetlen keskeny hibát. A karcolódások, amelyek a horpadásokkal párhuzamosan vagy keresztben futnak, gyakran eltűnnek a felületi textúrában. Ezért a simított csatok napi használat során kevésbé érzékenyek.
A tükrözően csiszolt felületek a skála másik végén helyezkednek el. Ezek nagyon sík felülethez közelítenek, így bármilyen zavar megszakítja a tükörkép folytonosságát, és éles, magas kontrasztú vonalként jelenik meg. Ennek az érzékenységnek minden lépésben gondos kivitelezést igényel, ami részben azért is számít a tükröző csiszolás pontosság jeleként. Nagy súrlódásnak kitett területeken, például hajtott nyelveknél a simított felületet gyakran továbbra is praktikus választásnak tartják, mert idővel is megőrzi a vizuális integritást, anélkül hogy gyakori újrafelületkezelésre lenne szükség.
| Feltöltés típusa | A fény viselkedése | Karcolások láthatósága | Gyakori alkalmazás záróelemeken |
|---|---|---|---|
| Tükörfényezés | Tükrös, éles visszaverődés | Magas, a hibák kiemelkednek | Domborított logók, élkiképzések, kijelzőfelületek |
| Simított vagy selymes | Szórt, diffúz fény | Alacsonyabb, a textúra elrejti a hibákat | Nyelvek, sík felületek, intenzív használatra kitétt területek |
| Fúvóhomályozás | Egyenletes, matt szórás | Közepes, finom karcolásokat takar el | Kiemelő panelek, mélyülő területek |
| Kombináció | Zónák közötti kontraszt | A helyezéstől függ | Teljes csatok szerelvényei vegyes felületkezeléssel |
Felületkezelési technológiák és hosszú távú megjelenés-stabilitás
A csat a fő érintkezési pont, ezért bevonata naponta ismétlődő súrlódással szemben is meg kell őriznie eredeti megjelenését. Két gyakori technológia a PVD (fizikai gőzfázisú lerakódás) és a DLC (gyémántszerű szén). Mindegyik más-más egyensúlyt kínál a dekoratív vonzerejének és a hosszú távú teljesítményének arányában.
A PVD egy vékony réteget rak le, amely gazdag, telített színt és erős kezdeti vizuális hatást biztosít. Mechanikai igénybevétel alatt azonban a PVD nehézségekbe ütközhet. A bőrrel vagy a hajtóművel való állandó dörzsölés mikro-leválasztásokat okozhat, amelyek szétszórják a fényt, és felhős, elhomályosodott megjelenést eredményeznek. Éles élek egyenetlen kopása látható színeltolódáshoz vezethet, és az tapadás is gyengülhet ismétlődő terhelés hatására. Amikor a PVD-réteg meghibásodik, a nyers alapanyag átcsúszik, és a kapcsó gyorsan elveszíti finom megjelenését.
A DLC részben ennek a gyengeségeknek a kiküszöbölését teszi lehetővé. A szénalapú, nagy keménységű réteg javítja a karcolásgátlást, és hosszabb ideig mély, egyenletes sötét felületet biztosít. Sűrű szerkezete ellenáll a fátyolosodást okozó mikro-érdesedéseknek, így alacsony súrlódási értéket és optikailag egyenletes felületet tart fenn. A DLC jó kémiai inaktivitással is rendelkezik, így véd a verejték és a környezeti hatások okozta korrózió ellen. Az ára és a folyamat bonyolultsága azonban kompromisszumot jelent, ezért a DLC-t általában akkor alkalmazzák, amikor a megjelenés stabilitása a legfontosabb.
Geometriai kihívások az egyenletes felületi textúra elérésében
A bonyolult csatológeometria korlátozza a felületi minőség egyenletességét olyan módon, amelyet könnyű alábecsülni. A forgócsapok, a nyelvkarok és a mikroferde élű felületek mélyedésekben vagy dőlt helyzetben helyezkednek el, így akadályozzák a kefék közvetlen hozzáférését vagy a vonalmenti PVD-lemezeltetést. A szokásos rögzítőberendezések nem tudják minden felületet azonos szögben kitenni, ezért árnyékzónák jelennek meg, ahol a kefézési nyomás csökken vagy a bevonat vastagsága csökken.
A mikroferdeségeknél a kis elmozdulások megváltoztatják, ahogyan az élező anyag érintkezik a felülettel, ami inkonzisztens szemcsemintákat eredményez. A PVD-eljárás során a rejtett területek egyenetlen bevonást kaphatnak, és homályosabbak vagy áttetszőbbek lehetnek, mint a teljesen kitett felületek. Ez a vizuális eltérés az alkatrészek között gyengíti az általános benyomást, még akkor is, ha minden egyes alkatrész külön-külön megfelel az ellenőrzési követelményeknek. Az egységes minőség elérése egy teljes kapcsolóegységen belül egyedi rögzítőberendezéseket és szoros tételről tételre való reprodukálhatóságot igényel, ami különösen nagy kihívást jelent kisebb gyártási tételnél, ahol a beállítási pontosságot folyamatosan újra kell produkálni.
A hordozhatóság kompromisszumai aranybevonat és keményített felületek között
Az aranyozott csatalkomponensek gyorsabban kopnak, mint a számlapok, még akkor is, ha a bevonat vastagsága azonos, mert a mechanikai igénybevétel teljesen eltérő. A csatnyelv koncentrált érintésnyomásnak van kitéve, és ismétlődő csúszás közben érintkezik a csat testével, ami jóval több mikrokopást okoz, mint amit egy számlap passzív kitétele esetén tapasztalhatunk. A díszítő aranyozás általában vékony, és a nagy súrlódású területeken ez a réteg gyorsan elérheti a kopás határát, így a hordozófém felszínre kerül.
Egy csatnyelv naponta sokkal többször ciklizik, mint ahányszor egy számlapfelületet érintenek. Ennek kezelésére gyakran szelektív keményítést és helyileg vastagabb bevonatot alkalmaznak a magas kopású területeken. Ez az eljárás az esztétikus megjelenést a funkcionális tartóssággal egyensúlyozza. Nem tökéletes megoldás, és az aranyozás a nagy érintkezésű felületeken idővel mégis kopást mutat. A valóságnak megfelelő cél nem az, hogy a bevonat örökké tartson, hanem hogy lassítsuk a látható minőségromlást, és egyenletes legyen a kopási minta.
Mit jelentenek ezek a kompromisszumok a kapcsok műszaki leírásában
A kapcsok felületkezelésének megválasztása soha nem csupán esztétikai kérdés. Kompromisszumot jelent a fényviselkedés, a karcolások láthatósága, a bevonat tartóssága, a geometria és a költség között. A tükörfényes polírozás lenyűgöző hatást kelt, de minden hibát kiemel. A simított felület elrejti a kopást, de kevésbé hangsúlyos. A PVD színválasztékot kínál, de súrlódás hatására elhomályosodhat. A DLC hosszabb ideig megőrzi megjelenését, de növeli a gyártási költséget.
Illessze a felületkezelést a kontaktzónához, ne egyetlen általános megjelenéshez.
Adja meg a felületi érdességet a nagy terhelés alatt álló területekre, nem csupán az általános megjelenésre.
Erősítsen meg bevonatragasztódást a tényleges alapanyagon a teljes gyártás megkezdése előtt.
Tesztelje a szerelt kapcsokat ismételt nyitási és zárási ciklusok alatt.
Dokumentálja a felületkezelési kritériumokat fényképes példákkal és mérhető határok megadásával.
A csaták megjelenése attól függ, mennyire gondosan tervezték meg az első rajztól kezdve a felületkezelés típusát, a bevonat választását, a geometriát és a kopási zónákat. A Burriva – rövidítve Baoruihua (Dongguan) Precision Technology Co., Ltd. – a dongguani gyártótelepéről kínál OEM órákhoz szükséges alkatrészeket, saját belső képességekkel rendelkezik a számlapok, hátlapok, karperecek és csaták gyártásában. A csaták gyártása CNC marásból, kivágásból, automatizált polírozásból és méretellenőrzésből áll, valamint összeszerelt csatákon felületi minőség-ellenőrzést és funkcionális teszteket végeznek. A márkák, amelyek egyedi csataprogramot terveznek, kapcsolatba léphetnek a felületkezelési specifikációk, a kopási zónákra vonatkozó követelmények és az elfogadási kritériumok megbeszélése érdekében.
Tartalomjegyzék
- Miért rejtenek jobban a simított felületek karcolódásokat, mint a polírozottak
- Felületkezelési technológiák és hosszú távú megjelenés-stabilitás
- Geometriai kihívások az egyenletes felületi textúra elérésében
- A hordozhatóság kompromisszumai aranybevonat és keményített felületek között
- Mit jelentenek ezek a kompromisszumok a kapcsok műszaki leírásában