
 EN
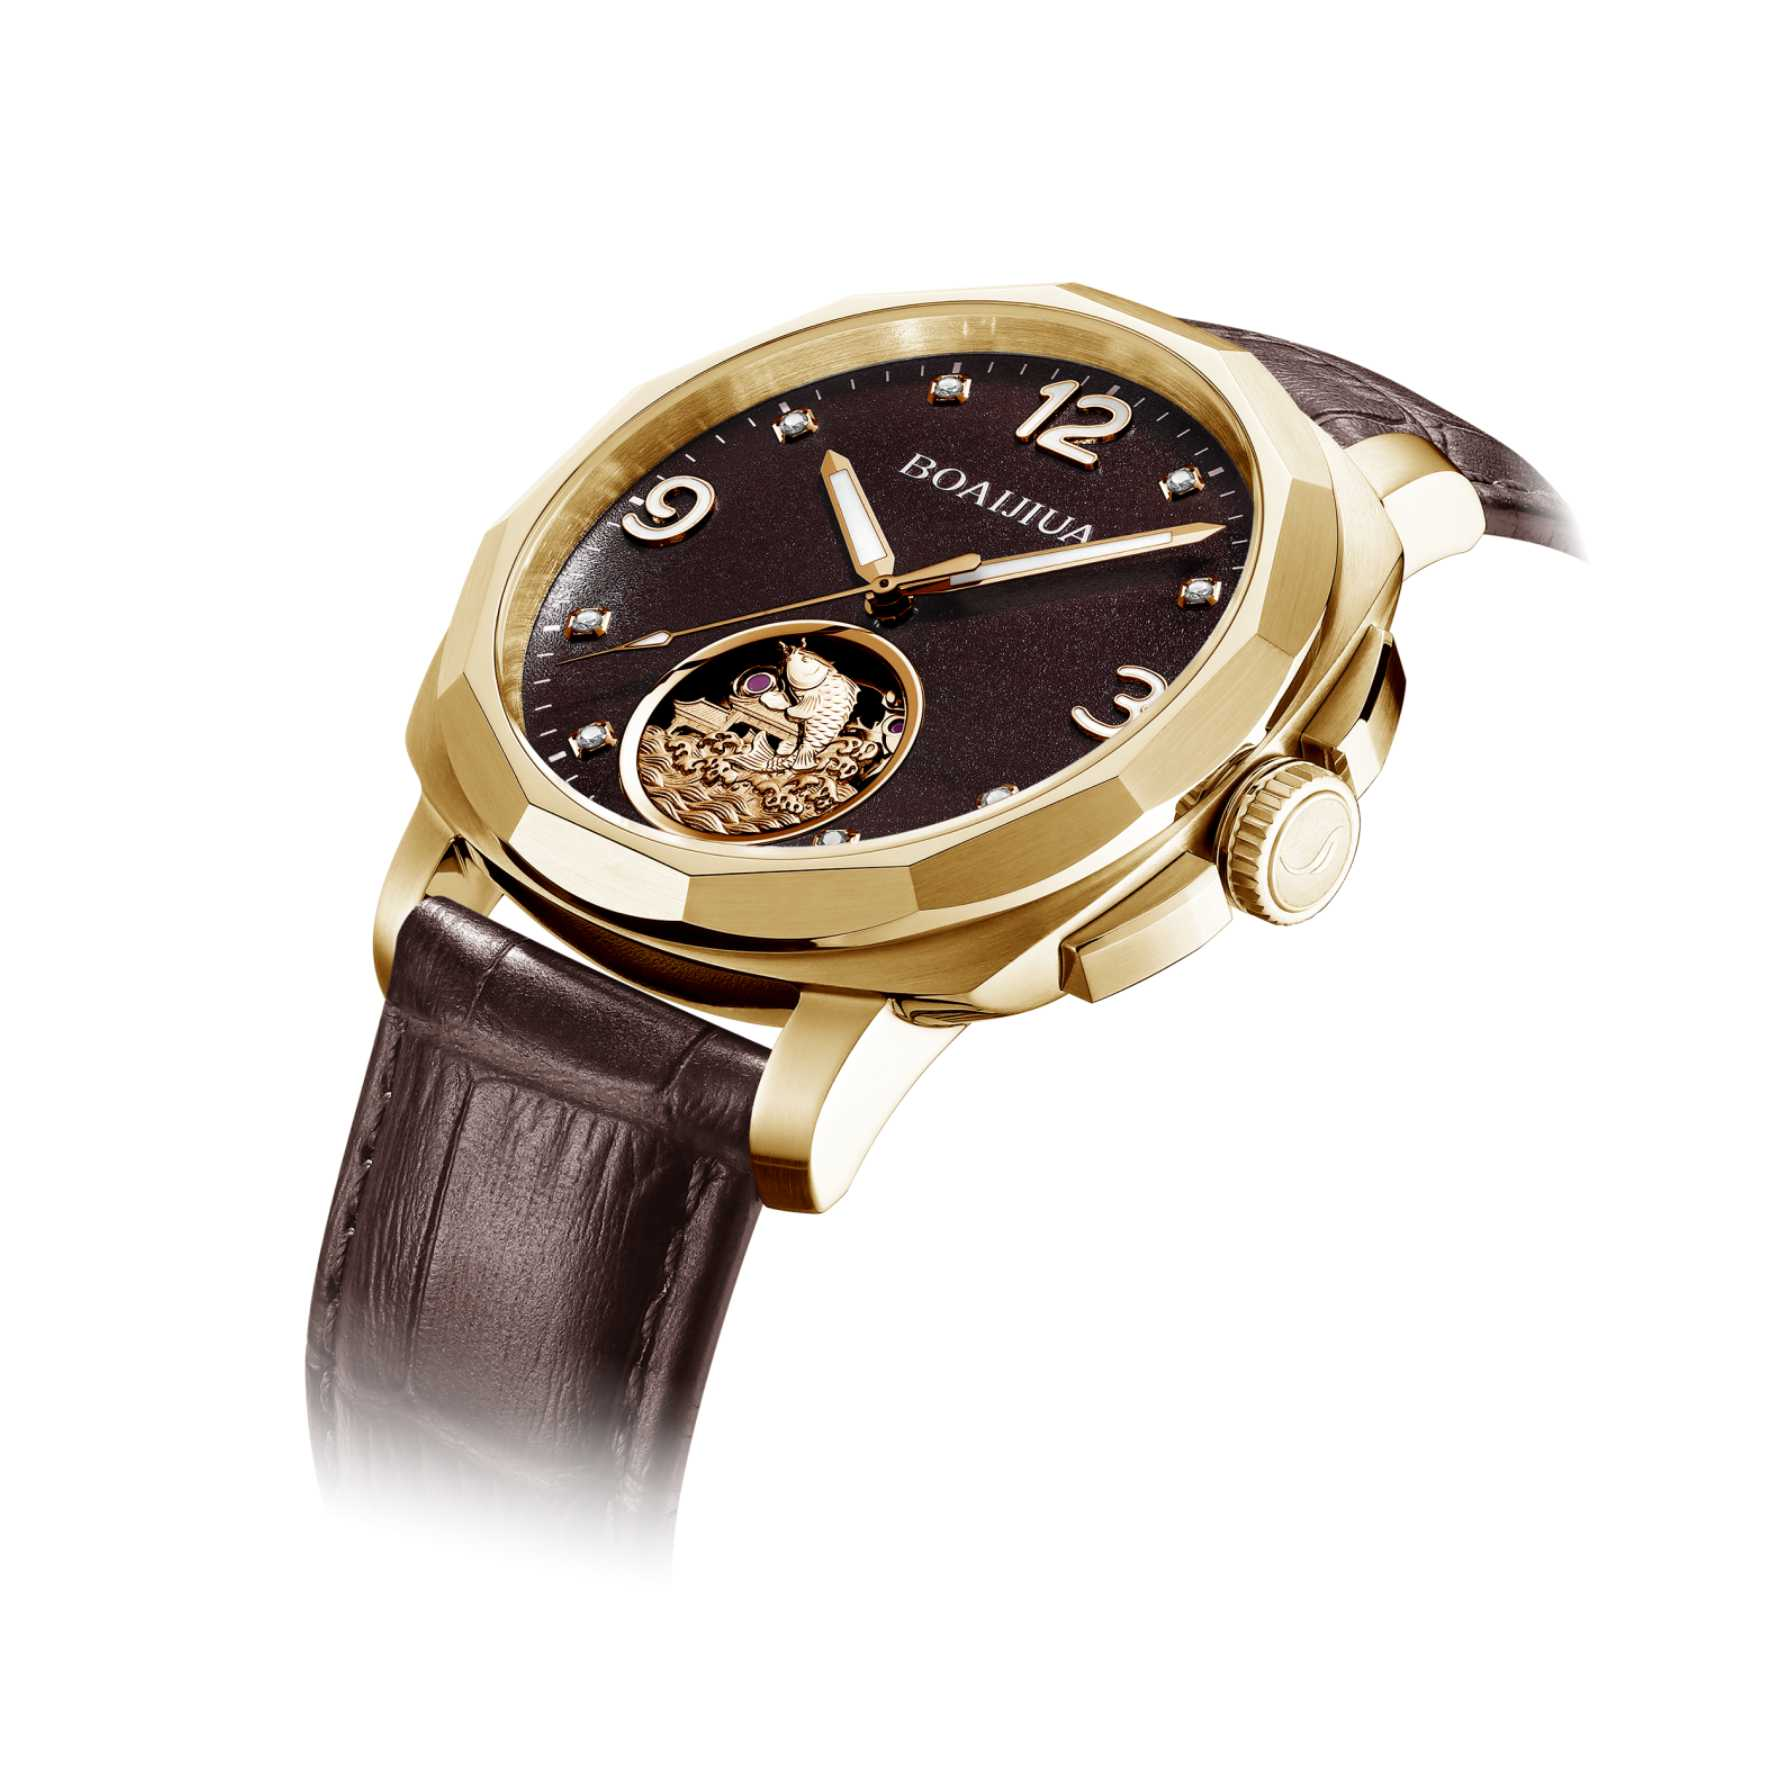
Een zeer gepolijste gesp produceert spiegelreflectie, het spiegelachtige effect dat invallend licht versterkt en een heldere, scherpe hoogtevlakte creëert. Geborsteld of satijnafgewerkt metaal gedraagt zich anders: het verspreidt licht onder meerdere hoeken, wat diffuse reflectie oplevert en een zachtere, gelijkmatigere gloed veroorzaakt. Een gepolijst oppervlak kan een hoge reflectiviteit bereiken, terwijl fijn geborsteld oppervlak directe schittering aanzienlijk vermindert. Dit optische verschil bepaalt hoe een gesp wordt waargenomen, nog voordat iemand er aan komt.
Scherpe, vervormingsvrije reflecties suggereren zorgvuldige oppervlaktevoorbereiding en consistente materialen. De rustigere glans van een geborstelde afwerking wordt gelezen als eigentijds en ingetogen. Veel horlogemakers combineren beide afwerkingen op dezelfde gesp om contrast te creëren: polijst op verhoogde delen en borstelen op vlakke of veelgebruikte vlakken. Het oog interpreteert dat contrast als doordachte vormgeving, niet als toeval.
Waarom geborstelde oppervlakken krassen beter verbergen dan gepolijste oppervlakken
Microtopografie bepaalt hoe zichtbaar een kras wordt. Geborsteld staal heeft parallelle microgroeven die licht in vele richtingen verstrooien, waardoor oppervlakkige krasen worden gemaskeerd, omdat het oog de onregelmatige reflecties integreert in plaats van zich te richten op één smalle gebrekkigheid. Krasen die evenwijdig aan of dwars op die groeven lopen, verdwijnen vaak in de textuur. Daardoor zijn geborstelde sluitingen vergevingsgezinder bij dagelijks gebruik.
Spiegelglanzende oppervlakken bevinden zich aan het tegenovergestelde uiterste. Ze benaderen een zeer vlakke oppervlakte, dus elke verstoring breekt de continuïteit van de reflectie en verschijnt als een scherpe, hoogcontrasterende lijn. Deze gevoeligheid vereist zorgvuldige uitvoering in elke fase, wat deels verklaart waarom spiegelglans wordt beschouwd als een kenmerk van precisie. Voor wrijvingsintensieve zones zoals vouwtongen blijft borstelen vaak de praktische keuze, omdat het de visuele integriteit in de tijd behoudt zonder regelmatig opnieuw te moeten polijsten.
| Finish Type | Lichtgedrag | Zichtbaarheid van krassen | Veelgebruikt op sluitingen |
|---|---|---|---|
| Spiegellak | Speculair, scherpe reflectie | Hoog, gebreken vallen op | Verhoogde logo’s, afschuiningen, displayvlakken |
| Geborsteld of satijnachtig | Diffuus, verspreid licht | Lager, textuur verbergt sporen | Tongen, vlakke oppervlakken, gebieden met veel contact |
| Korrelstraalbewerking | Egaal matte verspreiding | Matig, verbergt fijne sporen | Accentpanelen, ingedeukte gebieden |
| Combinatie | Contrast tussen zones | Afhankelijk van de plaatsing | Volledige gespconstructies met gemengde afwerkingen |
Coatingtechnologieën en langetermijnstabiliteit van het uiterlijk
Een gesp is een primaire contactplek, dus de coating moet dagelijks wrijven doorstaan zonder het oorspronkelijke uiterlijk te verliezen. Twee veelgebruikte technologieën zijn PVD (physical vapor deposition) en DLC (diamond-like carbon). Elk biedt een andere balans tussen decoratieve aantrekkelijkheid en langetermijnprestaties.
PVD zet een dunne laag af die rijke, verzadigde kleuren en sterke eerste visuele impact levert. Onder mechanische belasting kan PVD echter problemen ondervinden. Constant wrijven tegen de huid of het vouwmechanisme kan micro-afschuringen veroorzaken die licht verstrooien en een wazige sluier veroorzaken. Onregelmatige slijtage op scherpe randen kan zichtbare kleuerverschuivingen veroorzaken, en de hechting kan verzwakken onder herhaalde belasting. Wanneer de PVD-laag faalt, komt het ruwe substraat zichtbaar naar voren en verliest de gesp snel zijn verfijnde uiterlijk.
DLC verhelpt een aantal van die zwaktes. Een koolstofgebaseerd film met hoge hardheid verbetert de krasbestendigheid en behoudt gedurende langdurig gebruik een diepe, egaal donkere afwerking. De dichte structuur weerstaat microschaafschade die wazigheid veroorzaakt, wat helpt om een oppervlak met lage wrijving en optisch consistente eigenschappen te behouden. DLC biedt ook een goede chemische inertie, wat bescherming biedt tegen corrosie door zweet en milieu-uitzetting. Het nadeel is de kosten- en procescomplexiteit, waardoor DLC meestal wordt toegepast waar het vooral op stabiliteit van de uitstraling aankomt.
Meetkundige uitdagingen bij het bereiken van een uniforme oppervlaktestructuur
De complexe sluitingsgeometrie beperkt de consistentie van de afwerking op een manier die gemakkelijk onderschat wordt. Draaipennen, tongarmen en microafschuiningen bevinden zich in ingesprongen of schuin geplaatste posities die directe toegang voor borstelgereedschap of lijn-van-oog PVD-depositie blokkeren. Standaard montagevoorzieningen kunnen niet elk oppervlak onder dezelfde hoek blootstellen, waardoor er schaduwzones ontstaan waar de borsteldruk daalt of de coating dunner wordt.
Bij micro-afschuiningen leiden kleine uitlijnfouten tot veranderingen in de manier waarop het slijpmiddel het oppervlak raakt, wat ongelijkmatige korrelpatronen veroorzaakt. Tijdens PVD kunnen verborgen gebieden ongelijkmatige bedekking krijgen en er waziger of doorschijnender uitzien dan volledig blootgestelde vlakken. Deze visuele mismatch tussen componenten ondermijnt de algehele indruk, zelfs wanneer elk onderdeel afzonderlijk aan de inspectie voldoet. Het bereiken van uniformiteit over een volledige gespconstructie vereist aangepaste montagehulpmiddelen en hoge reproduceerbaarheid van partij naar partij, wat vooral veeleisend is bij kleinere productielots, waarbij de instelnauwkeurigheid consistent moet worden herhaald.
Duurzaamheidsafwegingen tussen goudplating en geharde afwerkingen
Goudgeplateerde gespscomponenten slijten sneller dan wijzerplaten, zelfs wanneer de platingdikte identiek is, omdat de mechanische eisen volkomen verschillend zijn. De gesptong ondergaat geconcentreerde contactdruk en herhaald glijden tegen het gesplichaam, wat veel meer microslijtage veroorzaakt dan de passieve blootstelling die een wijzerplaat ondergaat. Decoratieve goudplating is doorgaans dun, en gebieden met hoge wrijving eroderen deze laag snel, waardoor het basismetaal zichtbaar wordt.
Een gesptong kan veel vaker per dag in beweging komen dan een wijzerplaatoppervlak ooit wordt aangeraakt. Om dit te beheersen, worden vaak selectieve verharding en lokaal verdikking van de plating toegepast op gebieden met sterke slijtage. Deze aanpak brengt uiterlijk en functionele duurzaamheid in evenwicht. Het is geen perfecte oplossing, en goudplating op gebieden met veel contact zal desondanks na verloop van tijd slijtage vertonen. Het realistische doel is om de zichtbare verslechtering te vertragen en de slijtagepatronen gelijkmatig te houden, in plaats van te doen alsof de coating oneindig lang meegaat.
Wat deze afwegingen betekenen voor de sluitingsspecificaties
Beslissingen over oppervlaktebehandeling van een sluiting zijn nooit puur esthetisch. Ze omvatten een afweging tussen lichtgedrag, zichtbaarheid van krassen, deugdelijkheid van de coating, geometrie en kosten. Een spiegelglans ziet er indrukwekkend uit, maar laat elke gebrekkigheid zien. Een geborstelde afwerking verbergt slijtage, maar oogt stiller. PVD biedt kleuropties, maar kan wazig worden bij wrijving. DLC behoudt zijn uiterlijk langer, maar verhoogt de productiekosten.
Kies de afwerking op basis van de contactzone, niet op basis van één algemene uitstraling.
Specificeer de oppervlakteruwheid voor gebieden met veel contact, niet alleen voor de algehele uitstraling.
Controleer de hechting van de coating op het werkelijke substraat voordat u overgaat op volledige productie.
Test geassembleerde sluitingen onder herhaalde open- en sluitcycli.
Documenteer de afwerkingscriteria met fotoreferenties en meetbare grenswaarden.
Het uiterlijk van de gesp hangt af van hoe goed het afwerktype, de keuze van de coating, de geometrie en de slijtagezones zijn gepland vanaf de eerste tekening. Burriva, een afkorting van Baoruihua (Dongguan) Precision Technology Co., Ltd., richt zich op OEM-horlogecomponenten vanuit haar productielocatie in Dongguan, met interne capaciteit voor wijzerplaten, kasten, armbanden en gespen. De productie van gespen combineert CNC-freesbewerking, stansen, geautomatiseerde polijstprocessen en dimensionele inspectie, met beoordeling van de oppervlakteafwerking en functionele controles op geassembleerde gespen. Merken die een maatwerkgespprogramma overwegen, kunnen contact opnemen om afwerkingspecificaties, eisen voor slijtagezones en goedkeuringscriteria te bespreken.
Inhoudsopgave
- Waarom geborstelde oppervlakken krassen beter verbergen dan gepolijste oppervlakken
- Coatingtechnologieën en langetermijnstabiliteit van het uiterlijk
- Meetkundige uitdagingen bij het bereiken van een uniforme oppervlaktestructuur
- Duurzaamheidsafwegingen tussen goudplating en geharde afwerkingen
- Wat deze afwegingen betekenen voor de sluitingsspecificaties