
 EN
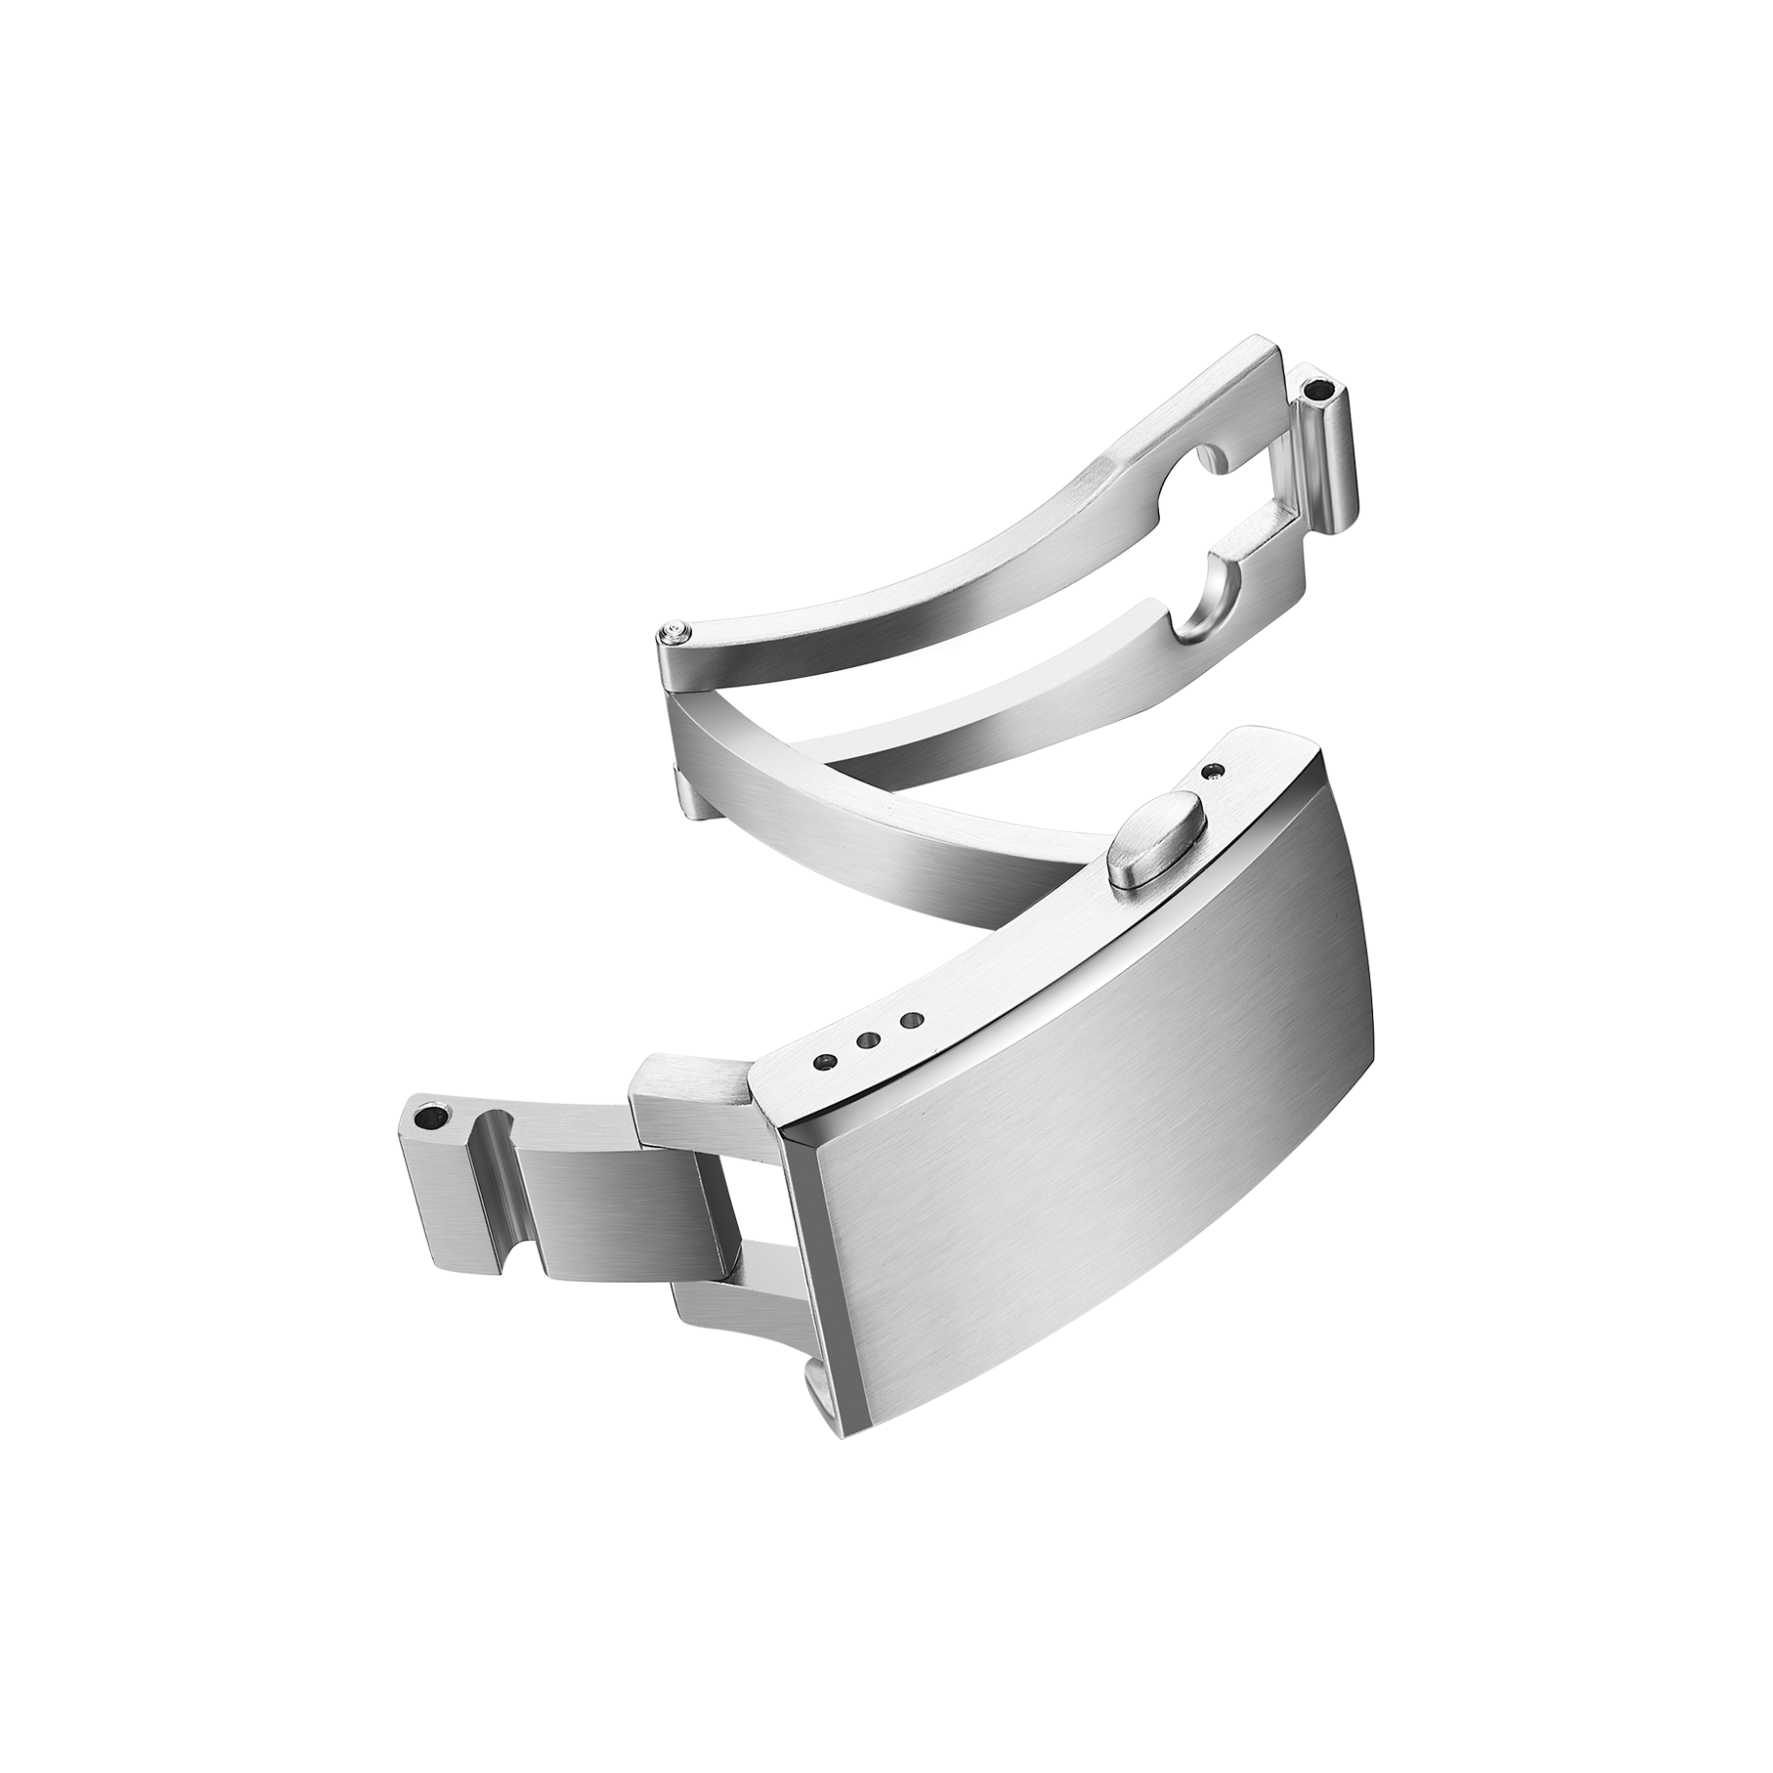
De gesp is het enige onderdeel van een horloge dat constant wordt aangeraakt, meerdere keren per dag wanneer het horloge wordt aangedaan en uitgedaan.
Een knop die slapperig aanvoelt, een vergrendelplaat die licht verschuift bij het sluiten of een scharnier dat droog klinkt bij het openen, wekt twijfel bij de drager. De meeste kopers sturen een horloge niet naar reparatie vanwege een onaangename gesp. Ze retourneren het. Voor een merk betekent dit omgekeerde logistiek, inspectie, herstel en soms zelfs verspilling.
Het is verleidelijk om het ontwerp de schuld te geven wanneer de retourcijfers voor gespen stijgen, maar op de productieterrein ligt de oorzaak meestal veel nauwkeuriger: afzonderlijke onderdelen voldoen weliswaar aan hun toleranties, maar samen veroorzaken ze een probleem. Die kloof tussen acceptatie op onderdeelniveau en prestatie op assemblageniveau is waar de meeste gespreturen ontstaan.
De verborgen kloof tussen onderdeeltolerantie en assemblagegevoel
Tolerantieopstapeling is belangrijker bij de productie van sluitingen dan de meeste mensen verwachten. Een knop kan aan de bovenkant van zijn bewegingsbereik zitten, een andere aan de onderkant, en een vergrendelplaat kan een paar honderdste millimeter dikte toevoegen. Elk onderdeel voldoet afzonderlijk. Samen wijken de knopbeweging en het vergrendelgevoel echter af van het goedgekeurde monster.
Dit patroon komt vaak voor bij drukknopsluitingen, waarbij knopbeweging, veervoorbelasting en speling van de vergrendelplaat op elkaar inwerken. Het komt ook voor bij vlindervormige sluitingen, waarbij de uitlijning van het centrale draaipunt bepaalt of de sluiting stevig of licht los aanvoelt.
De oplossing is niet strengere specificaties voor alle onderdelen. Het is slimmere specificaties. Tolerantievensters die rekening houden met de meest ongunstige combinatie presteren beter dan vensters die alleen strakker worden rond de nominale waarde. De prestatie van een sluiting is een assemblagefunctie, geen eigenschap van een afzonderlijk onderdeel.
| Defectpatroon | Veelvoorkomende oorzaak | Gebruikersimpact |
|---|---|---|
| Knop voelt slap | Mismatches tussen knopbeweging en veervoorbelasting | Onveilig, onstabiel gevoel |
| Vergrendelplaat verschuift | Cumulatieve diktetolerantie | Rammelen, geluid |
| Scharnier vastloopt | Onconsistentie in pasvorm tussen pen en gat | Moeilijk open te maken, slijtage |
| Scherpe rand | Braam achtergebleven na polijsten | Oncomfortabel, krassen |
Die tafel is niet theoretisch. Het leest als een retourrapport.
Wat dimensionele inspectie wel en niet detecteert
Coördinatenmeetmachines (CMM) zijn essentieel voor onderdelenverificatie. Ze detecteren vroegtijdig afwijkingen in gatdiameter, pendiameter en oppervlakteprofiel tijdens de productierun. Zonder CMM-controles blijft batch-naar-batch-afwijking onopgemerkt tot de assemblagefase, en op dat moment zijn de onderdelen al gefabriceerd.
Maar dimensionele inspectie kan het gevoel niet vaststellen. Een sluiting die elke dimensionele controle met succes doorstaat, kan toch los aanvoelen, omdat het gevoel afhangt van de manier waarop de aansluitende oppervlakken onder belasting met elkaar in wisselwerking staan — iets wat statische metingen niet blootleggen.
Daarom zijn functionele controles op geassembleerde sluitingen van belang. Herhaalde open- en sluitcycli, gemeten knopverplaatsing en een getrainde inspecteur die de inschakelkracht beoordeelt, onthullen wat dimensionele inspectie over het hoofd ziet. De twee inspectiestappen werken samen. Geen van beide is op zichzelf voldoende.
Hoe oppervlakteafwerking en gevoel de perceptie van de consument vormgeven
Een sluiting is een klein onderdeel, maar wordt voortdurend aangeraakt. Een splinter, een scherpe afschuining, een ongelijkvormige borstelstructuur of een polijst die onder licht ongelijkmatig lijkt, geeft de koper een signaal over het gehele horloge.
Het gevoel is even belangrijk. Een knop moet zich met voorspelbare kracht verplaatsen. Het openen moet scherp aanvoelen. Het sluiten moet een duidelijke klik produceren, zonder speling. Deze details zijn geen luxe. Ze behoren tot de verwachtingen van de consument en moeten daarom in het goedgekeurde monsterdossier worden opgenomen.
Voor sluitvlakken zijn de gebieden met veel contact de randen, de knoppen en de contactvlakken. De specificaties voor de oppervlakteruwheid van die gebieden zijn belangrijker dan een algemene cosmetische keuring. Een sluiting kan er op een toonbank prima uitzien, maar toch verkeerd aanvoelen in de hand — en juist dat verschil leidt tot retourzendingen.
Een praktijkvoorbeeld waarbij retourzendingen van sluitingen terug te voeren waren op cumulatieve toleranties
Een merk lanceerde een metalen armband met een drukknopsluiting met uitschuifmechanisme. Het monster werd geïnspecteerd en goedgekeurd. De productiepartijen doorliepen de routinematige pre-shipmentcontroles met goed gevolg. Binnen enkele weken begonnen retourzendingen binnen te komen met een consistente opmerking: de sluiting voelde na een tijdje dragen los.
Het onderzoek bleek dat geen enkel onderdeel buiten de specificatie lag. De bewegingsafstand van de knop, de voorbelasting van de veer en de dikte van de vergrendelplaat vielen allemaal binnen hun individuele tolerantievensters. De gecombineerde speelruimte overschreed echter de waarde die bij het monster was vastgesteld.
De oplossing vereiste het aanhalen van de tolerantie voor de knopbeweging en het toevoegen van een functionele controle op de geassembleerde sluiting, in plaats van uitsluitend te vertrouwen op inspectie van onderdelen. Het merk vroeg ook om herhaalde open- en sluitcycli bij elke nieuwe steekproef. De extra stappen namen slechts enkele minuten per partij in beslag, maar ze ontdekten het probleem voordat meer eenheden werden verzonden.
Dat geval wijst op een bredere patronen. Bij de productie van sluitingen is de functionele werking van de geassembleerde sluiting het echte kwaliteitskenmerk, en inspectie op onderdeelniveau alleen brengt dit niet aan het licht.
Procescontroles die retourpercentages verlagen
Retours van sluitingen nemen niet af door één enkele correctie, maar door een volledig proces. Een paar controles verdienen prioriteit.
Definieer tolerantievensters voor de meest ongunstige combinaties, niet alleen rond de nominale waarden.
Voeg functionele controles toe op geassembleerde sluitingen, niet alleen inspectie van onderdelen.
Pas specificaties voor oppervlakteruwheid toe op gebieden met hoge contactbelasting, niet alleen op het algemene uiterlijk.
Documenteer goedkeuring van steekproeven met meetbare en waarneembare criteria.
Plan dimensionele audits tijdens langere productielopen.
Deze stappen zijn niet ingewikkeld, maar ze vereisen consistente uitvoering. Fabrieken die deze stappen consequent toepassen, hebben meestal kwaliteitssystemen die zijn opgebouwd op de realiteit van de productie, in plaats van op theoretische productie. Retourzendingen nemen af wanneer de sluiting op dag één en op dag driehonderd hetzelfde aanvoelt, en die consistentie is een productie-uitkomst, geen ontwerpbelofte.
De terugvalpercentages van gespen hangen af van de mate waarin toleranties, oppervlakteafwerking en functionele prestaties van de gesp in de geassembleerde toestand worden gecontroleerd – van de eerste tekening tot de eindinspectie. Burriva, een afkorting van Baoruihua (Dongguan) Precision Technology Co., Ltd., richt zich op OEM-horlogcomponenten vanuit haar productielocatie in Dongguan, met eigen capaciteiten voor wijzerplaten, kasten, armbanden en gespen. De productie van gespen omvat CNC-freesbewerking, stansen, geautomatiseerde polijstprocessen, dimensionele inspectie en functionele controles op geassembleerde gespen. Merken die een maatwerkgespprogramma overwegen, kunnen contact opnemen om toleranties, aanvoelvereisten en goedkeuringscriteria te bespreken.
Inhoudsopgave
- De verborgen kloof tussen onderdeeltolerantie en assemblagegevoel
- Wat dimensionele inspectie wel en niet detecteert
- Hoe oppervlakteafwerking en gevoel de perceptie van de consument vormgeven
- Een praktijkvoorbeeld waarbij retourzendingen van sluitingen terug te voeren waren op cumulatieve toleranties
- Procescontroles die retourpercentages verlagen