
 EN
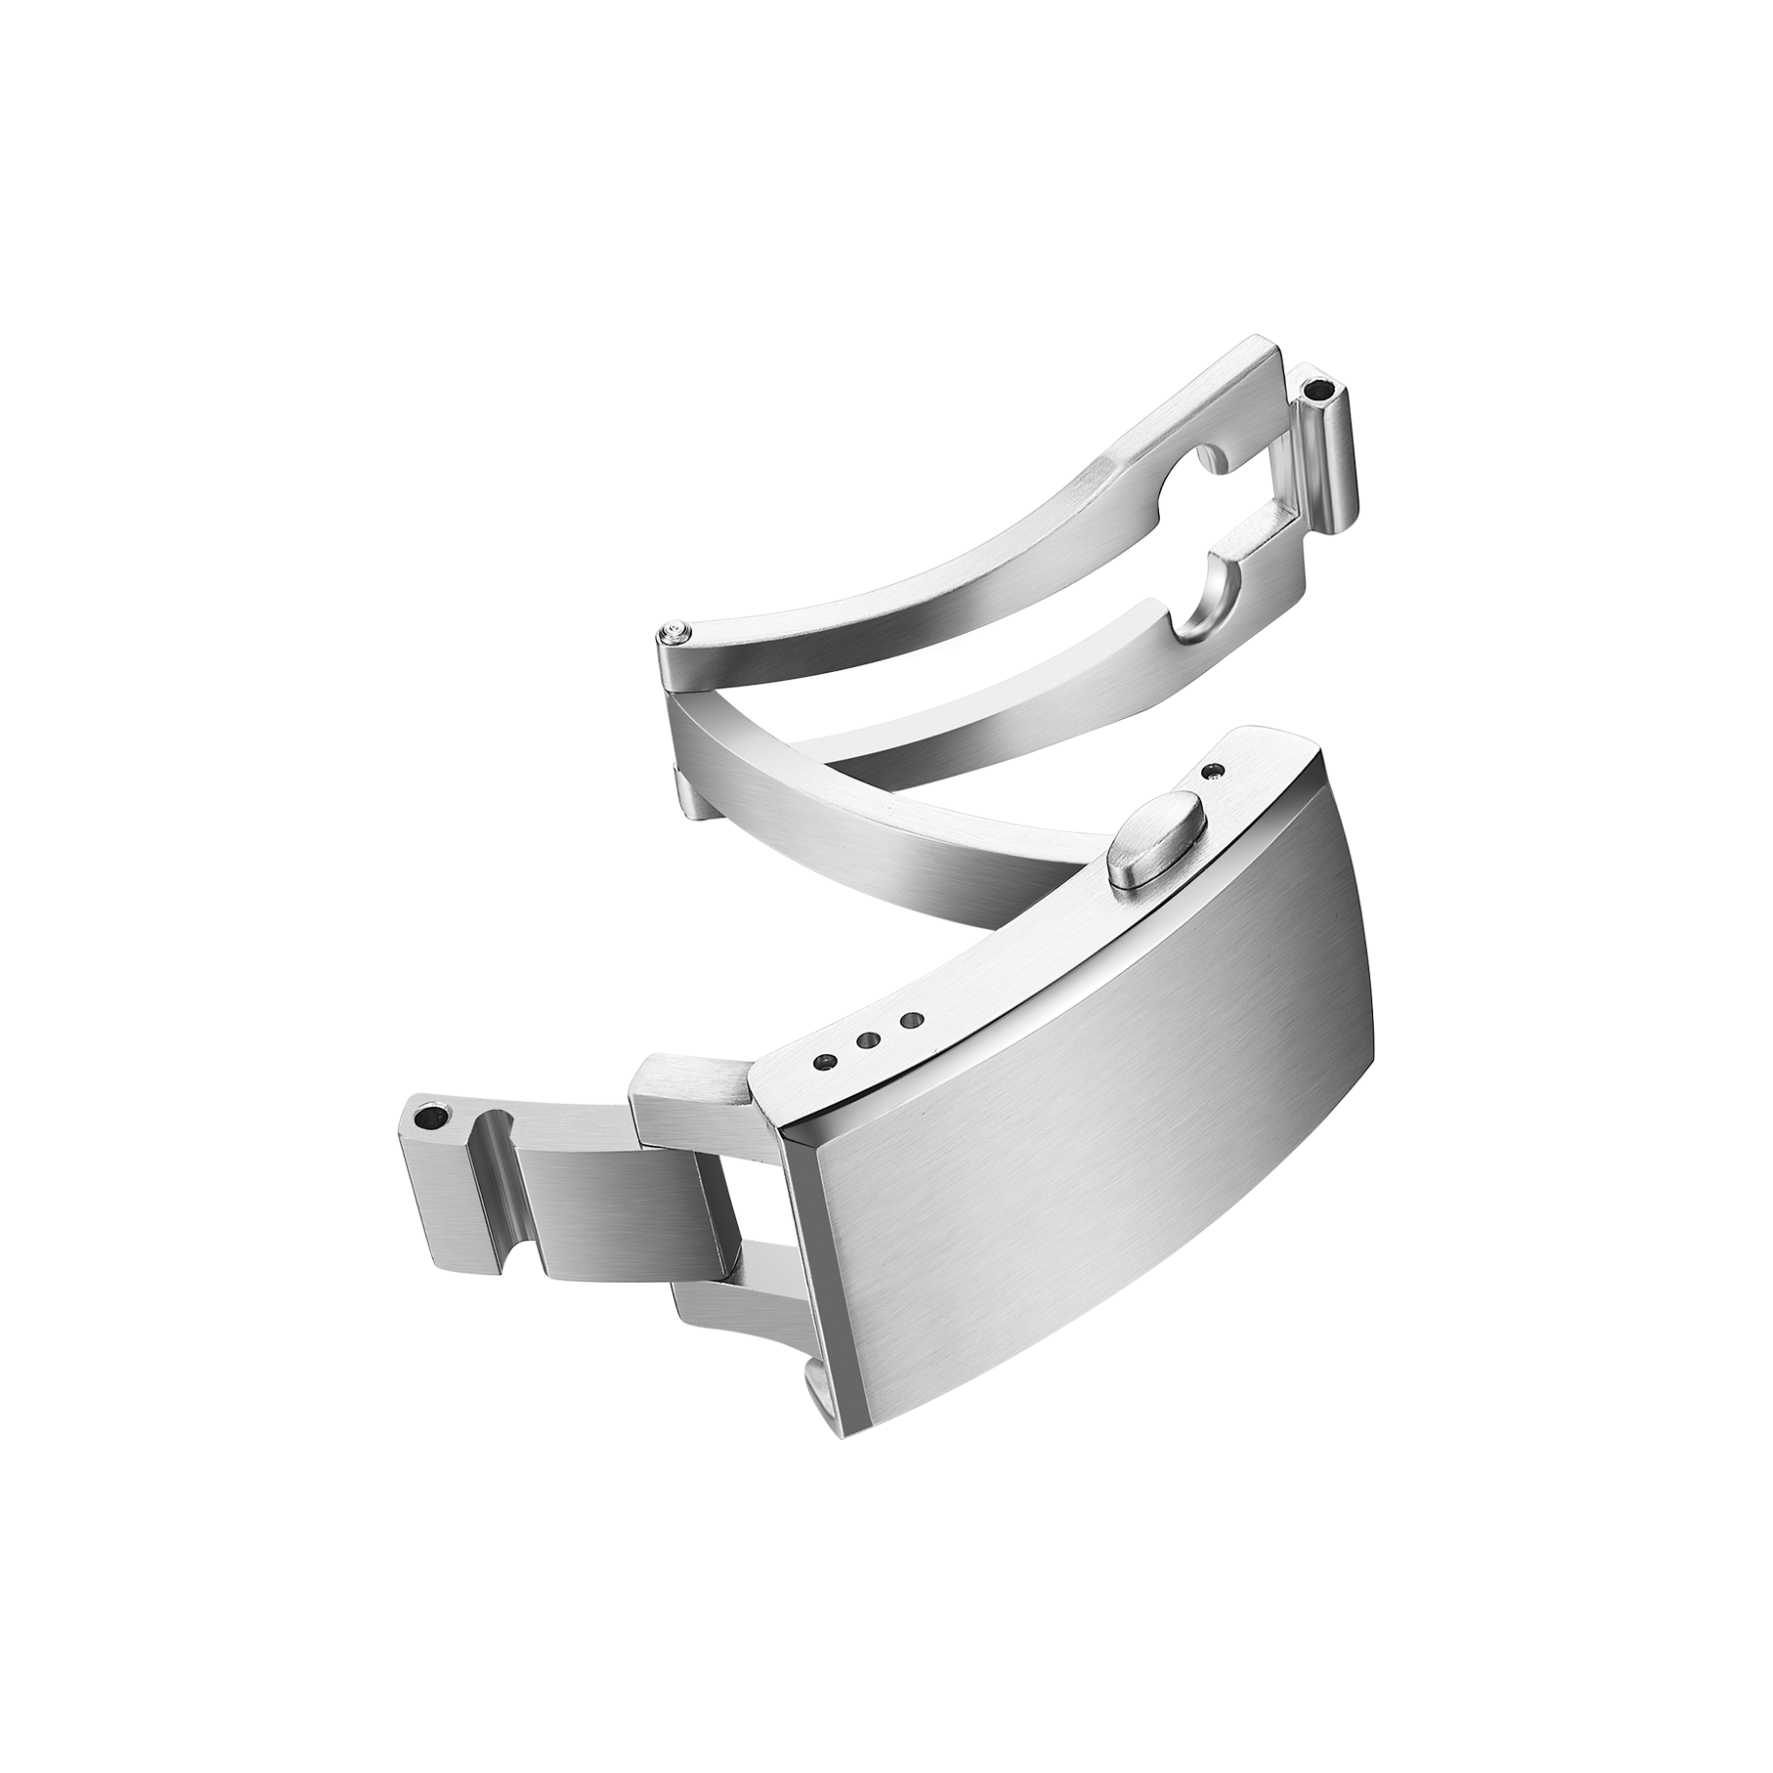
மணிக்கடிகாரத்தின் கிளாஸ்ப் (clasp) என்பது நாள்தோறும் பல முறை, மணிக்கடிகாரத்தை அணியும்போதும் இறக்கும்போதும் தொடப்படும் ஒரே பாகமாகும். இது செயல்பாட்டில் தவறு ஏற்பட்டதால் அல்ல, ஆனால் உணர்வில் சரியில்லை என்ற உணர்வினால் மிக அதிகமாக திருப்பித் தரப்படும் பாகமும் ஆகும்.
தளர்ந்து உணரப்படும் ஒரு பொத்தான், மூடும்போது சிறிது நகரும் ஒரு பூட்டுத் தகடு, அல்லது திறக்கும்போது வறண்ட ஒலியை எழுப்பும் ஒரு ஹிஞ்ச் (hinge) – இவை அணிபவருக்கு ஐயப்பாட்டை ஏற்படுத்தும். பெரும்பாலான வாடிக்கையாளர்கள் கிளாஸ்ப் சரியில்லை என்ற உணர்வினால் மணிக்கடிகாரத்தை பழுதுபார்க்க அனுப்புவதில்லை; அவர்கள் அதைத் திருப்பித் தருவார்கள். ஒரு பிராண்டுக்கு இது திருப்பித் தருதல் தருவாய் (reverse logistics), ஆய்வு, மீள் தயாரிப்பு, சில சமயங்களில் வீணாக்குதல் ஆகியவற்றை விளைவிக்கும்.
கிளாஸ்ப் திருப்பித் தருதல் அதிகரிக்கும்போது வடிவமைப்பைக் குற்றம் சொல்வது எளிது; ஆனால் உற்பத்தி தளத்தில் அடிப்படைக் காரணம் பெரும்பாலும் குறுகியதாக இருக்கும்: தனித்தனியாக பாகங்கள் அவற்றின் தனித்தனி அளவுகளுக்குள் (specs) இருந்தாலும், அவை ஒன்றிணைந்து பிரச்சனையை உருவாக்கும். இந்த தனிப்பாகங்களுக்கான ஏற்றுக்கொள்ளலுக்கும் முழுமையான கூட்டு அமைப்பின் செயல்திறனுக்கும் இடையிலான இந்த இடைவெளிதான் பெரும்பாலான கிளாஸ்ப் திருப்பித் தருதல்களுக்கு வித்திடும்.
தனிப்பாகங்களின் அளவுத் துல்லியம் மற்றும் கூட்டு அமைப்பின் உணர்வுக்கு இடையிலான மறைந்திருக்கும் இடைவெளி
கிளாஸ்ப் தயாரிப்பில், சிலர் எதிர்பார்க்கும் விட அதிகமாகவே டாலரன்ஸ் கூட்டுதல் (tolerance stack-up) முக்கியமானது. ஒரு பட்டன் அதன் நகர்வு வரம்பின் உயர் பகுதியில் அமையலாம்; மற்றொன்று குறைந்த பகுதியில்; மேலும் ஒரு லாக் பிளேட் சில நூறாவது மில்லிமீட்டர் தடிமனைச் சேர்க்கலாம். ஒவ்வொரு பாகமும் தனித்தனியே சரியாக இருக்கலாம். ஆனால் ஒன்றாக இணைந்தால், பட்டன் நகர்வும் பொருத்தமும் அங்கீகரிக்கப்பட்ட மாதிரியிலிருந்து விலகிச் செல்லும்.
இந்த அமைப்பு புஷ்-பட்டன் பயன்பாட்டு கிளாஸ்ப்களில் பெரும்பாலும் தோன்றும், அங்கு பட்டன் நகர்வு, ஸ்பிரிங் முன்-சுமை (spring preload), மற்றும் லாக் பிளேட் இடைவெளி ஆகியவை அனைத்தும் ஒன்றுடன் ஒன்று தொடர்புடையவை. இது பட்டர்ஃபிளை கிளாஸ்ப்களிலும் தோன்றும், அங்கு மைய சுழற்சி சீரமைவு (center pivot alignment) கிளாஸ்ப் உறுதியாக அல்லது சற்று தளர்வாக உணரப்படுமா என்பதை தீர்மானிக்கிறது.
தீர்வு அனைத்து அளவுகளிலும் கடுமையான சிறிய டாலரன்ஸ் அளவுகள் அல்ல. அது அறிவார்ந்த டாலரன்ஸ் அளவுகள். மோசமான சூழ்நிலையின் முழு கூட்டு விளைவையும் (worst-case combination) கணக்கில் எடுத்துக்கொள்ளும் டாலரன்ஸ் விண்டோக்கள், வெறும் பொது மதிப்புகளைச் சுற்றியே கடுமையாக்கப்படும் விண்டோக்களை விட சிறப்பாகச் செயல்படும். கிளாஸ்ப் செயல்திறன் என்பது பாகங்களின் தன்மை அல்ல, அது கூட்டு அமைப்பின் (assembly) செயல்திறன்.
| குறைபாட்டு அமைப்பு | பொதுவான அடிப்படைக் காரணம் | அணியும் நபரின் தாக்கம் |
|---|---|---|
| பட்டன் தளர்வாக உணரப்படுகிறது | பட்டன் நகர்வும் ஸ்பிரிங் முன்-சுமையும் பொருந்தவில்லை | பாதுகாப்பற்ற, ஆபத்தான உணர்வு |
| லாக் பிளேட் நகர்கிறது | மொத்த தடிமன் துல்லியத்தின் எல்லை | இரைச்சல், ஒலி |
| கதவு மூடும் போது சிக்கல் | பின் மற்றும் துளை பொருத்தமின்மை | திறப்பது கடினம், தேய்மானம் |
| கூரிய விளிம்பு | மெருகூட்டிய பின் மிச்சமான பர்ர் | சிரமம், கீறல்கள் |
அந்த அட்டவணை கோட்பாடு அல்ல. அது திருப்பித் தரப்பட்ட அறிக்கையைப் போல படிக்கப்படுகிறது.
அளவு ஆய்வு என்ன கண்டுபிடிக்கிறது மற்றும் என்ன தவறவிடுகிறது
கூர்ந்த அளவீட்டு இயந்திரங்கள் (சி.எம்.எம்) பாகங்களைச் சரிபார்ப்பதற்கு மிகவும் முக்கியமானவை. இவை உற்பத்தி சுழற்சியின் ஆரம்ப கட்டத்திலேயே துளையின் விட்டம், பின்னின் விட்டம் மற்றும் மேற்பரப்பு வடிவத்தின் விலகல்களைக் கண்டறிகின்றன. சி.எம்.எம் சரிபார்ப்புகள் இல்லாமல், தொகுதிக்குத் தொகுதி ஏற்படும் விலகல் கூடுதல் கட்டமைப்பு வரை கவனிக்கப்படாமல் இருக்கும்; அப்போது பாகங்கள் ஏற்கனவே தயாரிக்கப்பட்டுவிடும்.
ஆனால், அளவியல் ஆய்வு உணர்வைக் கண்டறிய முடியாது. ஒரு பிடிப்பு அனைத்து அளவியல் சரிபார்ப்புகளையும் வெற்றிகரமாகக் கடந்து சென்றாலும், அது தளர்வாக உணரலாம், ஏனெனில் உணர்வு சுமையின் கீழ் இணைந்த மேற்பரப்புகள் எவ்வாறு செயல்படுகின்றன என்பதைச் சார்ந்தது; இதை ஸ்டேட்டிக் அளவீடுகள் வெளிப்படுத்த முடியாது.
அதனால்தான், கூட்டப்பட்ட பிடிப்புகளின் செயல்பாட்டு சரிபார்ப்புகள் முக்கியமானவை. மீண்டும் மீண்டும் திறத்தல் மற்றும் மூடுதல் சுழற்சிகள், பொத்தான் பயணத்தை அளவிடுதல், மேலும் பயிற்சி பெற்ற ஆய்வாளர் ஒருவர் இணைப்பு விசையை மதிப்பீடு செய்தல் – இவை அனைத்தும் அளவியல் ஆய்வு தவறவிடும் விஷயங்களைக் கண்டறிகின்றன. இந்த இரண்டு ஆய்வு நடவடிக்கைகளும் ஒன்றுடன் ஒன்று இணைந்து செயல்படுகின்றன. இவற்றில் ஒன்று மட்டும் போதுமானது அல்ல.
மேற்பரப்பு முறையும் உணர்வும் நுகர்வோர் உணர்வை எவ்வாறு வடிவமைக்கின்றன
ஒரு கிளாஸ்ப் என்பது சிறிய பகுதியாகும், ஆனால் அது தொடர்ந்து தொடப்படுகிறது. ஒரு பர்ர், ஒரு கூரிய சாம்பர், ஒரு சீரற்ற துடைப்பான் தன்மை அல்லது ஒளியின் கீழ் தவறாகத் தெரியும் பாலிஷ் ஆகியவை வாடிக்கையாளருக்கு முழு கடிகாரத்தைப் பற்றிய தகவலை அளிக்கின்றன.
உணர்வு முக்கியமானது. ஒரு பொத்தான் குறிப்பிட்ட விசையுடன் இயங்க வேண்டும். திறப்பது தெளிவாக இருக்க வேண்டும். மூடுவது எந்த விடுபடுதலும் இன்றி தெளிவான கிளிக் ஒலியை உருவாக்க வேண்டும். இந்த விவரங்கள் பாகுபாடுகள் அல்ல. இவை நுகர்வோரின் எதிர்பார்ப்புகள், மேலும் இவை அங்கீகரிக்கப்பட்ட மாதிரி பதிவில் இருக்க வேண்டும்.
கிளாஸ்ப் மேற்பரப்புகளுக்காக, அதிக தொடு பகுதிகள் என்பவை ஓரங்கள், பொத்தான்கள் மற்றும் தொடு முகங்கள் ஆகும். அந்தப் பகுதிகளுக்கான மேற்பரப்பு முட்டுத்தன்மை சுட்டீடுகள் மொத்த அழகியல் சரிபார்ப்பை விட முக்கியமானவை. ஒரு கிளாஸ்ப் காட்சி நிலையில் நன்றாகத் தெரிந்தாலும், கையில் பிடித்தபோது தவறாக உணர்வைத் தரலாம்; இந்த இடைவெளியே திருப்பித் தருதல்களுக்கு காரணமாகிறது.
கிளாஸ்ப் திருப்பித் தருதல்கள் ஸ்டாக்-அப் காரணமாக ஏற்பட்ட ஒரு புல வழக்கு
ஒரு பிராண்ட், அழுத்து-பொத்தான் விரிவாக்க மூடும் கட்டுப்பாட்டுடன் கூடிய உலோக கைச்சிலம்பை அறிமுகப்படுத்தியது. மாதிரியை ஆய்வு செய்து அதனை ஏற்றுக்கொண்டனர். உற்பத்தி தொகுப்புகள் வழக்கமான கப்பலேற்றத்திற்கு முன் சோதனைகளை வெற்றிகரமாக கடந்தன. சில வாரங்களுக்குள், திரும்பப் பெறப்பட்ட பொருட்கள் வந்தன; அவற்றின் பொதுவான கருத்து: ‘சில நாட்கள் அணிந்த பின், மூடும் கட்டுப்பாடு தளர்ந்து உணரப்பட்டது’.
விசாரணையில், எந்த ஒரு பாகமும் தனித்தனியே தர வரம்பிலிருந்து விலகவில்லை என கண்டறியப்பட்டது. பொத்தானின் நகர்வு, சுருளின் முன்-சுமை மற்றும் பூட்டு தகட்டின் தடிமன் – இவை அனைத்தும் தனித்தனியே அவற்றின் தர வரம்புக்குள் இருந்தன. ஆனால், இவற்றின் கூட்டு இடைவெளி, மாதிரியில் காணப்பட்ட அளவை விட அதிகமாக இருந்தது.
தீர்வுக்காக, பொத்தானின் நகர்வு வரம்பைக் கடுமையாக்க வேண்டியிருந்தது, மேலும் தனித்தனியாக பாகங்களை ஆய்வு செய்வதை மட்டும் நம்பாமல், முழுமையாக கூட்டப்பட்ட மூடும் கட்டுப்பாட்டிற்கு செயல்பாட்டு சோதனையைச் சேர்க்க வேண்டியிருந்தது. மேலும், பிராண்ட் ஒவ்வொரு புதிய மாதிரியிலும் மீண்டும் மீண்டும் திறந்து-மூடும் சுழற்சிகளை செய்யுமாறு கேட்டுக்கொண்டது. இந்த கூடுதல் நடவடிக்கைகள் ஒவ்வொரு தொகுப்பிற்கும் சில நிமிடங்களை எடுத்தன, ஆனால் அது மேலும் பல அலகுகள் கப்பலேற்றமாவதற்கு முன்பே இந்த பிரச்சினையை கண்டறிந்தது.
அந்த வழக்கு ஒரு பரந்த முறையைக் குறிக்கிறது. கிளாஸ்ப் தயாரிப்பில், கூட்டப்பட்ட செயல்பாடு தான் உண்மையான தரம் குறியீடு, மற்றும் பாகங்களின் தனித்தனி ஆய்வு மட்டும் அதை வெளிப்படுத்தாது.
திருப்பி அனுப்பும் விகிதங்களைக் குறைக்கும் செயல்முறை கட்டுப்பாடுகள்
கிளாஸ்ப் திருப்பியனுப்பல்கள் ஒரே ஒரு திருத்தத்தால் குறைவதில்லை, ஆனால் முழுமையான செயல்முறையால் குறைகின்றன. சில கட்டுப்பாடுகளை முதலில் செயல்படுத்துவது பயனுள்ளதாக இருக்கும்.
பொதுவான மதிப்புகளைச் சுற்றியே அல்ல, மிக மோசமான சேர்க்கைகளுக்கான செல்லுபடியாகும் எல்லைகளை வரையறு.
பாகங்களின் தனித்தனி ஆய்வு மட்டுமல்லாமல், கூட்டப்பட்ட கிளாஸ்ப்களின் செயல்பாட்டு சோதனைகளையும் சேர்.
மேற்பரப்பு முட்டுமை தரநிலைகளை மொத்தத் தோற்றத்திற்காக மட்டுமல்ல, அதிக தொடர்புள்ள பகுதிகளுக்கும் பயன்படுத்து.
அளவிடக்கூடிய மற்றும் கவனிக்கக்கூடிய தரநிலைகளுடன் மாதிரி ஒப்புதலை ஆவணப்படுத்து.
நீண்ட உற்பத்தி ஓட்டங்களின் போது செயல்முறைக்கு இடையிலான அளவுரு தணிக்கைகளை அட்டவணைப்படுத்து.
இந்த படிகள் சிக்கலானவை அல்ல, ஆனால் அவை தொடர்ச்சியான செயல்பாட்டை தேவைப்படுத்துகின்றன. இவற்றை நிலையாக பராமரிக்கும் தொழிற்சாலைகள் பொதுவாக கோட்பாட்டு உற்பத்திக்கு மாறாக, உண்மையான உற்பத்தி நிலைமைகளுக்கு ஏற்றவாறு தரம் கட்டமைப்புகளைக் கொண்டிருக்கும். முதல் நாளிலும், மூன்று நூறு ஆம் நாளிலும் கிளாஸ்ப் ஒரே மாதிரியாக உணரப்படும்போது திருப்பித் தரும் விகிதங்கள் குறைகின்றன; இந்த ஒருமைப்பாடு ஒரு தயாரிப்பு விளைவாகும், வடிவமைப்பு உறுதிமொழியாக அல்ல.
கிளாஸ்ப் திருப்பித் தரும் விகிதங்கள், முதல் வரைபடத்திலிருந்து இறுதி ஆய்வு வரை துல்லிய அளவுகள், மேற்பரப்பு முறையாக்கம் மற்றும் கூட்டப்பட்ட செயல்பாடு ஆகியவற்றை எவ்வளவு நன்றாகக் கட்டுப்படுத்தப்படுகின்றன என்பதைச் சார்ந்துள்ளன. புரூயுஹுவா (தொங்குவான்) பிரிஸிஷன் டெக்னாலஜி கோ., லிட்., என்பதன் சுருக்கமான 'புர்ரிவா', தொங்குவானில் உள்ள அதன் உற்பத்தி மையத்திலிருந்து ஓஇஎம் கடிகார பாகங்களில் கவனம் செலுத்துகிறது; இது டயல்கள், கேஸ்கள், கைப்பட்டைகள் மற்றும் பக்கிள்கள் ஆகியவற்றிற்கான உள் வசதிகளைக் கொண்டுள்ளது. பக்கிள் உற்பத்தி சிஎன்சி மில்லிங், ஸ்டாம்பிங், தானியங்கி பாலிஷிங், அளவு ஆய்வு மற்றும் கூட்டப்பட்ட கிளாஸ்ப்களின் செயல்பாட்டு சோதனைகள் ஆகியவற்றை ஒன்றிணைக்கிறது. தனிப்பயன் பக்கிள் திட்டத்தை திட்டமிடும் பிராண்டுகள், துல்லிய அளவுகள், உணர்வு தேவைகள் மற்றும் ஒப்புதல் விதிமுறைகள் பற்றி விவாதிக்க தொடர்பு கொள்ளலாம்.
உள்ளடக்கப் பட்டியல்
- தனிப்பாகங்களின் அளவுத் துல்லியம் மற்றும் கூட்டு அமைப்பின் உணர்வுக்கு இடையிலான மறைந்திருக்கும் இடைவெளி
- அளவு ஆய்வு என்ன கண்டுபிடிக்கிறது மற்றும் என்ன தவறவிடுகிறது
- மேற்பரப்பு முறையும் உணர்வும் நுகர்வோர் உணர்வை எவ்வாறு வடிவமைக்கின்றன
- கிளாஸ்ப் திருப்பித் தருதல்கள் ஸ்டாக்-அப் காரணமாக ஏற்பட்ட ஒரு புல வழக்கு
- திருப்பி அனுப்பும் விகிதங்களைக் குறைக்கும் செயல்முறை கட்டுப்பாடுகள்