
 EN
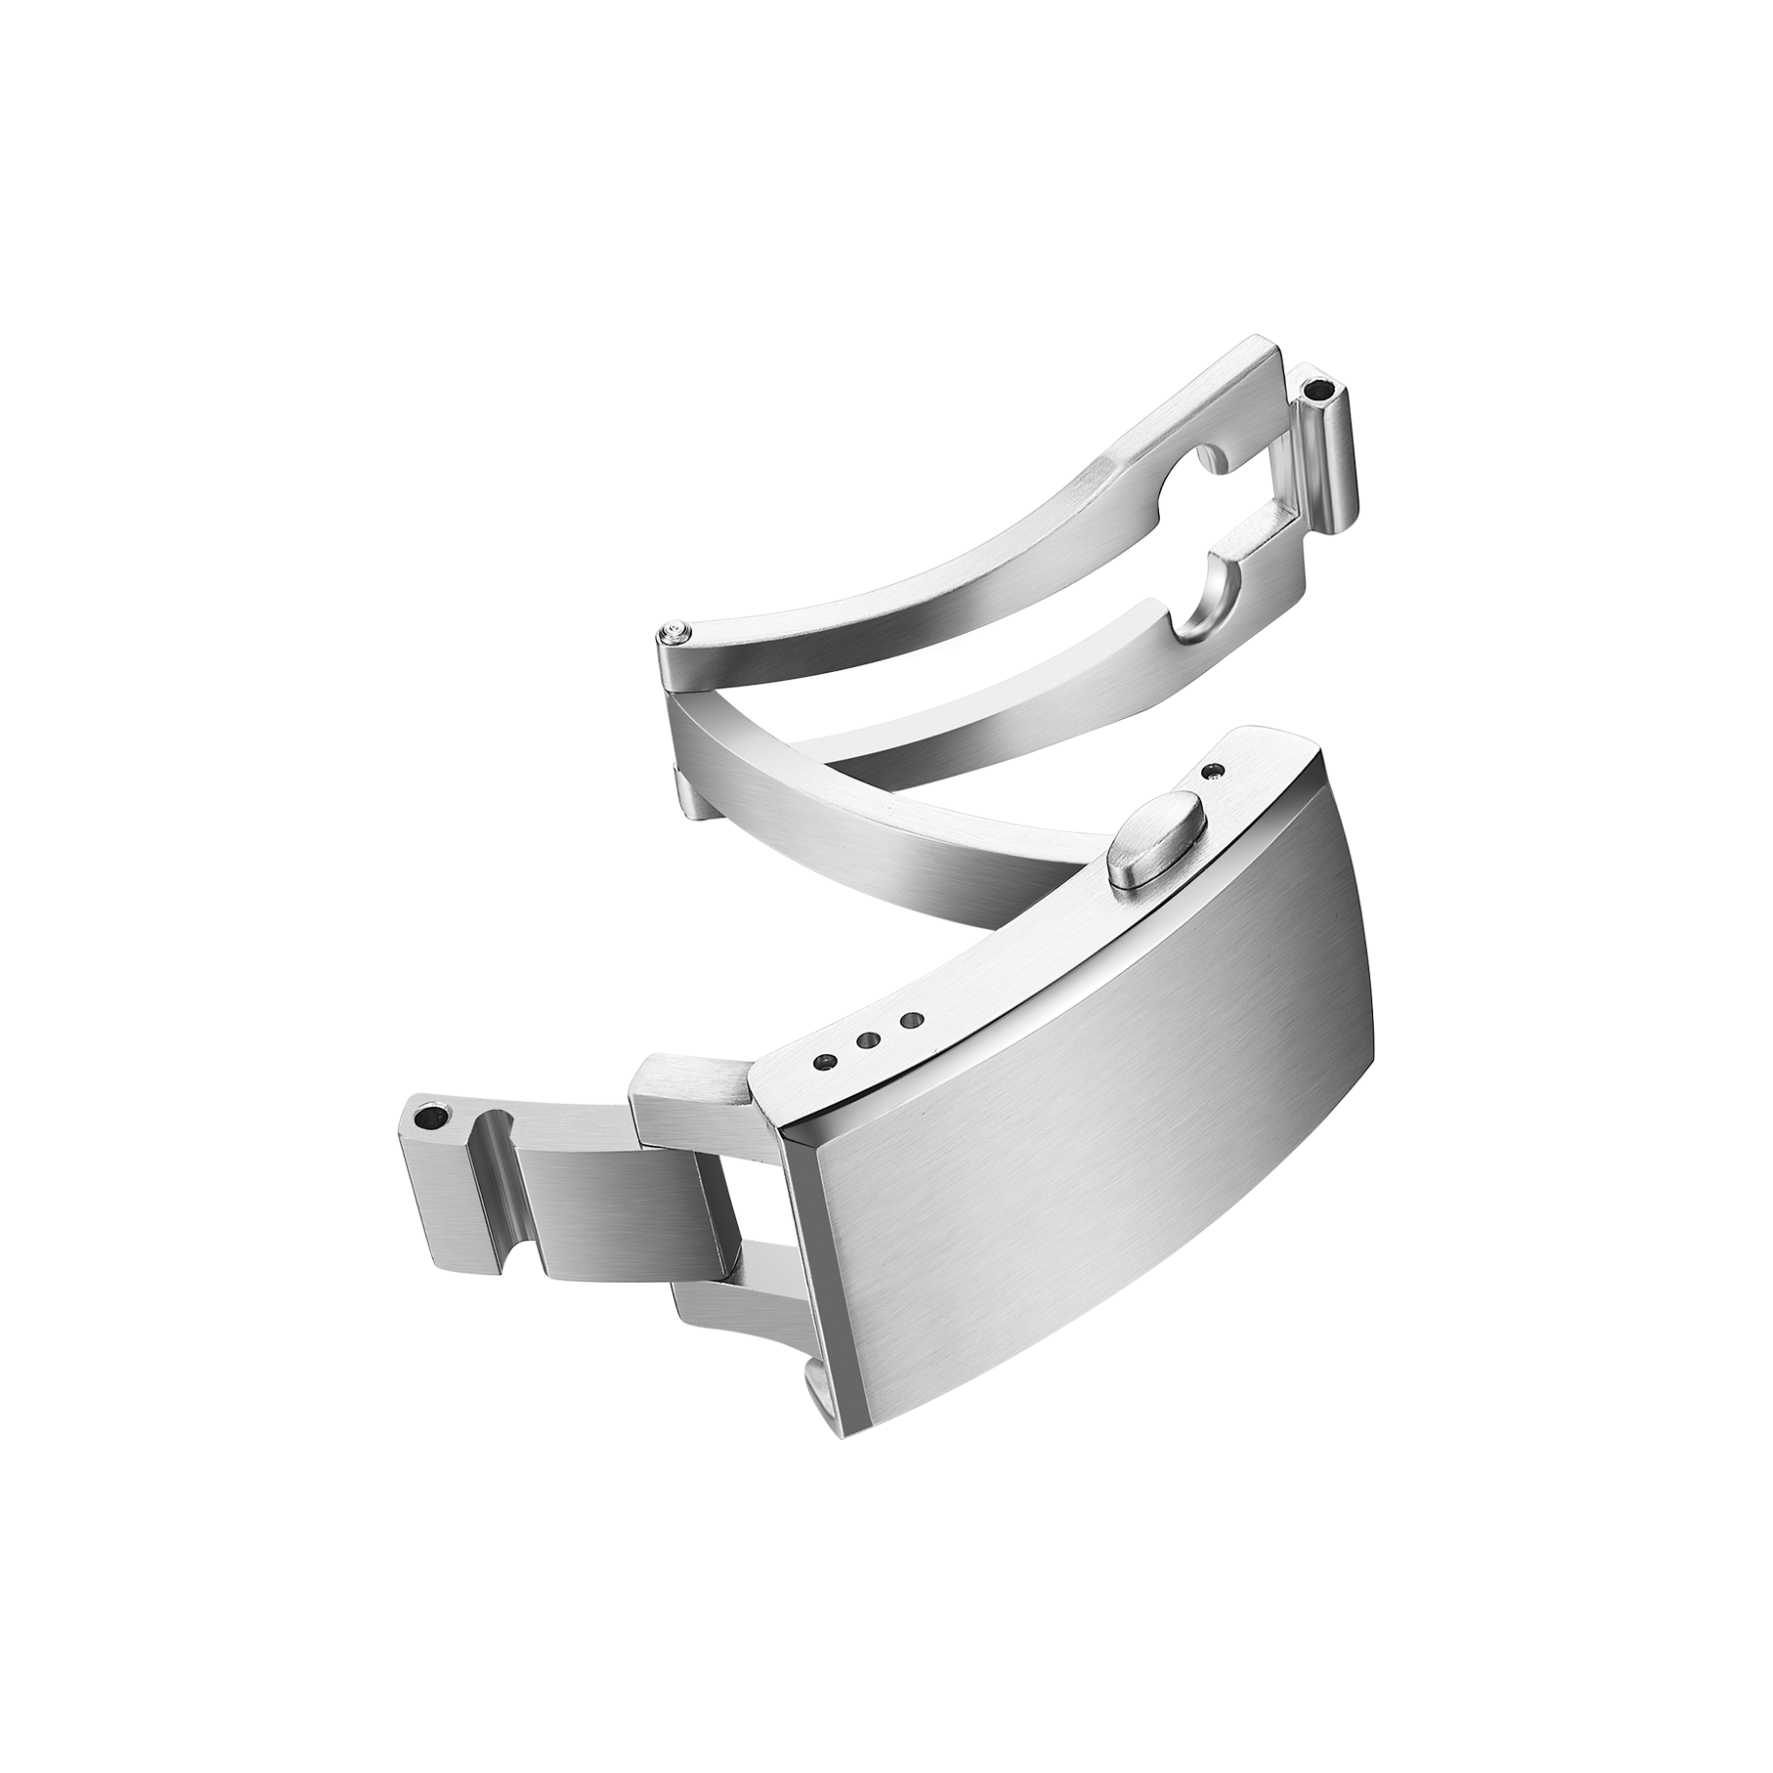
Zapona je dio sata koji se stalno dira, nekoliko puta dnevno kada se sat uključuje i skida. To je također jedini dio koji je najčešće povezan s povratom, ne zato što ne funkcionira, već zato što se osjeća pogrešno.
Ako se dugme osjeća kao da je slabaše, ako se ključ za bravu pomalo pomakne kad se zatvori ili ako se šarcu otvori i zvuči suho, nosioc postaje sumnjičav. Većina kupaca ne šalje sat na popravak zbog neugodnog zaglavlja. Vratili su ga. Za brend, to znači obrnute logistike, inspekcije, popravke, a ponekad i otpad.
Pokušava se okriviti dizajn kada se zaglavlje vraća, ali na proizvodnom podu glavni uzrok je obično uski: pojedinačni dijelovi sjede unutar svojih specifikacija, ali se kombiniraju u problem. Taj jaz između prihvaćanja na dijelovnoj razini i performansi na razini montaže je mjesto gdje se rađaju većina povratnih zaključavanja.
Skriveni jaz između tolerantnosti i osjećaja za sastav
Tolerancija je važnija u proizvodnji zamašaka nego što većina ljudi očekuje. Gumb može biti na visokom dijelu raspona, drugi na donjem dijelu, a čekić može biti deblji nekoliko stotina milimetra. Svaki dio prolazi sam. Zajedno, putovanje gumbova i angažman osjećaju odmaknuti od odobrenog uzorka.
Ovaj se uzorak često pojavljuje u zagradama za otvaranje gumbova, gdje putovanje gumbova, proljevno prepunjenje i razmak blokade sve međusobno utječu. Također se pojavljuje u leptirskim zamašcima, gdje usporedba središnjeg okvira odlučuje da li se zamašak osjeća čvrsto ili blago labavo.
Ne treba nam sve to. To je pametnija specifikacija. Prozori tolerancije koji obračunavaju najgoru kombinaciju slučajeva bolje rade od prozora koji se samo zatvaraju oko nominalnog. Prikaz performansi zatvarača je funkcija montaže, a ne atribut dijela.
| Uzorak defekta | Zajednička uzročna pojava | Utjecaj na nositelja |
|---|---|---|
| Gumb je slabiji. | Neudruživanje putovanja gumbom i opruge | Nezavisno, nesigurno osjećanje |
| Smernice za zamkavanje | Smatra se da je to u skladu s člankom 6. stavkom 1. | Šaputanje, buka |
| S druge vrste | Neudružljivost u podnožju | Teško se otvara, nosi |
| Oštar rub | Burr lijevo nakon poliranja | Neugodnost, ogrebotine |
Taj stol nije teorija. Čita se kao povratni izvještaj.
Što uoči i što propusti dimenzionalna inspekcija
U skladu s člankom 3. stavkom 1. Oni uhvate prečnik rupe, prečnik šipke i odstupanja površinskog profila u ranom razdoblju proizvodnje. Bez CMM provjera, pomak od serije do serije prolazi neprimijećen sve do montaže, a do tada su dijelovi već napravljeni.
Ali dimenzionalna inspekcija ne može uhvatiti osjećaj. Zaključak koji prolazi svaku dimenzijsku provjeru još uvijek se može osjećati labavo jer osjećaj ovisi o tome kako površine parenja međusobno komuniciraju pod opterećenjem, što statičko mjerenje ne otkriva.
Zbog toga su važne funkcionalne provjere sastavljenih zamašaka. Ponavljajući se ciklusi otvaranja i zatvaranja, mjereno kretanje gumbova, i obučeni inspektor koji procjenjuje silu angažmana hvata ono što dimenzionalna inspekcija propušta. Dvije faze inspekcije djeluju zajedno. Nijedno od njih nije dovoljno.
Kako površinska finisa i osjećaj oblikuju percepciju potrošača
Zapona je mali dio, ali se stalno dodiruje. Ako je u pitanju grm, oštro čep, neravnomjerno zrno ili lak koji se pod svjetlom ne vidi, to je znak kupcu o cijelom satu.
Osjećaj je važan. Gumb bi trebao da se kreće sa predvidljivom silom. Otvaranje bi trebalo biti čisto. Zatvaranje bi trebalo proizvesti jasan klik bez igranja. Ovi detalji nisu luksuz. To su očekivanja potrošača i oni pripadaju odobrenom uzorku.
U slučaju površina zamašaka, područja s visokim kontaktom su rubovi, gumbovi i kontaktne površine. Specifikacije površinske gruboće za ta područja važnije su od ukupnog kozmetičkog prolaza. Zaključak može izgledati dobro na podnožju za izlaganje, a ipak se loše osjeća u ruci, i od tog praznine dolaze povratni rezultati.
Područni slučaj gdje se CLASP vraća na Stack-Up
Jedan brend lansirao je metalnu narukvicu s gumbom za pritisak. Uzorak je bio pregledan i odobren. Proizvodne serije prošle su rutinske provjere prije isporuke. U roku od nekoliko tjedana, vraćanje je počelo stići s dosljednim komentarom: zaključak se osjećao los nakon razdoblja nošenja.
U skladu s člankom 11. stavkom 1. Putovanje gumbova, prvenstvo i debljina čekića su svi bili unutar njihovih tolerantnih prozora. Međutim, kombinirani klirens je premašio ono što je pokazao uzorak.
Za popravak je potrebno zažeći toleranciju za putovanje gumbova i dodati funkcionalnu provjeru na sastavljenom zamašku umjesto da se oslanja na samo provjeru dijela. U skladu s člankom 11. stavkom 2. Dodatni koraci su trajali nekoliko minuta po seriji, ali su otkrili problem prije nego što su isporučene više jedinica.
Taj slučaj ukazuje na širi obrazac. U proizvodnji zamašaka, sastavljena funkcija je pravi signal kvalitete, a samo inspekcija na razini dijelova neće ga izjasniti.
Kontrole procesa koje smanjuju stopu povrata
Povratak zatvarača se smanjuje ne zbog jedne popravke, već zbog potpunog procesa. Nekoliko kontrola je vrijedno staviti prvo.
Definirajte tolerantne prozore na najgorim kombinacijama, ne samo oko nominalnih.
Dodajte funkcionalne provjere na sastavljenim zamaškama, a ne samo inspekciju dijelova.
Primjenite specifikacije površinske gruboće na područja s visokim kontaktom, a ne samo na ukupni izgled.
U skladu s člankom 4. stavkom 2.
U slučaju da je proizvodnja u stalnom ciklusu, potrebno je provjeriti kako se provodi.
Ovi koraci nisu komplicirani, ali zahtijevaju dosljednu provedbu. Fabrike koje ih drže stabilne su obično one s sustavima kvalitete izgrađenim za stvarnost proizvodnje, a ne za teorijsku proizvodnju. Povratak pada kada se zamašak osjeća isto na dan jedan i dan 300, a da je dosljednost proizvodni rezultat, a ne dizajn obećanje.
Stope povratnog otkucaja zavisi od toga koliko su dobro kontrolirane tolerancije, površna završnica i sastavljena funkcija od prvog crteža do konačne inspekcije. Burriva, skraćenica za Baoruihua (Dongguan) Precision Technology Co., Ltd., fokusira se na OEM komponente satova iz svoje proizvodne baze u Dongguanu, s internim mogućnostima u brojevima, kućištima, narukvicama i sponama. Proizvodnja čepova kombinira CNC frezu, pečatiranje, automatizirano poliranje, dimenzionalnu inspekciju i funkcionalne provjere sastavljenih zamašaka. Brendovi koji planiraju program prilagođene vijke mogu razgovarati o tolerancijama, zahtjevima za dodir i kriterijima odobrenja.