
 EN
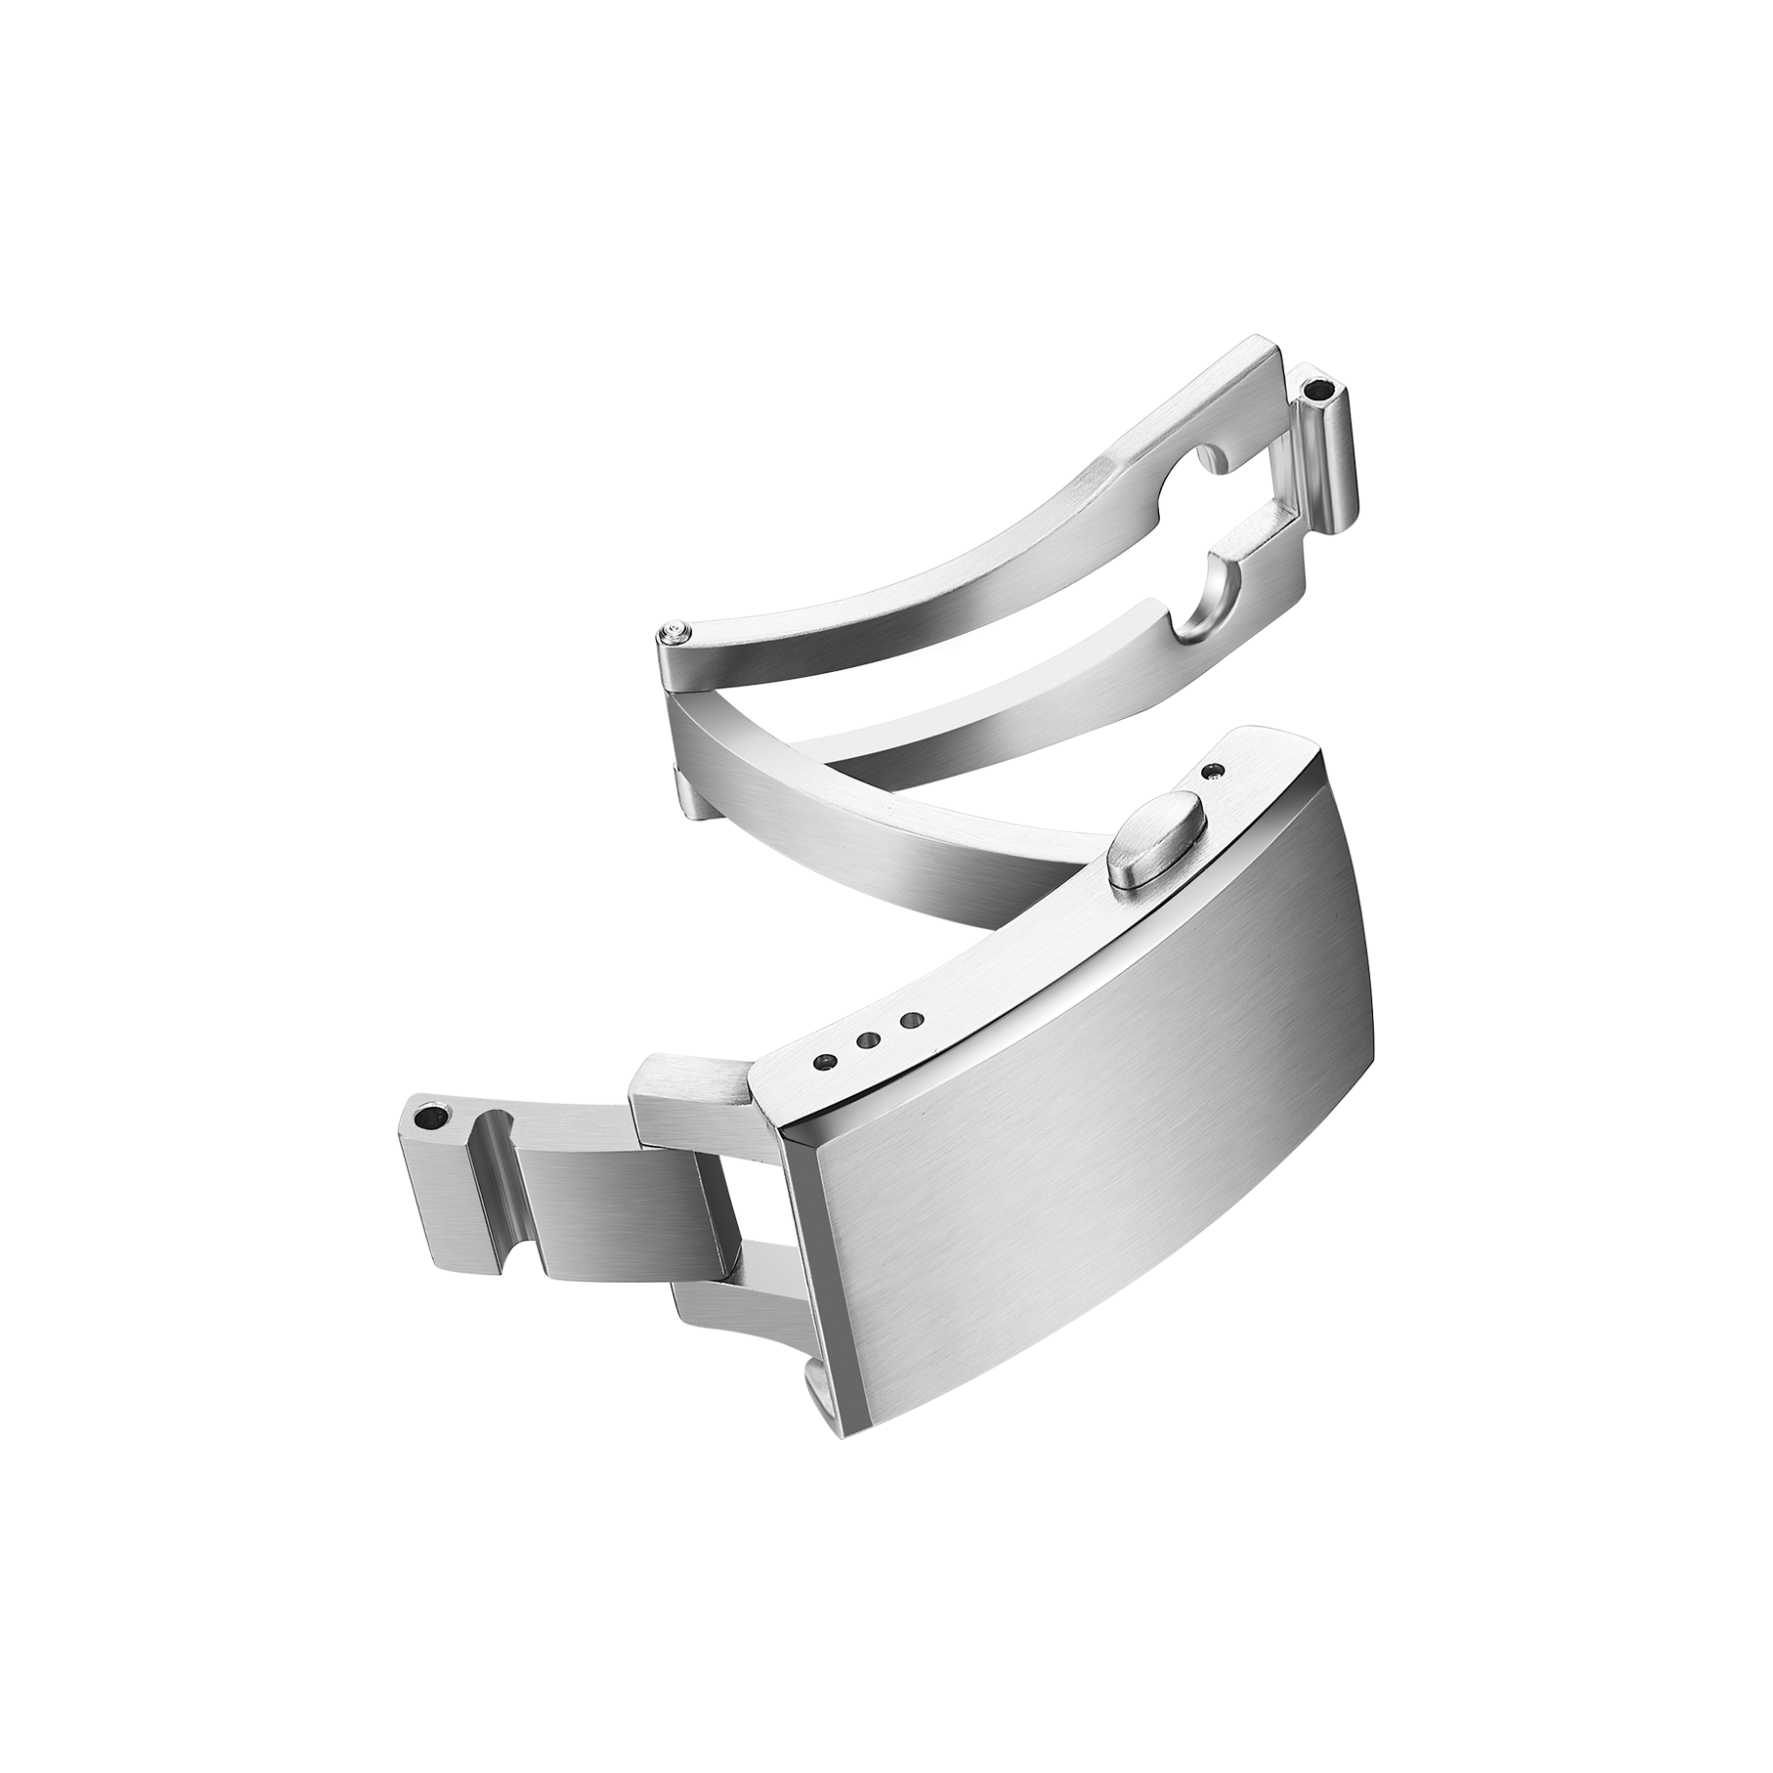
بستهبندی تنها بخشی از ساعت است که بهطور مداوم و چندین بار در روز هنگام پوشیدن و درآوردن ساعت لمس میشود. همچنین این قطعه تنها مؤلفهای است که بیشترین ارتباط را با بازگشتها دارد؛ نه به این دلیل که از نظر عملکردی از کار میافتد، بلکه به این دلیل که حس نادرستی ایجاد میکند.
دکمهای که حس شلبودن دارد، صفحهی قفلی که هنگام بستهشدن کمی جابهجا میشود یا مفصلی که هنگام بازشدن صدای خشکی تولید میکند، باعث ایجاد تردید در پوشیدهشونده میشود. اکثر خریداران ساعتی را که بستهبندی آن حس نادرستی دارد، برای تعمیر ارسال نمیکنند؛ بلکه آن را بازمیگردانند. برای یک برند، این امر به معنای انجام فرآیندهای عقبگرد لجستیک، بازرسی، بازسازی و گاهی دورریختن محصول است.
وقتی تعداد بازگشتهای بستها افزایش مییابد، دلیل آن را به طراحی نسبت دادن جذاب به نظر میرسد؛ اما در خط تولید، علت اصلی معمولاً باریکتر است: قطعات جداگانه در محدوده مشخصات خود قرار دارند، اما در کنار هم مشکل ایجاد میکنند. این شکاف بین پذیرش سطح قطعه و عملکرد سطح مونتاژ جایی است که اکثر بازگشتهای بست متولد میشوند.
شکاف پنهان بین تحمل قطعات و احساس مونتاژ
تجمع تحملها در تولید بستها اهمیت بیشتری دارد تا آنچه اکثر افراد تصور میکنند. ممکن است دکمهای در بالاترین حد محدوده حرکت خود قرار گرفته باشد، دیگری در پایینترین حد، و صفحه قفل نیز چند صدم میلیمتر ضخامت اضافه کند. هر قطعه به تنهایی از آزمون عبور میکند. اما در کنار هم، مسافت حرکت دکمه و احساس درگیری از نمونه تأییدشده انحراف پیدا میکنند.
این الگو اغلب در بستهای فعالشونده با دکمه فشاری دیده میشود، جایی که مسافت حرکت دکمه، پیشبارگذاری فنر و فاصله صفحه قفل با یکدیگر تعامل دارند. همچنین در بستهای پروانهای نیز ظاهر میشود، جایی که تنظیم محور مرکزی تعیین میکند که بست حس محکمی داشته باشد یا کمی شل.
راهحل، اعمال مشخصات سختگیرانهتر در تمامی زمینهها نیست. بلکه اعمال مشخصات هوشمندانهتر است. پنجرههای تحمل که ترکیب بدترین حالت را در نظر میگیرند، عملکرد بهتری نسبت به پنجرههایی دارند که تنها حول مقدار اسمی سختگیری میشوند. عملکرد قلاب، یک ویژگی مونتاژ است، نه یک ویژگی قطعه.
| الگوی عیب | علت ریشهای رایج | تأثیر بر کاربر |
|---|---|---|
| دکمه احساس شل بودن میدهد | عدم تطابق حرکت دکمه و پیشبارگذاری فنر | احساس ناامن و غیرایمن |
| تغییر مکان صفحه قفل | تحمل تجمعی ضخامت | آواز خشخش و صدا |
| مفصل گیر میکند | عدم تطابق بین شیار و محور | باز کردن سخت، سایش |
| لبه تیز | برآمدگی پس از صیقلدهی | ناراحتی، خراش |
آن جدول نظری نیست. شبیه گزارش بازگشت است.
چه چیزهایی توسط بازرسی ابعادی شناسایی میشوند و چه چیزهایی از قلم میافتند
ماشینهای اندازهگیری هماهنگ (CMM) برای تأیید قطعات ضروری هستند. این ماشینها انحرافات قطر سوراخ، قطر پین و پروفیل سطح را در ابتدای تولید شناسایی میکنند. بدون بازرسی CMM، تغییرات تدریجی بین دفعات تولید تا زمان مونتاژ تشخیص داده نمیشوند و تا آن زمان قطعات قبلاً ساخته شدهاند.
اما بازرسی ابعادی نمیتواند حس را شناسایی کند. یک قفل که تمام بازرسیهای ابعادی را پشت سر گذاشته باشد، باز هم ممکن است حس شلی داشته باشد، زیرا حس به نحوه تعامل سطوح متصلشده تحت بار بستگی دارد که این موضوع توسط اندازهگیریهای ایستا آشکار نمیشود.
به همین دلیل بازرسی عملکردی روی قفلهای مونتاژشده اهمیت دارد. چرخههای مکرر باز و بسته کردن، اندازهگیری حرکت دکمه و ارزیابی نیروی درگیری توسط بازرسی آموزشدیده، چیزهایی را که بازرسی ابعادی از قلم میاندازد، شناسایی میکنند. این دو مرحله بازرسی بهصورت مکمل یکدیگر عمل میکنند. هیچکدام بهتنهایی کافی نیستند.
چگونه پرداخت سطح و احساس لامسه، ادراک مصرفکننده را شکل میدهند
قفل یک قطعهٔ کوچک است، اما بهطور مداوم لمس میشود. یک برآمدگی، یک شیار تیز، یک بافت سمبادهزنی نامنظم یا یک پولیش که در نور بهنظر نامتعادل میرسد، پیامی دربارهٔ کل ساعت به خریدار منتقل میکند.
احساس لامسه نیز به همان اندازه مهم است. دکمه باید با نیرویی قابل پیشبینی حرکت کند. باز شدن باید حس تازگی و شفافیت داشته باشد. بسته شدن باید صدایی واضح و بدون شلبودن تولید کند. این جزئیات لوکس نیستند؛ بلکه انتظارات مصرفکنندهاند و باید در سند نمونهٔ تأییدشده ثبت شوند.
برای سطوح قفل، مناطق با تماس بالا شامل لبهها، دکمهها و سطوح تماسی هستند. مشخصات زبری سطح برای این مناطق از یک ارزیابی کلی ظاهری اهمیت بیشتری دارند. یک قفل ممکن است روی پایهٔ نمایشی عالی بهنظر برسد، اما در دست احساس نادرستی داشته باشد؛ و این فاصله دقیقاً جایی است که بازگشتها رخ میدهند.
موردی در زمینه که بازگشتهای قفل به تجمع خطاهای ابعادی بازمیگردد
یک برند دستبند فلزی با قفل بازشونده با دکمه را راهاندازی کرد. نمونه مورد بازرسی و تأیید قرار گرفت. سریهای تولیدی در بازرسیهای روتین پیش از حمل عبور کردند. در عرض چند هفته، بازگشتها با نظر ثابتی آغاز شد: «پس از مدتی استفاده، قفل شل به نظر میرسد».
بررسی نشان داد که هیچیک از قطعات بهتنهایی خارج از مشخصات نبودند. طول حرکت دکمه، فشار اولیه فنر و ضخامت صفحه قفل همگی در محدوده تحمل تعریفشده برای هر قطعه قرار داشتند. با این حال، مجموع شکافها از مقداری که در نمونه مشاهده شده بود بیشتر بود.
راهحل شامل سفتتر کردن محدوده تحمل طول حرکت دکمه و افزودن یک بازرسی عملکردی روی قفل مونتاژشده بود، نه اتکا صرفاً به بازرسی قطعات جداگانه. همچنین برند درخواست کرد که هر نمونه جدید تحت چندین دور باز و بستهشدن متوالی قرار گیرد. این اقدامات اضافی چند دقیقه به هر سری زمان اضافه کرد، اما مسئله را پیش از ارسال تعداد بیشتری از محصولات شناسایی کرد.
آن مورد به الگوی گستردهتری اشاره دارد. در تولید بستها، عملکرد مونتاژشده واقعی نشانهٔ اصلی کیفیت است و بازرسی تکتک قطعات به تنهایی نمیتواند آن را آشکار کند.
کنترلهای فرآیندی که نرخ بازگشتها را کاهش میدهند
بازگشت بستها نه به دلیل یک اصلاح تکی، بلکه به دلیل اجرای کامل یک فرآیند کاهش مییابد. چند کنترل خاص اولویت اجرایی بالاتری دارند.
پنجرههای تحمل را نه تنها حول مقادیر اسمی، بلکه بر اساس ترکیبات حداکثری نامطلوب تعریف کنید.
بازرسیهای عملکردی را روی بستهای مونتاژشده اعمال کنید، نه صرفاً بازرسی قطعات.
مشخصات زبری سطح را نه فقط برای ظاهر کلی، بلکه برای نواحی تماس بالا تعیین کنید.
تأیید نمونه را با معیارهایی مستند کنید که هم قابل اندازهگیری و هم قابل مشاهده باشند.
در طول تولیدهای طولانیتر، بازرسیهای ابعادی در حین فرآیند را برنامهریزی کنید.
این مراحل پیچیده نیستند، اما اجرای مداوم آنها ضروری است. کارخانههایی که این مراحل را بهطور پایدار انجام میدهند، معمولاً سیستمهای کیفیتی دارند که برای واقعیت تولید—نه برای تولید نظری—طراحی شدهاند. نرخ بازگشتها زمانی کاهش مییابد که حس قفل در روز اول و روز سیصدوم یکسان باشد؛ و این یکسانبودن نتیجهای از فرآیند تولید است، نه تعهدی طراحیشده.
نرخ بازگشت قفلها به این بستگی دارد که چگونه تحملها، پرداخت سطحی و عملکرد مونتاژشده از اولین نقشه تا بازرسی نهایی کنترل میشوند. بریویوا (Burriva)، که مخفف شرکت فناوری دقیق باورُیهوا (دونگقوان) محدودیت است، روی اجزای ساعت سفارشی (OEM) از پایگاه تولیدی دونگقوان خود تمرکز دارد و تواناییهای داخلی در زمینههای صفحهنمایش، پوسته، بازوی ساعت و قفلها را دارد. تولید قفل ترکیبی از فرزکاری CNC، قالبزنی، پولیش خودکار، بازرسی ابعادی و آزمون عملکردی قفلهای مونتاژشده است. برندهایی که قصد اجرای برنامهای برای قفل سفارشی را دارند، میتوانند برای بحث دربارهی تحملها، الزامات حسی و معیارهای تأیید تماس بگیرند.