
 EN
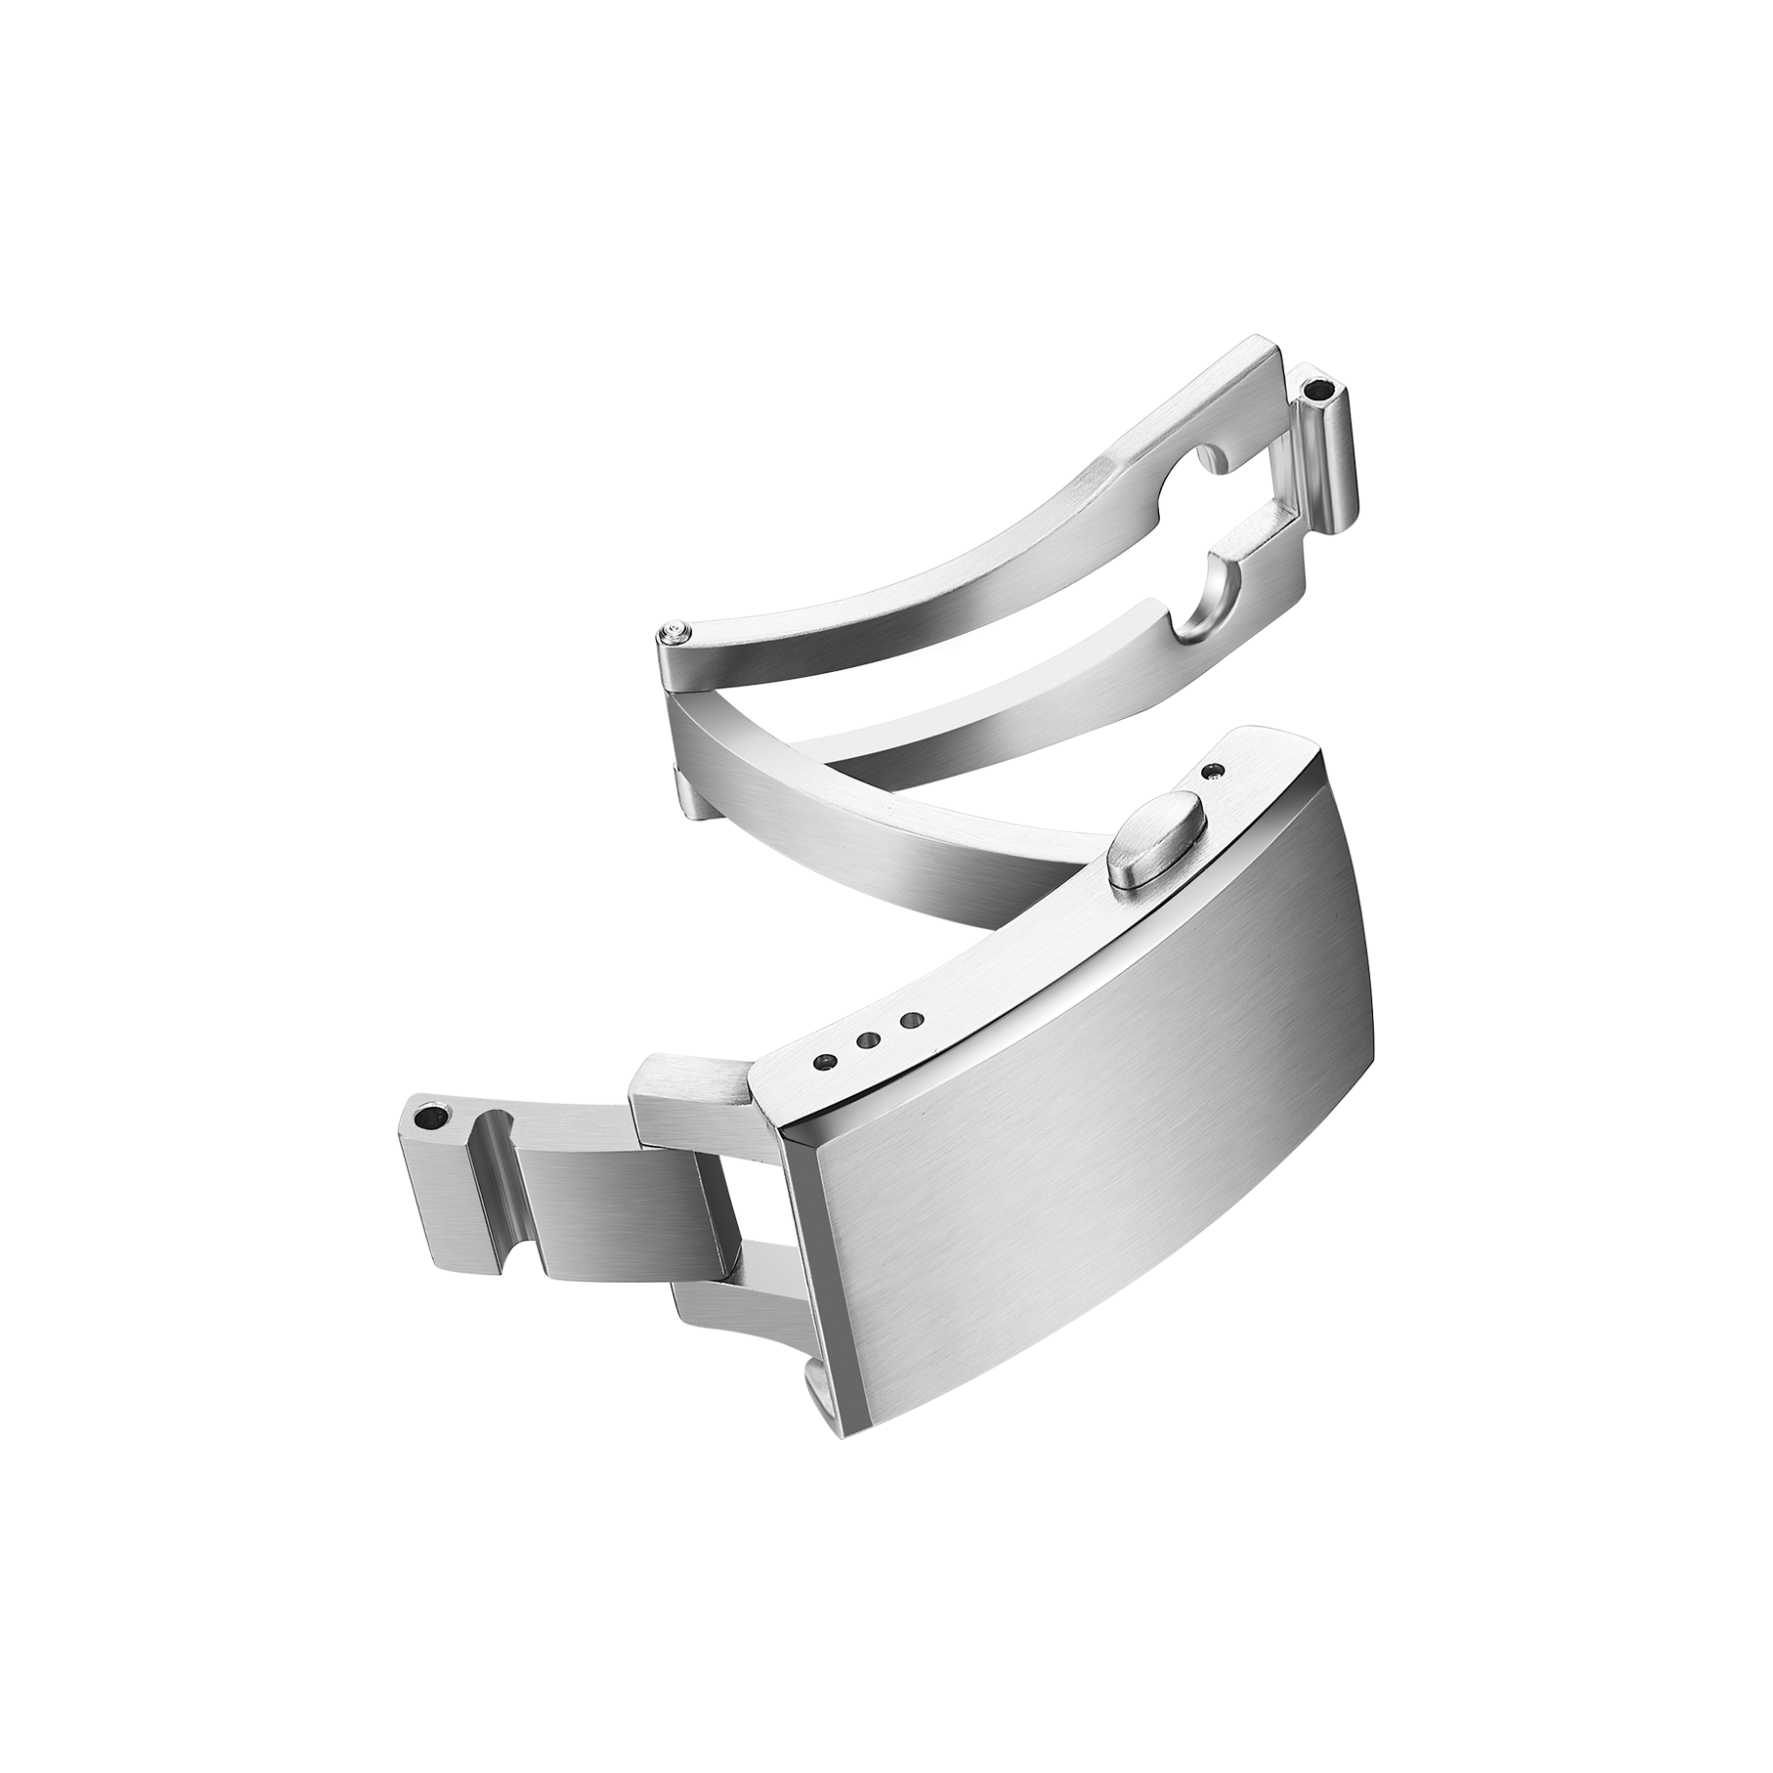
Застегването е частта от часовника, която се докосва постоянно – няколко пъти на ден, когато часовникът се облича и сваля. То също е единственият компонент, най-често свързан с връщанията, не защото функционално излизат от строя, а защото се усещат неправилно.
Бутон, който се усеща люлеещ се, заключваща плоча, която леко се премества при затваряне, или шарнир, който издава сух звук при отваряне, предизвикват съмнение у носителя. Повечето покупатели не изпращат часовника за ремонт поради застегване, което се усеща неправилно. Те го връщат. За брендовете това означава обратна логистика, инспекция, подновяване и понякога отпадъци.
Изкушението да се обвини дизайна, когато нарастват върнатите закопчалки, е голямо, но на производствената площадка истинската причина обикновено е по-тясна: отделните части са в рамките на техните спецификации, но в комбинация водят до проблем. Тази пропаст между приемането на отделни части и работата на сборката е мястото, където се раждат повечето върнати закопчалки.
Скритата пропаст между допуските на частите и усещането при сглобяване
Натрупването на допуски има по-голямо значение при производството на закопчалки, отколкото повечето хора очакват. Един бутон може да се намира в горната част на своя диапазон на ход, друг — в долната част, а плочата за заключване може да добави няколко стотни от милиметър към дебелината си. Всяка част минава индивидуално. Заедно обаче ходът на бутона и усещането при задействане се отклоняват от одобрената проба.
Този модел често се наблюдава при закопчалки с бутон за активиране, където ходът на бутона, предварителното натоварване на пружината и зазорът на плочата за заключване взаимодействат помежду си. Той се проявява и при пеперудовидни закопчалки, където подравняването на централната ос определя дали закопчалката усеща се като здрава или леко люлееща.
Решението не е по-строги спецификации навсякъде. То е по-умни спецификации. Толерантностите, които вземат предвид най-лошия възможен случай, работят по-добре от тези, които просто стесняват допустимите отклонения около номиналната стойност. Производителността на спирачката е функция на сглобяването, а не на характеристиките на отделната част.
| Модел на дефекта | Честа основна причина | Въздействие върху потребителя |
|---|---|---|
| Копчето се усеща люлеещо се | Несъответствие между хода на копчето и предварителното натоварване на пружината | Усещане за нестабилност и опасност |
| Плочата на заключващия механизъм се измества | Натрупана толерантност на дебелината | Дрънчене, шум |
| Шарнирът се заклещва | Несъответствие в посадката на бурми и отвори | Трудно за отваряне, износване |
| Остър ръб | Остатъчен ръб след полиране | Недостатъчно удобство, драскотини |
Тази таблица не е теоретична. Изглежда като отчет за връщане.
Какво открива и какво пропуска размерната инспекция
Координатните измерителни машини (CMM) са незаменими за проверка на детайлите. Те откриват отклонения в диаметъра на отворите, диаметъра на пиновете и профила на повърхността още в началото на производствената серия. Без CMM-проверки отклоненията между сериите остават незабелязани до стадията на сглобяване, а към този момент детайлите вече са произведени.
Обаче размерната инспекция не може да прецени усещането. Един клапан, който изпълнява всички размерни изисквания, все още може да се усеща слаб, защото усещането зависи от начина, по който взаимодействат съприкосновените повърхности под товар, което статичното измерване не разкрива.
Затова функционалните проверки на сглобените клапани са от решаващо значение. Повторните цикли на отваряне и затваряне, измерването на хода на бутона и оценката на силата на задържане от обучен инспектор откриват това, което размерната инспекция пропуска. Двете инспекционни стъпки работят заедно. Само едната от тях не е достатъчна.
Как повърхностната обработка и усещането формират възприятието на потребителите
Закопчалката е малка част, но се докосва постоянно. Един зъбец, остра фаска, неравномерна четка или полировка, която изглежда неправилна под светлина, предава сигнал на купувача за целия часовник.
Усещането има същото значение. Един бутон трябва да се движи с предвидима сила. Отварянето трябва да изглежда рязко. Затварянето трябва да произвежда ясен щракащ звук без люфт. Тези детайли не са лукс. Те са очаквания на потребителите и трябва да бъдат включени в одобрената пробна документация.
За повърхностите на закопчалките областите с висок контакт са ръбовете, бутоните и контактните повърхности. Спецификациите за шерозност на повърхността за тези области имат по-голямо значение от общата козметична проверка. Закопчалката може да изглежда добре на показателен стенд, но все пак да се усеща неправилно в ръката, а тази разлика е причината за връщанията.
Полеви случай, при който връщанията на закопчалки са проследени до натрупване на допуски
Една марка пусна в производство метален браслет със скрито затваряне с бутон. Пробният екземпляр бе инспектиран и одобрен. Производствените серии минаха рутинните предварителни проверки преди изпращане. След няколко седмици започнаха да постъпват върнати изделия с еднакъв коментар: затварянето се усещало разхлабено след известно време носене.
Разследването показа, че нито една отделна част не е извън зададените спецификации. Ходът на бутона, предварителното натоварване на пружината и дебелината на фиксиращата плочка бяха всички в рамките на индивидуалните им допуски. Обаче сумарният зазор надвишаваше стойността, наблюдавана при пробния екземпляр.
Решението изискваше по-строг допуск за хода на бутона и въвеждане на функционална проверка на сглобеното затваряне, вместо да се разчита единствено на инспекцията на отделните части. Марката също поиска повторни цикли на отваряне и затваряне за всеки нов пробен екземпляр. Допълнителните стъпки отнемаха няколко минути за всяка серия, но те позволиха да се открие проблемът, преди да бъдат изпратени още изделия.
Този случай сочи по-широк модел. При производството на спойки функционалната събрана единица е истинският сигнал за качество, а инспекцията само на отделни части няма да го разкрие.
Процесни контроли, които намаляват процентите на връщания
Връщанията на спойки намаляват не поради едно-единствено подобрение, а поради цялостен процес. Няколко контрола заслужават първостепенно внимание.
Определете толерантностни интервали за най-лошите комбинации, а не само около номиналните стойности.
Приложете функционални проверки върху събрани спойки, а не само инспекция на отделни части.
Приложете спецификации за шерохватост на повърхността към областите с висок контакт, а не само към общия външен вид.
Документирайте одобрението на проби чрез измерими и наблюдаеми критерии.
Планирайте промеждутъчни размерни аудити по време на по-дълги производствени серии.
Тези стъпки не са сложни, но изискват последователно изпълнение. Фабриките, които ги прилагат устойчиво, обикновено разполагат с системи за качество, проектирани за реалността на производството, а не за теоретичното производство. Връщанията намаляват, когато спирачката има еднакво усещане в първия и в триста ден, а тази последователност е резултат от производствения процес, а не от проектно обещание.
Честотата на връщане на спирачките зависи от това колко добре се контролират допуските, повърхностната обработка и функционалността след сглобяване – от първия чертеж до окончателната инспекция. Burriva, съкратено от Baoruihua (Dongguan) Precision Technology Co., Ltd., се фокусира върху OEM компоненти за часовници от производствената си база в Дунгуан, като разполага с вътрешни възможности за производство на циферблати, корпуси, гривни и спирачки. Производството на спирачки включва фрезоване с ЧПУ, штамповка, автоматизирано полиране, измерване на размерите и функционални проверки на сглобените спирачки. Брандовете, които планират персонализирана програма за спирачки, могат да се свържат, за да обсъдят допуските, изискванията за усещане и критериите за одобрение.
Съдържание
- Скритата пропаст между допуските на частите и усещането при сглобяване
- Какво открива и какво пропуска размерната инспекция
- Как повърхностната обработка и усещането формират възприятието на потребителите
- Полеви случай, при който връщанията на закопчалки са проследени до натрупване на допуски
- Процесни контроли, които намаляват процентите на връщания