
 EN
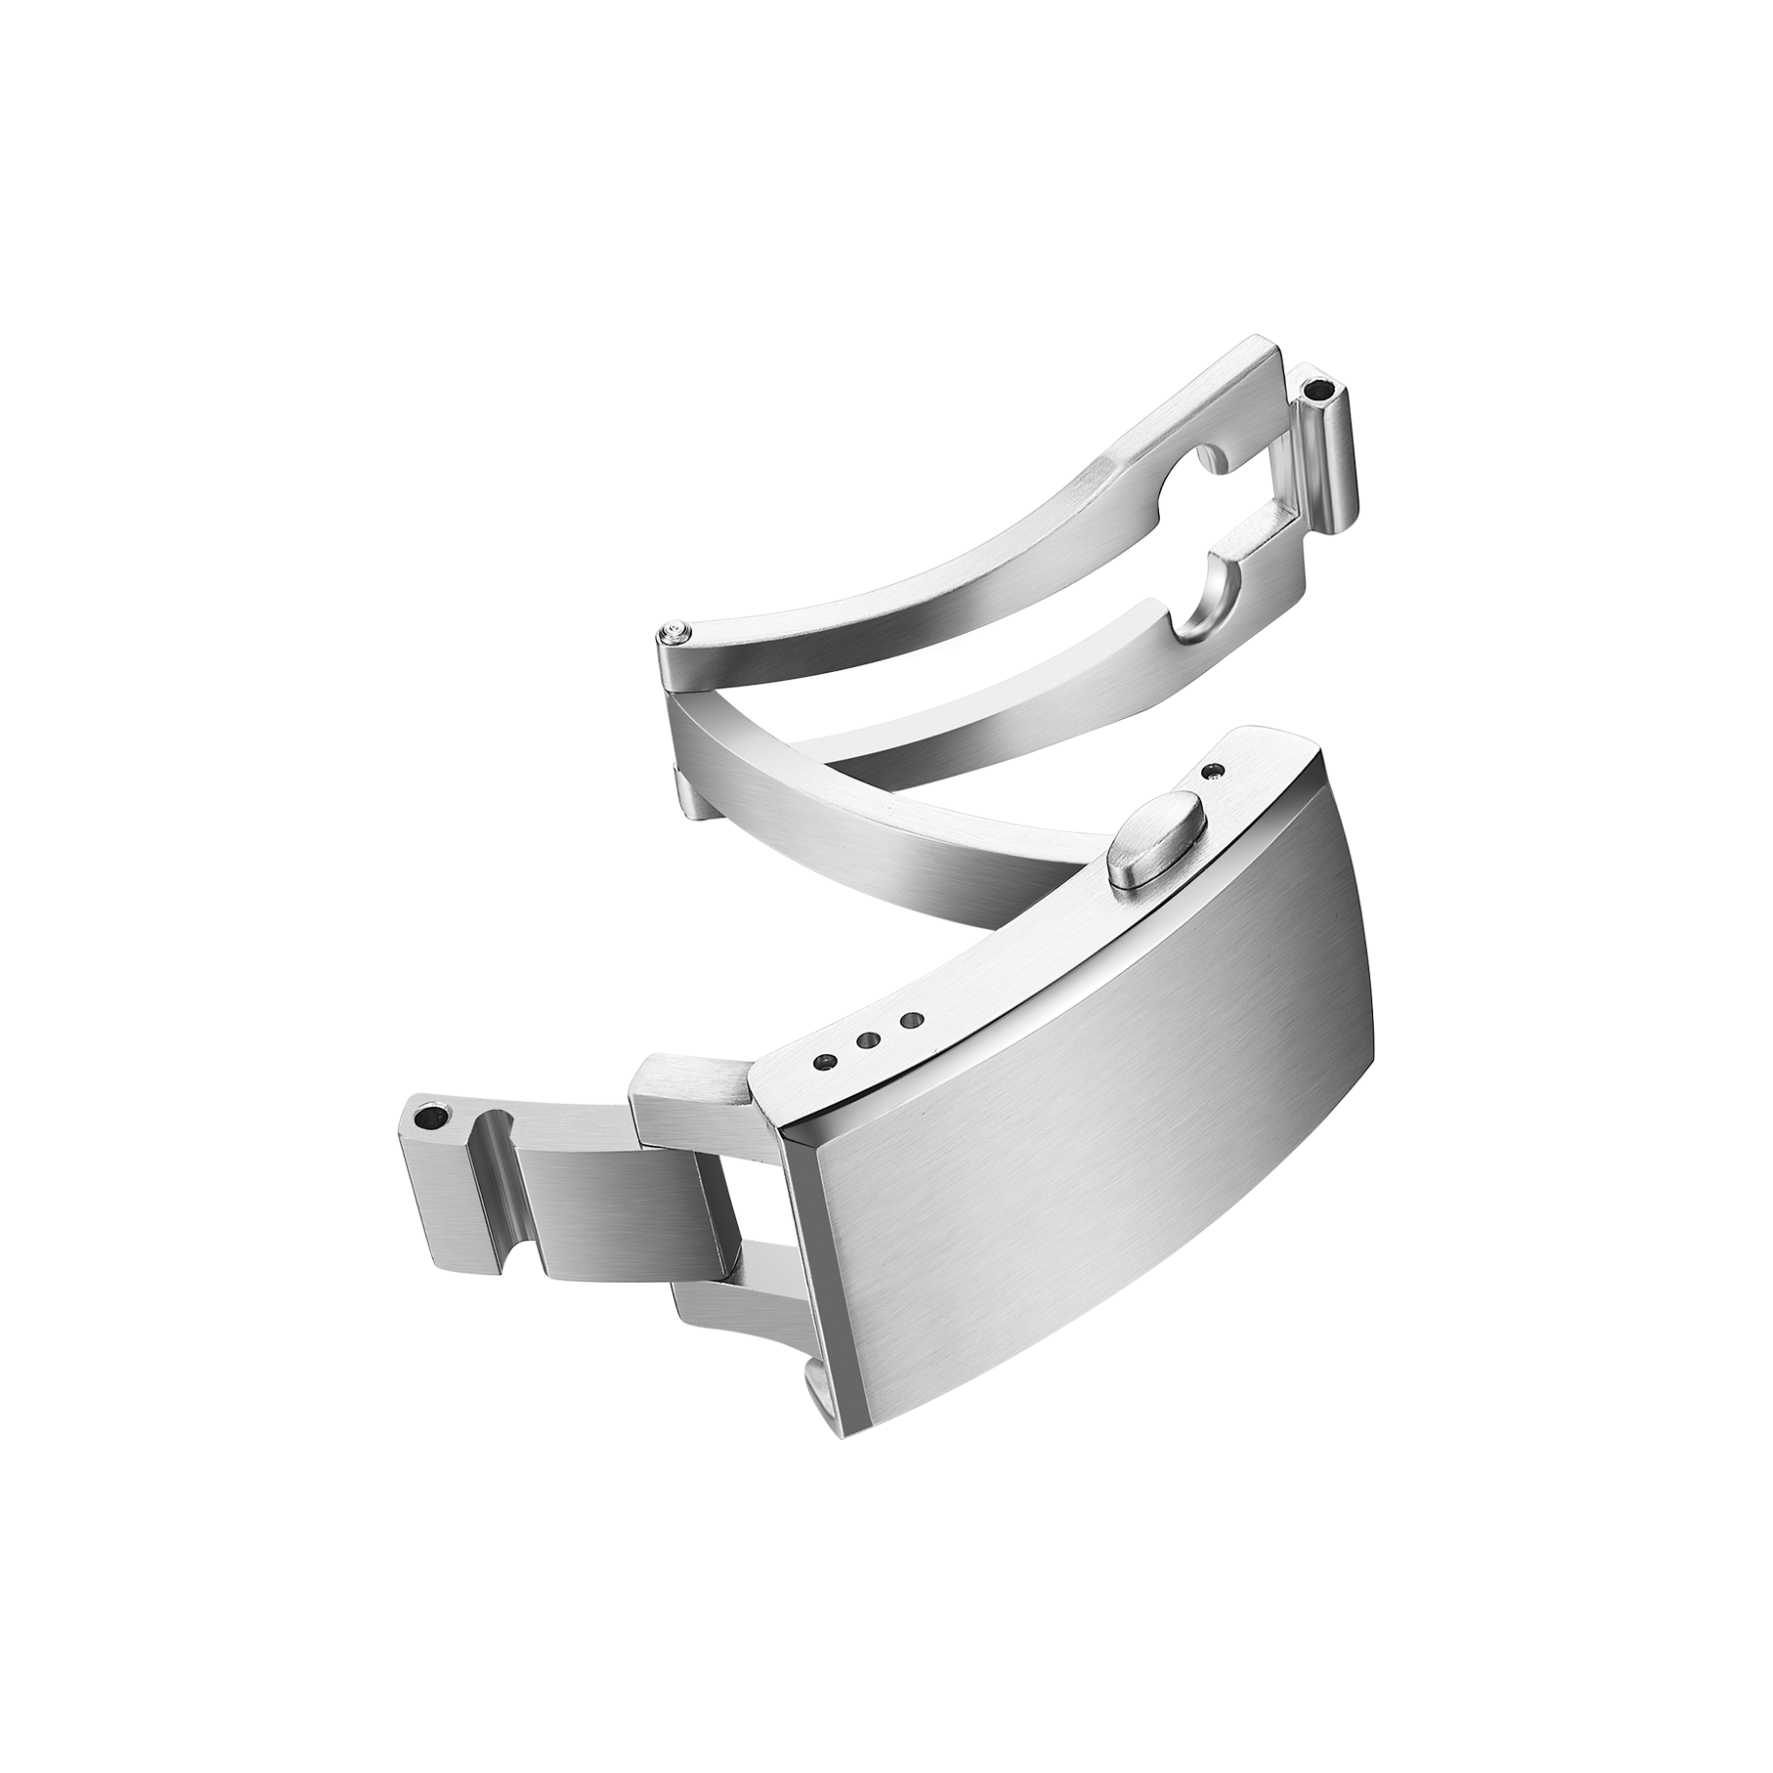
El cierre es la única parte de un reloj que se toca constantemente, varias veces al día, al ponerse y quitarse el reloj. También es el componente individual más frecuentemente asociado con devoluciones, no porque falle funcionalmente, sino porque genera una sensación inadecuada.
Un botón que se siente flojo, una placa de bloqueo que se desplaza ligeramente al cerrarse o una bisagra que emite un sonido seco al abrirse generan dudas en el usuario. La mayoría de los compradores no envían un reloj para reparación por un cierre que se siente inadecuado; simplemente lo devuelven. Para una marca, eso implica logística inversa, inspección, reacondicionamiento y, en ocasiones, descarte.
Es tentador culpar al diseño cuando aumentan las devoluciones por problemas con el cierre, pero en la planta de fabricación la causa raíz suele ser más específica: piezas individuales que cumplen sus especificaciones, pero que, al ensamblarse, generan un problema. Esa brecha entre la aceptación a nivel de pieza y el rendimiento a nivel de ensamblaje es donde nacen la mayoría de las devoluciones por cierres.
La brecha oculta entre la tolerancia de la pieza y la sensación del ensamblaje
La acumulación de tolerancias importa más en la fabricación de cierres que lo que la mayoría de las personas esperan. Un botón puede ubicarse en el extremo superior de su recorrido, otro en el extremo inferior, y una placa de bloqueo puede añadir unas centésimas de milímetro de espesor. Cada pieza aprueba sus propias especificaciones por separado. En conjunto, sin embargo, el recorrido del botón y la sensación de acoplamiento se desvían de la muestra aprobada.
Este patrón aparece con frecuencia en cierres de activación por pulsador, donde interactúan el recorrido del botón, la precarga del resorte y el juego de la placa de bloqueo. También aparece en cierres tipo mariposa, donde la alineación del eje central determina si el cierre se siente firme o ligeramente flojo.
La solución no consiste en especificaciones más ajustadas de forma generalizada, sino en especificaciones más inteligentes. Las ventanas de tolerancia que consideran la combinación peor posible funcionan mejor que aquellas que simplemente reducen el margen alrededor del valor nominal. El rendimiento del cierre es una función de ensamblaje, no un atributo individual de una pieza.
| Patrón de defecto | Causa raíz común | Impacto sobre el usuario |
|---|---|---|
| El botón se siente flojo | Desajuste entre el recorrido del botón y la precarga del resorte | Sensación de inseguridad o peligro |
| Desplazamiento de la placa de bloqueo | Tolerancia acumulada de espesores | Ruido, traqueteo |
| Bisagra atascada | Incoherencia en el ajuste entre pasador y agujero | Difícil de abrir, desgaste |
| Borde Afilado | Rebarba dejada tras el pulido | Molestia, arañazos |
Esa tabla no es teórica. Tiene el aspecto de un informe de devolución.
Qué detecta la inspección dimensional y qué no detecta
Las máquinas de medición por coordenadas (CMM) son esenciales para la verificación de piezas. Detectan temprano, durante la fase inicial de producción, desviaciones en el diámetro de los agujeros, el diámetro de los pasadores y el perfil de la superficie. Sin las comprobaciones mediante CMM, las variaciones progresivas entre lotes pasan inadvertidas hasta la fase de ensamblaje, y para entonces las piezas ya están fabricadas.
No obstante, la inspección dimensional no puede evaluar la sensación táctil. Un cierre que supera todas las comprobaciones dimensionales puede seguir percibiéndose flojo, porque dicha sensación depende de cómo interactúan las superficies acopladas bajo carga, algo que una medición estática no revela.
Por eso son importantes las comprobaciones funcionales de los cierres montados. Los ciclos repetidos de apertura y cierre, la medición del recorrido del botón y la evaluación por parte de un inspector capacitado de la fuerza de enganche detectan lo que una inspección dimensional pasa por alto. Estos dos pasos de inspección actúan en conjunto. Ninguno de ellos, por sí solo, es suficiente.
Cómo el acabado superficial y la sensación táctil moldean la percepción del consumidor
Un cierre es una pieza pequeña, pero se toca constantemente. Una rebaba, un bisel afilado, un grano de cepillado irregular o un pulido que parece defectuoso bajo la luz transmiten al comprador una señal sobre el reloj en su totalidad.
La sensación táctil es igual de importante. Un botón debe moverse con una fuerza predecible. La apertura debe sentirse nítida. El cierre debe producir un clic claro, sin holgura. Estos detalles no son lujos. Son expectativas del consumidor y deben figurar en el registro de la muestra aprobada.
Para las superficies de cierre, las zonas de alto contacto son los bordes, los botones y las caras de contacto. Las especificaciones de rugosidad superficial para esas zonas importan más que una aprobación cosmética general. Un cierre puede verse bien sobre un soporte de exhibición y, aun así, sentirse incorrecto al manipularlo; esa brecha es precisamente la causa de las devoluciones.
Un caso de campo en el que las devoluciones de cierres se rastrearon hasta una acumulación de tolerancias
Una marca lanzó una pulsera metálica con un cierre desplegable de botón pulsador. La muestra fue inspeccionada y aprobada. Los lotes de producción superaron las revisiones previas al envío habituales. Transcurridas unas pocas semanas, comenzaron a llegar devoluciones con un comentario consistente: el cierre se sentía flojo tras un período de uso.
La investigación reveló que ninguna pieza individual estaba fuera de especificación. El recorrido del botón, la precarga del resorte y el espesor de la placa de bloqueo se encontraban todos dentro de sus respectivas ventanas de tolerancia. Sin embargo, la holgura combinada superaba lo observado en la muestra.
La solución requerida consistió en ajustar la tolerancia del recorrido del botón y añadir una verificación funcional del cierre ensamblado, en lugar de depender únicamente de la inspección de las piezas. La marca también solicitó ciclos repetidos de apertura y cierre en cada nueva muestra. Estos pasos adicionales tomaron unos minutos por lote, pero permitieron detectar el problema antes de que se enviara un mayor número de unidades.
Ese caso señala un patrón más amplio. En la fabricación de cierres, la funcionalidad del conjunto ensamblado constituye la verdadera señal de calidad, y la inspección a nivel de pieza por sí sola no logra revelarla.
Controles de proceso que reducen las tasas de devolución
Las devoluciones de cierres disminuyen no debido a una única corrección, sino como resultado de un proceso integral. Algunos controles merecen prioridad.
Definir ventanas de tolerancia para combinaciones de peor caso, no solo alrededor del valor nominal.
Añadir verificaciones funcionales en los cierres ensamblados, no solo inspección de piezas.
Aplicar especificaciones de rugosidad superficial en zonas de alto contacto, no únicamente para la apariencia general.
Documentar la aprobación de muestras con criterios medibles y observables.
Programar auditorías dimensionales en proceso durante las series de producción más largas.
Estos pasos no son complicados, pero requieren una ejecución constante. Las fábricas que los mantienen de forma estable suelen ser aquellas cuyos sistemas de calidad están diseñados para la realidad productiva, y no para una producción teórica. Las devoluciones disminuyen cuando el cierre se siente igual el día uno y el día trescientos, y esa consistencia es un resultado de la fabricación, no una promesa de diseño.
Las tasas de devolución de las hebillas dependen del control ejercido sobre las tolerancias, el acabado superficial y el funcionamiento ensamblado, desde el primer dibujo hasta la inspección final. Burriva, abreviatura de Baoruihua (Dongguan) Precision Technology Co., Ltd., se especializa en componentes OEM para relojes desde su base de producción en Dongguan, con capacidades internas que abarcan esferas, cajas, brazaletes y hebillas. La producción de hebillas combina fresado CNC, estampación, pulido automatizado, inspección dimensional y verificaciones funcionales de las hebillas ensambladas. Las marcas que planean un programa de hebilla personalizada pueden contactarnos para analizar tolerancias, requisitos táctiles y criterios de aprobación.
Tabla de Contenidos
- La brecha oculta entre la tolerancia de la pieza y la sensación del ensamblaje
- Qué detecta la inspección dimensional y qué no detecta
- Cómo el acabado superficial y la sensación táctil moldean la percepción del consumidor
- Un caso de campo en el que las devoluciones de cierres se rastrearon hasta una acumulación de tolerancias
- Controles de proceso que reducen las tasas de devolución