
 EN
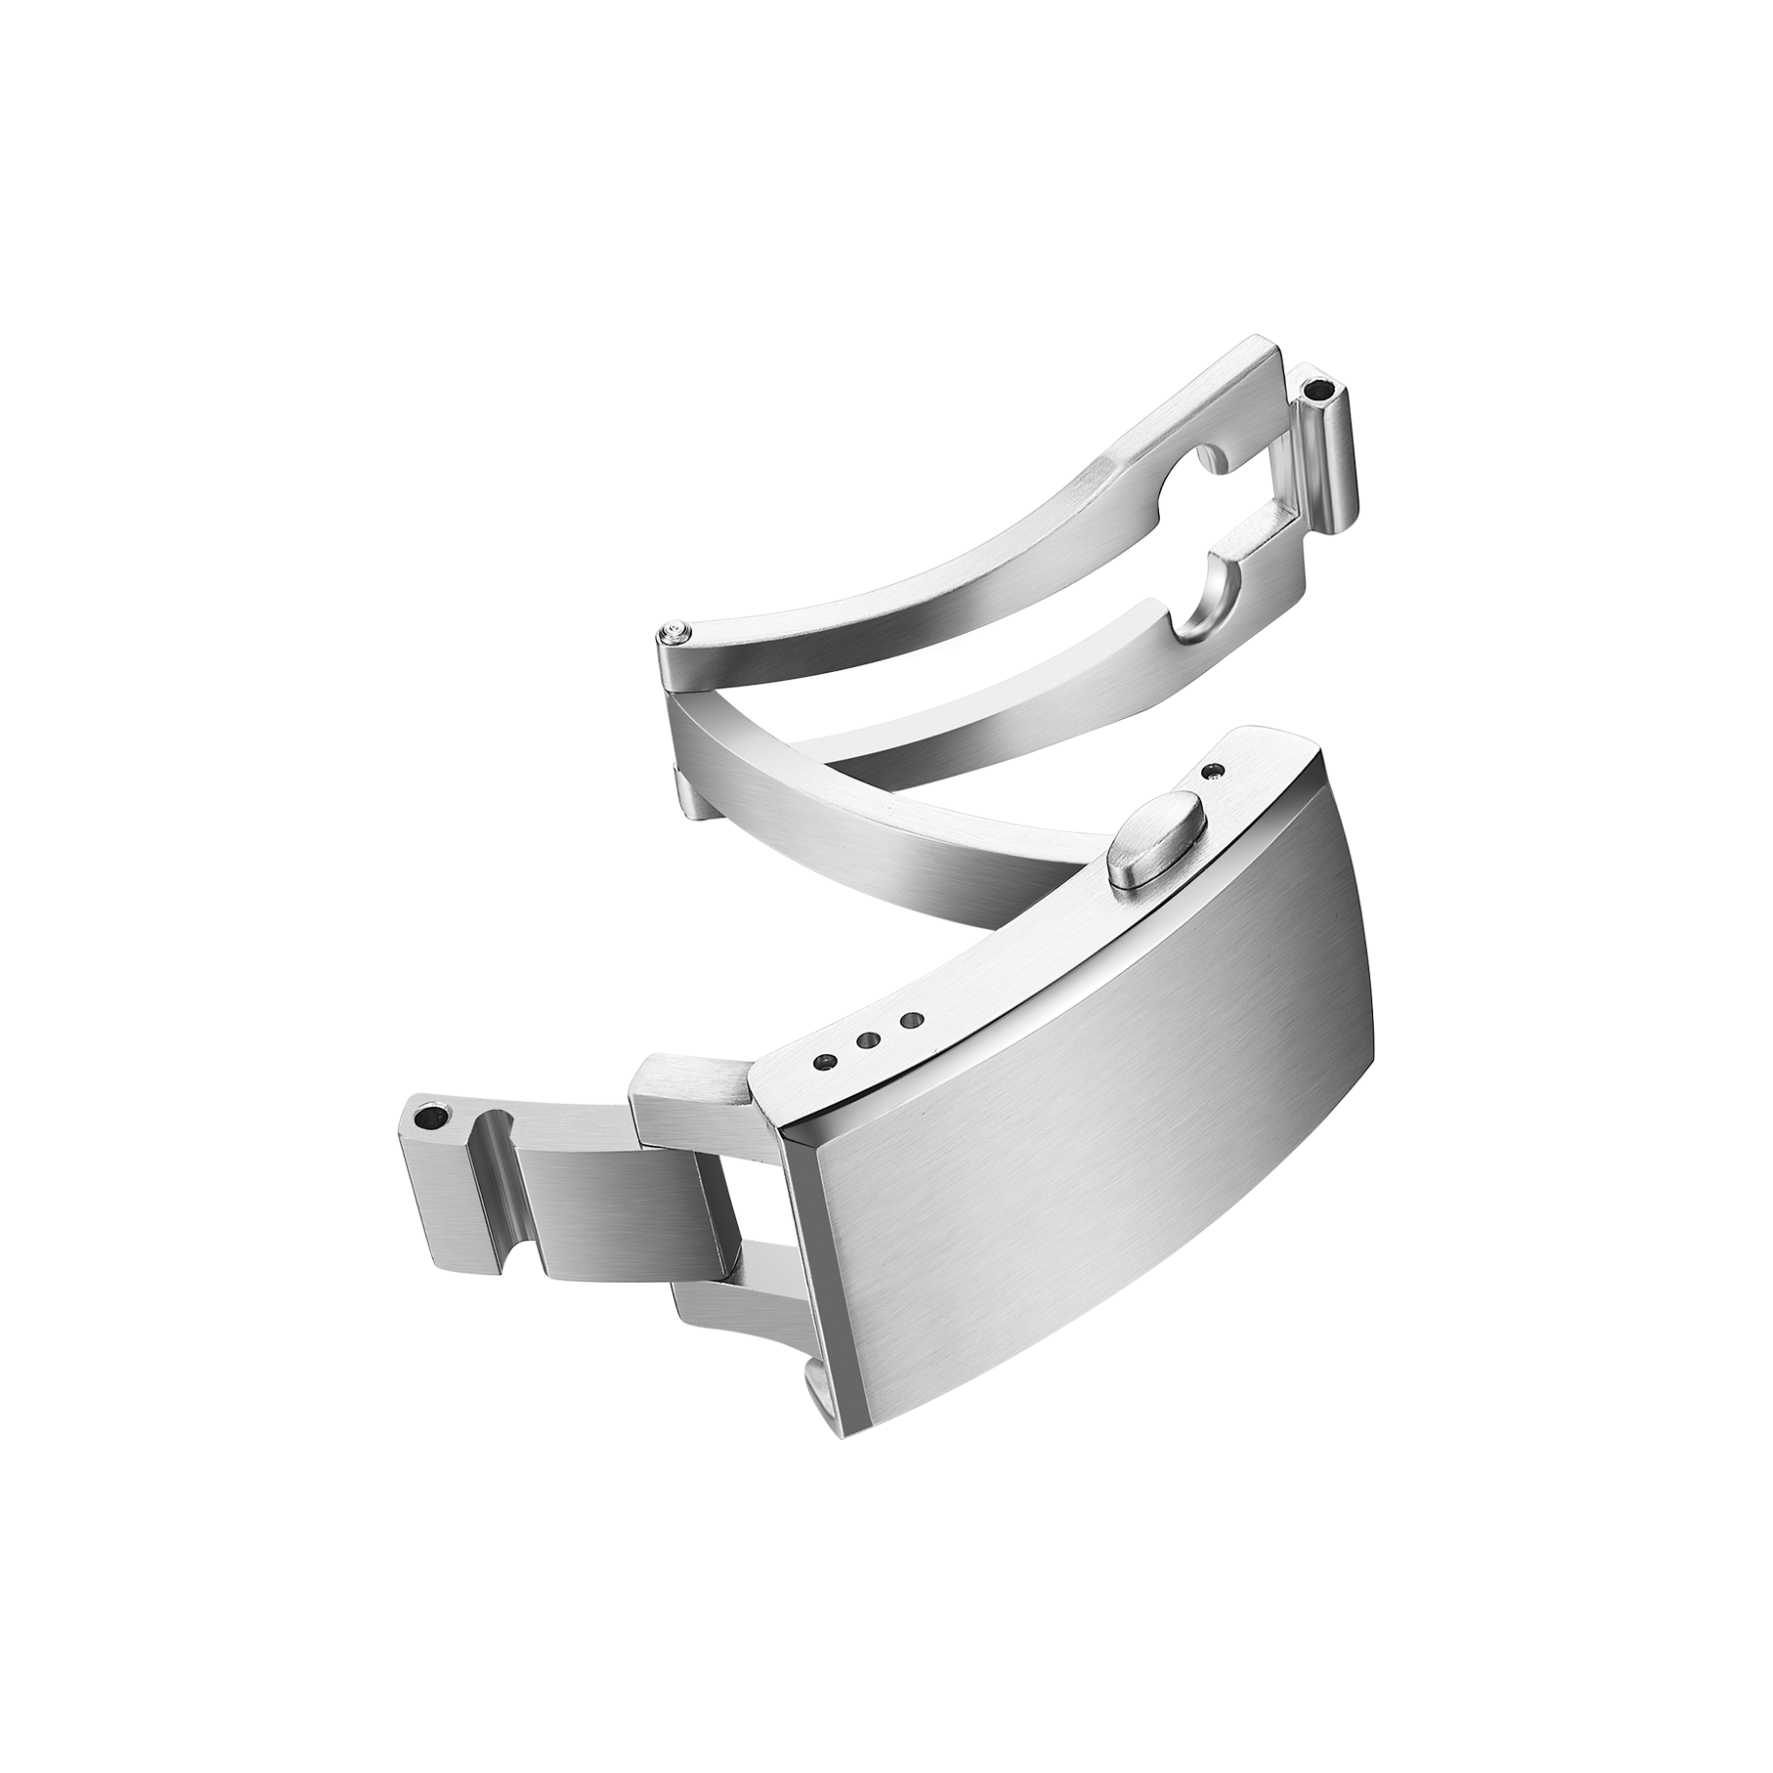
Застёжка — это единственная часть часов, которой касаются постоянно: несколько раз в день при надевании и снятии часов. Она также является единственным компонентом, чаще всего связанным с возвратами — не из-за функционального отказа, а из-за неправильных тактильных ощущений.
Кнопка, которая кажется провисающей, фиксирующая пластина, слегка смещающаяся при закрытии, или шарнир, издающий сухой звук при открытии, вызывают у владельца сомнения. Большинство покупателей не отправляют часы в сервисный центр из-за некорректных ощущений от застёжки — они просто возвращают товар. Для бренда это означает обратную логистику, контроль, повторную подготовку и иногда списание.
Искушение обвинить дизайн, когда растет количество возвратов защелок, велико, но на производственной линии коренная причина обычно уже: отдельные детали находятся в пределах своих допусков, однако в совокупности создают проблему. Именно этот разрыв между приемлемостью деталей на уровне отдельных компонентов и фактической работой сборки порождает большинство возвратов защелок.
Скрытый разрыв между допусками деталей и ощущением сборки
Накопление допусков имеет большее значение в производстве защелок, чем ожидают многие. Кнопка может находиться на верхней границе своего хода, другая — на нижней, а фиксирующая пластина может добавить несколько сотых миллиметра к толщине. Каждая деталь проходит контроль по отдельности. Вместе же ход кнопки и ощущение зацепления отклоняются от утверждённого образца.
Этот паттерн часто встречается в защелках с нажимной кнопкой, где взаимодействуют ход кнопки, предварительное натяжение пружины и зазор фиксирующей пластины. Он также проявляется в бабочковых защелках, где точность центральной оси определяет, будет ли защелка ощущаться надежно или слегка люфтить.
Решение заключается не в ужесточении технических требований повсеместно, а в их интеллектуальном уточнении. Допусковые окна, учитывающие наихудшее сочетание отклонений, работают лучше, чем окна, просто суженные относительно номинальных значений. Работа защёлки — это функция сборки, а не характеристика отдельной детали.
| Характер дефекта | Распространённая первопричина | Влияние пользователя |
|---|---|---|
| Кнопка ощущается провисающей | Несоответствие хода кнопки и предварительного натяга пружины | Ощущение ненадёжности и опасности |
| Смещение фиксирующей пластины | Суммарный допуск по толщине | Дребезг, шум |
| Петля заклинивает | Непостоянство посадки штифта в отверстии | Сложно открыть, износ |
| Острое Кромка | Зачистка после полировки | Дискомфорт, царапины |
Эта таблица — не теория. Она выглядит как отчёт о возврате.
Что выявляет измерение геометрических параметров, а что упускает
Координатно-измерительные машины (КИМ) необходимы для проверки деталей. Они выявляют отклонения диаметра отверстий, диаметра штифтов и профиля поверхности на ранних этапах производственного цикла. Без проверок на КИМ постепенное изменение параметров от партии к партии остаётся незамеченным до стадии сборки, а к этому моменту детали уже изготовлены.
Однако измерение геометрических параметров не может оценить тактильные ощущения. Застёжка, прошедшая все геометрические проверки, всё ещё может ощущаться как неплотно зафиксированная, поскольку тактильные ощущения зависят от взаимодействия сопрягаемых поверхностей под нагрузкой — а это невозможно определить статическими измерениями.
Поэтому функциональные проверки собранных застёжек имеют решающее значение. Повторяющиеся циклы открытия и закрытия, измерение хода кнопки и оценка усилия зацепления опытным инспектором позволяют выявить то, что упускает измерение геометрических параметров. Оба этапа контроля дополняют друг друга. Ни один из них по отдельности недостаточен.
Как шероховатость поверхности и тактильные ощущения формируют восприятие потребителя
Застёжка — небольшая деталь, но её постоянно касаются. Зачистка, острый фасочный срез, неравномерная текстура шлифовки или полировка, выглядящая неестественно при свете, формируют у покупателя впечатление обо всём часах.
Ощущения от прикосновения имеют такое же значение. Кнопка должна перемещаться с предсказуемым усилием. Открытие должно ощущаться чётко. Закрытие должно сопровождаться отчётливым щелчком без люфта. Эти детали — не роскошь. Это ожидания потребителей, и они должны быть зафиксированы в утверждённом образце.
Для поверхностей застёжек зоны высокого контакта — это кромки, кнопки и контактные поверхности. Спецификации шероховатости этих зон важнее общего косметического одобрения. Застёжка может выглядеть безупречно на демонстрационной подставке, но при этом ощущаться некорректно в руке — именно этот разрыв порождает возвраты.
Полевой случай: возвраты застёжек, вызванные накоплением допусков
Один из брендов запустил металлический браслет с застёжкой-раздвижной защёлкой с кнопочным приводом. Образец прошёл осмотр и был одобрен. Производственные партии прошли стандартные предотгрузочные проверки. Через несколько недель начали поступать возвраты с одинаковым комментарием: после определённого периода ношения застёжка ощущалась как ослабленная.
В ходе расследования выяснилось, что ни одна деталь не выходила за пределы своих допусков. Ход кнопки, предварительное сжатие пружины и толщина фиксирующей пластины находились в пределах индивидуальных допусков. Однако суммарный зазор превысил значение, зафиксированное при испытании образца.
Для устранения проблемы потребовалось сузить допуск на ход кнопки и ввести функциональную проверку уже собранной застёжки вместо того, чтобы полагаться исключительно на контроль отдельных деталей. Бренд также запросил проведение многократных циклов открывания и закрывания для каждого нового образца. Дополнительные операции занимали несколько минут на партию, но позволили выявить проблему до отправки большего количества единиц.
Этот случай указывает на более широкую закономерность. В производстве застёжек реальным показателем качества является функционирование в собранном виде, и проверка отдельных деталей сама по себе не выявит этот параметр.
Контрольные мероприятия, снижающие долю возвратов
Возвраты застёжек сокращаются не благодаря одному единственному решению, а вследствие комплексного подхода к процессу. Некоторые контрольные мероприятия следует внедрить в первую очередь.
Определяйте допуски для комбинаций параметров в худшем случае, а не только вокруг номинальных значений.
Проводите функциональные проверки собранных застёжек, а не только проверку отдельных деталей.
Применяйте требования к шероховатости поверхности в зонах высокого контакта, а не только к общему внешнему виду.
Документируйте утверждение образцов с использованием измеримых и наблюдаемых критериев.
Планируйте промежуточные размерные проверки в ходе длительных производственных циклов.
Эти этапы не являются сложными, однако требуют последовательного выполнения. Заводы, которые стабильно их соблюдают, как правило, обладают системами качества, созданными с учётом реалий производства, а не теоретических моделей. Уровень возвратов снижается, когда застёжка ощущается одинаково в первый и трёхсотый день — такая стабильность является результатом производственного процесса, а не обещанием, заложенным в проект.
Уровень возвратов застёжек зависит от того, насколько точно соблюдаются допуски, качество отделки поверхности и функциональность собранной застёжки — от первого чертежа до финального контроля. Компания Burriva (сокращённое название Baoruihua (Dongguan) Precision Technology Co., Ltd.) специализируется на компонентах для часов по заказу OEM с производственной базы в Дунгуане и располагает собственными мощностями по изготовлению циферблатов, корпусов, браслетов и пряжек. Производство пряжек включает фрезерование на станках с ЧПУ, штамповку, автоматическую полировку, контроль геометрических параметров и функциональные проверки собранных застёжек. Бренды, планирующие разработку индивидуальной программы пряжек, могут связаться с нами для обсуждения допусков, требований к тактильным ощущениям и критериев одобрения.
Содержание
- Скрытый разрыв между допусками деталей и ощущением сборки
- Что выявляет измерение геометрических параметров, а что упускает
- Как шероховатость поверхности и тактильные ощущения формируют восприятие потребителя
- Полевой случай: возвраты застёжек, вызванные накоплением допусков
- Контрольные мероприятия, снижающие долю возвратов