
 EN
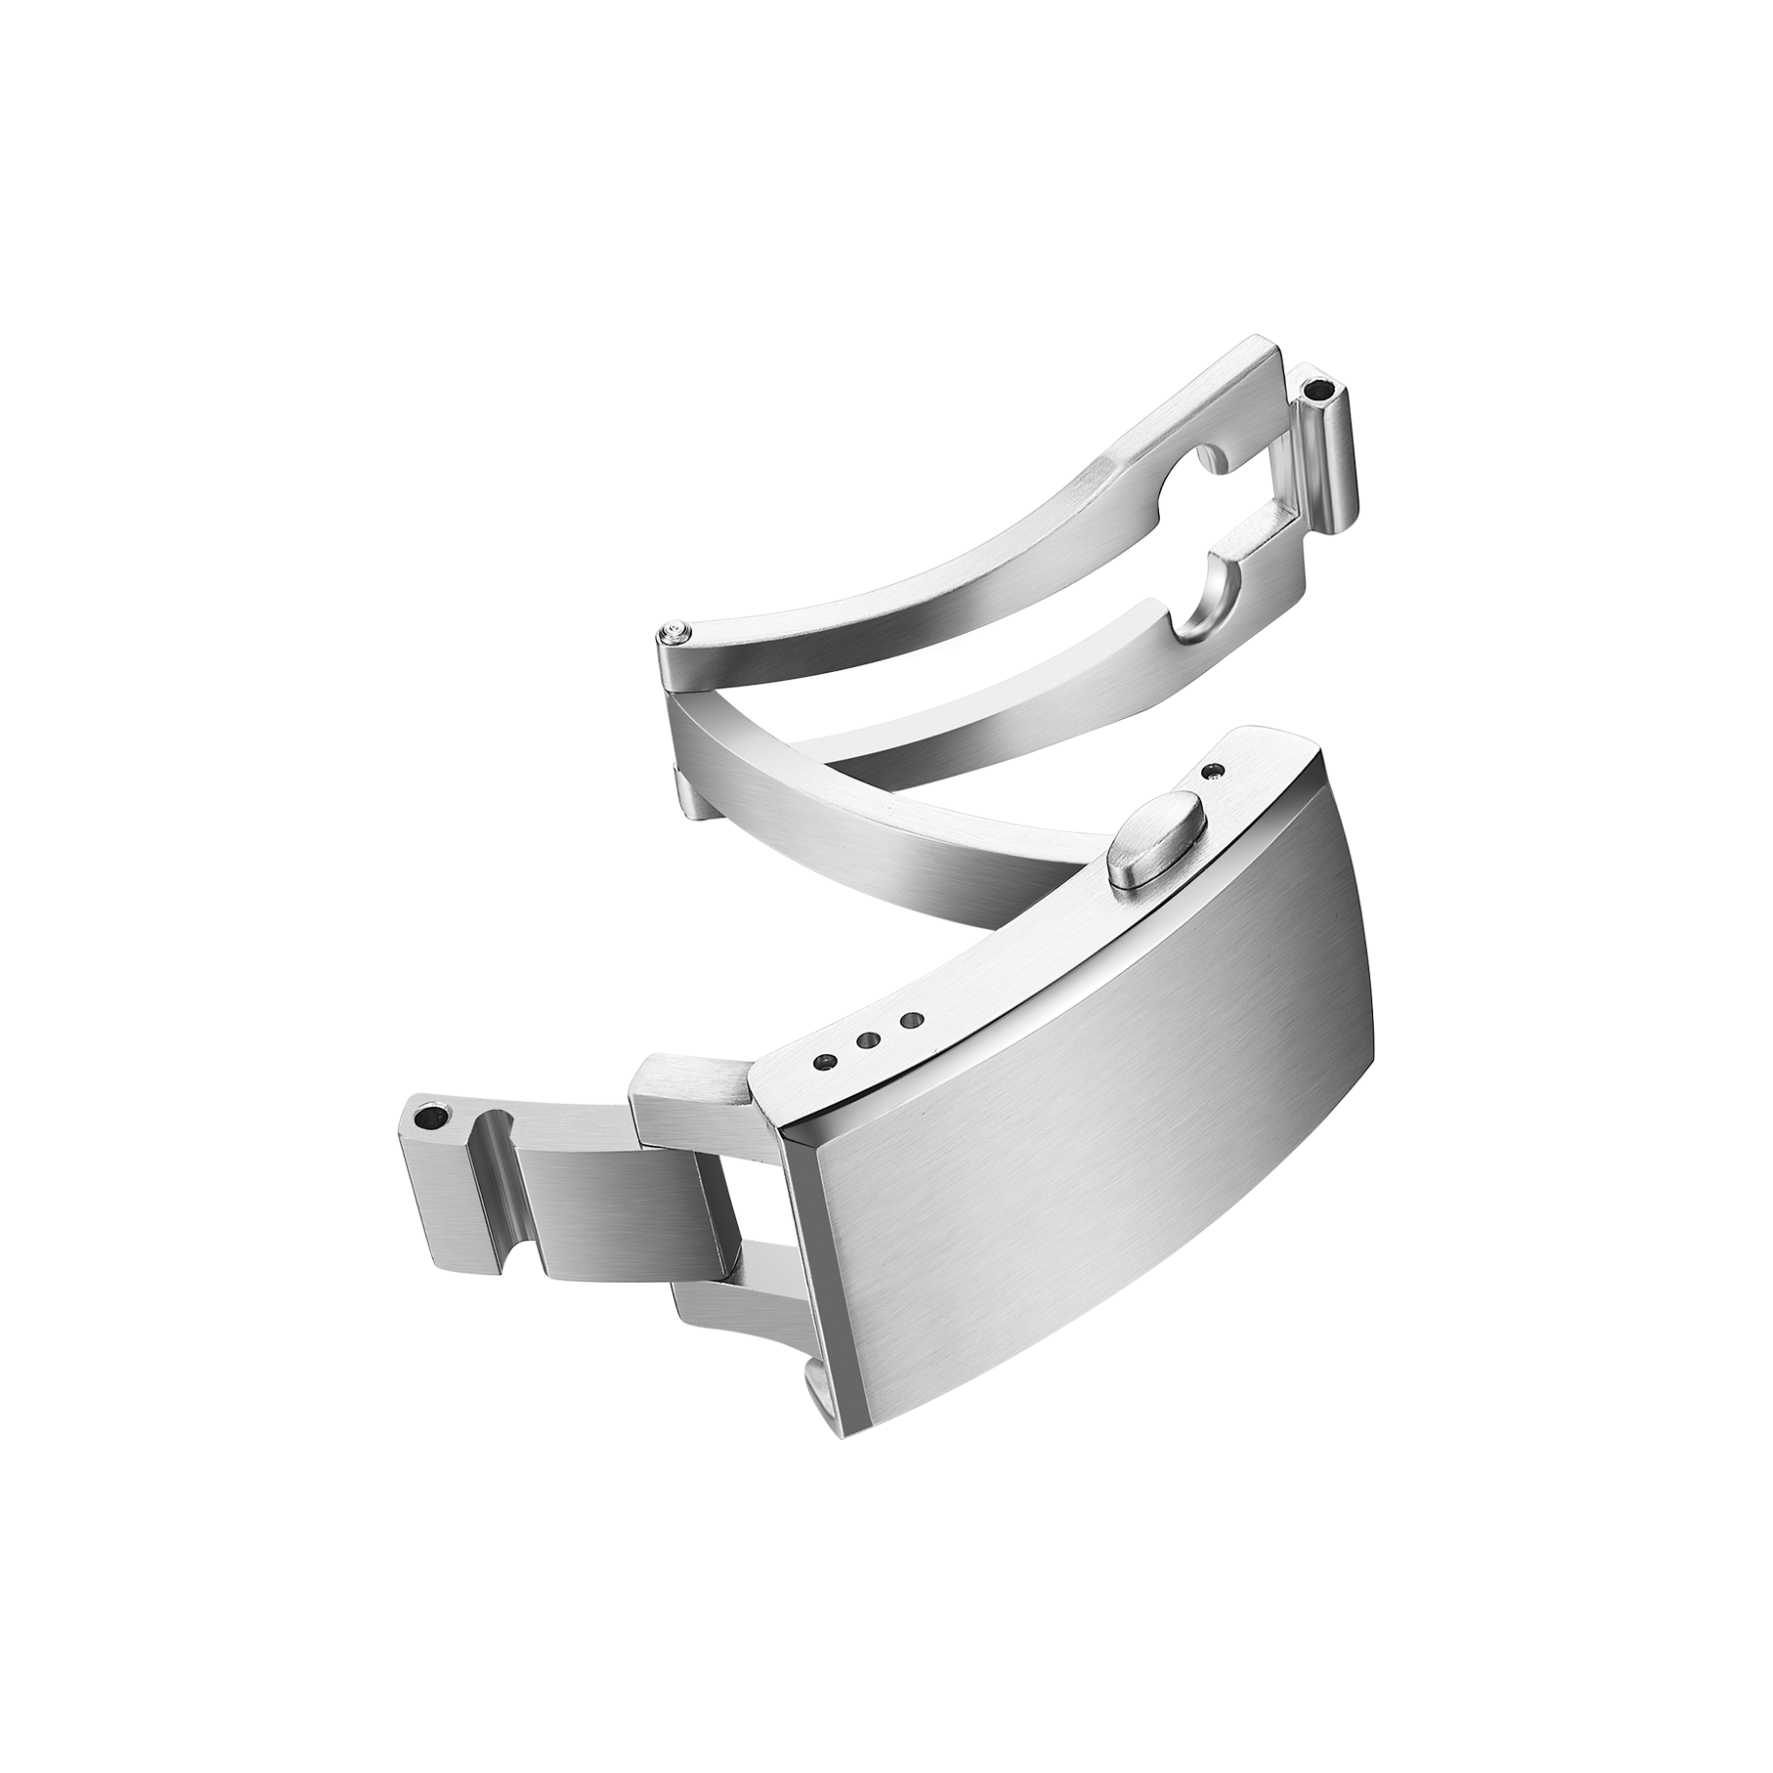
Zaponka je tisti del ure, ki ga uporabnik neprestano dotakne – večkrat na dan, ko si uro obuje in jo zloži.
Gumb, ki se zdi ohlapen, zaklepna ploščica, ki se pri zapiranju rahlo premakne, ali členek, ki pri odpiranju oddaja suh zvok, v nosilcu vzbudi dvom. Večina kupcev ne pošlje ure na popravek zaradi neustreznega občutka zaponke – preprosto jo vrne. Za blagovno znamko to pomeni obratno logistiko, pregled, obnovo in včasih tudi odpadke.
Ko se število vrnitev zaradi zaponk poveča, je izvirno vzročno dejavnike pogosto preprosto pripisati oblikovanju; vendar pa se na proizvodni liniji koreninski vzrok običajno skriva v ožjem obsegu: posamezni deli sicer ustrezajo določenim specifikacijam, a se v sestavku kljub temu izkažejo kot problematični. Prav ta razmik med sprejemljivostjo posameznih delov in dejanskim občutkom sestavka je najpogostejši vir vrnitev zaradi zaponk.
Skriti razmik med dopustnim odstopanjem posameznih delov in občutkom sestavka
Natančnost skupnega zlaganja je pri izdelavi sponk pomembnejša, kot si večina ljudi predstavlja. Gumb se lahko nahaja na zgornji meji svojega obsega premika, drugi gumb pa na spodnji meji, medtem ko ploščica za zaklepanje dodatno poveča debelino za nekaj stotink milimetra. Vsak del sam po sebi izpolnjuje zahteve. Skupaj pa občutek premika gumbov in vklapljanja odstopa od odobrenega vzorca.
Ta vzorec se pogosto pojavlja pri sponkah z gumbom za pritisk, kjer se obseg premika gumbov, prednapetost vzmeti in prostor za ploščico za zaklepanje med seboj vplivajo. Pojavlja se tudi pri metuljastih sponkah, kjer poravnava sredinske osi določa, ali ima sponka trdno ali rahlo ohlapno občutka.
Rešitev ni ožje tolerance za vse dele. Rešitev so pametnejše tolerance. Tolerance, ki upoštevajo najslabši možni primer kombinacije, delujejo bolje kot tolerance, ki se le zožijo okoli nazivne vrednosti. Delovanje sponke je funkcija sestave, ne lastnost posameznega dela.
| Vzorec napak | Pogosta osnovna vzročna dejavnika | Vpliv na nosilca |
|---|---|---|
| Gumb se zdi ohlapen | Neskladje med obsegom premika gumbov in prednapetostjo vzmeti | Nezanesljiv, nevaren občutek |
| Ploščica za zaklepanje se premakne | Skupna dopustna debelina | Zvenenje, hrup |
| Vzmetni mehanizem se zaklepa | Neusklajenost med izvrtano luknjo in vstavljeno sorniko | Težava pri odpiranju, obraba |
| Ostri Rob | Ostanek ostrega roba po brušenju | Neprijetnost, površinske poškodbe |
Ta tabela ni teoretična. Brati jo je kot poročilo o vračilu.
Kaj dimenzionalni pregled zazna in kaj zgreši
Koordinatni merilni sistemi (CMM) so bistveni za preverjanje delov. Zaznajo odstopanja premera lukenj, premera sornikov in oblike površine že v zgodnjih fazah proizvodnje. Brez CMM-preverjanj se spremembe med serijami ne opazijo, dokler se deli ne sestavijo – do takrat pa so deli že izdelani.
Vendar dimenzijski pregled ne more ujeti občutka. Zaklep, ki uspešno prestane vse dimenzijske preglede, lahko kljub temu občutimo kot ohlapnega, saj občutek odvisen od tega, kako se med seboj dotikajo in delujejo površine pod obremenitvijo – kar statični meritvi ni mogoče razkriti.
Zato so funkcionalni preglede sestavljenih zaklepow pomembni. Ponavljajoči se cikli odpiranja in zapiranja, izmerjena pot gumba ter usposobljen pregledovalec, ki ocenjuje silo zaznavanja, ujamejo tisto, kar dimenzijski pregled spusti. Oba koraka pregleda delujeta skupaj. Noben od njiju posebej ni dovolj.
Kako površinska obdelava in občutek oblikujeta potrošnikovo zaznavo
Zaklep je majhen del, a ga nenehno dotikamo. Ostrica, ostra zaokrožitev, neenakomerna brušena struktura ali lakanje, ki pod svetlobo izgleda napačno, kupcu pošilja sporočilo o celotnem uri.
Občutek je enako pomemben. Gumb se mora premikati z napovedljivo silo. Odpiranje mora biti jasno in ostro. Zapiranje mora ustvariti razločen klik brez igre. Te podrobnosti niso luksuz. To so potrošniške pričakovanja in morajo biti vključene v zapis odobrenega vzorca.
Za površine sponke so območja z visoko stopnjo stika robovi, gumbi in stikalne površine. Specifikacije hrapavosti površin za ta območja so pomembnejše od splošne estetske sprejemljivosti. Sponka se lahko na izložbenem stojalu izgleda dobro, vendar se v roki še vedno počuti napačno – in ravno ta razlika povzroča vračila.
Primer iz prakse: vračila sponk, povezana z nakupom komponent
Ena blagovna znamka je uvedla kovinsko narukovnico z raztegljivo sponko s pritiskom na gumb. Vzorec je bil pregledan in odobren. Serijske proizvodne serije so opravile redne predodvozne preglede. Že po nekaj tednih so začela prihajati vračila z enotnim komentarjem: sponka se po nekaj časa nositve počuti ohlapno.
Preiskava je pokazala, da nobena posamezna komponenta ni bila izven specifikacije. Pot gumba, prednapetost vzmeti in debelina zaklepnega ploščka so bili vsi znotraj svojih posameznih tolerančnih meja. Skupni zračni prostor pa je presegel vrednost, ki jo je kazal vzorec.
Popravek je zahteval tesnejšo toleranco potiska gumba in dodatno funkcionalno preverjanje sestavljenega zapenjalnika namesto, da bi se zanašali le na pregled posameznih delov. Blagovna znamka je zahtevala tudi večkratno odpiranje in zapiranje pri vsakem novem vzorcu. Dodatni koraki so trajali le nekaj minut na serijo, a so težavo odkrili, preden je bilo izposlanih več enot.
Ta primer kaže na širši vzorec. Pri proizvodnji zapenjalnikov je dejanska funkcija sestavljenega izdelka resničen kazalec kakovosti, kar pa samostojen pregled posameznih delov ne more razkriti.
Kontrolne ukrepe, ki zmanjšujejo delež vračil
Vračila zapenjalnikov se zmanjšajo ne zaradi posameznega popravka, temveč zaradi celovitega procesa. Nekaj kontrolnih ukrepov ima prednost.
Določite okna dopustnih odstopanj za najslabše kombinacije, ne le okoli nominalnih vrednosti.
Dodajte funkcionalna preverjanja sestavljenih zapenjalnikov, ne le pregled posameznih delov.
Na območjih z visokim stikom določite specifikacije za hrapavost površine, ne le za splošni videz.
Potrditev vzorca dokumentirajte z merljivimi in opazljivimi merili.
Načrtujte dimenzionalne nadzore v teku proizvodnje med daljšimi serijami proizvodnje.
Ti koraki niso zapleteni, a zahtevajo dosledno izvajanje. Tovarni, ki jih dosledno izvajajo, so običajno tiste, katerih sistemi kakovosti temeljijo na dejanski proizvodnji namesto na teoretični proizvodnji. Število vračil se zmanjša, kadar se zaklepka občuti enako prvi dan in tristo trideseti dan, ta doslednost pa je rezultat proizvodnje, ne obljube oblikovanja.
Stopnja vračil sponk je odvisna od tega, kako dobro so nadzorovane natančnosti, kakovost površine in delovanje sestavljenih elementov – od prvega načrta do končnega pregleda. Burriva, okrajšava za Baoruihua (Dongguan) Precision Technology Co., Ltd., se osredotoča na izdelavo komponent za ure OEM iz svoje proizvodne baze v Dongguanu, pri čemer ima notranje zmogljivosti za izdelavo cifernikov, ohišij, ročnih trakov in sponk. Proizvodnja sponk vključuje CNC-frezanje, žigosanje, avtomatizirano brušenje, merilni pregled dimenzij ter funkcionalne preglede sestavljenih sponk. Znamke, ki načrtujejo program za izdelavo po meri prilagojenih sponk, lahko stopijo v stik za razpravo o natančnostih, zahtevah glede občutka in merilih za odobritev.