
 EN
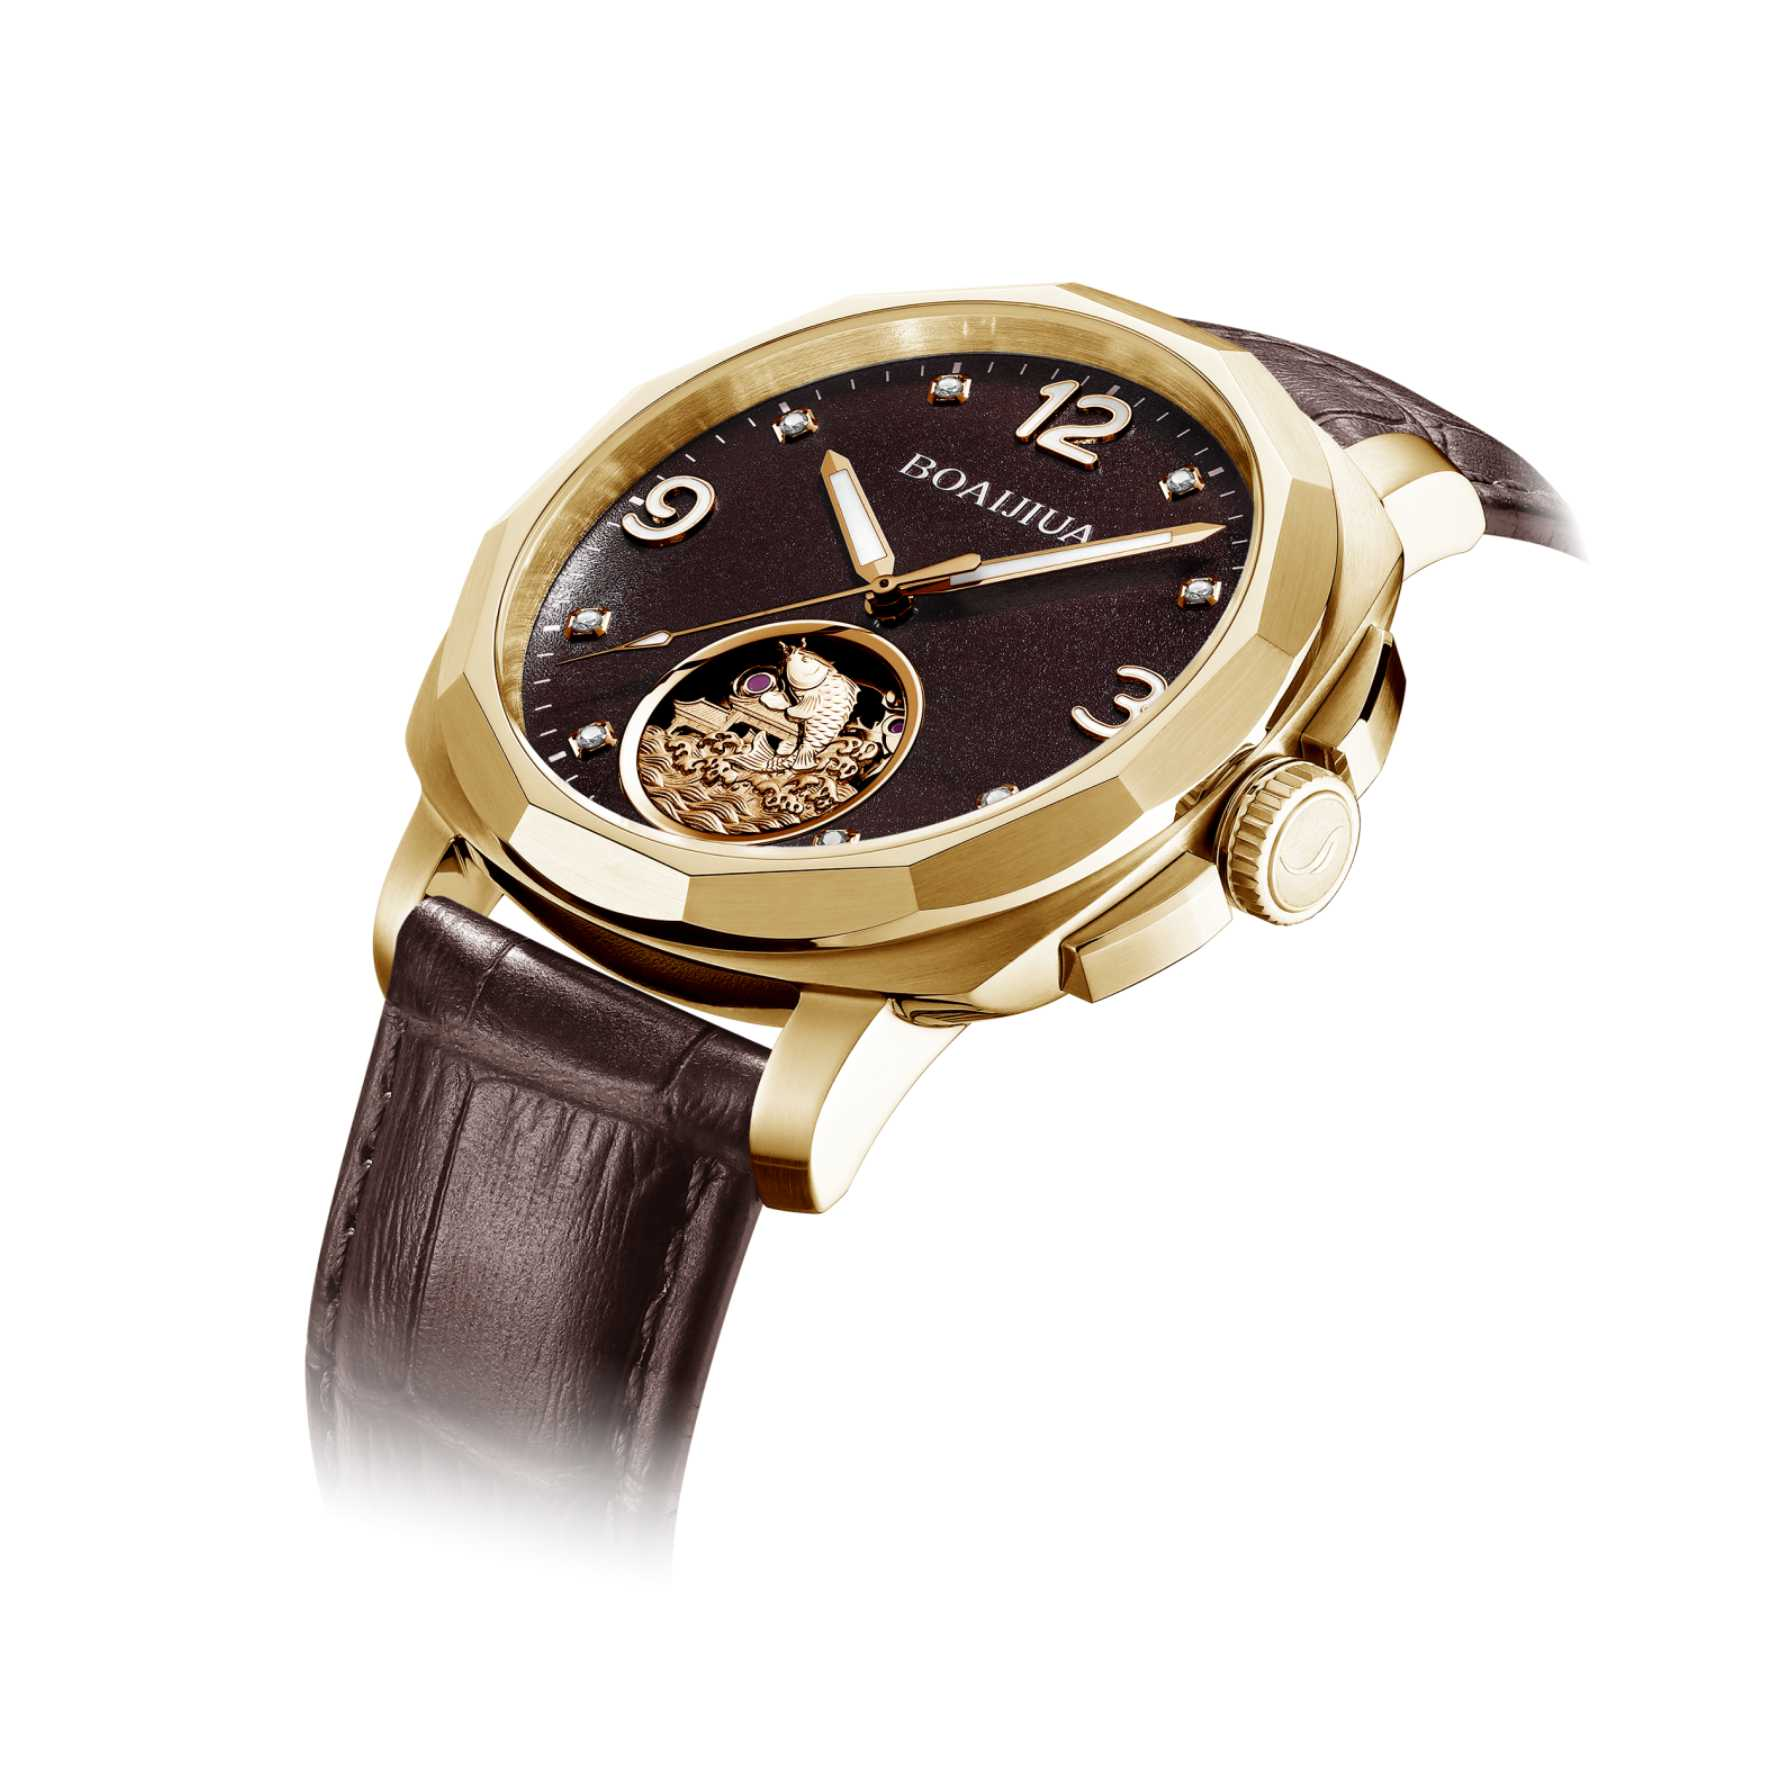
Visoko poliran zapenjalnik ustvarja zrcalno odbojnost, zrcalni učinek, ki okrepi padajočo svetlobo in ustvari jasen, oster sijaj. Brušeno ali satensko končano kovino se obnaša drugače. Razprši svetlobo pod več različnimi koti, kar povzroči razpršeno odbojnost in mehkejši, bolj enakomeren sijaj. Polirana površina lahko doseže visoko odbojnost, medtem ko fino brušenje znatno zmanjša neposredno bleščanje. Ta optična razlika oblikuje vtis o zapenjalniku že pred tem, da bi ga kdo sploh dotaknil.
Jasni, brez izkrivljenj odsevi kažejo na skrbno pripravo površine in enotno materialno sestavo. Tišji sijaj brušene površine izgleda sodobno in zadržano. Številni urarji na istem zapiralu uporabljata obe obdelavi, da ustvarita kontrast: lesk na izboklinah in brušenje na ravnih ali pogosto dotikanih površinah. Oči razumejo ta kontrast kot namerni dizajn, ne kot naključje.
Zakaj brušene površine skrivajo drobne poškodbe bolje kot leskene
Mikrotopografija določa, kako opazna postane drobna poškodba. Brušena jeklena površina ima vzporedne mikrožlebove, ki svetlobo razpršijo v več smeri; s tem se plitve poškodbe zamaskirajo, saj oko združi nepravilne odseve namesto, da bi se osredotočilo na eno ozko napako. Poškodbe, ki potekajo vzdolž ali prečno skozi te žlebove, se pogosto izgubijo v teksturi. Zato so brušena zapiralna ogrodja pri vsakodnevni rabi bolj odporna.
Zrcalno lopatirane površine so na nasprotnem koncu spektra. Pri njih gre za zelo ravne površine, zato vsaka motnja prekine kontinuiteto odseva in se kaže kot ostra črta z visoko kontrastnostjo. Ta občutljivost zahteva natančno izvedbo na vsaki stopnji, kar je tudi eden izmed razlogov, zakaj zrcalno lopatiranje velja za znak natančnosti. Za območja z visokim trenjem, kot so gibalni jezički, se češljanje pogosto še naprej uporablja kot praktična izbira, saj ohranja vizualno celovitost skozi čas brez pogostega ponovnega obdelovanja.
| Vrsta končanja | Obnašanje svetlobe | Vidnost brazgotin | Pogosta uporaba na zapahih |
|---|---|---|---|
| Zrcalno polirano | Zrcalno, oster odsev | Visoka, napake so vidne | Izdviženi logotipi, poševni robovi, prikazne površine |
| Češljana ali satenska | Razpršena, difuzna svetloba | Nižja, tekstura zakrije sledi | Jezički, ravne površine, območja z visokim stikom |
| Blišč obdelava z drobnimi delci | Enakomerno matirano razpršitev | Srednje intenzivno, skriva drobne sledi | Poudarjene plošče, vdolbene površine |
| Kombinacija | Kontrast med posameznimi območji | Odvisno od namestitve | Celi zaklepni sistemi z mešanimi površinami |
Tehnologije prevleke in dolgoročna stabilnost videza
Zaklep predstavlja glavno stično točko, zato mora njegova prevleka prenesti vsakodnevno trenje brez izgube izvirnega videza. Dve pogosto uporabljeni tehnologiji sta PVD (fizikalna parna depozicija) in DLC (podobna diamantu ogljikova prevleka). Vsaka ponuja drugačen uravnotežen razmerje med dekorativnim učinkom in dolgoročno zmogljivostjo.
PVD nanaša tanko plast, ki zagotavlja bogato, nasiteno barvo in močan začetni vizualni učinek. Vendar PVD pod mehanskim obremenitvijo zazna težave. Nenehno trenje ob kožo ali pri gibanju zapirnega mehanizma lahko povzroči mikrodrsko poškodbo, zaradi katere se svetloba razprši in nastane meglen zamazan učinek. Neenakomerna obraba na ostrih robovih lahko vodi do vidnega premika barve, lepilna moč pa se lahko zmanjša ob ponovljenih obremenitvah. Ko se plast PVD razgradi, se prikaže surovina osnove in sponka hitro izgubi svoj izvirni, izdelan videz.
DLC odpravi nekatere od teh slabosti. Ogljikova prevleka z visoko trdoto izboljša odpornost proti praskam in ohrani globok, enakomeren temen videz tudi ob daljšem uporabi. Njena goste strukture preprečujejo mikro-oblečenje, ki povzroča zamotitev, kar pomaga ohraniti površino z nizko trenjem in optično enotno. DLC ponuja tudi dobro kemično neprožnost, kar pomaga proti koroziji zaradi znoja in okoljskih vplivov. Nadomestek je višja cena in zapletenost procesa, zato se DLC običajno določi tam, kjer je najpomembnejša stabilnost videza.
Geometrične težave pri doseganju enotne teksture površine
Zapletena oblika sponke omejuje doslednost končnega videza na način, ki ga je lahko preprosto podceniti. Vrtljive osi, jezički in mikro-zareze so postavljene v vdolbine ali pod koti, ki ovirajo neposreden dostop čopičev za brušenje ali neposredno PVD nanosno smer. Standardni držalniki ne morejo izpostaviti vseh površin pod istim kotom, zato nastanejo sence, kjer tlak pri brušenju pade ali pa debelina prevleke postane tanjša.
Pri mikrozaobljenih robovih majhne nepravilnosti v poravnavi spremenijo način, kako brušilni material stika z površino, kar povzroči neenotne zrnate vzorce. Med postopkom PVD lahko skrite površine prejmejo neenakomerno prevleko in izgledajo megleno ali bolj prosojno kot površine, ki so popolnoma izpostavljene. Ta vidna razlika med sestavnimi deli podkopava celostni vtis, tudi kadar vsak posamezen del opravi lastno preskusno kontrolo. Doseči enotnost po celotni sestavi zapornice zahteva posebne pritrdilne naprave in natančno ponovljivost med posameznimi serijami, kar je še posebej zahtevno pri manjših proizvodnih serijah, kjer mora biti natančnost nastavitve dosledno ponovljiva.
Kompromisi trajnosti med zlatim prevlečenjem in trdnenimi končnimi površinami
Sestavni deli zlatih zapornic se obrabljajo hitreje kot ciferniki, celo kadar je debelina prevleke enaka, saj so mehanske zahteve popolnoma različne. Jezik zapornice izpostavlja koncentriranemu tlaku in ponavljajočemu drsenju ob telesu zaklepanja, kar povzroča veliko več mikro-oblečenja kot pasivna izpostavljenost, ki jo doživlja cifernik. Dekorativna zlata prevleka je običajno tanka in območja z visokim trenjem to plast hitro izrabijo, tako da se pod njo prikaže osnovni kovinski material.
Jezik zapornice se lahko premakne veliko večkrat na dan kot površina cifernika kdajkoli pride v stik z roko. Za upravljanje tega se pogosto uporablja selektivno trditev in lokalno povečanje debeline prevleke na območjih z visoko obrabo. Ta pristop uravnoteži videz z funkcionalno trajnostjo. Ni popolna rešitev in zlata prevleka na območjih z visokim stikom bo kljub temu s časom kazala znake obrabe. Realističen cilj je zato upočasnitev vidne degradacije in ohranitev enakomernega vzorca obrabe namesto lažnega prepričanja, da bo prevleka trajala brezkončno.
Kaj ti kompromisi pomenijo za specifikacije zaklepov
Odločitve o površinski obdelavi zaklepa nikoli niso izključno estetske. Vključujejo kompromis med obnašanjem svetlobe, vidnostjo praske, trajnostjo prevleke, geometrijo in stroški. Zrcalno lakanje izgleda vpadljivo, a razkrije vsako napako. Čopičasta obdelava skrije obrabo, a izgleda bolj zadržano. PVD omogoča izbiro barv, a se lahko pod vplivom trenja zamati. DLC dlje ohranja videz, vendar poveča stroške izdelave.
Prilagodite končno obdelavo območju stika, ne enotnemu videzu celotnega predmeta.
Za območja z visokim stikom določite površinsko hrapavost, ne le splošni videz.
Pred začetkom serijne proizvodnje potrdite oprijem prevleke na dejanskem podlagi.
Preizkušajte sestavljene zaklepe v ponavljajočih se ciklih odpiranja in zapiranja.
Dokumentirajte kriterije končne obdelave s fotografijami in merljivimi mejnimi vrednostmi.
Izgled sponke je odvisen od tega, kako dobro so že v prvi risbi načrtovani tip končne obdelave, izbor prevleke, geometrija in območja obrabe. Burriva, kar pomeni skrajšano ime Baoruihua (Dongguan) Precision Technology Co., Ltd., se osredotoča na izdelavo komponent za ure OEM iz svoje proizvodne baze v Dongguanu, pri čemer ima notranje zmogljivosti za izdelavo ciferblatov, ohišij, rokavic in sponk. Proizvodnja sponk vključuje CNC frizanje, žigosanje, avtomatizirano brušenje in dimenzionalni pregled, poleg tega pa se opravi pregled končne površinske obdelave in funkcionalni preizkus sestavljenih sponk. Znamke, ki načrtujejo program za izdelavo po meri prilagojenih sponk, lahko stopijo v stik za razpravo o specifikacijah končne obdelave, zahtevah za območji obrabe ter merilih za odobritev.
Vsebinsko kazalo
- Zakaj brušene površine skrivajo drobne poškodbe bolje kot leskene
- Tehnologije prevleke in dolgoročna stabilnost videza
- Geometrične težave pri doseganju enotne teksture površine
- Kompromisi trajnosti med zlatim prevlečenjem in trdnenimi končnimi površinami
- Kaj ti kompromisi pomenijo za specifikacije zaklepov