
 EN
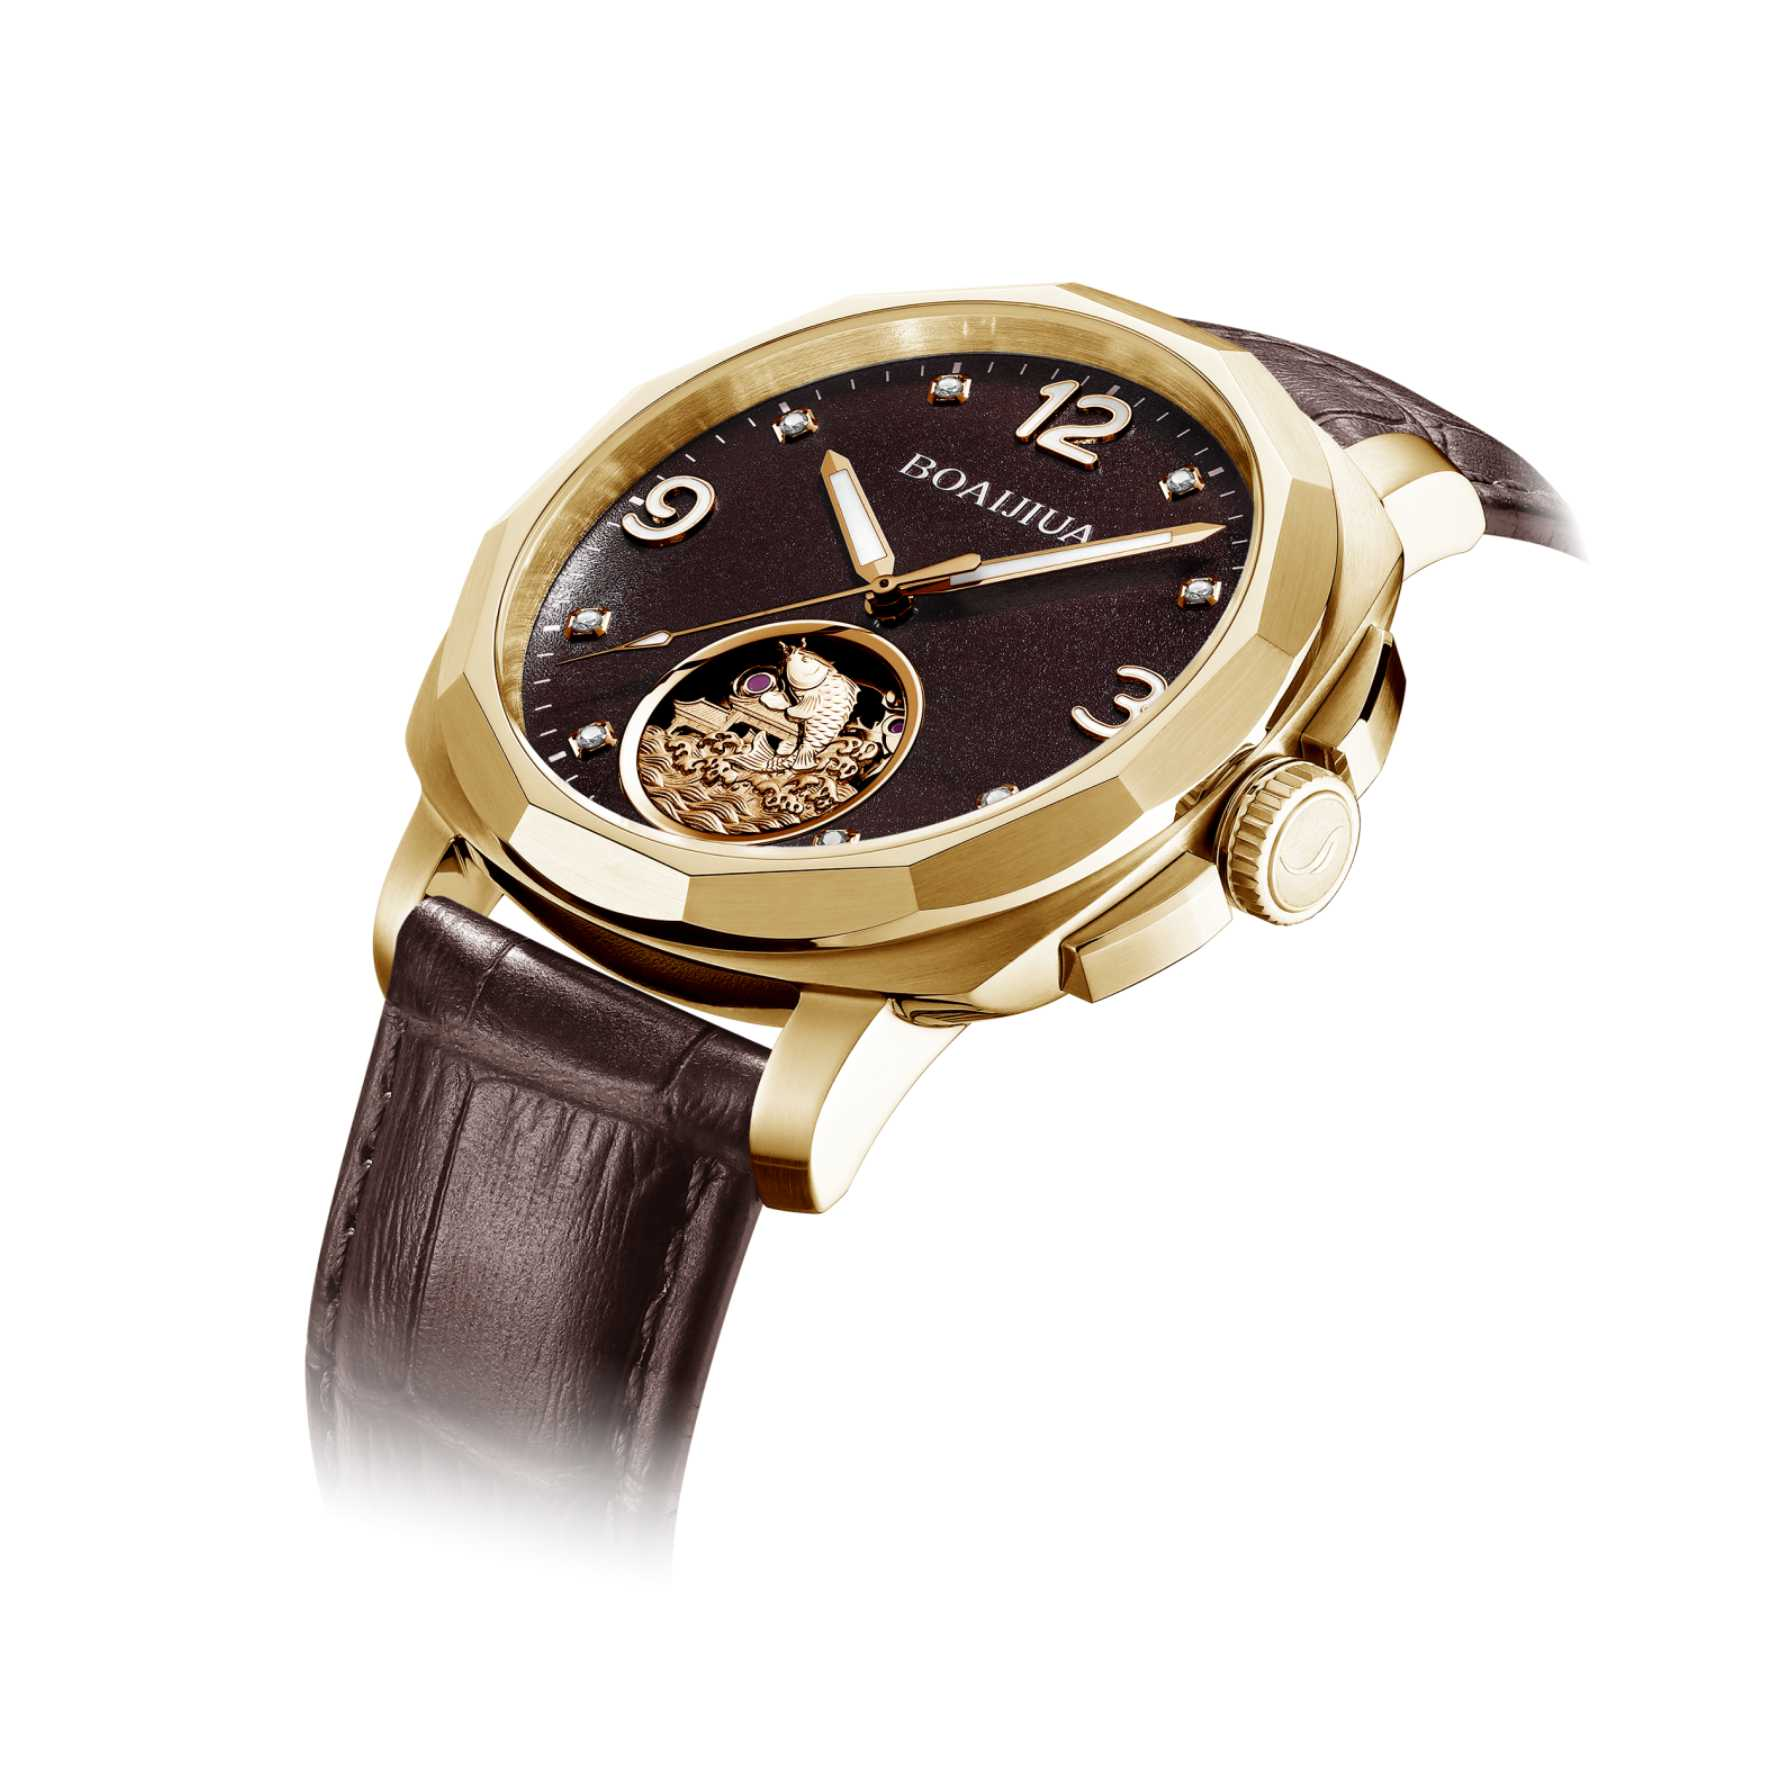
Yüksek düzeyde parlatılmış bir toka, gelen ışığı yoğunlaştıran ve parlak, keskin bir vurgu oluşturan ayna benzeri etki yaratan özel yansımayı üretir. Fırçalanmış veya saten yüzeyli metal ise farklı davranır. Işığı çoklu açılara dağıtarak yayılım yansıması oluşturur ve daha yumuşak, daha eşit bir parlaklık sağlar. Parlatılmış bir yüzey yüksek yansıtma oranına ulaşabilirken, ince fırçalama doğrudan parlaklığı önemli ölçüde azaltır. Bu optik fark, kimse tokaya dokunmadan önce onun nasıl algılandığını şekillendirir.
Net ve çarpıtmayan yansımalar, dikkatli yüzey hazırlaması ve tutarlı malzeme kullanımını gösterir. Fırçalanmış yüzeyin daha yumuşak parlaklığı, çağdaş ve alçakgönüllü bir izlenim verir. Birçok saat üreticisi, aynı tokada hem parlak hem de fırçalanmış yüzeyleri bir arada kullanarak kontrast yaratır; çıkıntılı bölgelere parlaklık uygularken düz veya yüksek temas alanlarına fırçalama işlemi uygular. Göz bu kontrastı kasıtlı bir tasarım olarak algılar, tesadüfi bir durum olarak değil.
Neden Fırçalanmış Yüzeyler, Parlak Yüzeylere Göre Çizikleri Daha İyi Gizler?
Bir çizik ne kadar belirgin hale gelir, mikro-topografya tarafından belirlenir. Fırçalanmış çelikte, ışığı birçok yöne dağıtan paralel mikro-oluklar bulunur; bu da yüzeysel çizikleri gizler çünkü göz düzensiz yansımaları bütünleşik olarak algılar ve tek bir dar kusura odaklanmaz. Bu oluklarla aynı yönde ya da buna dik yönde uzanan çizikler, dokunun içine kaybolma eğilimi gösterir. Bu nedenle fırçalanmış tokalar, günlük kullanımda daha hoşgörülüdür.
Ayna parlaklığına sahip yüzeyler tam tersi uçta yer alır. Bu yüzeyler çok düz bir yapıya yaklaşır; bu nedenle herhangi bir bozulma yansımanın sürekliliğini keser ve keskin, yüksek kontrastlı bir çizgi olarak görünür. Bu hassasiyet, her aşamada dikkatli uygulama gerektirir; bu da ayna parlaklığını hassasiyetin bir işareti olarak değerlendirmemizin bir parçasıdır. Katlanan dil gibi yüksek sürtünme bölgelerinde, görsel bütünlüğü zaman içinde sık sık yenilenmeye gerek kalmadan koruyabilmesi nedeniyle fırçalanmış yüzey işlemi genellikle pratik bir seçimdir.
| Bitiş Türü | Işık davranışı | Çizik Görünürlüğü | Katkılar üzerinde yaygın kullanım |
|---|---|---|---|
| Aynaya cila | Yansıtmalı, keskin yansıma | Yüksek, kusurlar belirgin çıkar | Yükseltilmiş logolar, pah kırılmış kenarlar, gösterim yüzeyleri |
| Fırçalanmış veya saten | Dağılmış, saçılmış ışık | Daha düşük, doku izleri gizler | Diller, düz yüzeyler, yüksek temas bölgeleri |
| Boncukla patlatma | Hatta mat dağınık | Orta düzeyde, ince çizikleri gizler | Vurgu panelleri, içe çekilmiş alanlar |
| Kombinasyon | Bölgeler arasındaki kontrast | Yerleştirime bağlıdır | Karışık yüzey işlemleriyle tam kilit montajları |
Kaplama Teknolojileri ve Uzun Vadeli Görünüm Kararlılığı
Bir kilit, birincil temas noktası olduğundan, kaplaması günlük sürtünmeye dayanabilmeli ve orijinal görünümünü kaybetmemelidir. İki yaygın teknoloji PVD (fiziksel buhar biriktirme) ve DLC (elmas benzeri karbon)’dur. Her biri dekoratif çekicilik ile uzun vadeli performans arasında farklı bir denge sunar.
PVD, zengin, doygun renk ve güçlü ilk görsel etki sağlayan ince bir film biriktirir. Ancak mekanik stres altında PVD zorlanabilir. Ciltle veya katlanma mekanizmasıyla sürekli sürtünme, ışığı dağıtan mikro aşınmalar yaratabilir ve bulutlu bir puslu görünüm oluşturabilir. Keskin kenarlarda eşit olmayan aşınma, görünür renk değişikliğine yol açabilir ve tekrarlayan yük altında yapışma zayıflayabilir. PVD katmanı başarısız olduğunda ham alt tabaka ortaya çıkar ve kilit hızla zarif görünümünü kaybeder.
DLC, bu zayıflıklardan bazılarını giderir. Yüksek sertliğe sahip karbon tabanlı bir film çizilmelere karşı direnci artırır ve uzun süreli kullanım boyunca derin, eşit koyu bir görünüm sağlar. Yoğun yapısı, bulanıklığa neden olan mikro-aşınmaları engeller; bu da düşük sürtünme ve optik olarak tutarlı bir yüzeyin korunmasına yardımcı olur. DLC ayrıca kimyasal inertliği de iyidir; bu, ter ve çevre etkilerine bağlı korozyona karşı koruma sağlar. Karşıtı ise maliyet ve işlem karmaşıklığıdır; bu yüzden DLC genellikle görünüm kararlılığının en çok önemli olduğu durumlarda belirtilir.
Üniform Yüzey Dokusu Elde Etmede Geometrik Zorluklar
Karmaşık tokalama geometrisi, bitiş kalitesinin tutarlılığını kolayca hafife alınabilecek şekillerde sınırlar. Dönme pimleri, dil ayakları ve mikro-pahlar, fırçalama aletlerine veya doğrudan görüş hattında PVD kaplama işlemine erişimi engelleyen gömülü ya da açılı konumlarda yer alır. Standart sabitleme sistemleri her yüzeyi aynı açıda ortaya çıkaramaz; bu nedenle fırçalama basıncı azaldığı ya da kaplama kalınlığı inceldiği gölgeli bölgeler oluşur.
Mikro-pahalı yüzeylerde küçük hizalama bozuklukları, aşındırıcının yüzeye temas şeklini değiştirir ve bu da tutarsız tane desenlerine neden olur. PVD işlemi sırasında gizli alanlar eşit olmayan kaplama alabilir ve tam olarak açığa çıkan yüzeylere kıyasla daha bulanık ya da daha şeffaf görünür. Bileşenler arasındaki bu görsel uyumsuzluk, her parça ayrı ayrı kontrol edilse bile genel izlenimi zayıflatır. Tam bir tokal montajında birlikte çalışma sağlamak, özel sabitleme aparatları ve parti arası yüksek tekrarlanabilirlik gerektirir; bu özellikle küçük üretim miktarlarında, kurulum doğruluğunun tutarlı bir şekilde yeniden sağlanmasının zorunlu olduğu durumlarda oldukça zordur.
Altın Kaplama ile Sertleştirilmiş Yüzeyler Arasındaki Dayanıklılık Karşılaştırması
Altın kaplama tokalama parçaları, kaplama kalınlığı aynı olsa bile kadranlara kıyasla daha hızlı aşınır, çünkü mekanik gereksinimler tamamen farklıdır. Toka dili, tokalama gövdesiyle yoğun temas basıncına ve tekrarlayan kaymaya maruz kalır; bu da kadranın pasif olarak maruz kaldığı aşınmadan çok daha fazla mikro-aşınmaya neden olur. Dekoratif altın kaplama genellikle incedir ve yüksek sürtünme bölgeleri bu katmanı hızla aşındırarak alttaki baz metali ortaya çıkarır.
Bir toka dili, bir kadran yüzeyinin dokunulduğu sayıdan çok daha fazla kez günlük olarak hareket edebilir. Bunu yönetmek için, yüksek aşınma bölgelerine seçici sertleştirme ve yerel olarak kalınlaştırılmış kaplama uygulanır. Bu yaklaşım, görünümü işlevsel dayanıklılıkla dengeler. Ancak bu mükemmel bir çözüm değildir ve yüksek temas alanlarına uygulanan altın kaplama yine de zaman içinde aşınma gösterecektir. Gerçekçi hedef, kaplamanın sonsuza kadar dayanacağını varsaymak yerine, görünür bozulmayı yavaşlatmak ve aşınma desenini eşit tutmaktır.
Bu Karşıtlıkların Toka Özellikleri Açısından Anlamı
Bir tokanın yüzey işlemi kararları asla sadece estetik değildir. Bunlar, ışık davranışını, çizik görünürliğini, kaplama dayanıklılığını, geometriyi ve maliyeti arasında bir denge gerektirir. Ayna parlaklığı çarpıcı görünür ama her kusuru ortaya çıkarır. Fırçalanmış yüzey aşınmayı gizler ama daha az belirgindir. PVD renk seçenekleri sunar ancak sürtünme altında bulanıklaşabilir. DLC görünümünü daha uzun süre korur ama üretim maliyetini artırır.
Bitişi tek bir genel görünüme değil, temas bölgesine göre belirleyin.
Yalnızca genel görünüm değil, yüksek temas alanları için yüzey pürüzlülüğünü de belirtin.
Tam üretimden önce kaplamanın gerçek alt tabakaya yapışmasını doğrulayın.
Monte edilmiş tokaları tekrarlanan açma ve kapama döngüleri altında test edin.
Bitiş kriterlerini fotoğraf referansları ve ölçülebilir sınırlarla belgeleyin.
Tokalama görünümü, yüzey işlem türü, kaplama seçimi, geometri ve aşınma bölgelerinin ilk çizimden itibaren ne kadar iyi planlandığına bağlıdır. Burriva, tam adı Baoruihua (Dongguan) Precision Technology Co., Ltd. olan şirket, Dongguan'daki üretim üssünden başlayarak OEM saat bileşenlerine odaklanır; kadranlar, kasalar, bileklikler ve tokalar dahil olmak üzere iç kaynaklı yeteneklere sahiptir. Toka üretimi, CNC frezeleme, presleme, otomatik parlatma ve boyutsal muayeneyi bir araya getirir; monte edilmiş tokaların yüzey işleyişi incelemesi ve fonksiyonel kontrolleri de bu süreçte yer alır. Özel toka programı planlayan markalar, yüzey işlem özellikleri, aşınma bölgesi gereksinimleri ve onay kriterleri hakkında görüşmek üzere iletişime geçebilir.
İçindekiler Tablosu
- Neden Fırçalanmış Yüzeyler, Parlak Yüzeylere Göre Çizikleri Daha İyi Gizler?
- Kaplama Teknolojileri ve Uzun Vadeli Görünüm Kararlılığı
- Üniform Yüzey Dokusu Elde Etmede Geometrik Zorluklar
- Altın Kaplama ile Sertleştirilmiş Yüzeyler Arasındaki Dayanıklılık Karşılaştırması
- Bu Karşıtlıkların Toka Özellikleri Açısından Anlamı