
 EN
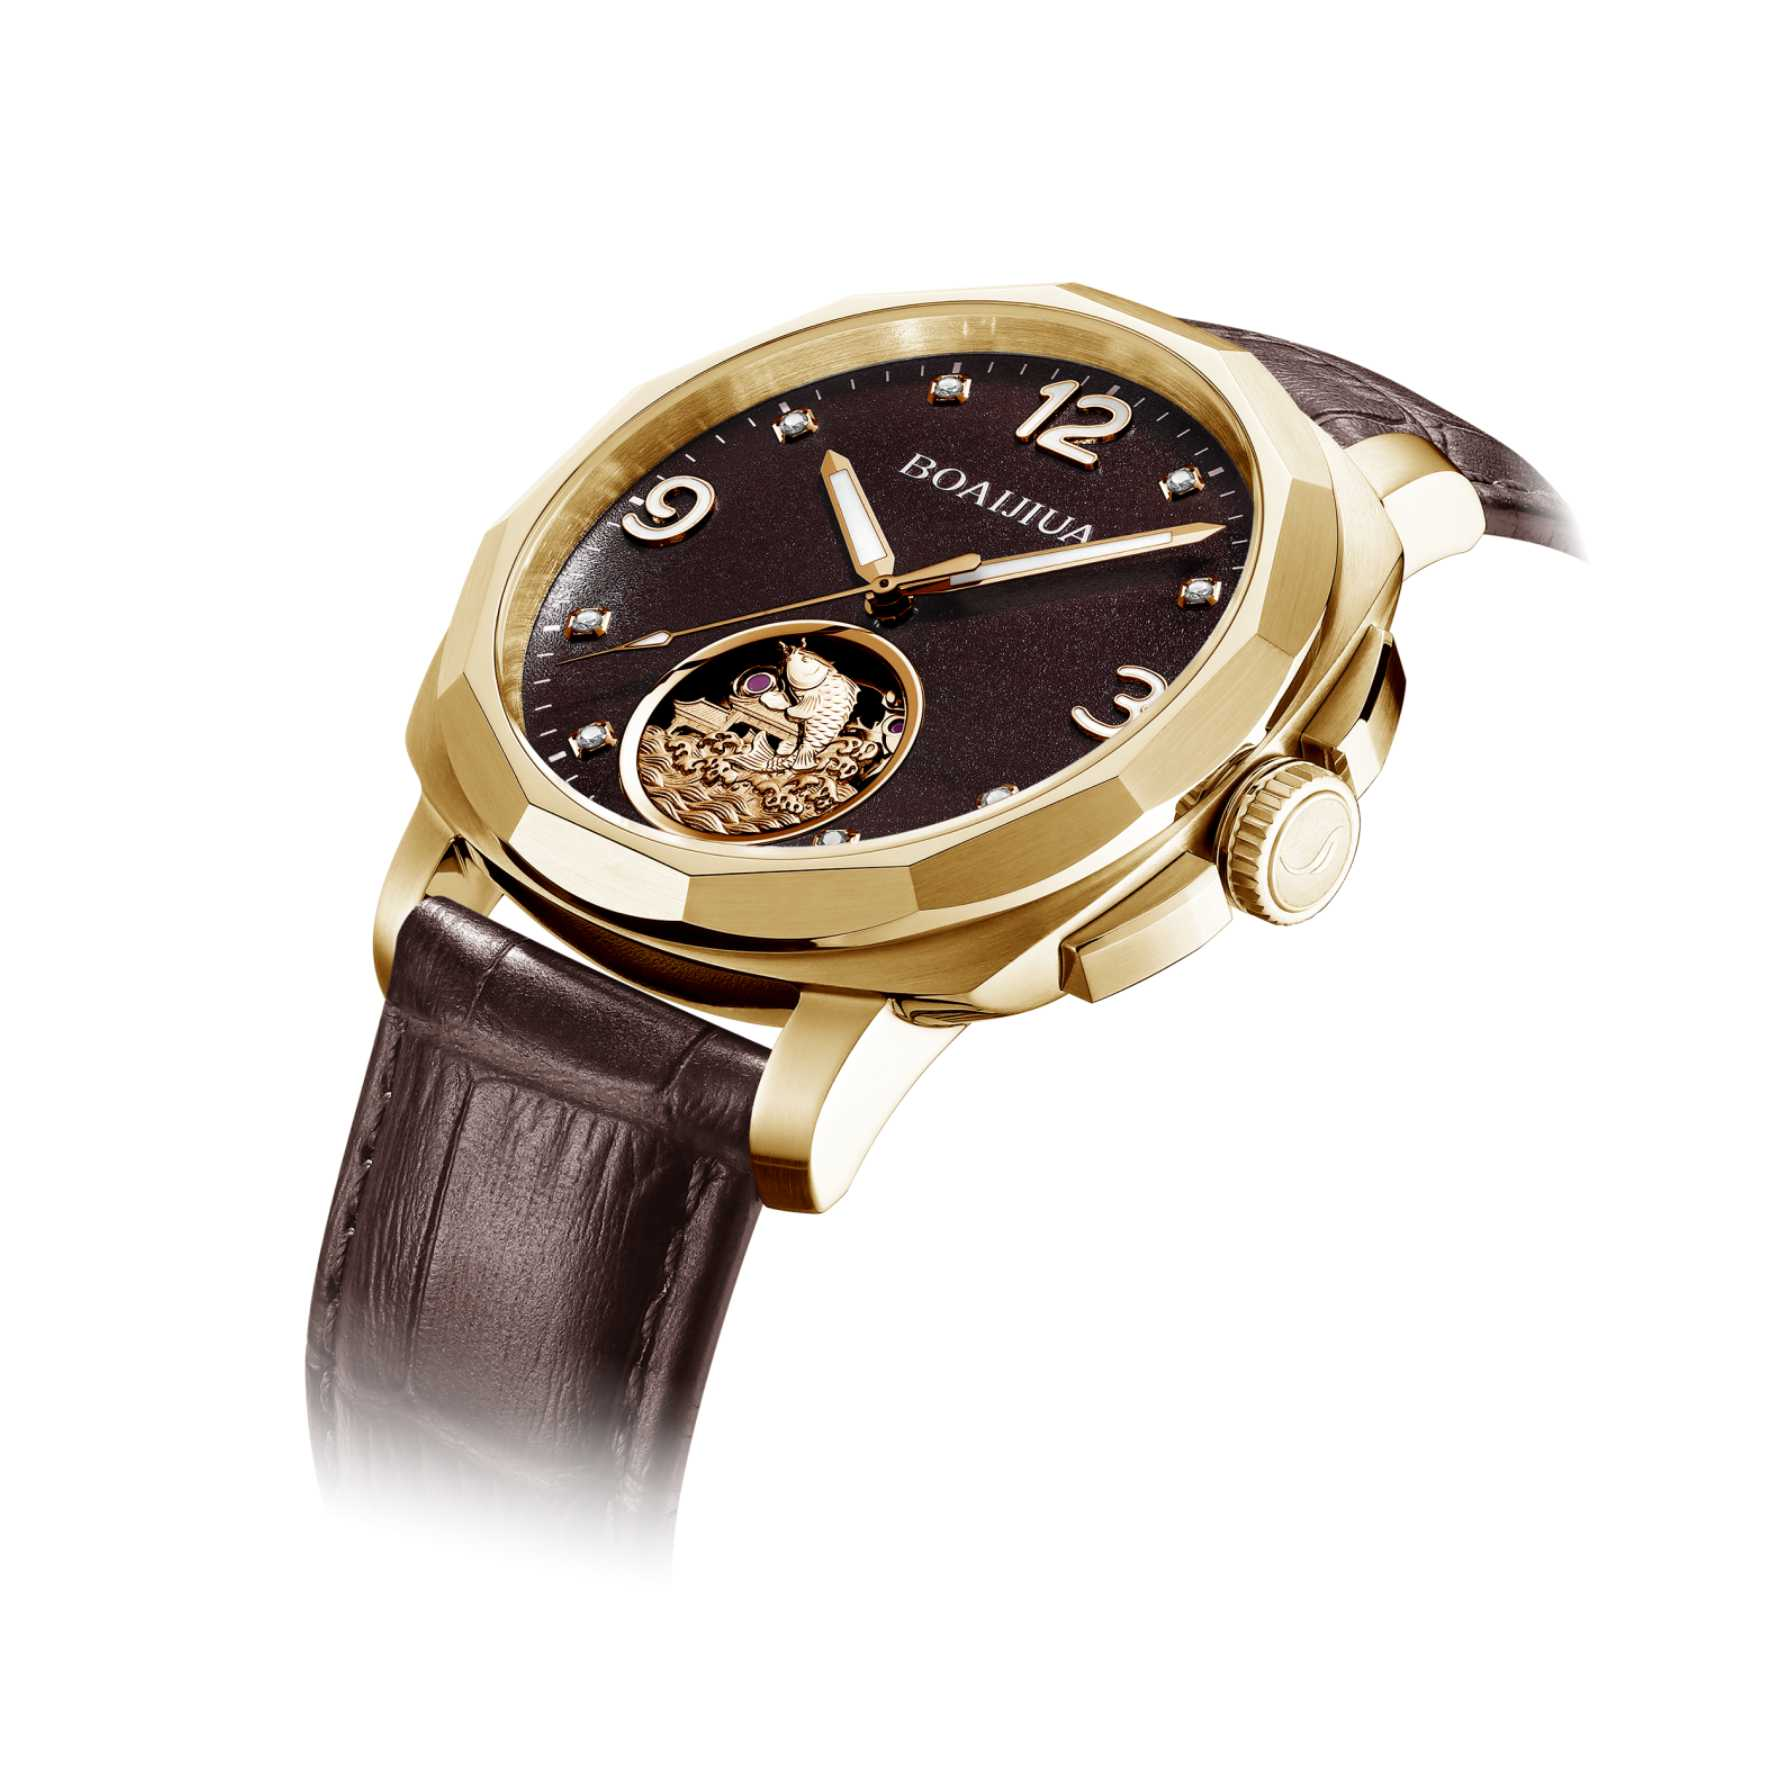
Ein hochglanzpolierter Verschluss erzeugt eine spekulare Reflexion – den spiegelartigen Effekt, der einfallendes Licht verstärkt und einen hellen, scharfen Lichtpunkt erzeugt. Gebürstetes oder satiniertes Metall verhält sich anders: Es streut das Licht in mehrere Richtungen und erzeugt eine diffuse Reflexion sowie ein weicheres, gleichmäßigeres Leuchten. Eine polierte Oberfläche kann eine hohe Reflektivität erreichen, während feine Bürstung die direkte Blendung deutlich verringert. Dieser optische Unterschied prägt die Wahrnehmung des Verschlusses – noch bevor ihn jemand berührt.
Klare, verzerrungsfreie Reflexionen deuten auf sorgfältige Oberflächenvorbereitung und homogenes Material hin. Der zurückhaltendere Glanz einer gebürsteten Oberfläche wirkt zeitgemäß und dezidiert. Viele Uhrmacher kombinieren beide Oberflächenarten am selben Verschluss, um Kontrast zu erzeugen: Politur an erhabenen Bereichen, Bürstung an flachen oder stark beanspruchten Flächen. Das Auge interpretiert diesen Kontrast als bewusstes Design – nicht als Zufall.
Warum gebürstete Oberflächen Kratzer besser verbergen als polierte
Die Mikrotopografie entscheidet darüber, wie sichtbar ein Kratzer wird. Gebürsteter Stahl weist parallele Mikrorillen auf, die das Licht in viele Richtungen streuen; dadurch werden oberflächliche Kratzer kaschiert, weil das Auge die unregelmäßigen Reflexionen integriert, anstatt sich auf einen einzelnen, schmalen Defekt zu konzentrieren. Kratzer, die entlang oder quer zu diesen Rillen verlaufen, verschwinden oft in der Textur. Dadurch sind gebürstete Verschlüsse im Alltag robuster.
Spiegelglanzoberflächen befinden sich am entgegengesetzten Extrem. Sie nähern sich einer sehr ebenen Fläche an, sodass jede Störung die Kontinuität der Reflexion unterbricht und als scharfe, hochkontrastreiche Linie erscheint. Diese Empfindlichkeit erfordert bei jedem Arbeitsschritt besondere Sorgfalt – ein Grund, warum Spiegelpolitur als Zeichen von Präzision gilt. Für hochbeanspruchte Bereiche wie Klappzungen bleibt das Bürsten oft die praktischere Wahl, da sie die optische Integrität über die Zeit bewahrt, ohne häufige Nachpolierungen zu benötigen.
| Finish Type | Lichtverhalten | Sichtbarkeit von Kratzern | Häufige Verwendung an Verschlüssen |
|---|---|---|---|
| Hochglanzpolitur | Glanzende, scharfe Reflexion | Hoch, Fehler treten deutlich hervor | Erhöhte Logos, Fasen, Anzeigeflächen |
| Gebürstet oder satiniert | Diffuses, gestreutes Licht | Niedriger, Struktur kaschiert Markierungen | Zungen, flache Flächen, Bereiche mit hohem Kontakt |
| Schlag mit der Perle | Gleichmäßige matte Streuung | Mäßig, verdeckt feine Markierungen | Akzentleisten, vertiefte Bereiche |
| Kombination | Kontrast zwischen Zonen | Hängt von der Platzierung ab | Komplette Verschlussbaugruppen mit gemischten Oberflächen |
Beschichtungstechnologien und langfristige Optikstabilität
Eine Schnalle ist ein primärer Kontaktbereich; ihre Beschichtung muss daher tägliche Reibung überstehen, ohne ihr ursprüngliches Erscheinungsbild einzubüßen. Zwei gängige Technologien sind PVD (Physical Vapor Deposition) und DLC (Diamond-Like Carbon). Jede bietet ein anderes Gleichgewicht zwischen dekorativer Wirkung und Langzeit-Leistung.
PVD erzeugt eine dünne Schicht, die satte, intensive Farben und eine starke erste visuelle Wirkung liefert. Unter mechanischer Belastung stößt PVD jedoch an Grenzen: Ständiges Reiben gegen Haut oder den Klappmechanismus kann Mikroabrasionen verursachen, die Licht streuen und einen trüben Schleier erzeugen. Ungleichmäßiger Verschleiß an scharfen Kanten kann zu sichtbaren Farbverschiebungen führen, und die Haftung kann sich bei wiederholter Belastung verringern. Sobald die PVD-Schicht versagt, wird das rohe Substrat sichtbar – und die Schnalle verliert rasch ihr edles Erscheinungsbild.
DLC behebt einige dieser Schwächen. Ein kohlenstoffbasiertes Filmmaterial mit hoher Härte verbessert die Kratzfestigkeit und bewahrt über längere Zeit ein tiefes, gleichmäßiges Dunkelfinish. Seine dichte Struktur widersteht Mikroabrasionen, die zu Trübungen führen, und trägt so dazu bei, eine reibungsarme, optisch konsistente Oberfläche zu erhalten. DLC bietet zudem eine gute chemische Inertheit, wodurch Korrosion durch Schweiß und Umwelteinflüsse reduziert wird. Der Nachteil liegt in den höheren Kosten und der Prozesskomplexität; daher wird DLC üblicherweise dort eingesetzt, wo die Stabilität des Erscheinungsbilds im Vordergrund steht.
Geometrische Herausforderungen bei der Erzielung einer einheitlichen Oberflächentextur
Die komplexe Geometrie der Schnalle beeinträchtigt die Konsistenz der Oberflächenbeschaffenheit stärker, als auf den ersten Blick ersichtlich ist. Drehstifte, Zungenarme und Mikrofasen befinden sich in vertieften oder schrägen Positionen, die direkten Zugang für Bürstwerkzeuge oder lichtgerichtete PVD-Abscheidung verhindern. Herkömmliche Halterungen können nicht jede Oberfläche unter dem gleichen Winkel freilegen; daher treten abgeschattete Bereiche auf, in denen der Bürstdruck nachlässt oder die Beschichtungsdicke abnimmt.
Bei Mikro-Fasen führen kleine Fehlausrichtungen dazu, dass das Schleifmittel die Oberfläche unterschiedlich kontaktiert, was inkonsistente Kornmuster erzeugt. Während der PVD-Beschichtung können verdeckte Bereiche ungleichmäßige Beschichtungsstärke aufweisen und dadurch trüber oder durchscheinender erscheinen als vollständig exponierte Flächen. Diese optische Diskrepanz zwischen den Komponenten beeinträchtigt den Gesamteindruck – selbst dann, wenn jedes Einzelteil seine jeweilige Prüfung besteht. Die Erzielung einer einheitlichen Oberfläche über eine komplette Verschlussmontage erfordert maßgeschneiderte Halterungen sowie hohe Wiederholgenauigkeit von Charge zu Charge; dies stellt insbesondere bei kleineren Serien besondere Anforderungen, da die Einrichtungsgenauigkeit stets konsistent reproduziert werden muss.
Haltbarkeits-Kompromisse zwischen Goldplattierung und gehärteten Oberflächen
Vergoldete Verschlusskomponenten verschleißen schneller als Zifferblätter, selbst wenn die Vergoldungsdicke identisch ist, weil die mechanischen Anforderungen völlig unterschiedlich sind. Die Verschlusszunge unterliegt konzentriertem Kontakt-Druck und wiederholtem Gleiten gegen den Verschlusskörper, wodurch deutlich mehr Mikroabrasion entsteht als bei der passiven Exposition eines Zifferblatts. Dekorative Vergoldung ist typischerweise dünn, und Hochreibungs-Zonen erodieren diese Schicht rasch, sodass das Grundmetall darunter freiliegt.
Eine Verschlusszunge kann pro Tag weit häufiger betätigt werden, als eine Zifferblatt-Oberfläche jemals berührt wird. Um dies zu bewältigen, werden oft gezielte Härtebehandlungen und lokal verstärkte Vergoldungsdicken in hochbeanspruchten Bereichen eingesetzt. Dieser Ansatz stellt ein Gleichgewicht zwischen optischem Erscheinungsbild und funktioneller Haltbarkeit her. Er ist keine perfekte Lösung, und Vergoldung in hochbelasteten Bereichen zeigt dennoch im Laufe der Zeit Verschleißerscheinungen. Das realistische Ziel besteht darin, die sichtbare Degradation zu verlangsamen und ein gleichmäßiges Verschleißmuster zu gewährleisten – statt vorzutäuschen, die Beschichtung würde unbegrenzt halten.
Was diese Kompromisse für die Verschluss-Spezifikationen bedeuten
Entscheidungen zur Oberflächenbehandlung eines Verschlusses sind niemals rein ästhetisch. Sie erfordern stets einen Kompromiss zwischen Lichtverhalten, Sichtbarkeit von Kratzern, Haltbarkeit der Beschichtung, Geometrie und Kosten. Ein Spiegelglanz wirkt eindrucksvoll, macht aber jeden Fehler sichtbar. Eine gebürstete Oberfläche verbirgt Abnutzung, wirkt jedoch dezenter. PVD bietet Farbvarianten, kann sich aber bei Reibung trüben. DLC behält sein Aussehen länger bei, erhöht jedoch die Fertigungskosten.
Passen Sie die Oberflächenoptik an die Kontaktzone an, nicht an ein einheitliches Gesamtbild.
Geben Sie die Oberflächenrauheit für hochbelastete Bereiche an, nicht nur das Gesamterscheinungsbild.
Überprüfen Sie die Haftfestigkeit der Beschichtung auf dem tatsächlichen Substrat vor der Serienfertigung.
Testen Sie montierte Verschlüsse über wiederholte Öffnungs- und Schließzyklen.
Dokumentieren Sie die Oberflächenkriterien mit Fotobeispielen und messbaren Grenzwerten.
Das Aussehen der Schnalle hängt davon ab, wie gut Typ der Oberflächenveredelung, Beschichtungswahl, Geometrie und Verschleißzonen bereits ab der ersten Zeichnung geplant werden. Burriva, kurz für Baoruihua (Dongguan) Precision Technology Co., Ltd., konzentriert sich auf OEM-Uhrkomponenten von ihrer Produktionsstätte in Dongguan mit internen Kompetenzen für Zifferblätter, Gehäuse, Armbänder und Schnallen. Die Schnallenfertigung kombiniert CNC-Fräsen, Stanzen, automatisches Polieren und dimensionsbezogene Prüfung sowie die Überprüfung der Oberflächenqualität und funktionale Tests an montierten Schnallen. Marken, die ein individuelles Schnallenprogramm planen, können sich gerne melden, um Spezifikationen zur Oberflächenveredelung, Anforderungen an Verschleißzonen und Freigabekriterien zu besprechen.
Inhaltsverzeichnis
- Warum gebürstete Oberflächen Kratzer besser verbergen als polierte
- Beschichtungstechnologien und langfristige Optikstabilität
- Geometrische Herausforderungen bei der Erzielung einer einheitlichen Oberflächentextur
- Haltbarkeits-Kompromisse zwischen Goldplattierung und gehärteten Oberflächen
- Was diese Kompromisse für die Verschluss-Spezifikationen bedeuten