
 EN
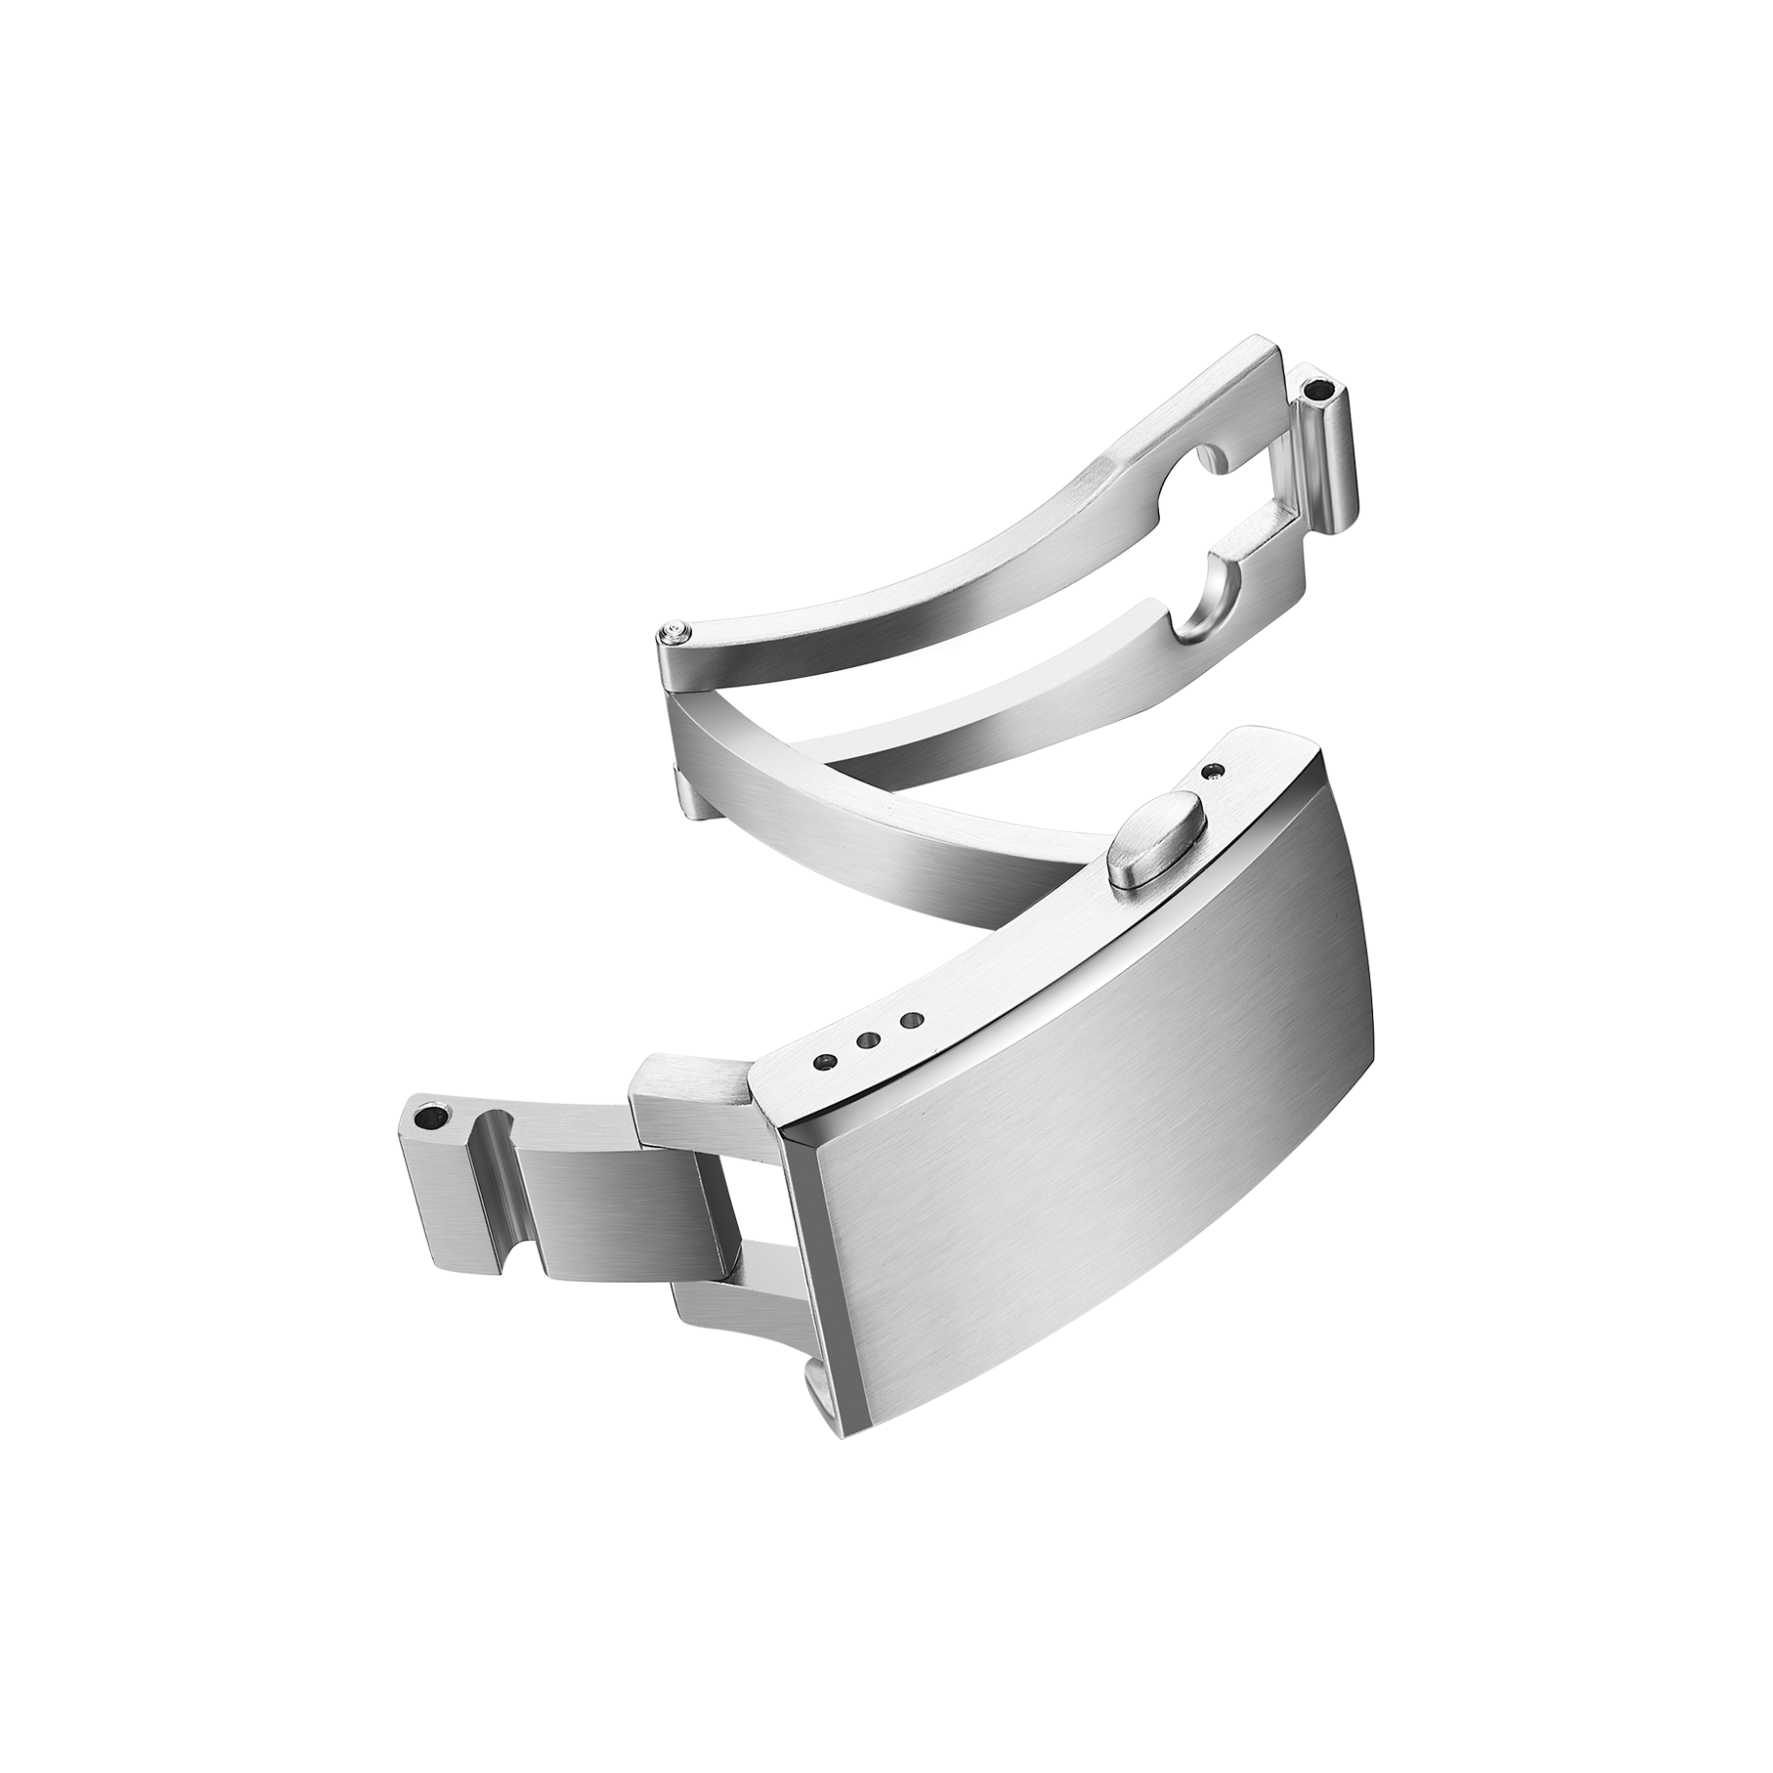
Kilitleme parçası, saatin günlük birkaç kez takılıp çıkarıldığı sırada sürekli dokunulan tek bileşenidir. Aynı zamanda fonksiyonel olarak arızalanmadığı halde iade edilmelerle en çok ilişkilendirilen tek parçadır; çünkü "doğru hissetmemesi" nedeniyle iade edilir.
Gevşek bir düğme, kapatıldığında hafifçe kayan bir kilitleme plakası ya da açılırken kurumuş bir ses çıkaran bir menteşe, kullanıcıda şüphe uyandırır. Çoğu alıcı, kilitleme parçasının "yanlış hissetmesi" nedeniyle saati tamir için göndermez; bunun yerine ürünü iade eder. Bir marka açısından bu, ters lojistik, inceleme, yeniden koşullandırma ve bazen hurdaya ayırma anlamına gelir.
Kilitleme parçası iadeleri arttığında tasarımı suçlamak cazip olabilir; ancak üretim alanında kök neden genellikle daha dar kapsamlıdır: bireysel parçalar teknik özellikler aralığında olmalarına rağmen bir araya geldiklerinde sorun oluştururlar. Parça düzeyinde kabul ile montaj düzeyinde performans arasındaki bu fark, çoğu kilitleme parçası iadesinin doğduğu yerdir.
Parça Toleransı ile Montaj Hissi Arasındaki Gizli Fark
Tolerans birikimi, çoğu kişinin düşündüğünden daha fazla önem taşır ve tokaların üretiminde kritik bir rol oynar. Bir düğme hareket aralığının üst sınırında yer alabilirken, diğeri alt sınırda yer alabilir; ayrıca bir kilitleme plakası birkaç yüzüncü milimetre kalınlık ekleyebilir. Her parça ayrı ayrı kabul edilebilir sınırlar içindedir. Ancak birlikte değerlendirildiğinde, düğmenin hareket mesafesi ve kilitlenme hissi onaylı örneğe göre sapmaya başlar.
Bu durum, genellikle basınçlı düğme ile çalışan tokalarda görülür; burada düğmenin hareket mesafesi, yay ön yükü ve kilitleme plakası arasındaki boşluk birbirleriyle etkileşime girer. Aynı durum, merkezdeki döner mafsalın hizalanması, tokanın sağlam ya da hafifçe gevşek hissettirip hissettirmemesine karar verdiği kelebek tokalarda da ortaya çıkar.
Çözüm, tüm parçalar için daha dar tolerans sınırları belirlemek değildir; daha akıllıca tolerans sınırları belirlemektir. Sadece nominal değerler etrafında daraltılan sınırlardan ziyade, en kötü olası kombinasyonu göz önünde bulunduran tolerans pencereleri daha iyi performans gösterir. Toka performansı, tek bir parçanın özelliği değil, bir montaj fonksiyonudur.
| Kusur Deseni | Yaygın Kök Neden | Kullanıcı Etkisi |
|---|---|---|
| Düğme gevşek hissediliyor | Düğme hareket mesafesi ile yay ön yükü uyumsuzluğu | Güvensiz, güvenli olmayan bir his |
| Kilitleme plakası kayıyor | Toplam kalınlık toleransı | Gürültü, çınlama |
| Mafsalların sıkışması | Pim ve delik uyumsuzluğu | Açılması zor, aşınma |
| Keskin Kenar | Parlatmadan sonra kalan kenar dikişi | Rahatsızlık, çizikler |
O tablo teorik değil. Bir geri dönüş raporu gibi okunuyor.
Boyutsal Muayenenin Tespit Ettiği ve Kaçırdığı Hususlar
Koordinat ölçüm makineleri (CMM), parça doğrulaması için hayati öneme sahiptir. Üretimin erken aşamalarında delik çapı, pim çapı ve yüzey profili sapmalarını tespit eder. CMM kontrolleri yapılmazsa parti arası kaymalar montaj aşamasına kadar fark edilmez ve o zaman parçalar zaten üretilmiş olur.
Ancak boyutsal inceleme dokunma hissini tespit edemez. Boyutsal tüm kontrolleri geçen bir kilit mekanizması, yine de gevşek hissedilebilir; çünkü dokunma hissi, yükleme altında birbirine uyumlu yüzeylerin nasıl etkileşime girdiğine bağlıdır ve bu durum statik ölçümle ortaya çıkarılamaz.
Bu nedenle, monte edilmiş kilit mekanizmaları üzerinde fonksiyonel kontroller önemlidir. Tekrarlanan açma ve kapama döngüleri, ölçülmüş düğme hareket mesafesi ve eğitilmiş bir denetçinin kilitleme kuvvetini değerlendirmesi, boyutsal incelemenin kaçırabileceği unsurları yakalar. Bu iki inceleme adımı birlikte çalışır. Bunlardan herhangi biri tek başına yeterli değildir.
Yüzey Cilası ve Dokunma Hissi Tüketici Algısını Nasıl Şekillendirir
Kilit mekanizması küçük bir parçadır ama sürekli dokunulur. Bir kenar kesintisi (burr), keskin bir pah, düzgün olmayan fırça dokusu ya da ışıkta tuhaf görünen bir parlatma işlemi, tüketiciye saatin tamamı hakkında bir sinyal gönderir.
Dokunma hissi de aynı derecede önemlidir. Bir düğme, öngörülebilir bir kuvvetle hareket etmelidir. Açma işlemi net ve keskin hissettirmelidir. Kapatma işlemi ise belirgin bir tıklama sesiyle gerçekleşmeli ve hiçbir oynama olmamalıdır. Bu ayrıntılar lüks değil; bunlar tüketici beklentileridir ve onaylı örnek kaydında yer almalıdır.
Kilitleme yüzeyleri için yüksek temas alanları, kenarlar, düğmeler ve temas yüzeyleridir. Bu alanlar için yüzey pürüzlülüğü spesifikasyonları, genel bir estetik onayından daha fazla önem taşır. Bir kilitleme, bir teşhir standında mükemmel görünse bile elde yanlış bir his verebilir; bu fark, iade nedenlerinin kaynağıdır.
Kilitleme İadelerinin Toplam Tolerans Birikimine Dayandığı Bir Sahada Vaka
Bir marka, basma düğmesiyle çalışan bir metal bileklik piyasaya sürdü. Örnek ürün incelendi ve onaylandı. Üretim partileri rutin ön sevkiyat kontrollerinden geçti. Ancak birkaç hafta içinde, kilitlemenin belirli bir kullanım süresinden sonra gevşek hissedildiği yönünde tutarlı yorumlarla iadeler gelmeye başladı.
Araştırma sonucunda, tek bir parçanın spesifikasyon dışı olmadığı tespit edildi. Düğme hareket mesafesi, yay ön yükü ve kilit plakası kalınlığı, bireysel tolerans aralıklarının içindeydi. Ancak toplam boşluk, örnekte gözlemlenen değeri aştı.
Düzeltme, düğme hareket toleransını sıkılaştırmayı ve parçanın yalnızca tek başına muayenesine dayanmak yerine, monte edilmiş tokalar üzerinde işlevsel bir kontrol eklemeyi gerektirdi. Marka ayrıca her yeni örnekte tekrarlanan açma ve kapama döngüleri talep etti. Eklenen adımlar her parti için birkaç dakika sürdü, ancak sorunu daha fazla ürünün sevk edilmesinden önce tespit etmeyi sağladı.
Bu durum daha geniş bir kalıbı işaret ediyor. Toka üretimi bağlamında gerçek kalite göstergesi, monte edilmiş işlevdir; sadece parça düzeyindeki muayene bunu ortaya çıkaramaz.
İade oranlarını düşüren süreç kontrolleri
Toka iadeleri, tek bir düzeltmeden değil, tam bir süreçten kaynaklanır. Bazı kontroller öncelikle uygulanmalıdır.
Tolerans pencerelerini yalnızca nominal değerler etrafında değil, en kötü senaryo kombinasyonları için tanımlayın.
Sadece parça muayenesi değil, monte edilmiş tokalarda işlevsel kontroller uygulayın.
Yüzey pürüzlülüğü spesifikasyonlarını yalnızca genel görünüme değil, yüksek temas alanlarına uygulayın.
Örnek onayını ölçülebilir ve gözlemlenebilir kriterlerle belgeleyin.
Daha uzun üretim süreçleri sırasında süreç içi boyutsal denetimlerini planlayın.
Bu adımlar karmaşık değildir; ancak tutarlı bir şekilde uygulanmaları gerekir. Bunları sabit tutan fabrikalar genellikle teorik üretim yerine gerçek üretim koşullarına uygun kalite sistemlerine sahiptir. Toka, birinci gün ile üç yüzüncü günde aynı hissedildiğinde iade oranları düşer ve bu tutarlılık bir tasarım vaadi değil, üretim sonucudur.
Kilitleme mekanizmalarının geri dönüş oranları, ilk çizimden son muayeneye kadar toleransların, yüzey kalitesinin ve monte edilmiş işlevin ne kadar iyi kontrol edildiğine bağlıdır. Burriva, Baoruihua (Dongguan) Precision Technology Co., Ltd. şirketinin kısaltmasıdır ve Dongguan'daki üretim merkezinden saati OEM bileşenlerine odaklanır; marka adı, kadranlar, kasalar, bileklikler ve tokalar dahil olmak üzere tüm süreçleri kendi bünyesinde yürütür. Toka üretimi, CNC frezeleme, presleme, otomatik parlatma, boyutsal muayene ve monte edilmiş kilitleme mekanizmalarının işlevsel kontrollerini içerir. Özel toka programı planlayan markalar, toleranslar, dokunsal gereksinimler ve onay kriterleri hakkında görüşmek üzere iletişime geçebilir.