
 EN
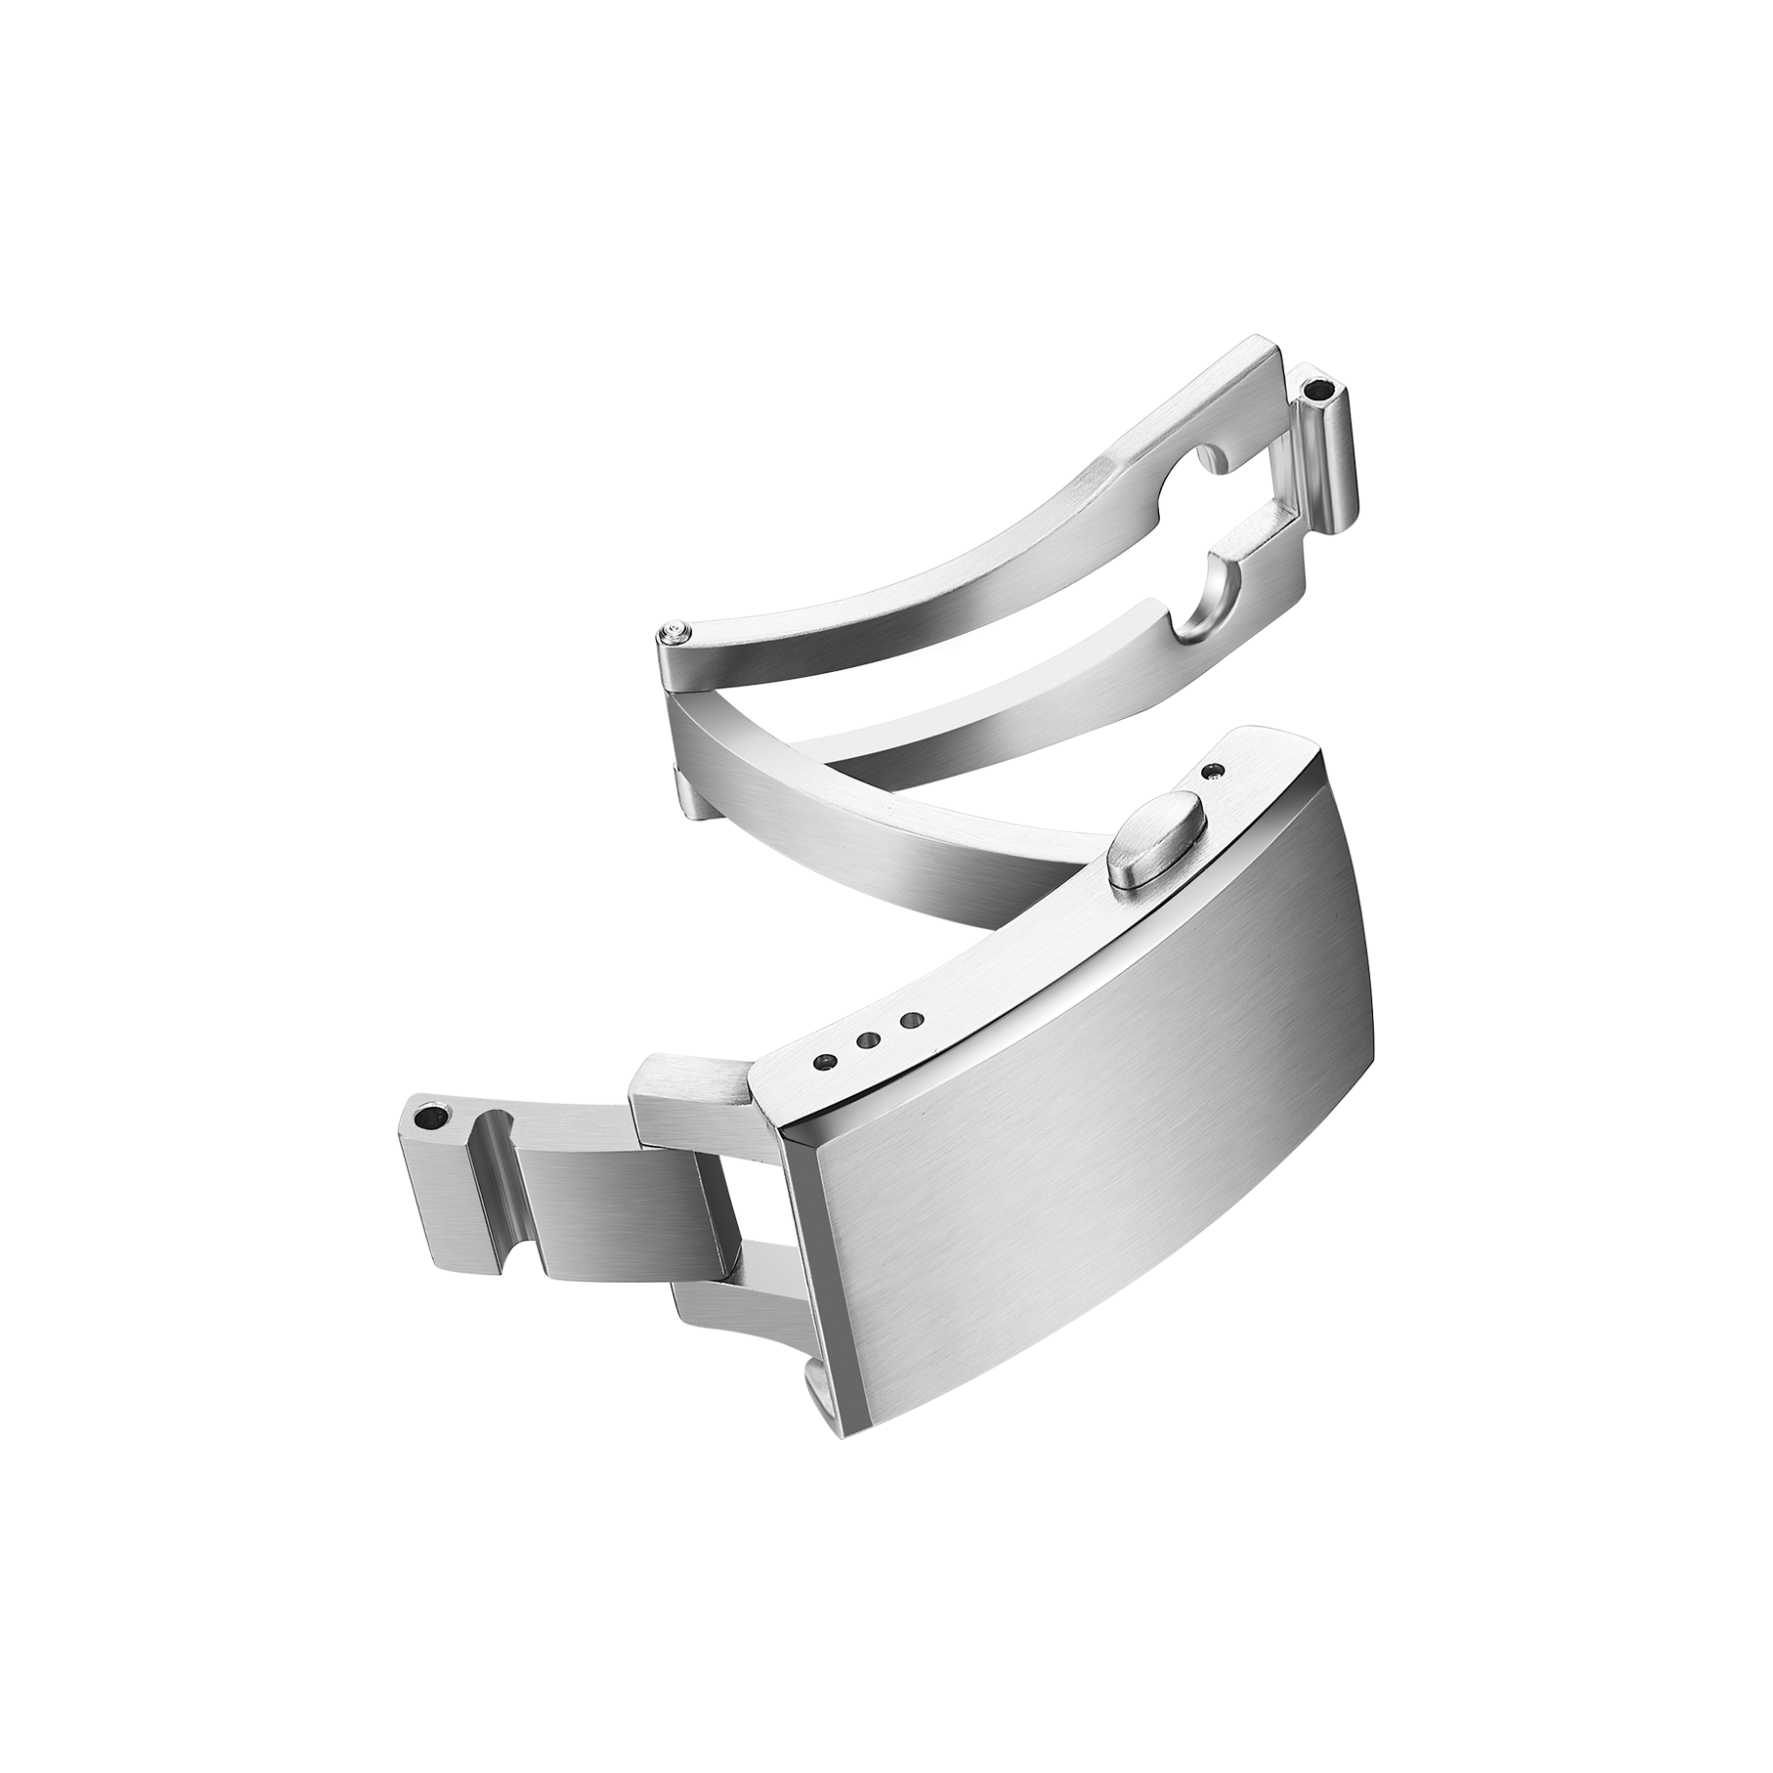
Sponka je ta část hodinek, které se dotýkáme nejčastěji – několikrát denně při nasazování a sejmutí hodinek. Je také jedinou součástí, která se nejčastěji vyskytuje u vrácení produktů, ne proto, že by selhala funkčně, ale proto, že se špatně „cítí“.
Tlačítko, které se cítí povolené, uzavírací deska, která se mírně posune po zavření, nebo kloub, který při otevření vydá suchý zvuk – všechny tyto jevy vyvolávají u nositele pochybnosti. Většina zákazníků nepošle hodinky do opravy kvůli špatně se cítící sponce – prostě je vrátí. Pro značku to znamená reverzní logistiku, kontrolu, obnovu a někdy i likvidaci.
Je lákavé obviňovat ze stoupajícího počtu vrácení sponky samotný design, ale na výrobní lince je skutečná příčina obvykle úžeji: jednotlivé díly jsou sice uvnitř stanovených tolerancí, avšak jejich kombinace vytváří problém. Právě tento rozdíl mezi přijetím dílů na úrovni jednotlivých součástí a výkonem celého sestavení je místem, kde vzniká většina vrácení sponky.
Skrytý rozdíl mezi tolerancí dílu a pocitem při sestavení
Shromování tolerance je u výroby sponk důležitější, než si většina lidí představuje. Tlačítko může být na horní hranici svého rozsahu pohybu, jiné na dolní hranici a uzamknutí desky může přidat několik setin milimetru tloušťky. Každá součást samostatně splňuje požadavky. Společně se však rozsah pohybu tlačítka a pocit zapnutí odchylují od schváleného vzoru.
Tento jev se často vyskytuje u sponk s tlačítkem pro otevření, kde se navzájem ovlivňují rozsah pohybu tlačítka, předpínání pružiny a vůle uzamknutí desky. Vyskytuje se také u motýlových sponk, kde poloha středové osy otáčení rozhoduje o tom, zda má spojení pevný nebo mírně volný pocit.
Řešením není obecné zužování tolerancí. Je to chytřejší stanovení tolerancí. Okna tolerance, která zohledňují nejhorší možnou kombinaci, fungují lépe než okna, která pouze zužují rozsah kolem nominální hodnoty. Výkon sponky je funkcí celého sestavení, nikoli vlastností jednotlivé součásti.
| Vzor poruchy | Běžná kořenová příčina | Dopad na uživatele |
|---|---|---|
| Tlačítko má volný pocit | Nesoulad mezi rozsahem pohybu tlačítka a předpínáním pružiny | Nepatrný, nebezpečný pocit |
| Uzamknutí desky se posune | Celková tolerance tloušťky | Chvění, hluk |
| Páka se zasekává | Nesoulad mezi pasováním kolíku a otvoru | Těžké otevírání, opotřebení |
| Ostře zaoblená hrana | Ostří, které zůstalo po broušení | Nepohodlí, škrábance |
Tato tabulka není teoretická. Vypadá jako zpráva o vrácení.
Co rozměrová kontrola odhalí a co nezachytí
Koordinátní měřicí stroje (CMM) jsou nezbytné pro ověřování dílů. Již v rané fázi výrobního běhu detekují odchylky průměru otvorů, průměru kolíků a tvaru povrchu. Bez kontrol CMM zůstává postupná změna mezi dávkami nepozorovaná až do montáže – a v té době jsou díly již vyrobeny.
Ale rozměrová kontrola nemůže zjistit pocit. Sponka, která projde všemi rozměrovými kontrolami, může přesto působit uvolněně, protože pocit závisí na tom, jak se dotýkající se povrchy chovají pod zátěží – což statické měření neodhalí.
Proto jsou funkční kontroly sestavených sponk důležité. Opakované cykly otevírání a zavírání, měření zdvihu tlačítka a posouzení síly zapnutí zkušeným inspektorem odhalí to, co rozměrová kontrola přehlédne. Obě kontrolní fáze spolu úzce souvisejí. Žádná z nich sama o sobě nestačí.
Jak povrchová úprava a pocit ovlivňují vnímání zákazníkem
Sponka je malá součást, ale dotýká se jí neustále. Ostří, ostrý zkosení, nerovnoměrný kartáčový vzor nebo leštění, které vypadá pod světlem nepřirozeně, vysílá kupujícímu signál o celých hodinkách.
Pocit je stejně důležitý. Tlačítko by mělo mít předvídatelnou sílu pohybu. Otevírání by mělo být ostře cititelné. Zavírání by mělo vyvolat jasný klik bez jakéhokoli volného pohybu. Tyto detaily nejsou luxus. Jsou to očekávání zákazníků a patří do záznamu schváleného vzorku.
U závěskových ploch jsou oblasti s vysokým kontaktem okraje, tlačítka a stykové plochy. Specifikace drsnosti povrchu pro tyto oblasti jsou důležitější než celkové estetické posouzení. Závěska může vypadat bezvadně na výkladním stojanu a přesto se v ruce špatně cítit – právě tento rozdíl vede k vrácením.
Případ z praxe: vrácení závěsek způsobená kumulací tolerance
Značka uvedla na trh kovový náramek se závěskou s tlačítkem pro rychlé nasazení. Vzorek byl zkontrolován a schválen. Výrobní dávky úspěšně prošly běžnými před-odvozními kontrolami. Během několika týdnů však začala přicházet vrácení se stejným komentářem: po určité době nošení se závěska cítila uvolněně.
Vyšetřování odhalilo, že žádná jednotlivá součást nebyla mimo specifikaci. Zájezd tlačítka, předpínání pružiny i tloušťka uzamknutí desky byly všechny uvnitř svých individuálních tolerančních rozmezí. Celková vůle však překročila hodnotu naměřenou u vzorku.
Oprava vyžadovala zpřísnění tolerance zdvihu tlačítka a přidání funkční kontroly sestaveného závěsu místo pouhého spoléhání na kontrolu jednotlivých dílů. Značka také požadovala opakované cykly otevírání a zavírání u každého nového vzorku. Tyto dodatečné kroky trvaly několik minut na dávku, ale problém odhalily ještě před tím, než bylo odesláno více kusů.
Tento případ ukazuje širší vzorec. U výroby závěsů je funkčnost sestaveného výrobku skutečným ukazatelem kvality, a kontrola jednotlivých dílů sama o sobě tento ukazatel neodhalí.
Procesní kontroly snižující podíl reklamací
Reklamace závěsů klesají ne kvůli jediné opravě, ale díky komplexnímu procesu. Některé kontroly stojí za to zavést jako první.
Stanovte toleranční rozmezí pro kombinace nejhorších případů, nikoli pouze kolem jmenovitých hodnot.
Přidejte funkční kontroly sestavených závěsů, nikoli pouze kontrolu jednotlivých dílů.
Uplatňujte specifikace drsnosti povrchu v oblastech s vysokým kontaktem, nikoli pouze celkový dojem z vzhledu.
Doložte schválení vzorku měřitelnými a pozorovatelnými kritérii.
Plánovat rozměrové revize během delších výrobních šarží.
Tyto kroky nejsou složité, ale vyžadují konzistentní provádění. Továrny, které je důsledně dodržují, obvykle mají systémy řízení jakosti navržené pro skutečné výrobní podmínky, nikoli pro teoretickou výrobu. Počet reklamací klesá, pokud se závěrka cítí stejně v prvním i třistém dni, a tato konzistence je výsledkem výroby, nikoli zárukou návrhu.
Míra návratu spon se řídí tím, jak dobře jsou dodrženy tolerance, povrchová úprava a funkčnost sestaveného výrobku od prvního náčrtu až po koneční kontrolu. Burriva, zkratka pro Baoruihua (Dongguan) Precision Technology Co., Ltd., se zaměřuje na OEM součásti hodinek z výrobního závodu v Dongguanu, přičemž disponuje vlastními kapacitami pro výrobu číselníků, plášťů, náramků a spon. Výroba spon kombinuje frézování CNC, stříhání, automatické broušení, kontrolu rozměrů a funkční testy sestavených spon. Značky, které plánují vlastní program spon, mohou kontaktovat společnost, aby diskutovaly o tolerancích, požadavcích na hmatový dojem a kritériích schválení.