
 EN
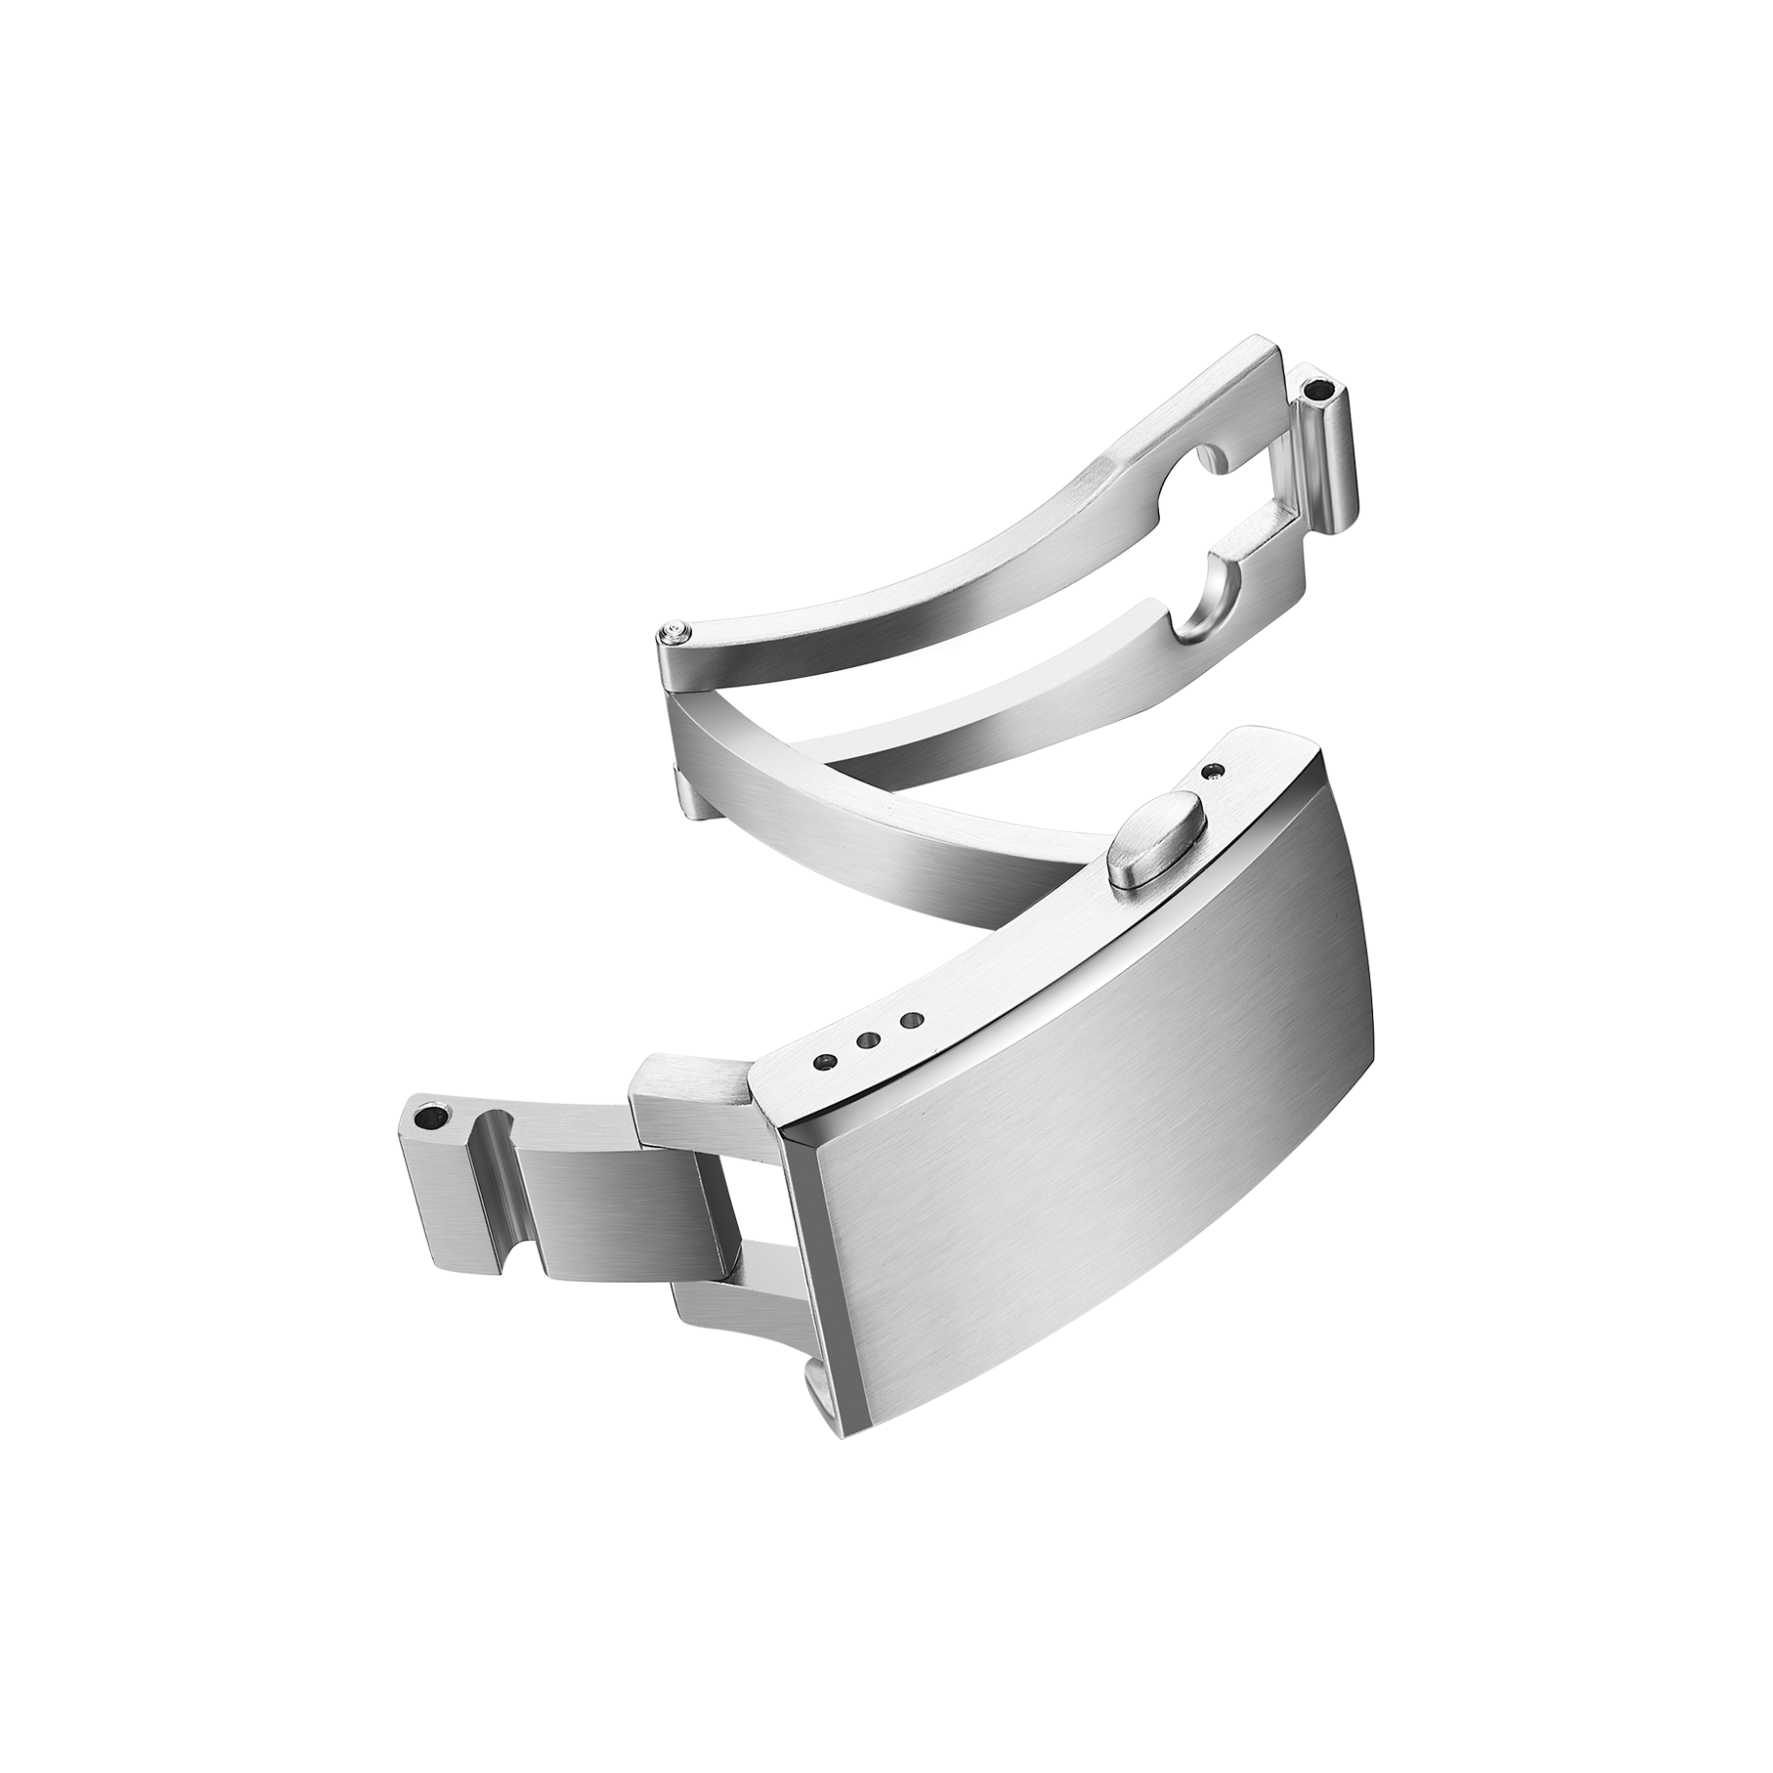
バックルは、時計の中で最も頻繁に触れる部品です。毎日数回、時計を装着・脱着する際に必ず触れられます。また、機能不全ではなく「違和感」によって返品される原因として、最も多く挙げられる部品でもあります。
ボタンの押し心地が緩い、閉じたときにロックプレートがわずかにずれる、あるいは開く際にヒンジから乾いた音がする——こうした些細な違和感が、着用者に不安を抱かせます。多くの購入者は、バックルの感触が少しでも違和感があるからといって、修理に出すことはしません。代わりに返品します。ブランドにとっては、これが逆物流、検査、再整備、場合によっては廃棄につながることを意味します。
留め具の不具合返品が増えると、ついつい設計のせいにしたくなるが、製造現場で見つかる根本原因は、通常もっと狭い範囲にある。つまり、個々の部品はそれぞれ仕様内に収まっているものの、それらが組み合わさったときに問題が生じるのだ。この「部品単体での合格」と「組立後の実際の感触」の間のギャップこそが、大多数の留め具返品の発端となる。
部品の公差と組立後の感触の間に潜むギャップ
留め具の製造において、公差の積み上がり(トランスファー)が多くの人が予想するよりもはるかに重要である。たとえば、ボタンのストローク範囲の上限近くに位置し、別の部品が下限近くにあり、さらにロックプレートの厚みが数百分の1ミリメートルほど大きくなっている場合がある。こうした各部品は単体ではすべて合格するが、組み合わさるとボタンのストロークや嵌合感が承認済みのサンプルからずれてしまう。
このようなパターンは、プッシュボタン式展開留め具でよく見られる。ここではボタンのストローク、スプリングの初期荷重、ロックプレートのクリアランスが互いに影響し合う。また、バタフライ留め具でも同様の現象が起こり、中央のピボットの位置合わせが、留め具の感触を「しっかりしている」か「わずかに緩い」かを左右する。
問題の解決策は、一律に仕様を厳しくすることではなく、より賢い仕様を設定することです。公称値を中心に単純に許容範囲を狭めるよりも、最悪ケースの組み合わせを考慮した許容範囲(トランザレント・ウィンドウ)を設定する方が、性能が向上します。クリップの機能は部品個別の属性ではなく、組立後の機能です。
| 欠陥パターン | 共通の根本原因 | 着用者への影響 |
|---|---|---|
| ボタンにガタつきを感じる | ボタンのストロークとスプリングのプレロードが不適合 | 固定が不十分で、不安定・危険な感触 |
| ロックプレートがずれる | 厚みの累積公差 | カタカタ音、異音 |
| ヒンジが固く動かない | ピンと穴の嵌合状態にばらつき | 開けにくさ、摩耗 |
| 鋭いエッジ | 研磨後のバリが残っている | 違和感、傷 |
その表は理論値ではありません。返品報告書のような読み方になります。
寸法検査で検出できるものとできないもの
三次元測定機(CMM)は部品の検証に不可欠です。生産開始直後の段階で、穴径、ピン径、表面形状の偏差を早期に検出できます。CMMによる検査がなければ、ロット間のばらつきは組立工程まで見過ごされ、その頃にはすでに部品が製造済みとなってしまいます。
しかし、寸法検査では「手触り」を検出できません。寸法検査をすべて通過した留め具でも、負荷下での対向面の相互作用という、静的計測では明らかにならない要素によって、実際には緩みを感じることがあります。
そのため、組み立て後の留め具に対する機能検査が重要です。繰り返しの開閉動作、ボタンのストローク長の計測、そして熟練検査員による嵌合時の力の評価——こうした検査によって、寸法検査では見逃されがちな問題を捉えることができます。この二つの検査工程は互いに補完し合います。どちらか一方だけでは不十分です。
表面仕上げと触感が消費者の印象をどう形作るか
クラスプは小さな部品ですが、常に触れられる部位です。バリ、鋭い面取り、不均一なブラシ加工の目立て、あるいは光の下で違和感のあるポリッシュ——こうした欠点は、購入者に「この時計全体の品質が信頼できない」というメッセージを送ってしまいます。
触感も同様に重要です。ボタンは予測可能な力でスムーズに動くべきです。開閉動作はシャープで明快であるべきであり、閉じた際には遊びのない、確かな「カチッ」という音がする必要があります。こうした細部は単なる贅沢ではなく、消費者が当然求める品質基準であり、承認済みサンプル記録に明記されるべき要件です。
クラスプの表面において、特に高頻度で接触される部位は、エッジ(端面)、ボタン、および接触面(対向面)です。これらの部位に対する表面粗さの仕様は、外観上の総合的な合格判定よりもはるかに重要です。ディスプレイスタンド上では見た目が問題なくても、手に取ったときに違和感がある——このギャップこそが返品の主な原因となります。
クラスプの返品事例:積み上がり誤差が原因と特定された現場事例
あるブランドが、プッシュボタン式の展開式クラスプを備えた金属製ブレスレットを発売しました。サンプルは検査・承認済みでした。量産ロットも出荷前の通常検査をすべて通過しました。しかし数週間後、返品が相次ぎ始め、共通のコメントが寄せられました。「着用を続けていると、クラスプが緩んでくる」
調査の結果、個別の部品に規格外のものは見つかりませんでした。ボタンのストローク、スプリングのプレロード、ロックプレートの厚みは、いずれもそれぞれの許容範囲内でした。しかし、それらの部品を組み合わせた際の総合的なクリアランスが、サンプルで確認された値を上回っていたのです。
対策として、ボタンのストローク公差を厳しく設定するとともに、部品単体の検査に加えて、組み立て後のクラスプに対して機能検査を実施するよう指示しました。また、ブランド側から、新たなサンプルごとに複数回の開閉動作試験を実施するよう要請がありました。これらの追加手順はロットあたり数分程度の工数を要しましたが、さらに多くの製品が出荷される前に問題を検出し、未然に防止できました。
この事例は、より広範な傾向を示しています。留め具の製造においては、組み立て後の機能性こそが真の品質指標であり、部品単位での検査だけではその品質を把握できません。
返品率を下げる工程管理
留め具の返品件数が減少するのは、単一の対策によるものではなく、一連の工程全体が整備された結果です。その中でも、特に優先すべきいくつかの管理項目があります。
公差範囲は、公称値周辺だけでなく、最悪ケースの組み合わせについても明確に定義します。
部品単位の検査に加え、組み立て済み留め具に対する機能検査を実施します。
外観全体ではなく、接触頻度の高い部位に対して表面粗さの仕様を適用します。
サンプル承認は、測定可能かつ観察可能な明確な基準に基づいて文書化します。
長尺生産では、工程中における寸法検査を定期的に実施するようスケジュールします。
これらの工程は複雑ではありませんが、一貫した実行が求められます。こうした工程を安定して維持できる工場は、理論上の生産ではなく、現実の生産現場に即した品質管理システムを備えている場合が多いです。留め具の「手触り」が、初日も300日目も変わらないとき、不良品返品率は低下します。この一貫性は、設計上の約束ではなく、製造プロセスそのものによって実現される成果なのです。
留め具の返品率は、最初の図面作成から最終検査に至るまでの、公差管理、表面仕上げ、組立後の機能性のコントロール精度に大きく左右されます。ブルリバ社(正式名称:宝瑞華(東莞)精密科技有限公司)は、中国・東莞に拠点を置くOEM向け時計部品メーカーで、文字盤、ケース、ブレスレット、バックルまで、一貫した自社生産体制を整えています。バックルの製造には、CNCフライス加工、プレス成形、自動研磨、寸法検査、および組立後の機能検査が含まれます。オリジナルバックルの開発をご検討中のブランド様は、公差設定、手触りの要件、承認基準などについて、ぜひご相談ください。