
 EN
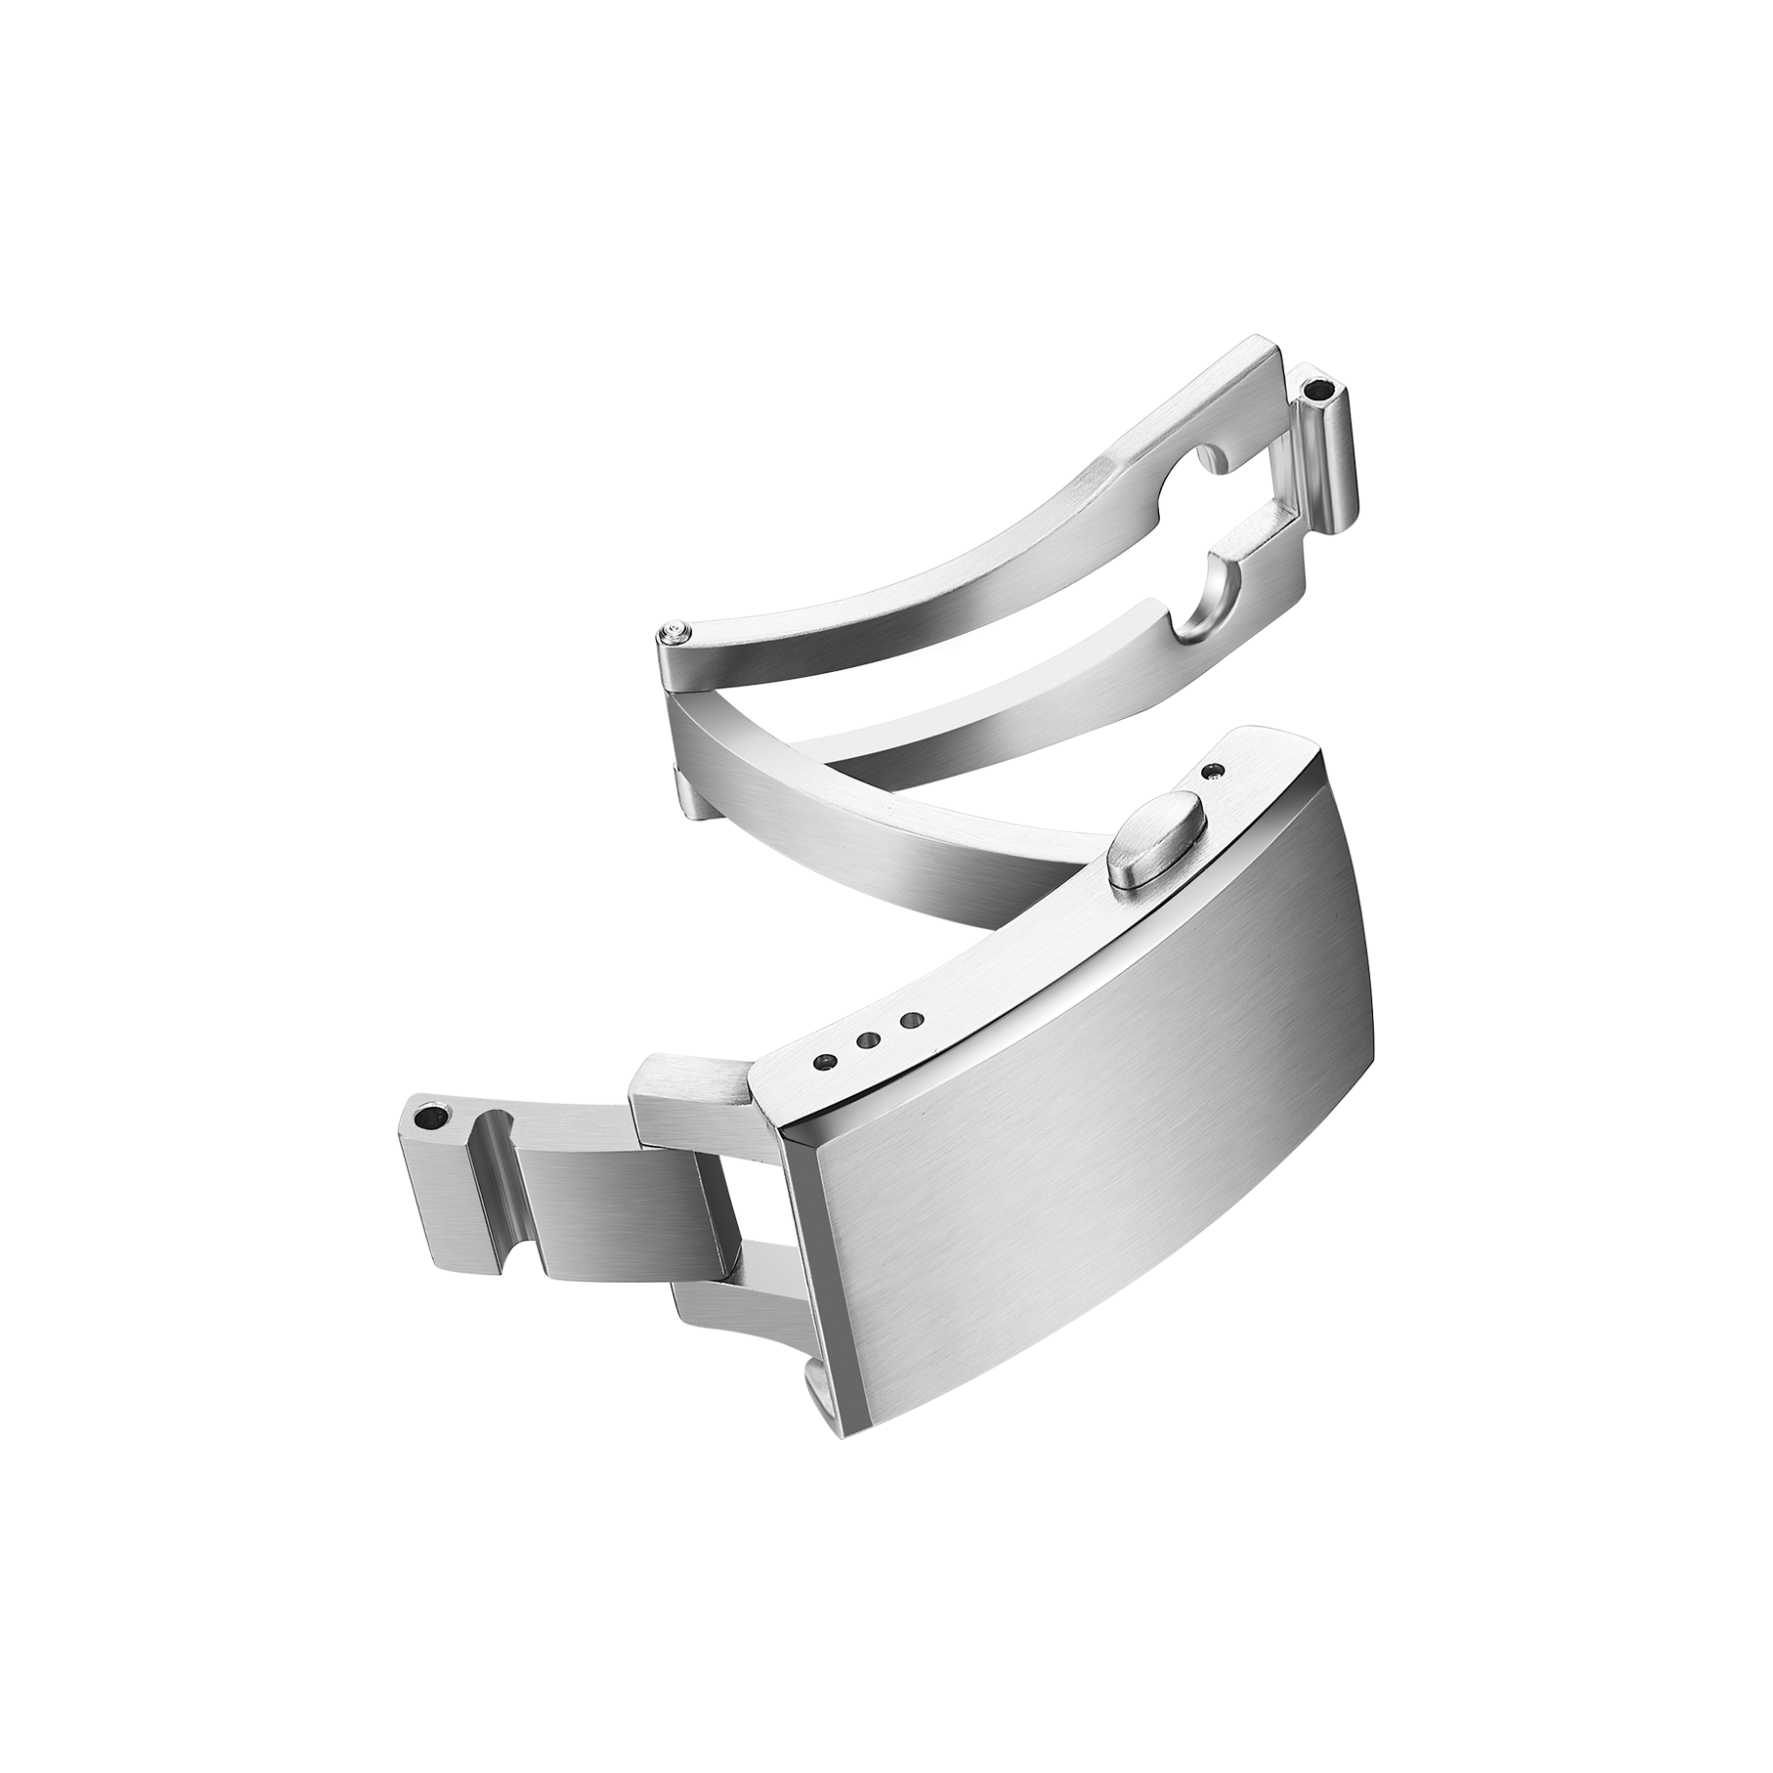
ক্ল্যাস্পটি ঘড়ির একমাত্র অংশ যা প্রতিদিন বারবার স্পর্শ করা হয়—ঘড়িটি পরার সময় এবং খোলার সময়। এটি আরও একটি উপাদান যা ফেরত দেওয়ার সাথে সবচেয়ে বেশি যুক্ত, কারণ এটি কার্যকরভাবে ব্যর্থ হয় না, বরং এটি ভালো লাগে না।
যে বোতামটি ঢিলে মনে হয়, যে লক প্লেটটি বন্ধ করার সময় সামান্য সরে যায়, অথবা যে হিঞ্জটি খোলার সময় শুষ্ক শব্দ করে—সেগুলো পরিধানকারীকে সন্দেহে ফেলে। অধিকাংশ ক্রেতা ক্ল্যাস্পটি ভালো না লাগার কারণে ঘড়িটি মেরামতের জন্য পাঠায় না; তারা এটি ফেরত দেয়। কোনো ব্র্যান্ডের জন্য এটি মানে বিপরীত যুক্তিবিদ্যা, পরীক্ষা, পুনর্গঠন এবং কখনও কখনও বর্জ্য।
ক্ল্যাস্প-সংক্রান্ত ফেরতের সংখ্যা বৃদ্ধি পেলে ডিজাইনকে দোষারোপ করা সহজ হয়, কিন্তু উৎপাদন লাইনে মূল কারণটি সাধারণত সংকীর্ণ: পৃথক পৃথক অংশগুলো তাদের নির্দিষ্ট সীমার মধ্যে থাকলেও একত্রিত হয়ে সমস্যা তৈরি করে। অংশ-স্তরের গ্রহণযোগ্যতা এবং সংযোজন-স্তরের কার্যকারিতার মধ্যে এই ফাঁকটিই অধিকাংশ ক্ল্যাস্প ফেরতের জন্মস্থান।
অংশের সহনশীলতা এবং সংযোজনের অনুভূতির মধ্যে লুকানো ফাঁক
ক্ল্যাস্প উৎপাদনে সহনশীলতা জমাট বিষয়টি অধিকাংশ মানুষের ধারণার চেয়ে অনেক বেশি গুরুত্বপূর্ণ। একটি বোতাম তার চলার পরিসরের উচ্চ প্রান্তে অবস্থিত হতে পারে, অন্য একটি বোতাম নিম্ন প্রান্তে, আর একটি লক প্লেট মিলিমিটারের কয়েক শতাংশ পুরুত্ব যোগ করতে পারে। প্রতিটি অংশ আলাদাভাবে পাস করে। কিন্তু একসঙ্গে বোতামের চলার পরিসর ও এনগেজমেন্টের অনুভূতি অনুমোদিত নমুনা থেকে বিচ্যুত হয়ে যায়।
এই ধরনের সমস্যা প্রায়শই পুশ-বাটন ডিপ্লয়মেন্ট ক্ল্যাস্পে দেখা যায়, যেখানে বোতামের চলার পরিসর, স্প্রিং প্রিলোড এবং লক প্লেটের ক্লিয়ারেন্স সবগুলো পরস্পরের সাথে মিথস্ক্রিয়া করে। এটি বাটারফ্লাই ক্ল্যাস্পেও দেখা যায়, যেখানে কেন্দ্রীয় পিভটের সঠিক সাইনিং নির্ধারণ করে যে ক্ল্যাস্পটি শক্ত নাকি সামান্য ঢিলে অনুভূত হবে।
সমাধান হলো সব ক্ষেত্রে কঠোর স্পেসিফিকেশন নয়, বরং বুদ্ধিমান স্পেসিফিকেশন। যে সহনশীলতা উইন্ডোগুলো সবচেয়ে খারাপ ক্ষেত্রের সমন্বয়কে বিবেচনা করে, সেগুলো শুধুমাত্র নমিনাল মানের চারপাশে কঠোর করা উইন্ডোগুলোর চেয়ে ভালো কাজ করে। ক্ল্যাস্পের কার্যকারিতা হলো একটি অ্যাসেম্বলি ফাংশন, কোনো একক অংশের বৈশিষ্ট্য নয়।
| ত্রুটির ধরন | সাধারণ মূল কারণ | পরিধানকারীর প্রভাব |
|---|---|---|
| বোতামটি ঢিলে অনুভূত হয় | বোতামের চলার পরিসর ও স্প্রিং প্রিলোডের অসামঞ্জস্য | অসুরক্ষিত, অনানির্ভরযোগ্য অনুভূতি |
| লক প্লেট সরে যায় | সম্মিলিত পুরুত্ব সহনশীলতা | কাঁপুনি, শব্দ |
| হিঞ্জ আটকে যাওয়া | পিন এবং ছিদ্রের মিল না হওয়া | খোলা কঠিন, ক্ষয় |
| ধারালো প্রান্ত | পলিশিংয়ের পর অবশিষ্ট বার | অস্বস্তি, আঁচড় |
ওই টেবিলটি তত্ত্ব নয়। এটি একটি ফেরত প্রতিবেদনের মতো পড়া যায়।
মাত্রিক পরীক্ষা কী ধরে এবং কী ধরে না
অংশ যাচাইয়ের জন্য সমন্বয় পরিমাপ যন্ত্র (CMM) অপরিহার্য। এগুলি উৎপাদন চক্রের শুরুতেই ছিদ্রের ব্যাস, পিনের ব্যাস এবং পৃষ্ঠের প্রোফাইলের বিচ্যুতি ধরে। CMM পরীক্ষা ছাড়া ব্যাচ-টু-ব্যাচ বিচ্যুতি সংযোজন পর্যন্ত লক্ষিত হয় না, আর তখন অংশগুলি ইতিমধ্যে তৈরি হয়ে গেছে।
কিন্তু মাত্রাগত পরীক্ষা অনুভূতিকে ধরতে পারে না। যে ক্ল্যাস্পটি প্রতিটি মাত্রাগত পরীক্ষা পাস করে, তাও ঢিলে অনুভূত হতে পারে, কারণ অনুভূতি নির্ভর করে লোডের অধীনে মিলিত পৃষ্ঠগুলোর পারস্পরিক আচরণের উপর—যা স্থির পরিমাপ দিয়ে উদ্ঘাটিত হয় না।
এজন্যই সমাহিত ক্ল্যাস্পগুলোর কার্যকরী পরীক্ষা গুরুত্বপূর্ণ। পুনরাবৃত্ত খোলা ও বন্ধ করার চক্র, বাটনের গতি পরিমাপ, এবং প্রশিক্ষিত পরীক্ষক দ্বারা জোড় লাগানোর বল মূল্যায়ন—এই সব কিছু মাত্রাগত পরীক্ষার দ্বারা মিস করা বিষয়গুলো ধরে ফেলে। এই দুটি পরীক্ষা পদ্ধতি একসঙ্গে কাজ করে। একটি মাত্র পদ্ধতি দিয়ে যথেষ্ট হয় না।
পৃষ্ঠের শেষাবস্থা এবং অনুভূতি কীভাবে ভোক্তার ধারণা গঠন করে
একটি ক্ল্যাস্প ছোট অংশ হলেও এটি ধারাবাহিকভাবে স্পর্শ করা হয়। একটি বার, একটি তীব্র চ্যামফার, অসম ব্রাশ গ্রেন, অথবা আলোর নিচে অস্বাভাবিক দেখানো পলিশ—সবগুলোই ক্রেতাকে ঘড়িটির সম্পূর্ণ মানের ব্যাপারে একটি সংকেত পাঠায়।
অনুভূতিও ততটাই গুরুত্বপূর্ণ। একটি বাটন পূর্বানুমেয় বলের সাথে সরানো উচিত। খোলার সময় স্পষ্ট ও তীব্র অনুভূতি হওয়া উচিত। বন্ধ করার সময় স্পষ্ট ক্লিক শব্দ হওয়া উচিত এবং কোনো খালি স্থান (প্লে) থাকা উচিত নয়। এই বিস্তারিতগুলো কোনো বিলাসিতা নয়। এগুলো ভোক্তাদের প্রত্যাশা, এবং এগুলো অনুমোদিত নমুনা রেকর্ডে অবশ্যই থাকতে হবে।
ক্ল্যাস্প পৃষ্ঠের জন্য, উচ্চ-সংস্পর্শ এলাকাগুলি হলো প্রান্ত, বোতাম এবং সংস্পর্শ পৃষ্ঠ। ওই এলাকাগুলির জন্য পৃষ্ঠের খাদ্যতা নির্দিষ্টকরণগুলি সামগ্রিক দৃশ্যমান গুণগত মানের চেয়ে বেশি গুরুত্বপূর্ণ। একটি ক্ল্যাস্প প্রদর্শনী স্ট্যান্ডে ভালো দেখাতে পারে, কিন্তু হাতে ধরলে অস্বস্তিকর অনুভূত হতে পারে—এই ফারাকটিই ফেরতের কারণ হয়ে থাকে।
একটি ক্ষেত্র কেস যেখানে ক্ল্যাস্প ফেরতগুলি স্ট্যাক-আপের সঙ্গে সম্পর্কিত ছিল
একটি ব্র্যান্ড একটি ধাতব ব্রেসলেট চালু করেছিল যার একটি পুশ-বাটন ডেপ্লয়মেন্ট ক্ল্যাস্প ছিল। নমুনাটি পরীক্ষা করে অনুমোদন করা হয়েছিল। উৎপাদন ব্যাচগুলি প্রেরণের আগে নিয়মিত পরীক্ষায় পাস করেছিল। কয়েক সপ্তাহের মধ্যে, ফেরতগুলি আসতে শুরু করে একটি ধ্রুব মন্তব্য সহ: কিছু সময় ব্যবহারের পর ক্ল্যাস্পটি ঢিলে অনুভূত হয়েছিল।
তদন্তে দেখা যায় যে কোনো একক অংশই নির্দিষ্টকরণের বাইরে ছিল না। বোতামের গতি, স্প্রিং প্রিলোড এবং লক প্লেটের পুরুত্ব—সবগুলোই তাদের ব্যক্তিগত সহনশীলতা সীমার মধ্যে ছিল। তবে সম্মিলিত খালি জায়গা নমুনায় যা দেখা গিয়েছিল তার চেয়ে বেশি হয়ে গিয়েছিল।
সমাধানটি বোতামের চলার সহনশীলতা কড়াকড়ি করে এবং শুধুমাত্র অংশ পরীক্ষার উপর নির্ভর না করে সমাহিত ক্ল্যাস্পের কার্যকারিতা পরীক্ষা যোগ করার প্রয়োজন হয়েছিল। ব্র্যান্ডটি প্রতিটি নতুন নমুনায় বারবার খোলা ও বন্ধ করার চক্র প্রয়োগ করতেও অনুরোধ করেছিল। এই অতিরিক্ত পদক্ষেপগুলি প্রতি ব্যাচে কয়েক মিনিট সময় নিল, কিন্তু এগুলি আরও ইউনিট পাঠানোর আগেই সমস্যাটি ধরে ফেলেছিল।
এই ক্ষেত্রটি একটি বৃহত্তর প্যাটার্নের দিকে ইঙ্গিত করে। ক্ল্যাস্প উৎপাদনে, সমাহিত কার্যকারিতাই প্রকৃত মানের সংকেত, এবং শুধুমাত্র অংশ-স্তরের পরীক্ষা তা উন্মোচিত করতে পারবে না।
প্রত্যাবর্তন হার কমানোর জন্য প্রক্রিয়া নিয়ন্ত্রণ
ক্ল্যাস্প প্রত্যাবর্তন কমে না একটি একক সমাধানের কারণে, বরং একটি সম্পূর্ণ প্রক্রিয়ার কারণে। কয়েকটি নিয়ন্ত্রণ প্রথমে প্রয়োগ করা মূল্যবান।
শুধুমাত্র নমুনা মানের চারপাশে নয়, বরং সবচেয়ে খারাপ কম্বিনেশনের জন্য সহনশীলতা উইন্ডো সংজ্ঞায়িত করুন।
শুধুমাত্র অংশ পরীক্ষা নয়, বরং সমাহিত ক্ল্যাস্পের কার্যকারিতা পরীক্ষা যোগ করুন।
শুধুমাত্র সামগ্রিক চেহারা নয়, বরং উচ্চ-যোগাযোগ এলাকায় পৃষ্ঠের খারাপ হওয়ার বিশেষকরণ প্রয়োগ করুন।
পরিমাপযোগ্য ও পর্যবেক্ষণযোগ্য মানদণ্ডের সাথে নমুনা অনুমোদন নথিভুক্ত করুন।
দীর্ঘ উৎপাদন চক্রের সময় প্রক্রিয়া-মধ্যবর্তী মাত্রিক নিরীক্ষণ সময়সূচীবদ্ধ করুন।
এই পদক্ষেপগুলো জটিল নয়, কিন্তু এদের ধারাবাহিকভাবে প্রয়োগ করা আবশ্যিক। যেসব কারখানা এগুলোকে স্থিতিশীল রাখে, সাধারণত তাদের মান নিশ্চিতকরণ ব্যবস্থা তাত্ত্বিক উৎপাদনের চেয়ে বরং বাস্তব উৎপাদনের প্রতি অভিযোজিত। যখন ক্ল্যাস্পটি প্রথম দিনে এবং তিনশো তম দিনে একইরকম অনুভূত হয়, তখন ফেরতের হার কমে যায়; আর এই ধারাবাহিকতা হলো একটি উৎপাদন ফলাফল, ডিজাইনের প্রতিশ্রুতি নয়।
ক্ল্যাস্প ফেরত হারগুলি প্রথম ড্রয়িং থেকে চূড়ান্ত পরীক্ষার মধ্যে টলারেন্স, পৃষ্ঠের সমাপ্তি এবং সংযুক্ত কাজের নিয়ন্ত্রণের উপর নির্ভর করে। বুরিভা, যা বাওরুইহুয়া (দংগুয়ান) প্রিসিশন টেকনোলজি কোং, লিমিটেড-এর সংক্ষিপ্ত রূপ, দংগুয়ানের উৎপাদন কেন্দ্র থেকে ওইএম ঘড়ির উপাদান তৈরির উপর ফোকাস করে, যার মধ্যে ডায়াল, কেস, ব্রেসলেট এবং বাকল অন্তর্ভুক্ত। বাকল উৎপাদনে সিএনসি মিলিং, স্ট্যাম্পিং, স্বয়ংক্রিয় পলিশিং, মাত্রিক পরীক্ষা এবং সংযুক্ত ক্ল্যাস্পের কার্যকারিতা পরীক্ষা অন্তর্ভুক্ত। যেসব ব্র্যান্ড কাস্টম বাকল প্রোগ্রাম পরিকল্পনা করছে, তারা টলারেন্স, স্পর্শের প্রয়োজনীয়তা এবং অনুমোদনের মানদণ্ড নিয়ে আলোচনা করতে যোগাযোগ করতে পারেন।