
 EN
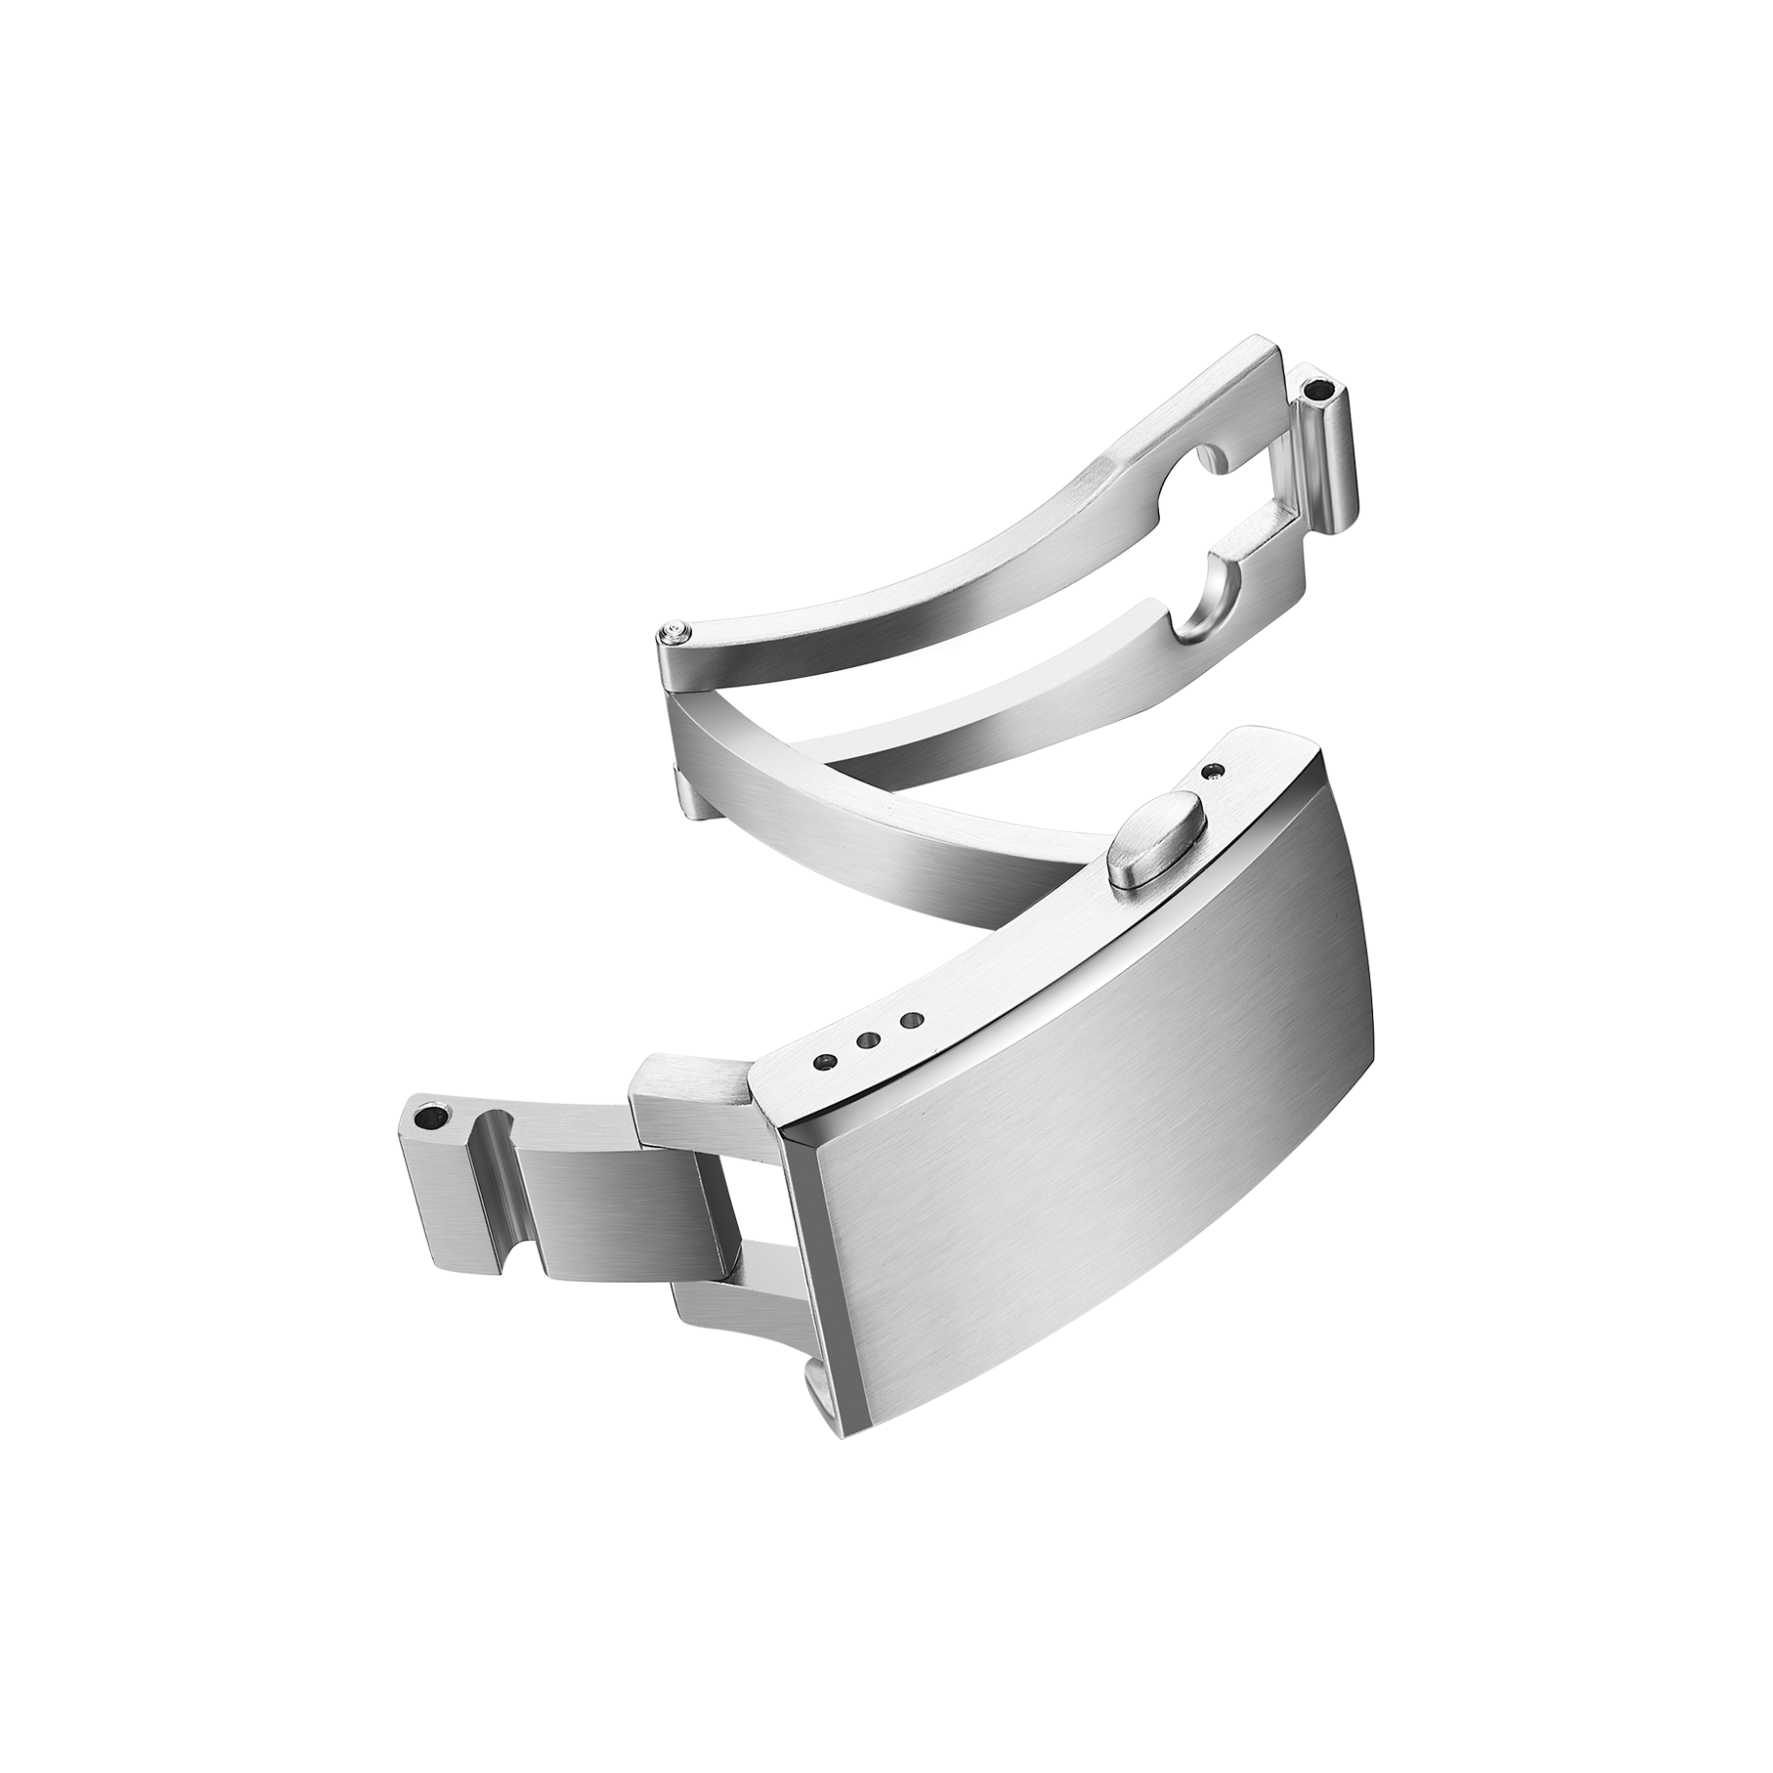
Spännan är den del av ett ur som man vidrör ständigt, flera gånger per dag när man sätter på och tar av urtavlan. Den är också den enskilda komponent som oftast är kopplad till returer – inte för att den fungerar fel, utan för att den känns fel.
En knapp som känns slapp, en låsbricka som förflyttas något när den stängs, eller en gångjärn som låter torrt vid öppning väcker tvivel hos bäraren. De flesta köpare skickar inte tillbaka ett ur för reparation på grund av en spänna som känns fel – de returnerar det. För ett varumärke innebär det omvänd logistik, inspektion, återställning och ibland skrotning.
Det är frestande att skylla på designen när antalet returer av spännor ökar, men på produktionsgolvet är orsaken vanligtvis mer specifik: enskilda delar ligger inom sina toleransgränser, men kombineras ändå till ett problem. Den luckan mellan godkännande på delnivå och prestanda på monternivå är där de flesta returer av spännor uppstår.
Den dolda luckan mellan deltolerans och monteringskänsla
Toleransackumulering är viktigare vid tillverkning av spännen än de flesta tror. En knapp kan ligga på den övre sidan av sitt rörelseområde, en annan på den undre sidan, och en låsbricka kan lägga till några hundradels millimeter i tjocklek. Varje del uppfyller sina egna krav. Tillsammans avviker knappens rörelse och ingreppskänslan från den godkända provexemplet.
Detta mönster förekommer ofta vid tryckknappsdrivna spännar, där knappens rörelse, fjäderns förspänning och avståndet till låsbrickan påverkar varandra. Det förekommer också vid fjärilsspännar, där centrumaxelns justering avgör om spännaren känns stadig eller något löst.
Lösningen är inte strängare toleranser över hela linjen. Den är smartare toleranser. Toleransfönster som tar hänsyn till värsta tänkbara kombination fungerar bättre än fönster som endast förstärker kraven kring det nominella värdet. Spännarens prestanda är en monteringsfunktion, inte ett enskilt delattribut.
| Defektmönster | Vanlig rotorsak | Användarens påverkan |
|---|---|---|
| Knappen känns slapp | Missmatch mellan knappens rörelse och fjäderns förspänning | Osäker, osäker känsla |
| Låsbrickan förskjuts | Kumulativ tjocklektolerans | Klirrande ljud |
| Led för stel | Olika passning mellan spets och hål | Svårt att öppna, slitage |
| Skarp Kante | Burk kvar efter slipning | Obehag, repor |
Detta bord är inte teoretiskt. Det läses som en returrapport.
Vad dimensionskontroll upptäcker – och vad den inte upptäcker
Koordinatmätmaskiner (CMM) är avgörande för delverifiering. De upptäcker avvikelser i håldiameter, spetsdiameter och ytoprofil tidigt i produktionsloppet. Utan CMM-kontroller går avdrift mellan partier obemärkt tills monteringen, och då är delarna redan tillverkade.
Men dimensionskontroll kan inte upptäcka känslan. En spärr som klarar alla dimensionskontroller kan ändå kännas löst, eftersom känslan beror på hur sammanfogade ytor interagerar under belastning – något som statiska mätningar inte avslöjar.
Därför är funktionskontroller av monterade spännen avgörande. Upprepade öppnings- och stängningscykler, mätt knappförflyttning samt en utbildad inspektör som bedömer engagemangs- och fästkraft upptäcker det som dimensionskontroll inte hittar. De två inspektionsstegen kompletterar varandra. Ingen av dem är tillräcklig ensam.
Hur ytyta och känsla formar konsumentens uppfattning
Ett spänne är en liten del, men det nuddas ständigt. En skärv, en skarp avfasning, en ojämn borststruktur eller en polering som ser fel ut i ljuset ger köparen ett budskap om hela klockan.
Känslan är lika viktig. En knapp bör röra sig med förutsägbar kraft. Öppning bör kännas skarp. Stängning bör ge ett tydligt klick utan spel. Dessa detaljer är inte lyxartiklar. De är konsumenternas förväntningar, och de ska finnas med i den godkända provregistreringen.
För spännytans ytor är de områden med hög kontakt kanter, knappar och kontaktytor. Ytråhetsspecifikationer för dessa områden är viktigare än en allmän kosmetisk godkännande. En spänne kan se bra ut på en utställningsställning men ändå kännas fel i handen, och det är just den skillnaden som leder till returer.
Ett fältfall där returer av spännor kunde spåras tillbaka till ackumulerad tolerans
Ett varumärke lanserade ett metallarmband med en tryckknappsdriven spänne. Provexemplet undersöktes och godkändes. Produktionspartier klarade rutinmässiga före-skickningskontroller. Inom några veckor började returer anlända med en konsekvent kommentar: spännens känsla blev lös efter en tid av användning.
Undersökningen visade att ingen enskild del låg utanför specifikationen. Knappens rörelsesträcka, fjäderns förspänning och låsbrickans tjocklek låg alla inom sina respektive toleransgränser. Den sammanlagda spelrummet överskred dock det värde som provexemplet visat.
Lösningen krävde att knappens rörelsetolerans förstärktes och att en funktionskontroll infördes på den monterade spännan i stället för att enbart förlita sig på enskild delkontroll. Varumärket begärde också upprepad öppning och stängning på varje ny provdel. De tillagda stegen tog några minuter per parti, men de upptäckte problemet innan fler enheter skickades ut.
Detta fall pekar på ett bredare mönster. Vid tillverkning av spännor är den monterade funktionen den verkliga kvalitetssignalen, och kontroll av enskilda delar ensamt kommer inte att avslöja den.
Processkontroller som minskar returfrekvensen
Returer av spännor minskar inte på grund av en enskild åtgärd, utan på grund av en helhetlig process. Några kontroller bör prioriteras.
Definiera toleransfönster för värsta tänkbara kombinationer, inte endast kring nominella värden.
Inför funktionskontroller på monterade spännor, inte endast delkontroll.
Använd ytråhetsspecifikationer för områden med hög kontakt, inte endast för helhetsintrycket.
Dokumentera godkännande av provdelar med mätbara och observerbara kriterier.
Schemalägg dimensionella granskningar under pågående produktion vid längre produktionsomgångar.
Dessa steg är inte komplicerade, men de kräver konsekvent genomförande. Fabrikerna som håller dem stabila är vanligtvis de som har kvalitetssystem byggda för den verkliga produktionen snarare än för teoretisk produktion. Returer minskar när spännan känns likadan på dag ett och dag trehundra, och denna konsekvens är en tillverkningsresultat, inte ett designlöfte.
Kläppars återbetalningsfrekvens beror på hur väl toleranser, ytyta och monterad funktion kontrolleras från den första ritningen till den slutliga inspektionen. Burriva, förkortning för Baoruihua (Dongguan) Precision Technology Co., Ltd., fokuserar på OEM-komponenter till klockor från sitt produktionsställe i Dongguan, med interna kapaciteter för urtavlor, klockhållare, armband och spännen. Spännproduktionen kombinerar CNC-fräsning, stansning, automatiserad polering, dimensionell inspektion och funktionskontroller av monterade kläppar. Varumärken som planerar ett anpassat spännprogram kan kontakta oss för att diskutera toleranser, känslor och godkännandekriterier.
Innehållsförteckning
- Den dolda luckan mellan deltolerans och monteringskänsla
- Vad dimensionskontroll upptäcker – och vad den inte upptäcker
- Hur ytyta och känsla formar konsumentens uppfattning
- Ett fältfall där returer av spännor kunde spåras tillbaka till ackumulerad tolerans
- Processkontroller som minskar returfrekvensen