
 EN
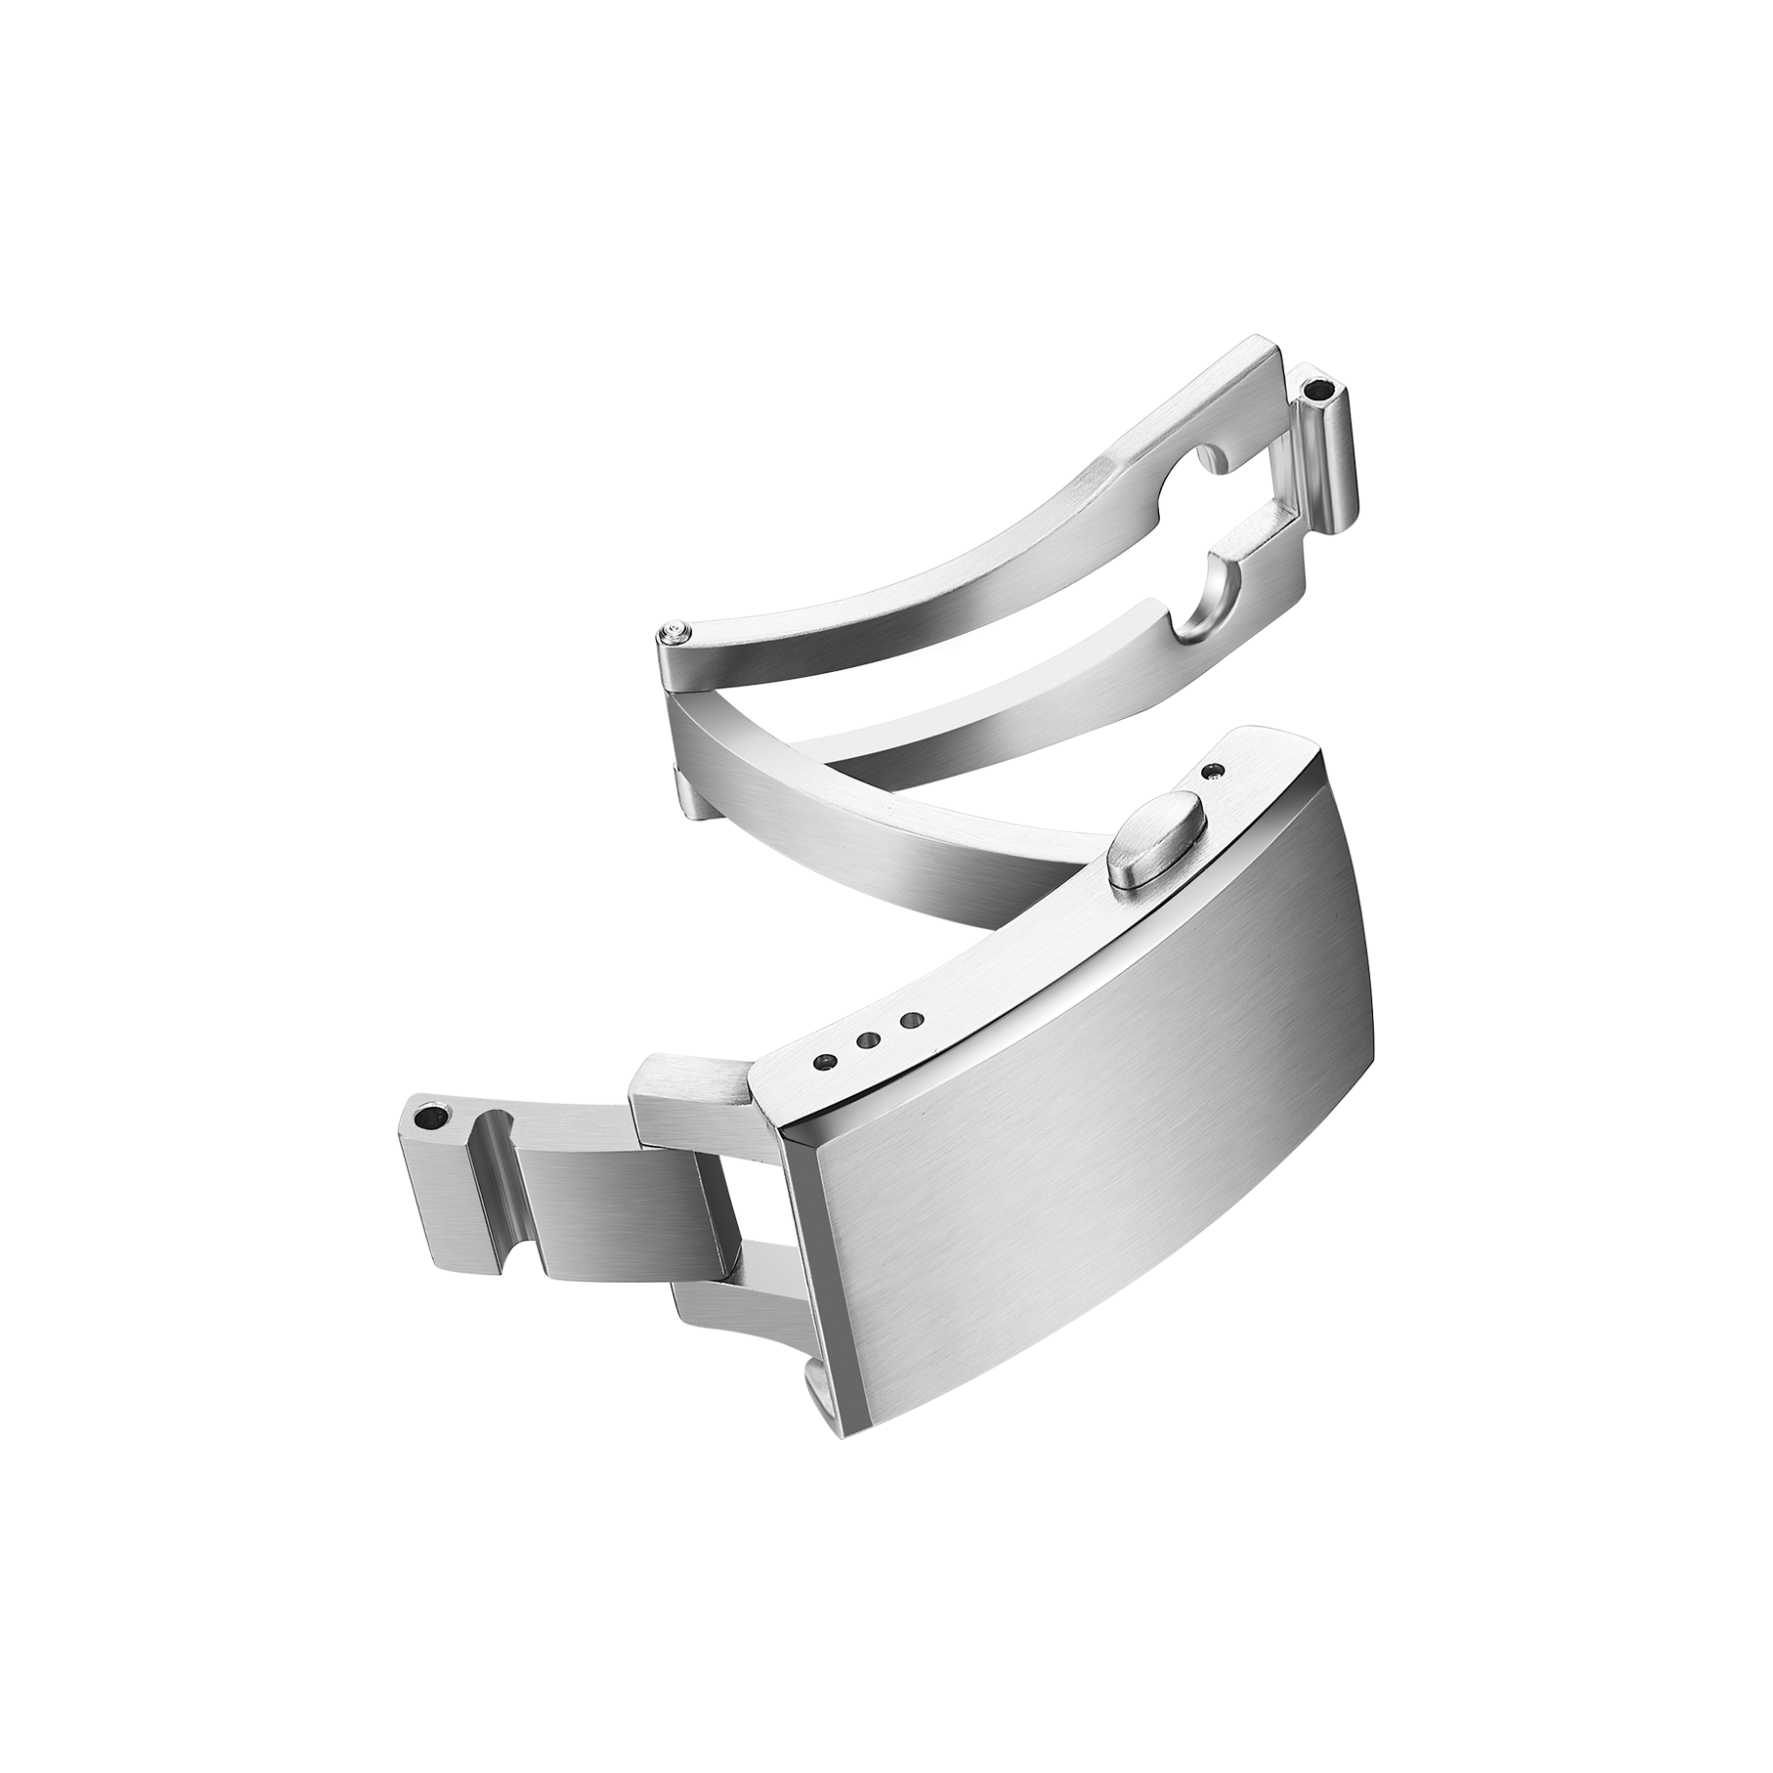
Le fermoir est la seule pièce d’une montre qui est touchée constamment, plusieurs fois par jour, lorsqu’on enfile ou retire la montre. C’est aussi le composant le plus fréquemment associé aux retours, non pas parce qu’il présente un défaut fonctionnel, mais parce qu’il procure une sensation désagréable.
Un bouton qui semble mou, une plaque de verrouillage qui bouge légèrement à la fermeture, ou une charnière qui émet un son sec à l’ouverture suscitent chez le porteur un doute. La plupart des acheteurs n’envoient pas une montre en réparation à cause d’un fermoir qui ne « se sent » pas bien : ils la renvoient. Pour une marque, cela signifie une logistique inverse, une inspection, une remise en état, et parfois même une mise au rebut.
Il est tentant d’imputer la hausse des retours liés au fermoir au design, mais sur le terrain de la fabrication, la cause première est généralement plus précise : des pièces individuelles respectent bien leurs tolérances, mais leur assemblage génère tout de même un problème. Ce décalage entre l’acceptation au niveau des pièces et les performances au niveau de l’assemblage est précisément là où naissent la plupart des retours liés au fermoir.
L’écart caché entre tolérance des pièces et sensation à l’assemblage
L’accumulation des tolérances revêt une importance plus grande dans la fabrication des fermoirs que la plupart des gens ne le pensent. Un bouton peut se situer à la limite supérieure de sa course, un autre à la limite inférieure, et une plaque de verrouillage peut ajouter quelques centièmes de millimètre d’épaisseur. Chaque pièce est conforme prise isolément. Ensemble, toutefois, la course du bouton et la sensation d’engagement s’écartent de l’échantillon approuvé.
Ce phénomène se retrouve fréquemment dans les fermoirs à déploiement par pression, où la course du bouton, la précharge du ressort et le jeu de la plaque de verrouillage interagissent tous. Il apparaît également dans les fermoirs papillon, où l’alignement de l’axe central détermine si le fermoir procure une sensation de solidité ou de légèreté.
La solution ne consiste pas à resserrer systématiquement les tolérances. Elle réside dans des tolérances plus intelligentes : des intervalles de tolérance qui tiennent compte de la combinaison la plus défavorable donnent de meilleurs résultats que des intervalles qui ne se resserrent que autour de la valeur nominale. La performance d’un fermoir dépend de l’assemblage, non d’une caractéristique individuelle de pièce.
| Mode de défaut | Cause racine fréquente | Impact sur l’utilisateur |
|---|---|---|
| Le bouton semble mou | Décalage entre la course du bouton et la précharge du ressort | Sensation d’insécurité, de danger |
| Déplacement de la plaque de verrouillage | Tolérance cumulative d’épaisseur | Bruits, cliquetis |
| Fonctionnement défectueux de la charnière | Incohérence entre l’ajustement de la goupille et du trou | Ouverture difficile, usure |
| Bord tranchant | Bavure restante après polissage | Inconfort, rayures |
Ce tableau n’est pas théorique. Il ressemble à un rapport de retour.
Ce que révèle l’inspection dimensionnelle — et ce qu’elle ne révèle pas
Les machines à mesurer tridimensionnelles (MMT) sont essentielles pour la vérification des pièces. Elles détectent précocement, dès le début de la série de production, les écarts de diamètre des trous, des goupilles et des profils de surface. En l’absence de contrôles MMT, les dérives d’un lot à l’autre passent inaperçues jusqu’à l’assemblage, et, à ce stade, les pièces sont déjà fabriquées.
Or, l’inspection dimensionnelle ne peut pas évaluer la sensation tactile. Un fermoir qui satisfait tous les critères dimensionnels peut tout de même paraître lâche, car la sensation dépend de l’interaction des surfaces en contact sous charge — interaction que la mesure statique ne révèle pas.
C’est pourquoi les contrôles fonctionnels des fermoirs assemblés sont essentiels. Des cycles répétés d’ouverture et de fermeture, la mesure de la course du bouton et l’évaluation, par un inspecteur qualifié, de la force d’engagement permettent de détecter ce que l’inspection dimensionnelle ne révèle pas. Ces deux étapes d’inspection agissent de concert : aucune des deux, prise isolément, ne suffit.
Comment la finition de surface et le toucher influencent la perception du consommateur
Un fermoir est une petite pièce, mais il est constamment manipulé. Une bavure, un chanfrein trop vif, un grain de brossage irrégulier ou un polissage qui paraît défectueux à la lumière transmettent au client un message sur l’ensemble de la montre.
Le toucher compte tout autant. Un bouton doit se déplacer avec une force prévisible. L’ouverture doit être nette. La fermeture doit produire un clic distinct, sans jeu. Ces détails ne sont pas des luxes : ce sont des attentes du consommateur, et ils doivent figurer dans le registre de l’échantillon approuvé.
Pour les surfaces de fermoir, les zones à fort contact sont les bords, les boutons et les faces de contact. Les spécifications de rugosité de surface pour ces zones sont plus importantes qu’un simple contrôle esthétique global. Un fermoir peut paraître impeccable sur un présentoir, tout en donnant une sensation défectueuse à la main ; c’est précisément ce décalage qui entraîne les retours.
Un cas sur le terrain où des retours de fermoirs ont été attribués à un cumul de tolérances
Une marque a lancé un bracelet en métal équipé d’un fermoir à déploiement à bouton-poussoir. L’échantillon a été inspecté et approuvé. Les lots de production ont passé les contrôles préalables à l’expédition. Quelques semaines plus tard, des retours sont arrivés avec un commentaire constant : le fermoir semblait desserré après une période d’utilisation.
L’enquête a révélé qu’aucune pièce individuelle n’était hors spécification. La course du bouton, la précharge du ressort et l’épaisseur de la plaque de verrouillage se situaient toutes dans leurs intervalles de tolérance respectifs. Toutefois, le jeu combiné dépassait celui observé sur l’échantillon.
La correction a nécessité un resserrement de la tolérance sur la course du bouton et l’ajout d’un contrôle fonctionnel sur le fermoir assemblé, plutôt que de se fier uniquement à l’inspection des pièces. La marque a également exigé des cycles répétés d’ouverture et de fermeture sur chaque nouvel échantillon. Ces étapes supplémentaires ont pris quelques minutes par lot, mais elles ont permis de détecter le problème avant l’expédition d’un plus grand nombre d’unités.
Ce cas révèle un schéma plus large. Dans la fabrication des fermoirs, la fonctionnalité de l’ensemble assemblé constitue le véritable indicateur de qualité, et l’inspection au niveau des pièces ne permet pas, à elle seule, de la mettre en évidence.
Contrôles de processus qui réduisent les taux de retour
Les retours de fermoirs diminuent non pas à la suite d’une seule correction, mais grâce à un processus complet. Certains contrôles méritent d’être priorisés.
Définir des fenêtres de tolérance pour les combinaisons les plus défavorables, et non seulement autour des valeurs nominales.
Ajouter des contrôles fonctionnels sur les fermoirs assemblés, et non uniquement des inspections de pièces.
Appliquer des spécifications de rugosité de surface aux zones à fort contact, et non seulement à l’apparence globale.
Documenter l’approbation des échantillons à l’aide de critères mesurables et observables.
Planifier les audits dimensionnels en cours de production pendant les séries de fabrication plus longues.
Ces étapes ne sont pas complexes, mais elles exigent une exécution constante. Les usines qui les maintiennent de façon stable sont généralement celles dont les systèmes qualité sont conçus pour la réalité de la production plutôt que pour une production théorique. Le taux de retours diminue lorsque le fermoir procure la même sensation au jour un et au jour trois cents, et cette constance est un résultat de la fabrication, et non une promesse de conception.
Les taux de retour des boucles dépendent de la maîtrise des tolérances, de la finition de surface et du fonctionnement assemblé, depuis le premier dessin jusqu’à l’inspection finale. Burriva, abréviation de Baoruihua (Dongguan) Precision Technology Co., Ltd., se spécialise dans les composants OEM pour montres depuis sa base de production de Dongguan, avec des capacités internes couvrant les cadrans, les boîtiers, les bracelets et les boucles. La production des boucles associe le fraisage CNC, l’emboutissage, le polissage automatisé, l’inspection dimensionnelle et les contrôles fonctionnels des boucles assemblées. Les marques envisageant un programme de boucles sur mesure peuvent nous contacter pour discuter des tolérances, des exigences relatives au « ressenti » et des critères d’approbation.
Table des matières
- L’écart caché entre tolérance des pièces et sensation à l’assemblage
- Ce que révèle l’inspection dimensionnelle — et ce qu’elle ne révèle pas
- Comment la finition de surface et le toucher influencent la perception du consommateur
- Un cas sur le terrain où des retours de fermoirs ont été attribués à un cumul de tolérances
- Contrôles de processus qui réduisent les taux de retour