
 EN
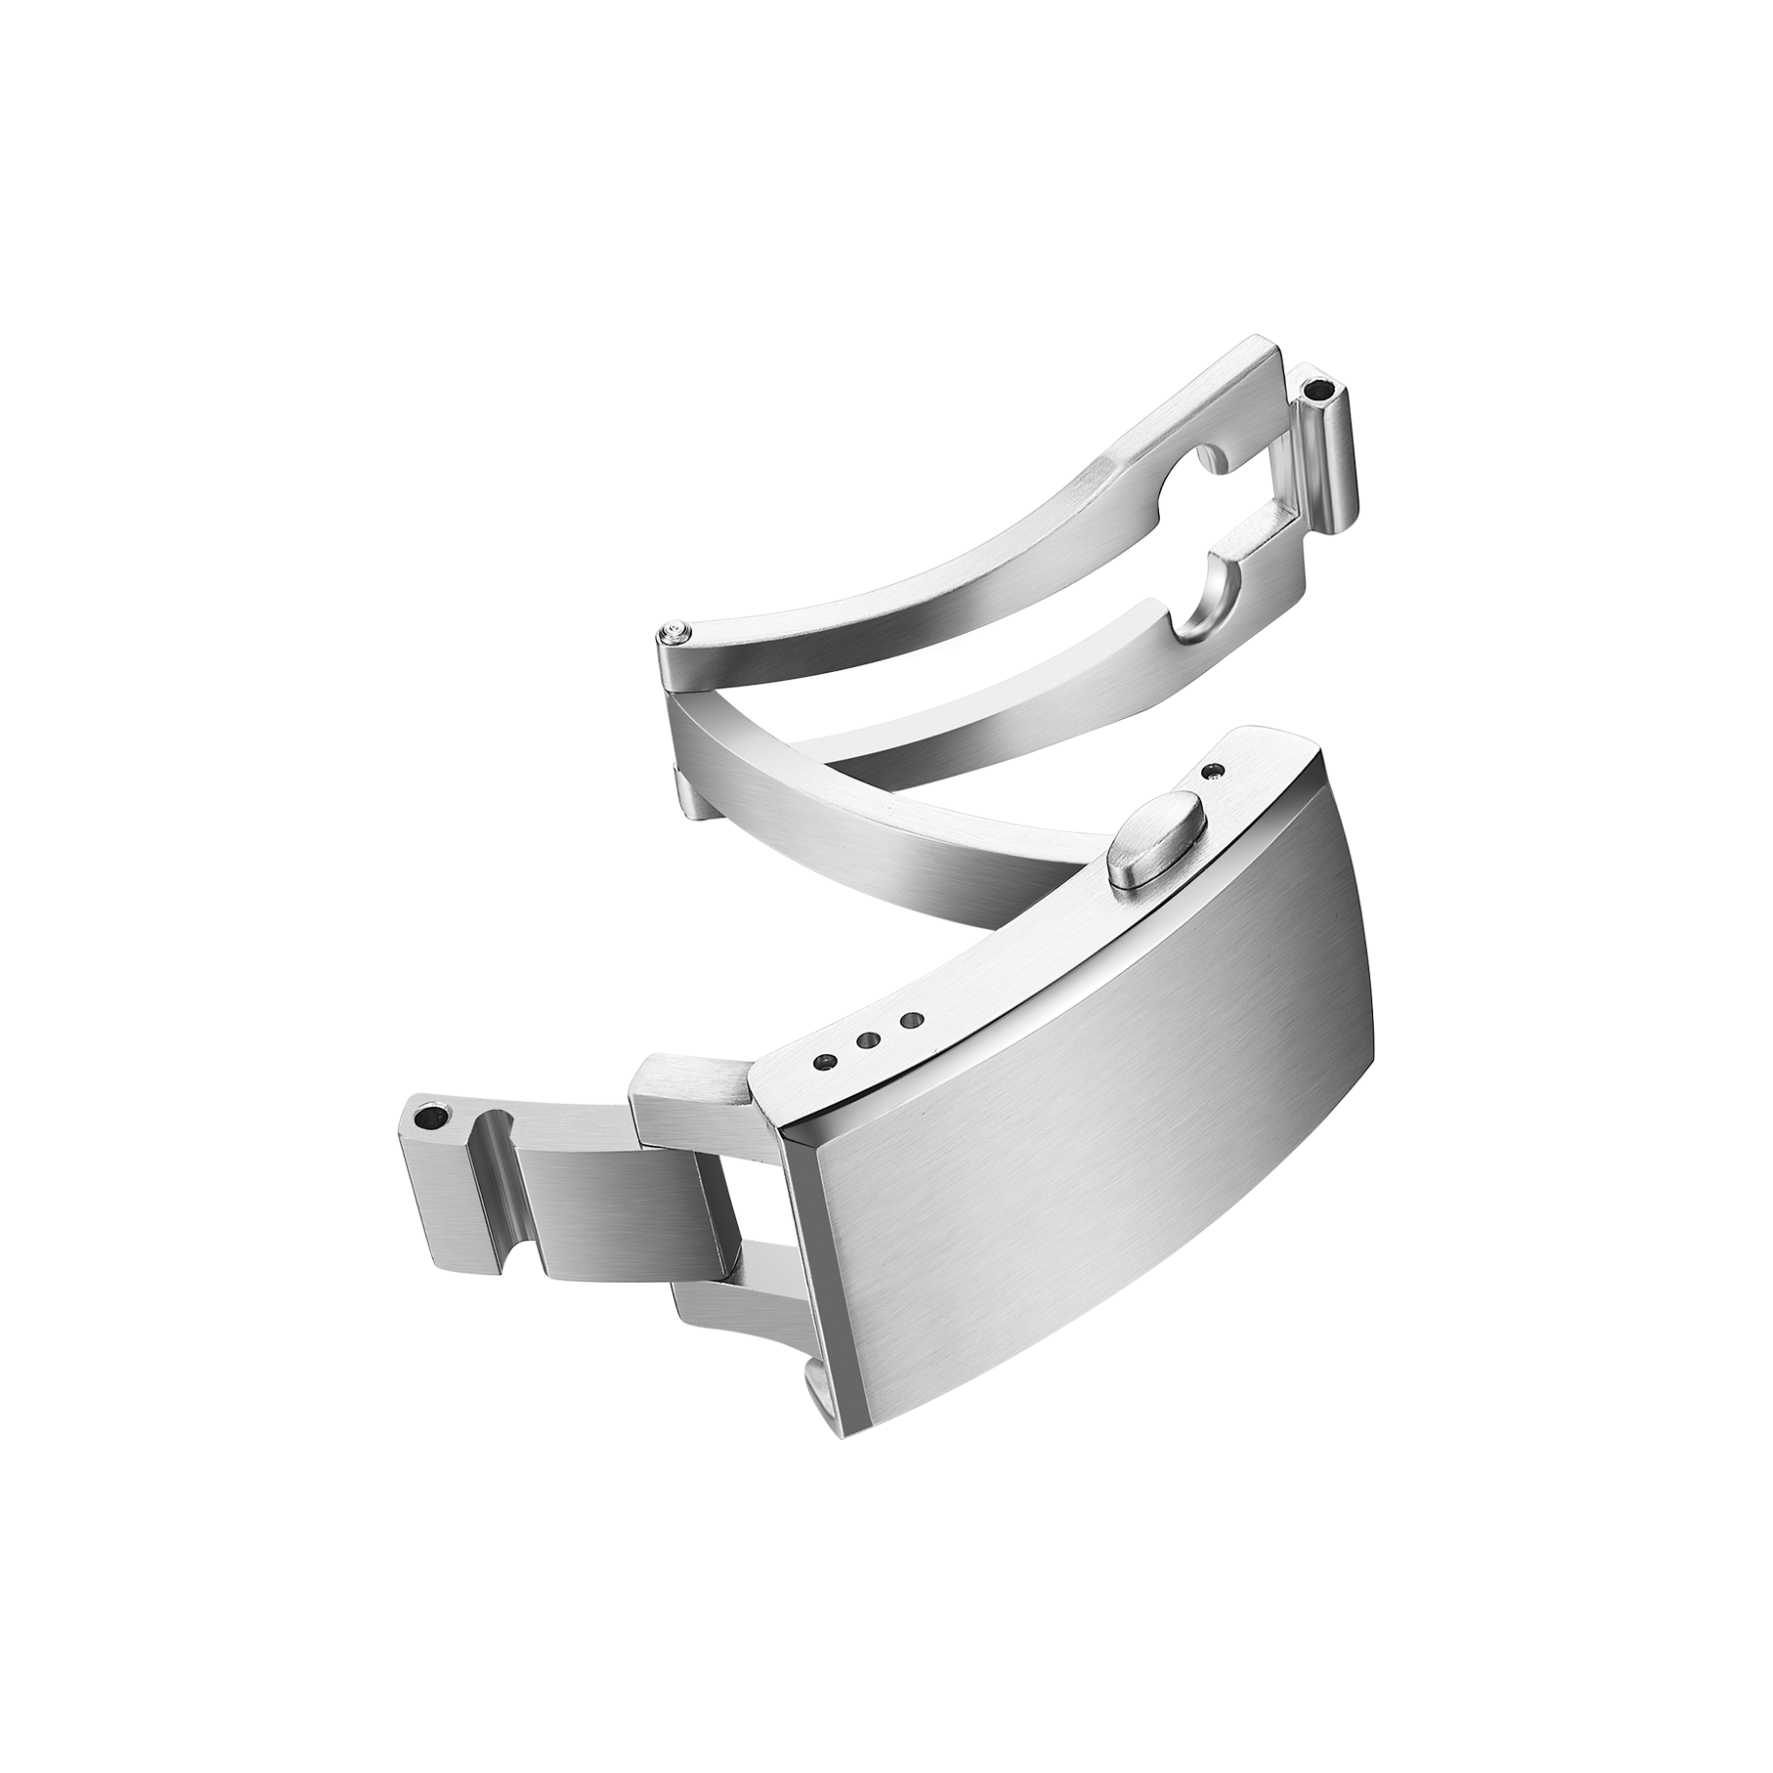
Zamek to jedyna część zegarka, której dotyka się nieustannie – kilka razy dziennie podczas zakładania i zdejmowania zegarka. Jest też jednym z elementów najczęściej powodujących zwroty, nie dlatego, że ulega awarii funkcjonalnej, lecz dlatego, że wywołuje nieprzyjemne wrażenie.
Przycisk, który wydaje się luźny, płytkę zatrzasku, która lekko się przesuwa po zamknięciu, lub zawias, który przy otwieraniu wydaje suchy dźwięk – wszystko to budzi w noszącym wątpliwości. Większość klientów nie wysyła zegarka do naprawy tylko dlatego, że zamek wywołuje nieprzyjemne wrażenie. Po prostu go zwraca. Dla marki oznacza to logistykę zwrotną, kontrolę, regenerację, a czasem nawet utylizację.
Gdy liczba zwrotów związanych z zamkiem rośnie, kuszące jest obwinianie projektu, ale na linii produkcyjnej prawdziwą przyczyną zwykle okazuje się coś węższego: poszczególne części mieszczą się w dopuszczalnych tolerancjach, lecz ich połączenie generuje problem. To właśnie luka między akceptacją części na poziomie pojedynczego elementu a rzeczywistą wydajnością całego zmontowanego zespołu jest miejscem, gdzie powstają większość zwrotów związanych z zamkiem.
Ukryta luka między tolerancjami części a odczuciem montażu
Narastanie tolerancji ma większy wpływ na produkcję zatrzasków niż większość osób przypuszcza. Przycisk może znajdować się po górnej stronie zakresu jego przebiegu, inny – po dolnej stronie, a płyta zatrzaskowa może dodać kilka setnych milimetra do swojej grubości. Każdy element spełnia wymagania indywidualnie. Razem jednak przebieg przycisku oraz wrażenie załączenia odchylają się od zatwierdzonego wzorca.
Ten schemat często występuje w zatrzaskach z przyciskowym mechanizmem wyzwalania, gdzie przebieg przycisku, wstępne obciążenie sprężyny oraz luz płyty zatrzaskowej wzajemnie na siebie oddziałują. Pojawia się również w zatrzaskach motylkowych, gdzie dokładność ustawienia osi obrotu w środku decyduje o tym, czy zatrzask wydaje się solidny, czy lekko luźny.
Rozwiązaniem nie jest ogólna redukcja dopuszczalnych odchyłek. Rozwiązaniem są mądrzejsze specyfikacje. Okna tolerancji uwzględniające najbardziej niekorzystną kombinację działają lepiej niż okna ograniczające się wyłącznie do wartości nominalnych. Wydajność zatrzasku to funkcja zespołu, a nie cecha pojedynczego elementu.
| Schemat wad | Typowa przyczyna podstawowa | Wpływ użytkownika |
|---|---|---|
| Przycisk wydaje się luźny | Niezgodność między przebiegiem przycisku a wstępnym obciążeniem sprężyny | Wrażenie braku bezpieczeństwa i niestabilności |
| Przesunięcie się płyty zatrzaskowej | Skumulowana tolerancja grubości | Dźwięk uderzeniowy, hałas |
| Zawias zakleszcza się | Niezgodność dopasowania kołka i otworu | Trudne otwieranie, zużycie |
| Ostra krawędź | Grubość (zgrubienie) pozostająca po szlifowaniu | Uciążliwość, zadrapania |
Ta tabela nie jest teoretyczna. Brzmi jak raport zwrotny.
Co wykrywa kontrola wymiarowa, a czego nie wykrywa
Maszyny pomiarowe współrzędnościowe (CMM) są niezbędne do weryfikacji części. Wykrywają odchylenia średnicy otworów, średnicy kołków oraz profilu powierzchni już na wczesnym etapie produkcji. Bez kontroli CMM dryf między partiami pozostaje niezauważony aż do montażu, a wtedy części są już wyprodukowane.
Jednak kontrola wymiarowa nie pozwala ocenić wrażenia dotykowego. Zamek, który przejdzie każdą kontrolę wymiarową, może nadal wydawać się luźny, ponieważ wrażenie dotykowe zależy od sposobu, w jaki powierzchnie stykające się oddziałują na siebie pod obciążeniem – czego pomiary statyczne nie ujawniają.
Dlatego ważne są kontrole funkcjonalne zmontowanych zamków. Powtarzane cykle otwierania i zamykania, pomiar przemieszczenia przycisku oraz ocena siły załączenia przez wykwalifikowanego inspektora pozwalają wykryć to, co kontrola wymiarowa przegapi.
Jak wykończenie powierzchni i wrażenie dotykowe kształtują postrzeganie produktu przez konsumenta
Zamek to mała część, ale jest ciągle dotykany. Występujący grzbiet, ostre fazowanie, nieregularny rysunek szlifowania lub polerowanie, które wygląda nienaturalnie w świetle, przekazuje kupującemu sygnał o jakości całego zegarka.
Wrażenie dotykowe ma takie samo znaczenie. Przycisk powinien poruszać się z przewidywalną siłą. Otwieranie powinno być precyzyjne i pewne. Zamykanie powinno generować wyraźne kliknięcie bez luzów. Te szczegóły nie są luksusem. To oczekiwania konsumentów i muszą znaleźć się w zatwierdzonym protokole wzorca.
W przypadku powierzchni zatrzasków obszarami o wysokim stopniu kontaktu są krawędzie, przyciski i powierzchnie styku. Specyfikacje chropowatości powierzchni dla tych obszarów mają większe znaczenie niż ogólna ocena estetyczna. Zatrzask może wyglądać dobrze na wystawie, a mimo to wywoływać nieprzyjemne wrażenia przy użytkowaniu – właśnie ta różnica prowadzi do zwrotów.
Przypadek praktyczny: zwroty zatrzasków spowodowane narastaniem tolerancji
Jedna z marek wprowadziła na rynek metalowy bransoletkę z zatrzaskiem typu push-button (wysuwany). Próbka została sprawdzona i zatwierdzona. Partie produkcyjne przebiegły rutynowe kontrole przed wysyłką. W ciągu kilku tygodni zaczęły napływać zwroty z jednym i tym samym komentarzem: po pewnym czasie użytkowania zatrzask wydawał się luźny.
Badania wykazały, że żaden pojedynczy element nie wykraczał poza swoje dopuszczalne odchylenia. Przesuw przycisku, wstępne obciążenie sprężyny oraz grubość płytki blokującej mieściły się w zakresach tolerancji określonych dla poszczególnych części. Jednak łączna suma luzów przekroczyła wartość zaobserwowaną w próbce.
Naprawa wymagała dokręcenia tolerancji przebiegu przycisku oraz dodania kontroli funkcjonalnej zmontowanego zamka zamiast polegania wyłącznie na inspekcji poszczególnych części. Marka zażądała również powtarzania cykli otwierania i zamykania dla każdego nowego próbnika. Dodatkowe kroki zajmowały kilka minut na partię, ale pozwoliły wykryć problem przed wysyłką większej liczby jednostek.
Ten przypadek wskazuje na szerszy wzorzec. W produkcji zamków rzeczywistym sygnałem jakości jest funkcjonalność zmontowanego wyrobu, a sama inspekcja poszczególnych części nie pozwala jej wykryć.
Kontrole procesowe zmniejszające wskaźnik zwrotów
Zwroty zamków spadają nie dzięki pojedynczej poprawce, lecz dzięki kompleksowemu podejściu do procesu. Kilka kontroli warto wprowadzić jako pierwsze.
Określ okna tolerancji dla najbardziej niekorzystnych kombinacji, a nie tylko wokół wartości nominalnych.
Dodaj kontrole funkcjonalne zmontowanych zamków, a nie tylko inspekcję poszczególnych części.
Zastosuj specyfikacje chropowatości powierzchni w obszarach o dużym stopniu kontaktu, a nie tylko pod względem ogólnego wyglądu.
Dokumentuj zatwierdzanie próbników przy użyciu kryteriów mierzalnych i obserwowalnych.
Zaplanuj audyty wymiarowe w trakcie dłuższych serii produkcyjnych.
Te kroki nie są skomplikowane, ale wymagają spójnego wykonywania. Fabryki, które utrzymują je na stałym poziomie, zwykle dysponują systemami jakości stworzonymi z myślą o rzeczywistości produkcyjnej, a nie o teoretycznej produkcji. Liczba zwrotów spada, gdy zapięcie czuje się tak samo w pierwszym i trzystopięćdziesiątym dniu, a ta spójność jest wynikiem procesu produkcyjnego, a nie obietnicą projektową.
Wskaźniki zwrotu klamerek zależą od tego, jak dobrze kontrolowane są допусki, wykończenie powierzchni oraz funkcjonalność zmontowanych elementów – od pierwszego rysunku po końcową inspekcję. Burriva, skrót od Baoruihua (Dongguan) Precision Technology Co., Ltd., specjalizuje się w komponentach do zegarków OEM z siedziby produkcyjnej w Dongguan, oferując własne możliwości produkcyjne obejmujące tarcze, obudowy, bransoletki i klamerki. Produkcja klamerek łączy frezowanie CNC, tłoczenie, automatyczne polerowanie, kontrolę wymiarową oraz sprawdzanie funkcjonalności zmontowanych klamerek. Marki planujące program niestandardowych klamerek mogą skontaktować się, aby omówić dopuszczenia, wymagania dotyczące odczuwalnego działania oraz kryteria akceptacji.
Spis treści
- Ukryta luka między tolerancjami części a odczuciem montażu
- Co wykrywa kontrola wymiarowa, a czego nie wykrywa
- Jak wykończenie powierzchni i wrażenie dotykowe kształtują postrzeganie produktu przez konsumenta
- Przypadek praktyczny: zwroty zatrzasków spowodowane narastaniem tolerancji
- Kontrole procesowe zmniejszające wskaźnik zwrotów