
 EN
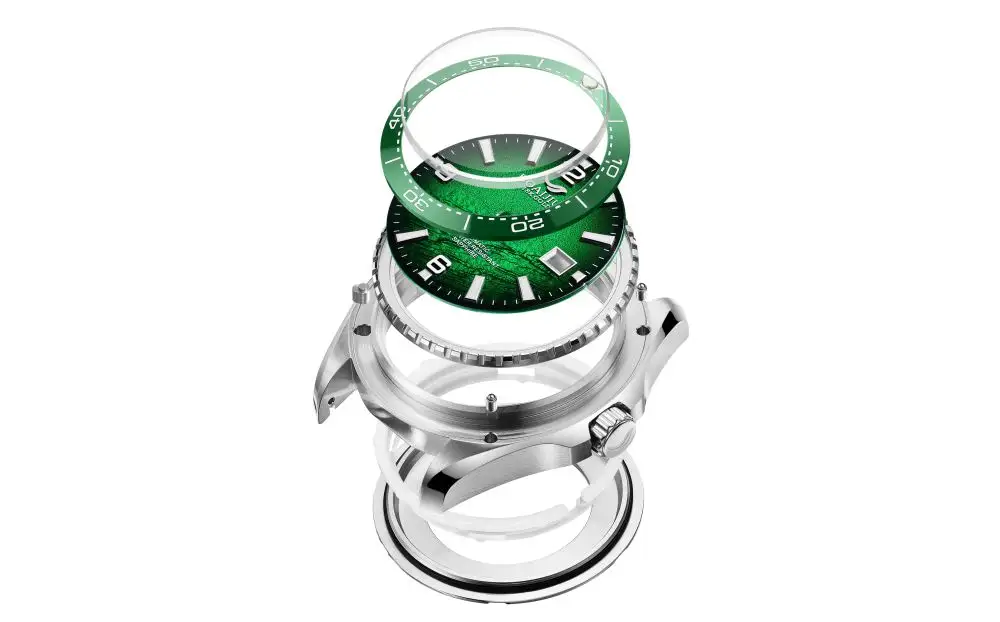
ஒரு கடிகார உறை மேசையில் அளவு ஆய்வை வெற்றிகரமாகக் கடந்துவிட்டாலும், பயன்பாட்டில் தோல்வியடையலாம். வெளிப்புற விட்டம் சரியாக அளவிடப்படுகிறது, கிரௌன் அதன் துளையில் சரியாக அமர்ந்துள்ளது, கிரிஸ்டல் அதன் இருப்பிடத்தில் சரியாக விழுகிறது, மற்றும் வரைபடத்தில் உள்ள எல்லா எண்களும் பச்சை நிறத்தில் காட்டப்படுகின்றன. பின்னர் முதல் தொகுதி மங்கிய கிரிஸ்டல்களுடன், சில முறை திருப்பிய பின் இறுக்கமடையும் கிரௌனுடன், அல்லது ஒரு பக்கத்தில் சிறிது உயரமாக அமர்ந்திருக்கும் பீசலுடன் திரும்பி வருகிறது. இதற்கான மூலகாரணம் பெரும்பாலும் ஒரு பெரிய பிழை அல்ல. கடிகார உறை செயல்முறையின் தரம் அமைவது அமைதியான இடங்களில் தான்: தர அளவுகளின் துவக்கப் புள்ளிகள் (டேட்டம்கள்), மூலப்பொருள் அனுமதிப்புகள், கேஸ்கெட் பள்ளத்தில் பர்ர் நடத்தை, மற்றும் ஆய்வுத் திட்டம் வரைபடத்தின் அளவுகளுக்கு பதிலாக செயல்பாட்டு அளவுகளுக்கு ஏற்றவாறு அமைந்துள்ளதா என்பது.
நல்ல உறை செயல்முறை இயந்திரத்திலிருந்து தொடங்குவதில்லை; அது டேட்டம்களிலிருந்து தான் தொடங்குகிறது
ஐந்து-அச்சு இயந்திரம் ஒரு பயனுள்ள கருவியாகும். ஆனால், ஒரு தொகுதி துல்லியத்தை பேணுவதற்கான காரணம் அது அல்ல. அதன் காரணம், நிரலாக்கவாளர் முதலில் ஒரு செயல்பாட்டு குறிப்புப் புள்ளியை (functional datum) நிர்ணயித்து, பின்னரே விநியோக வேகத்தை (feed rate) தொட்டாரா என்பதே ஆகும். பொதுவான மூன்று-அச்சு அமைப்பில், ஒரே வழக்கிற்கு மூன்று அல்லது நான்கு தனித்தனியான பிடிப்புகள் (clampings) தேவைப்படலாம். ஒவ்வொரு மீண்டும் பிடிப்பும் புதிய இடம் குறிப்பிடும் நிலையை (locating condition) உருவாக்குகிறது. இதனால், கைப்பிடி துளை (lug hole) மற்றும் வழக்கு மையக் கோடு (case centerline) ஆகியன ஒரே ஆயத்தொகுப்பில் (coordinate frame) இருந்து விலகிவிடலாம்; முதல் அமைப்பில் (setup one) மையத்தில் இருந்ததாகத் தோன்றிய முகடு துளை (crown bore), இப்போது வழக்கின் பின்புற இருக்கையை (case back seat) ஒப்பிடும்போது சில நூறாவது மில்லிமீட்டர் அளவுக்கு சாய்ந்து காணப்படுகிறது.
செயல்பாட்டு திருத்தம் எளிமையானது மற்றும் கவனத்தை ஈர்க்காதது. கேஸ் பின்புற இருக்கை மற்றும் பெசல் இருக்கை ஆகியவை ஒரே முகப்பிலிருந்தும், ஒரே குழியிலிருந்தும் வெட்டப்பட வேண்டும். ஒரு செயல்பாடு வெளிப்புற விட்டத்தை மேற்கோள் காட்டும்போது, அடுத்த செயல்பாடு பின்புற முகப்பை மேற்கோள் காட்டினால், இறுதியில் ஏற்படும் சரியான சீரமைப்பின்மை கண்ணாடி முழுமையாக பொருந்தாமல் அல்லது கேஸ் பின்புறம் ஒரு பக்கத்தில் மட்டுமே சரியாக சுழன்று பொருந்துவதாக தெரியும். கடிகார கேஸ்களை வழக்கமாக வெட்டும் தொழிற்சாலைகள், முக்கிய குழிகள் மற்றும் லக் அம்சங்களில் ±0.005 மிமீ துல்லியத்தை பராமரிக்கின்றன, ஆனால் இது முதல் மூல வெட்டு செயல்பாட்டிற்கு முன்பாக தரம் நிர்ணயிக்கப்பட்டிருக்கும்போது மட்டுமே. தனிப்பயன் துல்லியம் என்பது சிரமமான பகுதி அல்ல. பல அமைப்புகளில் அதனை பராமரிப்பதுதான் சிரமம்.
மெல்லிய சுவர்கள் பரிமாண மாற்றத்திற்கான மௌன மூலம்
ஒரு கடிகார வெளிப்புறச் சட்டம் என்பது ஒரு மெல்லிய சுவர் பிரச்சினையாகும், அது ஒரு அழகு மறைப்புடன் அணியப்பட்டுள்ளது. சுவர் பகுதிகள் பொதுவாக 0.8 மிமீ முதல் 1.5 மிமீ வரை இருக்கும்; அந்த தடிமனில், வெட்டு விசையின் கீழ் பொருள் வளைந்து, பிடிப்பான்கள் நீக்கப்பட்ட பின் மீண்டும் தன் இயல்பான நிலைக்குத் திரும்பும். பிடிப்பானில் சுற்றளவு சரியாக இருந்தாலும், பிடிப்பான்கள் நீக்கப்பட்ட பின் அது அண்டவடிவமாக (ஓவல்) மாறலாம். இந்த வடிவ மாற்றம் பெரும்பாலும் விரைவான கேலிப்பர் சோதனையில் தவறாமல் கடந்து செல்லும் அளவுக்கு சிறியதாக இருக்கும், ஆனால் கேஸ்கெட் அழுத்தத்தையோ அல்லது கிரிஸ்டல் பொருத்தத்தையோ பாதிக்கும் அளவுக்கு பெரியதாக இருக்கும்.
படிப்படியான இயந்திர செயல்முறை (ஸ்டேஜ்ட் மெஷினிங்) இதற்கான பொதுவான தீர்வாகும். முதன்மை வெட்டு (ரஃபிங்) ஒரு நிலையான மீதமுள்ள அளவை விடுக்கிறது; பின்னர் பொருளின் தன்மைக்கேற்ப வடிவ மாற்ற அழுத்தத்தை நீக்கும் படி செயல்படுகிறது; இறுதி முறையில் ஒவ்வொரு பக்கத்திலும் 0.1 மிமீ முதல் 0.2 மிமீ வரை மட்டுமே வெட்டப்படுகிறது — ஒரே கடுமையான வெட்டில் மேற்பரப்பை இலக்கு அளவுக்குக் கொண்டு வர முயற்சிக்கப்படுவதில்லை. பிடிப்பான்கள் மெல்லிய சுவரை ஆதரிக்க வேண்டும், அதை நொறுக்கக் கூடாது. ஆதரவற்ற கடிகார வளையத்தின் மீது கனமான பிடிப்பானைப் பயன்படுத்துவது ஓவல் வடிவில் உள்ள பாகங்களின் தொகுப்பை உருவாக்கும் நம்பகமான வழியாகும், அவை சீலிங் நிலையத்தில் மட்டுமே கவனிக்கப்படும்.
கேஸ்கெட் வளைவு (கேஸ்கெட் குறுக்கு வெட்டு) என்பது கடிகார வெளிப்புறச் சட்டத்தின் தர கட்டுப்பாட்டு செயல்முறையின் முக்கிய பங்கைக் குறிக்கிறது
ஒரு செயல்படுத்தப்பட்ட கேஸில் உள்ள எந்தவொரு அம்சத்தையும் கவனிக்காமல் விடுவது மிகவும் குறைவான செலவில் சாத்தியமாகும், ஆனால் அதைத் தவறாகச் செய்வது மிகவும் அதிக செலவு ஏற்படுத்தும். ஒரு கேஸ்கெட் குழியில் உள்ள புரூர் (burr), ஒரு ரஃப் சீலிங் முகம் (rough sealing face) அல்லது சில நூறாவது மில்லிமீட்டர் அளவு ஆழத்தில் ஏற்படும் மாறுபாடு ஆகியவை அந்தக் கேஸை முழுமையாகச் செயல்படுத்தினாலும் அதன் செயல்திறனை பாதிக்கும். எலாஸ்டோமெரிக் சீல்கள் பொதுவாக தங்கள் குறுக்கு வெட்டு பகுதியில் 15 முதல் 30 சதவீதம் சிக்கல் (squeeze) மற்றும் 60 முதல் 85 சதவீதம் குழி நிரப்புதல் (groove fill) வேண்டும். இந்த வரம்பிற்கு வெளியே சீல் செயல்பட்டால், அது சீல் கசிவை ஏற்படுத்தும் அல்லது அதனைச் சுற்றியுள்ள பாகங்களைச் சேதப்படுத்தும்.
துல்லியம் மிகவும் கடுமையாக இருப்பதால், கையால் முடிக்கும் செயல்முறை உணர்வு மூலம் துருவிடும் கருவியைப் பயன்படுத்துவதற்கு பதிலாக கட்டுப்படுத்தப்பட்ட செயல்முறையைப் பயன்படுத்த வேண்டும். கேஸ்கெட் அம்சங்களின் செயல்பாட்டு துல்லியம் பொதுவாக ±0.01 மிமீ அளவில் இருக்கும்; 0.02 மிமீ அதிகமாக தடிமன் கொண்ட கேஸ்கெட் ஒரு சாஃபைரை அழுத்தத்தில் உடைக்கலாம், அதே நேரத்தில் 0.02 மிமீ குறைவாக தடிமன் கொண்ட கேஸ்கெட் அழுத்தத்தை எதிர்கொள்ளும் ஆனால் சுமையின் கீழ் கிரிஸ்டலை பிடித்து வைக்க முடியாது. கேஸ் இயந்திர செல்லில் இருந்து வெளியேறுவதற்கு முன் தட்டையின் ஆழம், அகலம் மற்றும் பர்ர் நிலை ஆகியவற்றை அளவிடும் தட்டை ஆய்வு படி என்பது கூடுதல் செலவு அல்ல. இது ஒரு ஈரமான அறை சோதனையில் தொகுதி தேர்வை நிறைவேற்றுவதற்கும், திரும்பி வருவதற்கும் இடையேயான வேறுபாடு.
முடிக்கும் செயல்முறை உலோகத்தை அகற்றுவதால், துல்லியம் அதைக் கணக்கில் எடுத்துக்கொள்ள வேண்டும்
மெருகூட்டுதல் மற்றும் துடைத்தல் பொதுவாக அழகியல் செயல்பாடுகளாகக் கருதப்படுகின்றன. ஒரு கடிகார உறையில், அவை அளவு சார்ந்த செயல்பாடுகளாகும், ஆனால் அவற்றின் விளைவு அழகியல் தன்மையுடையதாக இருக்கும். மெருகூட்டப்பட்ட பரப்பு பொருளை அகற்றுவதன் மூலம் உருவாக்கப்படுகிறது; இதனால், மெருகூட்டப்பட்ட அம்சம் இயந்திரத்தால் வெட்டப்பட்ட அம்சத்தை விடச் சிறியதாக இருக்கும், மேலும் துடைக்கப்பட்ட மூலை சிறிது வட்டமாக இருக்கும். இயந்திரத்தால் வெட்டும் திட்டத்தில் முடிவில் செய்யப்படும் மெருகூட்டுதலுக்கான தேவையான பொருள் மீதமாக விடப்படவில்லை எனில், மெருகூட்டும் அறையே முக்கிய அளவுகள் மறைந்துவிடும் இடமாக மாறும்.
கடிகாரங்களில் தெரியும் பரப்புகள் பொதுவாக Ra 0.2 μm முதல் 0.8 μm வரையிலான மேற்பரப்பு முறையை நோக்கியுள்ளன, மேலும் அந்த மேற்பரப்பு வரம்பை அடைவது சாத்தியமே; ஆனால், மெருகூட்டுதலுக்கான அனுமதிப்பு கணித்து நிர்ணயிக்கப்பட்டிருந்தால், பின்னர் அதனை ஆய்வு செய்வது சாத்தியமில்லை. மிக நம்பகமான முறை என்பது, வரைபடத்தில் முடிவில் செய்யப்படும் மேற்பரப்பு அனுமதிப்பை வரையறுத்து, அதன் அனுமதிப்புக்கு ஏற்ப இயந்திரத்தால் வெட்டி, இறுதி மேற்பரப்பு மற்றும் இறுதி அளவை ஒரே நேரத்தில் ஆய்வு செய்வதாகும். ஒரு லூப்பின் கீழ் சரியாகத் தெரிகின்ற மேற்பரப்பு, ஆனால் அதன் அளவு 0.01 மிமீ குறைவாக இருந்தாலும், அது ஒரு தகுதியற்ற பாகமாகவே கருதப்படும்.
பொருளின் தேர்வு சுழற்சி நேரத்தை மட்டுமல்ல, தரக் கட்டுப்பாட்டுத் திட்டத்தையும் மாற்றுகிறது
இரண்டு வழக்குகள் ஒரே வடிவமைப்பைப் பகிர்ந்து கொள்ளலாம், ஆனால் வெட்டும் கருவியின் கீழ் பொருள் வேறுபட்ட விதத்தில் நடத்தும் காரணத்தால் வெவ்வேறு செயல்முறைகள் தேவைப்படலாம். கீழே உள்ள அட்டவணை, அளவு கட்டுப்பாட்டை நேரடியாக பாதிக்கும் மாறிகளின் அடிப்படையில் இரண்டு பொதுவான வழக்கு கலவைகளை ஒப்பிடுகிறது.
| மாறுபட்ட | 316L ஸ்டெயின்லெஸ் ஸ்டீல் | Ti-6Al-4V (கிரேட் 5 டைட்டானியம்) |
|---|---|---|
| செயல்படுத்தும் திறன் மதிப்பீடு (சுதந்திரமாக வெட்டும் எஃகுடன் ஒப்பிடுகையில்) | ~45–50% | ~20–30% |
| DENSITY | ~8.0 கி/செ.மீ³ | ~4.47 கிராம்/செ.மீ³ |
| மென்மையாக்கப்பட்ட தனிப்பொருள் கடினத்தன்மை | அதிகபட்சம் ~217 HB | மென்மையாக்கப்பட்ட 316L ஐ விட பொதுவாக கடினமான தாங்கி |
| வெப்ப நடத்தை | கணிசமான சிப் உருவாக்கம், முடிவு வெட்டுகளில் சகிப்புத்தன்மை கொண்டது | குறைந்த வெப்பக் கடத்துத்திறன், வெப்பம் விளிம்பில் குவிகிறது |
| தளையை அகற்றிய பின் வடிவ மாற்றத்திற்கான அபாயம் | மிதமானது, பொருள் அகற்றுதல் சமநிலையை பொறுத்து உணர்திறன் கொண்டது | உயர்ந்தது, வெப்பம் மற்றும் குளிரை உணரும் தன்மை கொண்டது |
செயல்பாட்டு முக்கிய விஷயம் ஒரு பொருள் சிறந்தது என்பதல்ல. டைட்டானியத்தின் குறைந்த வெப்பக் கடத்துத்திறன் வெட்டு ஓரத்திற்கு வெப்பத்தைத் தள்ளுகிறது, சிப்பிற்கு அல்ல. இந்த வெப்பம் பணிப்பொருளை நகர்த்துகிறது. 316L இல் வேலை செய்யும் முடிவு வெட்டு முறை, வெட்டு ஆழம் ஆகியவற்றை மாற்றாமல் கிரேட் 5 டைட்டானியத்திற்கு நகலெடுத்தால், அது கூச்சல் அல்லது மேற்பரப்புக்கு அடியில் மாறுபாட்டை ஏற்படுத்தலாம். தரக் கட்டுப்பாட்டுத் திட்டத்தில் பணிப்பொருள் நகர வாய்ப்புள்ள நிலையில் செயல்முறைக்கு இடையிலேயே சரிபார்க்கும் நடவடிக்கைகள் இருக்க வேண்டும்; இறுதி ஆய்வில் மட்டும் அல்ல.
பகுதியை இன்னும் சரிசெய்ய முடியும் நிலையில் ஆய்வு நடைபெற வேண்டும்
இறுதி ஆய்வு சிக்கல்களைக் கண்டறிகிறது. செயல்முறை நடுவில் நடைபெறும் ஆய்வு தொகுதிகளைத் தடுக்கிறது. கடிகார உறைகளுக்கு இந்த வேறுபாடு முக்கியமானது, ஏனெனில் பல மிக முக்கியமான குறைபாடுகள்—மெல்லிய சுவர் வடிவ மாற்றம், கேஸ்கெட் வளைவு முள்ளுகள், கிரௌன் துளை விலகல், முடிவுரு இழப்பு—ஆகியவை பாகத்தின் முடிவுரு அறையின் வழியாகச் சென்ற பின் சரிசெய்வது கடினமாகவோ அல்லது சாத்தியமற்றதாகவோ இருக்கும். தனது அனுமதிக்கு மீறி மெருகூட்டப்பட்ட உறை மீண்டும் செய்யப்படுவதற்கு ஏற்றதாக இருக்காது. அது கழிவுப் பொருளாகும்.
மிக திறமையான வரிசைமுறை என்பது, தரநிலையை மாற்றும் அல்லது மீதமுள்ள வலிமையை விடுவிக்கும் ஒவ்வொரு செயல்பாட்டிற்குப் பின்னரும் செயல்பாட்டு அம்சங்களை அளவிடுவதாகும். ரீமிங் செய்த பின் கிரௌன் துளைகளைச் சரிபார்க்கலாம், டெபரிங் செய்த பின் கேஸ்கெட் வளைவுகளைச் சரிபார்க்கலாம், திரெட் மில்லிங் செய்த பின் கேஸ் பின்புறத்தின் திரெட்களைச் சரிபார்க்கலாம். கட்டுப்பாட்டு அறிக்கை ஒன்று கட்டுப்பாட்டுடன் வந்தால் அது ஆவணமாக்குவதற்கு பயனுள்ளதாக இருக்கும். பாகம் இன்னும் பிடிமானத்தில் (ஃபிக்ச்சரில்) இருக்கும்போதே அளவிடப்படும் அளவீடு தொகுதிக்கு பயனுள்ளதாக இருக்கும்.
அதே தர்க்கம் தொகுதிக்கு-தொகுதி ஒழுங்குப்பாட்டிற்கும் பொருந்தும். ஒரு முறை சரியான அளவுகளில் இருக்கும் ஒரு வழக்கு, அந்த அமைப்பு ஒருமுறை சரியாக வேலை செய்ததை நிரூபிக்கிறது. ஓட்டத்தின் முழு நீளத்திலும் அதே செயல்பாட்டுச் சோதனைகளை மீண்டும் மீண்டும் செய்யும் மாதிரித் திட்டமே, செயல்முறை நிலையானதா என்பதைக் காட்டும். பெரிய அளவில் வழக்குகளை வாங்கும் பிராண்டுகளுக்கு, ஒரு வழங்குநர் சோதனை செய்கிறார் என்பதும், மற்றொரு வழங்குநர் செயல்முறையைக் கட்டுப்படுத்துகிறார் என்பதும் இடையேயான வேறுபாடு, பெரும்பாலும் இரண்டு அல்லது மூன்று வாங்கு ஆணைகளுக்குப் பிறகே தெரியும்.
பூரிவா என்பது, கடிகார வழக்கு, டயல், கைப்பட்டை மற்றும் பக்கல் பணிகளை மையமாகக் கொண்டு, பல-அச்சு இயந்திர வேலை, அளவுரு சோதனை மற்றும் வரும், செயல்பாட்டின் போது மற்றும் வெளியேறும் சோதனைகளை உள்ளடக்கிய, 20,000 சதுர மீட்டருக்கும் அதிகமான பிரிக்கப்பட்ட உற்பத்தி இடத்தில் இந்த கூறு-மட்ட அனுசரணையுடன் செயல்படுகிறது. வழக்கு தன்மைகளைக் கடுமையாக்கும் குழுக்களுக்கு, தருண திட்டங்கள், கேஸ்கெட்-துளை கட்டுப்பாடுகள் மற்றும் சோதனை புள்ளிகள் பற்றிய நேரடியான உரையாடலே பயனுள்ள தொடக்கமாகும்.
உள்ளடக்கப் பட்டியல்
- நல்ல உறை செயல்முறை இயந்திரத்திலிருந்து தொடங்குவதில்லை; அது டேட்டம்களிலிருந்து தான் தொடங்குகிறது
- மெல்லிய சுவர்கள் பரிமாண மாற்றத்திற்கான மௌன மூலம்
- கேஸ்கெட் வளைவு (கேஸ்கெட் குறுக்கு வெட்டு) என்பது கடிகார வெளிப்புறச் சட்டத்தின் தர கட்டுப்பாட்டு செயல்முறையின் முக்கிய பங்கைக் குறிக்கிறது
- முடிக்கும் செயல்முறை உலோகத்தை அகற்றுவதால், துல்லியம் அதைக் கணக்கில் எடுத்துக்கொள்ள வேண்டும்
- பொருளின் தேர்வு சுழற்சி நேரத்தை மட்டுமல்ல, தரக் கட்டுப்பாட்டுத் திட்டத்தையும் மாற்றுகிறது
- பகுதியை இன்னும் சரிசெய்ய முடியும் நிலையில் ஆய்வு நடைபெற வேண்டும்