
 EN
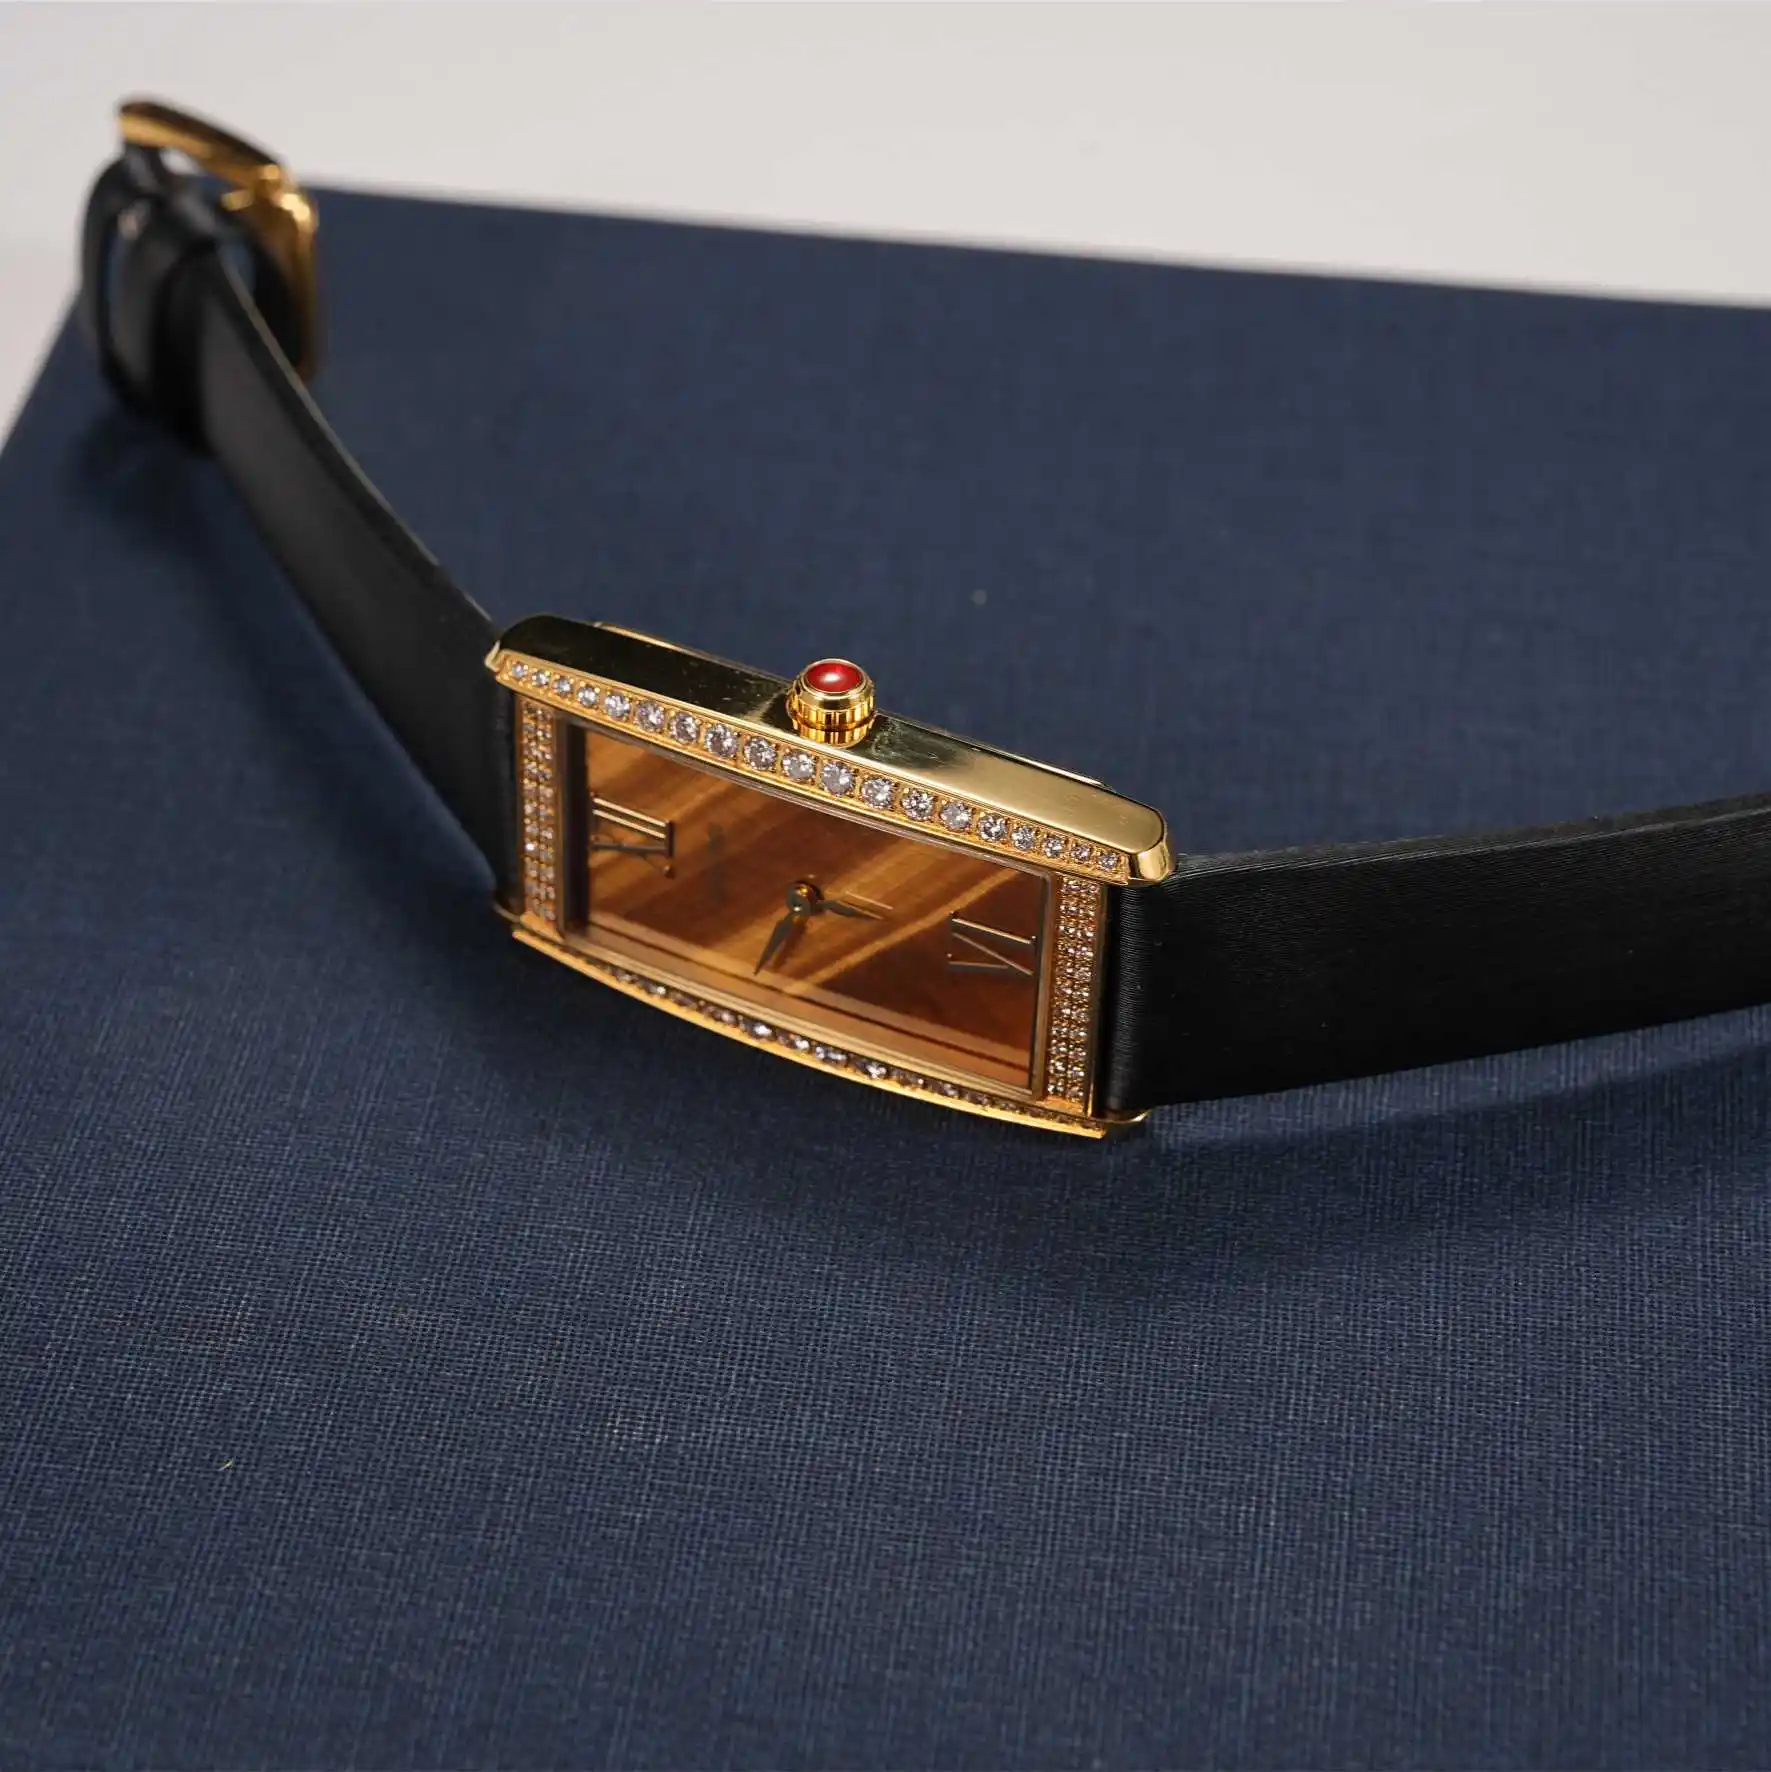
Per què normalment es retarda la primera cronologia d’un projecte de rellotge OEM
Un projecte de rellotge OEM rarament compleix la primera cronologia prevista. La raó habitual no és un fracàs espectacular, sinó la dependència. Una fase no pot començar totalment fins que la fase anterior ha estat aprovada. Un petit retard en els plànols afecta la fabricació d’eines, aquesta afecta les mostres, les mostres afecten la producció i la producció afecta l’embalatge. Les marques que tracten la cronologia com un bloc únic sovint passen per alt el fet que hi ha diversos responsables i diversos punts d’aprovació entre el concepte i l’enviament.
Un pla més útil representa la seqüència i assigna un marge de seguretat propi a cada fase. Algunes tasques poden fer-se en paral·lel. Per exemple, es pot revisar el color de l’esfera mentre es prepara la fabricació d’eines per a la caixa. En canvi, no es pot revisar el plànol del brancal si encara canvien les geometries de les oreletes de la caixa.
Enginyeria i congelació dels detalls importants en CAD
El projecte normalment comença amb un document d'especificacions i un concepte de disseny. L'equip d'enginyeria converteix aquests elements en dibuixos CAD per a cada component. Per a dissenys senzills, aquesta fase pot durar una o dues setmanes. Les formes complexes de la caixa, les esferes de múltiples capes o la geometria inusual de la fibla poden trigar més temps.
Una revisió d'enginyeria minuciosa va més enllà de les dimensions generals. Comprova l'escorça a la secció central de la caixa, les superfícies d'assentament de les juntes, la profunditat del filetat del tub de la corona, les posicions dels suports de l'esfera i la geometria dels eslabons finals de la brancada. Aquests detalls determinen si les peces encaixen netament o generen treball addicional més endavant. L'objectiu és fer que el dibuix sigui fabricable, no només complet.
Un cop es talla l’eina, els canvis esdevenen cars. L’enginyeria és l’última oportunitat de baix cost per corregir problemes de disseny. Un conflicte de toleràncies que sembla menor en una pantalla pot convertir-se en un problema real quan una caixa, una esfera i una brancada es troben en forma física. En un programa de components d’un rellotge OEM, una marca va modificar la posició dels suports de l’esfera després que s’hagués aprovat l’eina de la caixa. El conflicte només va aparèixer durant l’ajust de mostres, i la solució va exigir una nova eina per a l’esfera i una altra ronda de mostres.
L’eina i l’adquisició de components marquen el ritme real
Les formes personalitzades de caixes i les característiques pròpies de les esferes normalment requereixen eines. La preparació de les eines pot trigar diverses setmanes, segons la complexitat. Durant aquest període, l’empresa o el proveïdor també adquireix cristalls, juntes, busques i altres components estàndard.
L'adquisició de components té el seu propi ritme. Els cristalls solen ser fàcils d'aconseguir ràpidament. Les esferes i les esferes en blanc poden trigar més quan es requereixen dimensions personalitzades. Les juntes solen ser articles disponibles immediatament, però un perfil de caixa no estàndard pot necessitar motlles personalitzats, cosa que allarga els terminis. Les marques que experimenten menys retards solen definir les especificacions dels components abans de demanar els motlles.
L'estructura de la cadena d'aprovisionament és rellevant aquí. Algunes marques treballen amb diversos proveïdors per a esferes, caixes, braçalets i tancaments. Això pot oferir flexibilitat i preus competitius, però també augmenta la feina de coordinació. Altres marques opten per una única font d'aprovisionament per als components exteriors. Això pot reduir el risc d'errors en la transició entre proveïdors, tot i que pot no ajustar-se a totes les estratègies de producte. Cap d'aquests camins és automàticament millor; la decisió adequada depèn del volum i de la propietat del disseny.
| Escena | Durada típica | Resultat clau |
|---|---|---|
| Enginyeria i CAD | Sovent, d'una a dues setmanes | Dibuixos tècnics aprovats |
| Eines i adquisició de components | D'algunes setmanes a diverses setmanes | Motlles i components preparats |
| Construcció de prototips i revisió de mostres | Diverses setmanes | Mostra física per a l’aprovació |
| Producció de components exteriors | Diverses setmanes a uns quants mesos | Esferes, caixes, brancals i fibles acabats |
| Inspecció final i envasat | Diversos dies a un parell de setmanes | Comanda inspeccionada i embalada |
Construcció de prototips i aprovació de mostres
Un cop els components estan disponibles, la marca o el seu soci d’assemblatge escollit construeix els primers prototips. Aquí és on el disseny es troba amb la realitat. Una vora pot quedar massa ajustada. Una esfera pot reflectir la llum de forma diferent de la prevista. Un brancal pot no ajustar-se còmodament a la màniga.
L’etapa de mostreig sovint triga diverses setmanes des de la disponibilitat dels components fins a tenir una mostra física a les mans de la marca. Si la primera mostra revela una incoherència de color o un problema d’ajust, una altra ronda pot afegir diverses setmanes.
L'aprovació de la mostra és un punt de control formal. La marca ha d’inspeccionar la mostra segons l’especificació aprovada i documentar-ne les desviacions. Una aprovació verbal sense registre escrit genera ambigüitat més endavant, quan les unitats de producció difereixen lleugerament de la mostra. Un hàbit útil consisteix a avaluar la mostra tal com la rebria el client, incloent-hi l’embalatge, i provar totes les funcions que el client manipularà.
Producció de components exteriors i passos més lents
Un cop aprovada la mostra i pagat l’arròs, comença la producció. Per a un comandament OEM típic, aquesta fase pot durar diverses setmanes fins a uns quants mesos. L’empresa compra materials en gran quantitat, executa fresat CNC i estampació, aplica tractaments superficials i prepara esferes, caixes, brancals i tancaments per a la inspecció.
La politura i el tractament de la superfície solen ser les etapes més lentes. Són laborioses i difícils d’accelerar sense comprometre la qualitat. Les comprovacions dimensionals, la inspecció visual per detectar pols o ratllades i la revisió de l’acabat superficial requereixen temps real. Un proveïdor que asseguri una producció inusualment ràpida sovint és un proveïdor que salta passos.
La producció segueix una seqüència que no es pot comprimir indefinidament. El mecanitzat i la politura de la caixa han de finalitzar abans de poder confirmar les dimensions finals. La impressió del quadrant i el treball dels marcadors aplicats necessiten condicions netes i estables. Els eslabons de la brancada i els tancaments han de coincidir amb l’ajust i l’acabat aprovats. Cada pas afegeix dies, i saltar-ne qualsevol augmenta el risc de rebutjar peces.
Inspecció final, envasat i integració a la cadena d’aprovisionament
La inspecció prèvia a l’embarcament segueix el marc AQL acordat anteriorment. Segons la mida de la comanda, això pot trigar diversos dies o un parell de setmanes, incloent-hi les proves i l’embalatge. En aquest punt, els materials d’embalatge, els manuals, les targetes i les etiquetes penjants han d’estar preparats. Aquests articles petits sovint arriben tard perquè es demanen per separat.
L’embalatge és més que posar peces en capses. Cada unitat s’ha d’inspeccionar per detectar defectes estètics, verificar-la una darrera vegada i comprovar-ne la configuració respecte a la comanda abans de posar-la a la capsa. Les etiquetes, els números de sèrie i els codis de barres han de coincidir amb els documents d’enviament. Una sola unitat embalada incorrectament pot provocar un retard aduaner o una reclamació del client que costa molt més que l’etapa d’embalatge en si.
Burriva, abreujat de Baoruihua (Dongguan) Precision Technology Co., Ltd., es centra en components OEM per a rellotges des de la seva planta de producció a Dongguan, amb capacitats internes en esferes, caixes, braçalets i tancaments, i més de 20.000 metres quadrats d’espai de producció. Per a les marques que comparen una configuració amb múltiples proveïdors amb una aproximació de font única per a components exteriors, l’empresa ofereix una opció per discutir les especificacions d’esferes, caixes, braçalets o tancaments.
Taula de continguts
- Per què normalment es retarda la primera cronologia d’un projecte de rellotge OEM
- Enginyeria i congelació dels detalls importants en CAD
- L’eina i l’adquisició de components marquen el ritme real
- Construcció de prototips i aprovació de mostres
- Producció de components exteriors i passos més lents
- Inspecció final, envasat i integració a la cadena d’aprovisionament