
 EN
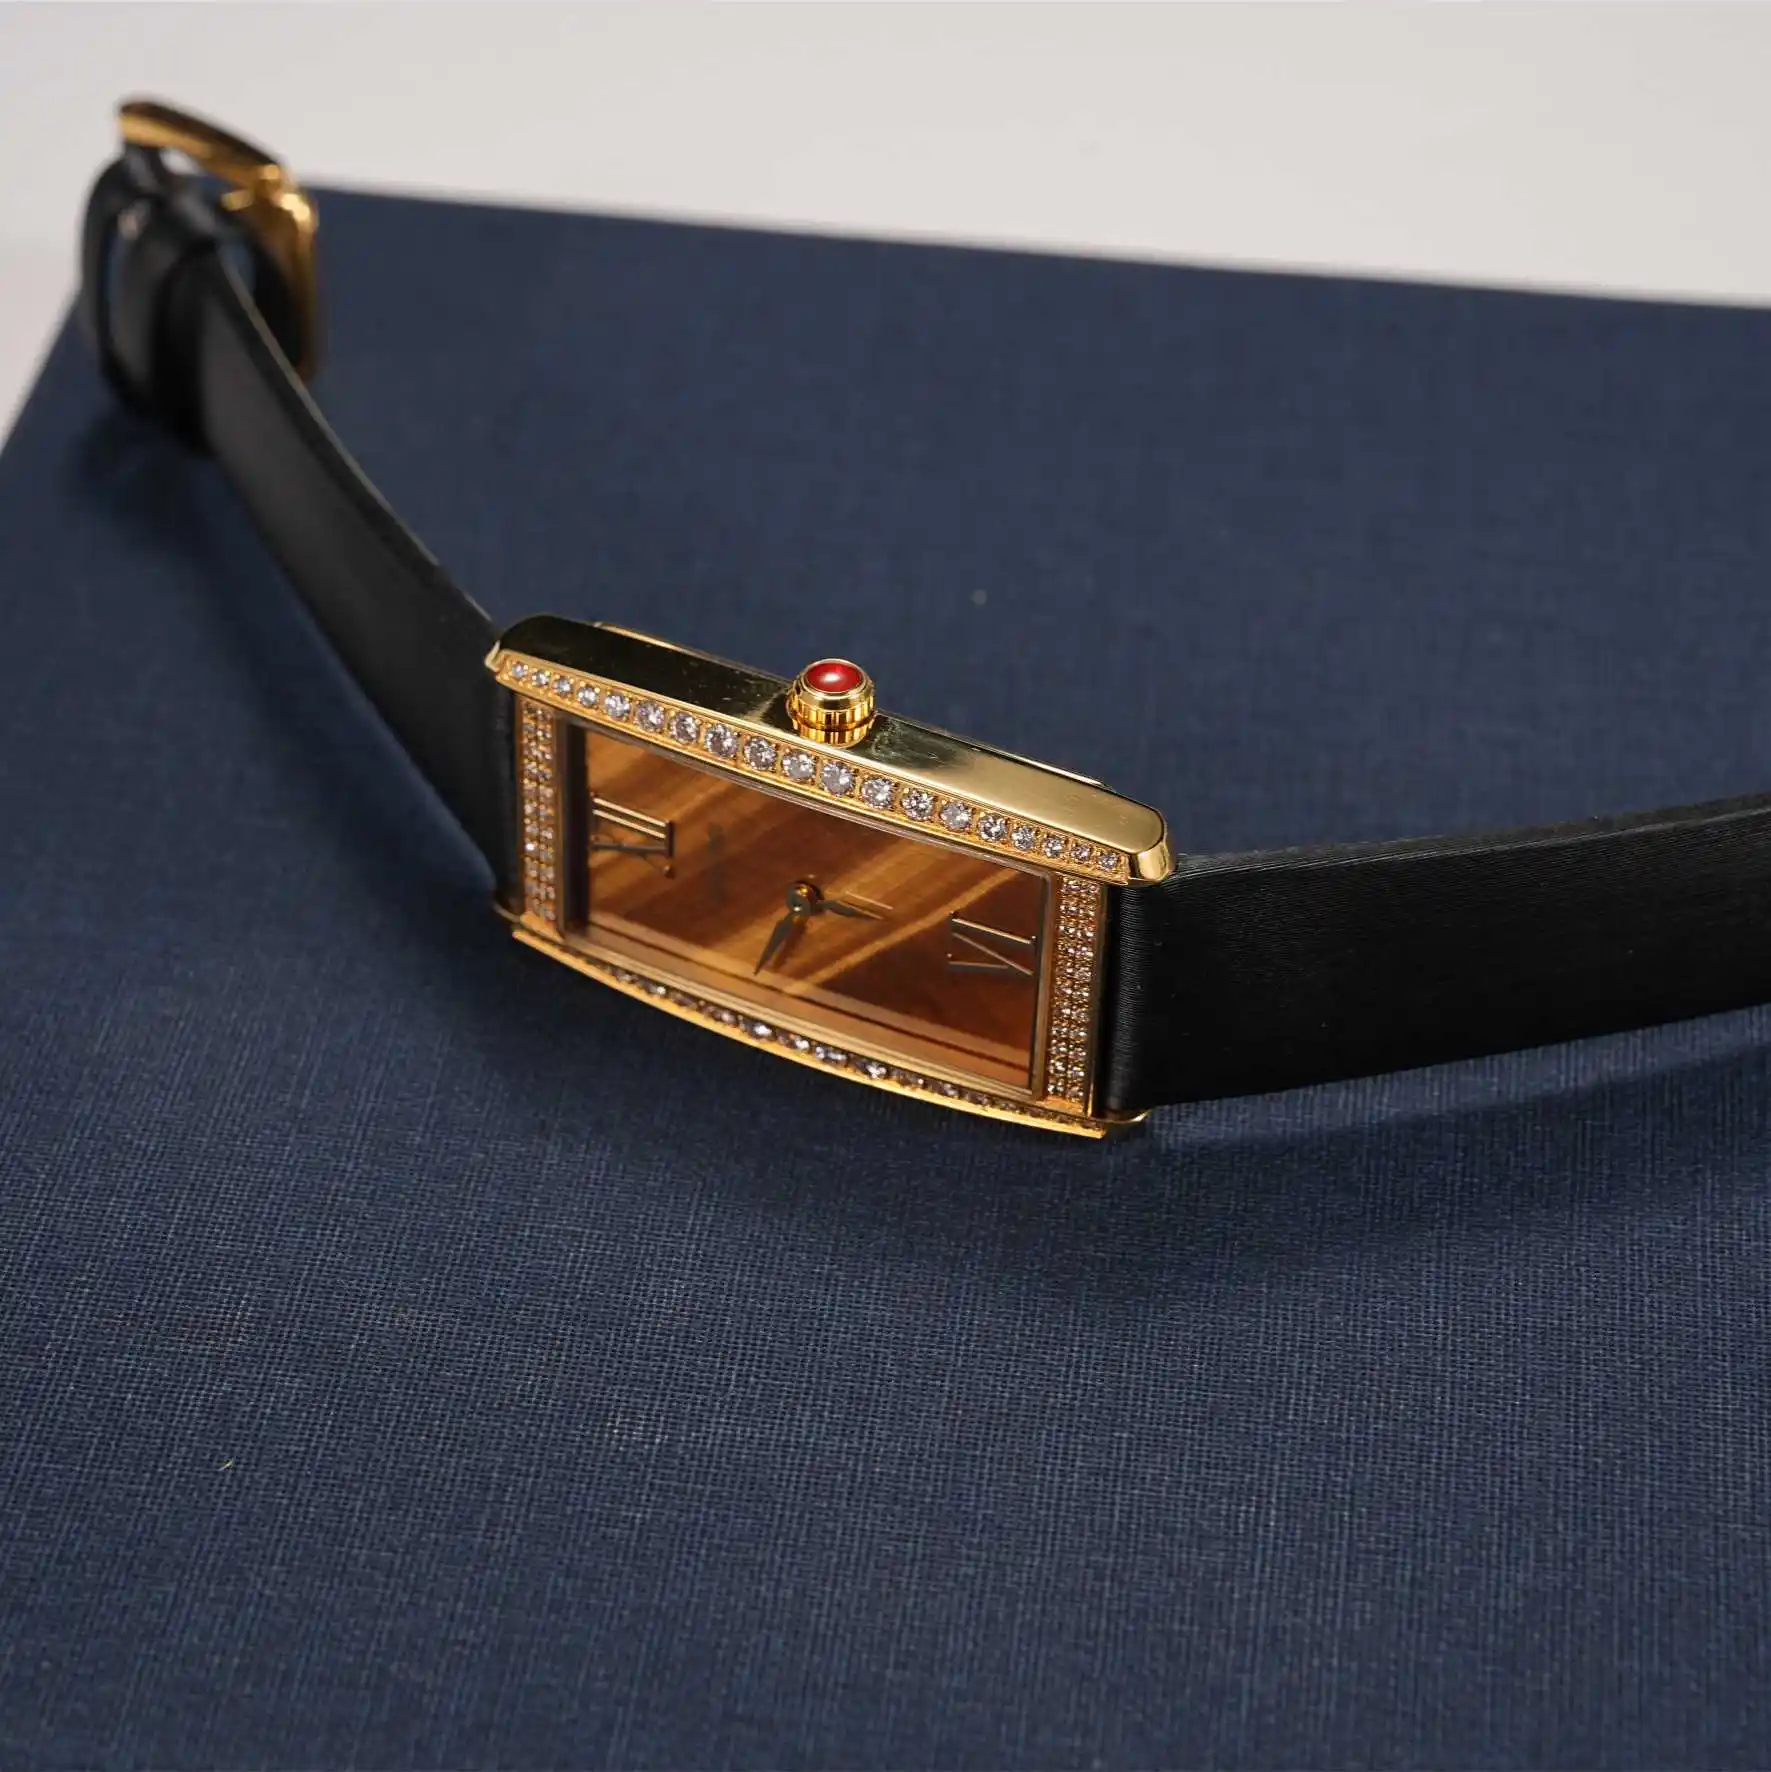
Dlaczego harmonogram pierwszego projektu zegarka OEM zwykle się przesuwa
Projekt zegarka OEM rzadko zgadza się z pierwotnym harmonogramem. Powodem zazwyczaj nie jest poważny błąd. Jest nim zależność między etapami: kolejny etap nie może się rozpocząć w pełni, dopóki poprzedni nie zostanie zatwierdzony. Niewielkie opóźnienie w przygotowaniu rysunków wpływa na terminy wykonania narzędzi, te z kolei na terminy dostawy próbek, próbki wpływają na produkcję masową, a produkcja – na pakowanie. Marki traktujące harmonogram jako jeden spójny blok często nie zdają sobie sprawy, że pomiędzy koncepcją a wysyłką znajdują się wiele osób odpowiedzialnych oraz wiele punktów zatwierdzenia.
Bardziej użyteczny plan uwzględnia sekwencję działań i przewiduje osobny bufor czasowy dla każdego etapu. Niektóre zadania można wykonywać równolegle. Na przykład ocena koloru tarczy może przebiegać równocześnie z przygotowaniem narzędzi do obudowy. Natomiast ocena rysunku paska nie może się rozpocząć, jeśli geometria uchwytów obudowy wciąż się zmienia.
Inżynieria i zamrożenie rysunków CAD kluczowych szczegółów
Projekt zwykle rozpoczyna się od dokumentu specyfikacji oraz koncepcji projektowej. Zespół inżynierów przekształca je w rysunki CAD dla poszczególnych komponentów. W przypadku prostych konstrukcji etap ten może trwać od jednego do dwóch tygodni. Skomplikowane kształty obudów, tarcze wielowarstwowe lub nietypowa geometria klamry mogą wymagać dłuższego czasu.
Staranne przeglądy inżynierskie wykraczają poza ogólne wymiary. Sprawdzają grubość ścianek w środkowej części obudowy, powierzchnie osadzania uszczelek, głębokość gwintowania rurki koronki, położenie nóżek tarczy oraz geometrię końcowych ogniw bransolety. Te szczegóły decydują, czy elementy pasują do siebie bezproblemowo, czy też będą wymagały dodatkowej pracy korekcyjnej w późniejszym etapie. Celem jest stworzenie rysunku nadającego się do produkcji, a nie tylko zakończonego.
Gdy narzędzia są już wykute, wprowadzanie zmian staje się kosztowne. Inżynieria to ostatnia okazja do korekty problemów projektowych przy niskich kosztach. Konflikt tolerancji, który wydaje się nieistotny na ekranie, może stać się prawdziwym problemem, gdy obudowa, tarcza i bransoletka spotkają się w formie fizycznej. W jednym programie komponentów zegarków OEM marka przesunęła położenie nóżek tarczy po zatwierdzeniu narzędzia do obudowy. Konflikt ujawnił się dopiero podczas próbnej montażu próbek, a jego usunięcie wymagało nowego narzędzia do tarczy oraz kolejnego cyklu próbek.
Przygotowanie narzędzi i pozyskiwanie komponentów określają rzeczywisty tempa realizacji
Niestandardowe kształty obudów oraz własnościowe cechy tarcz zwykle wymagają przygotowania narzędzi. Przygotowanie narzędzi może potrwać kilka tygodni, w zależności od stopnia złożoności. W tym czasie fabryka lub dostawca pozyskuje również szkła, uszczelki, wskazówki oraz inne standardowe komponenty.
Zakup komponentów ma swój własny rytm. Kryształy zazwyczaj łatwo jest zdobyć w krótkim czasie. Wskazówki i płytki tarcz mogą wymagać dłuższego czasu, zwłaszcza gdy potrzebne są niestandardowe wymiary. Uszczelki często dostępne są od razu, ale niestandardowy kształt obudowy może wymagać wykonania specjalnej formy, co wydłuża termin realizacji. Marki, które rzadziej napotykają opóźnienia, zwykle ustalają specyfikacje komponentów jeszcze przed zamówieniem narzędzi.
Struktura łańcucha dostaw ma tutaj znaczenie. Niektóre marki korzystają z wielu dostawców dla tarcz, obudów, bransoletek i klamerek. Może to zapewnić elastyczność i konkurencyjne ceny, ale wiąże się również z dodatkową pracą koordynacyjną. Inne marki wybierają podejście jednego dostawcy dla komponentów zewnętrznych. To zmniejsza ryzyko błędów przy przekazywaniu zadań, choć nie zawsze pasuje do każdej strategii produktowej. Żadna z tych ścieżek nie jest automatycznie lepsza – właściwy wybór zależy od skali produkcji i stopnia kontroli nad projektem.
| Scena | Typowy okres trwania | Kluczowe wyniki |
|---|---|---|
| Inżynieria i CAD | Często od jednego do dwóch tygodni | Zatwierdzone rysunki techniczne |
| Wykonanie narzędzi i zakup komponentów | Od kilku tygodni do kilku miesięcy | Gotowe narzędzia i komponenty |
| Budowa prototypu i przegląd próbek | Kilka tygodni | Fizyczna próbka do zatwierdzenia |
| Produkcja komponentów zewnętrznych | Od kilku tygodni do kilku miesięcy | Gotowe tarcze, obudowy, bransoletki, klamry |
| Końcowa inspekcja i pakowanie | Kilka dni do kilku tygodni | Zamówienie sprawdzone i zapakowane |
Budowa prototypów i zatwierdzenie próbek
Gdy komponenty są dostępne, marka lub wybrany przez nią partner montażowy buduje pierwsze prototypy. To moment, w którym projekt przechodzi w rzeczywistość. Górna obręcz może być za ciasna. Tarcza może inaczej odbijać światło niż przewidywano. Bransoletka może nie leżeć wygodnie na nadgarstku.
Etap próbek zwykle trwa kilka tygodni od chwili dostępności komponentów do momentu otrzymania fizycznej próbki przez markę. Jeśli pierwsza próbka ujawni niezgodność kolorów lub problem z dopasowaniem, kolejna runda może przedłużyć proces o kilka tygodni.
Zatwierdzenie wzorca to formalny punkt kontrolny. Marka powinna sprawdzić wzorzec w odniesieniu do zatwierdzonej specyfikacji i udokumentować wszelkie odchylenia. Ustne zatwierdzenie bez pisemnego zapisu prowadzi później do niejasności, gdy jednostki produkcyjne różnią się nieznacznie od wzorca. Przydatnym zwyczajem jest ocena wzorca tak, jak otrzymałby go klient – wraz z opakowaniem – oraz przetestowanie każdej funkcji, której klient będzie używał.
Produkcja komponentów zewnętrznych i najwolniejsze etapy
Po zatwierdzeniu wzorca i wpłaceniu zaliczki rozpoczyna się produkcja. W przypadku typowego zamówienia OEM ta faza może trwać kilka tygodni do kilku miesięcy. Zakład zakupuje materiały hurtowo, wykonuje frezowanie CNC i tłoczenie, stosuje obróbki powierzchniowe oraz przygotowuje tarcze, obudowy, bransoletki i klamry do kontroli.
Polerowanie i obróbka powierzchni są często najwolniejszymi etapami. Są one pracochłonne i trudne do przyspieszenia bez ryzyka utraty jakości. Sprawdzanie wymiarów, kontrola wizualna pod kątem pyłu lub zadrapań oraz ocena wykończenia powierzchni wymagają rzeczywistego czasu. Dostawca, który twierdzi, że produkuje niezwykle szybko, często pomija niektóre etapy.
Produkcja ma określoną kolejność, której nie można w nieskończoność skracać. Obróbka mechaniczna obudowy i jej polerowanie muszą zostać zakończone przed potwierdzeniem końcowych wymiarów. Drukowanie tarczy i nanoszenie znaczników wymagają czystych i stabilnych warunków. Ogniwa bransolety i zamki muszą odpowiadać zatwierdzonej dopasowaniu i wykończeniu. Każdy etap dodaje dni, a pominięcie któregoś z nich zwiększa ryzyko odrzucenia części.
Końcowa kontrola jakości, pakowanie oraz dopasowanie do łańcucha dostaw
Inspekcja przed wysyłką przeprowadzana jest zgodnie z ramami AQL uzgodnionymi wcześniej. W zależności od wielkości zamówienia może to potrwać kilka dni do kilku tygodni, wliczając w to testy i pakowanie. Materiały opakowaniowe, instrukcje obsługi, karty i etykiety zawieszane powinny być gotowe na tym etapie. Te drobne elementy często przybywają z opóźnieniem, ponieważ są zamawiane osobno.
Pakowanie to więcej niż umieszczanie części w skrzynkach. Każda jednostka powinna zostać sprawdzona pod kątem wad estetycznych, ponownie zweryfikowana oraz dopasowana do konfiguracji zamówienia przed umieszczeniem w skrzynce. Etykiety, numery seryjne i kody kreskowe muszą być zgodne z dokumentami przewozowymi. Jedna nieprawidłowo zapakowana jednostka może spowodować opóźnienie w celu lub skargę klienta, której koszt znacznie przekracza koszt samego procesu pakowania.
Burriva, skrót od Baoruihua (Dongguan) Precision Technology Co., Ltd., specjalizuje się w produkcji komponentów do zegarków na zlecenie OEM z siedziby produkcyjnej w Dongguan. Firma posiada własne możliwości produkcyjne obejmujące tarcze, obudowy, bransoletki i klamry oraz dysponuje ponad 20 000 metrów kwadratowych powierzchni produkcyjnej. Dla marek porównujących podejście wielodostawcze z podejściem jednego dostawcy w zakresie komponentów zewnętrznych Burriva oferuje możliwość omówienia specyfikacji tarcz, obudów, bransoletek lub klamr.
Spis treści
- Dlaczego harmonogram pierwszego projektu zegarka OEM zwykle się przesuwa
- Inżynieria i zamrożenie rysunków CAD kluczowych szczegółów
- Przygotowanie narzędzi i pozyskiwanie komponentów określają rzeczywisty tempa realizacji
- Budowa prototypów i zatwierdzenie próbek
- Produkcja komponentów zewnętrznych i najwolniejsze etapy
- Końcowa kontrola jakości, pakowanie oraz dopasowanie do łańcucha dostaw