
 EN
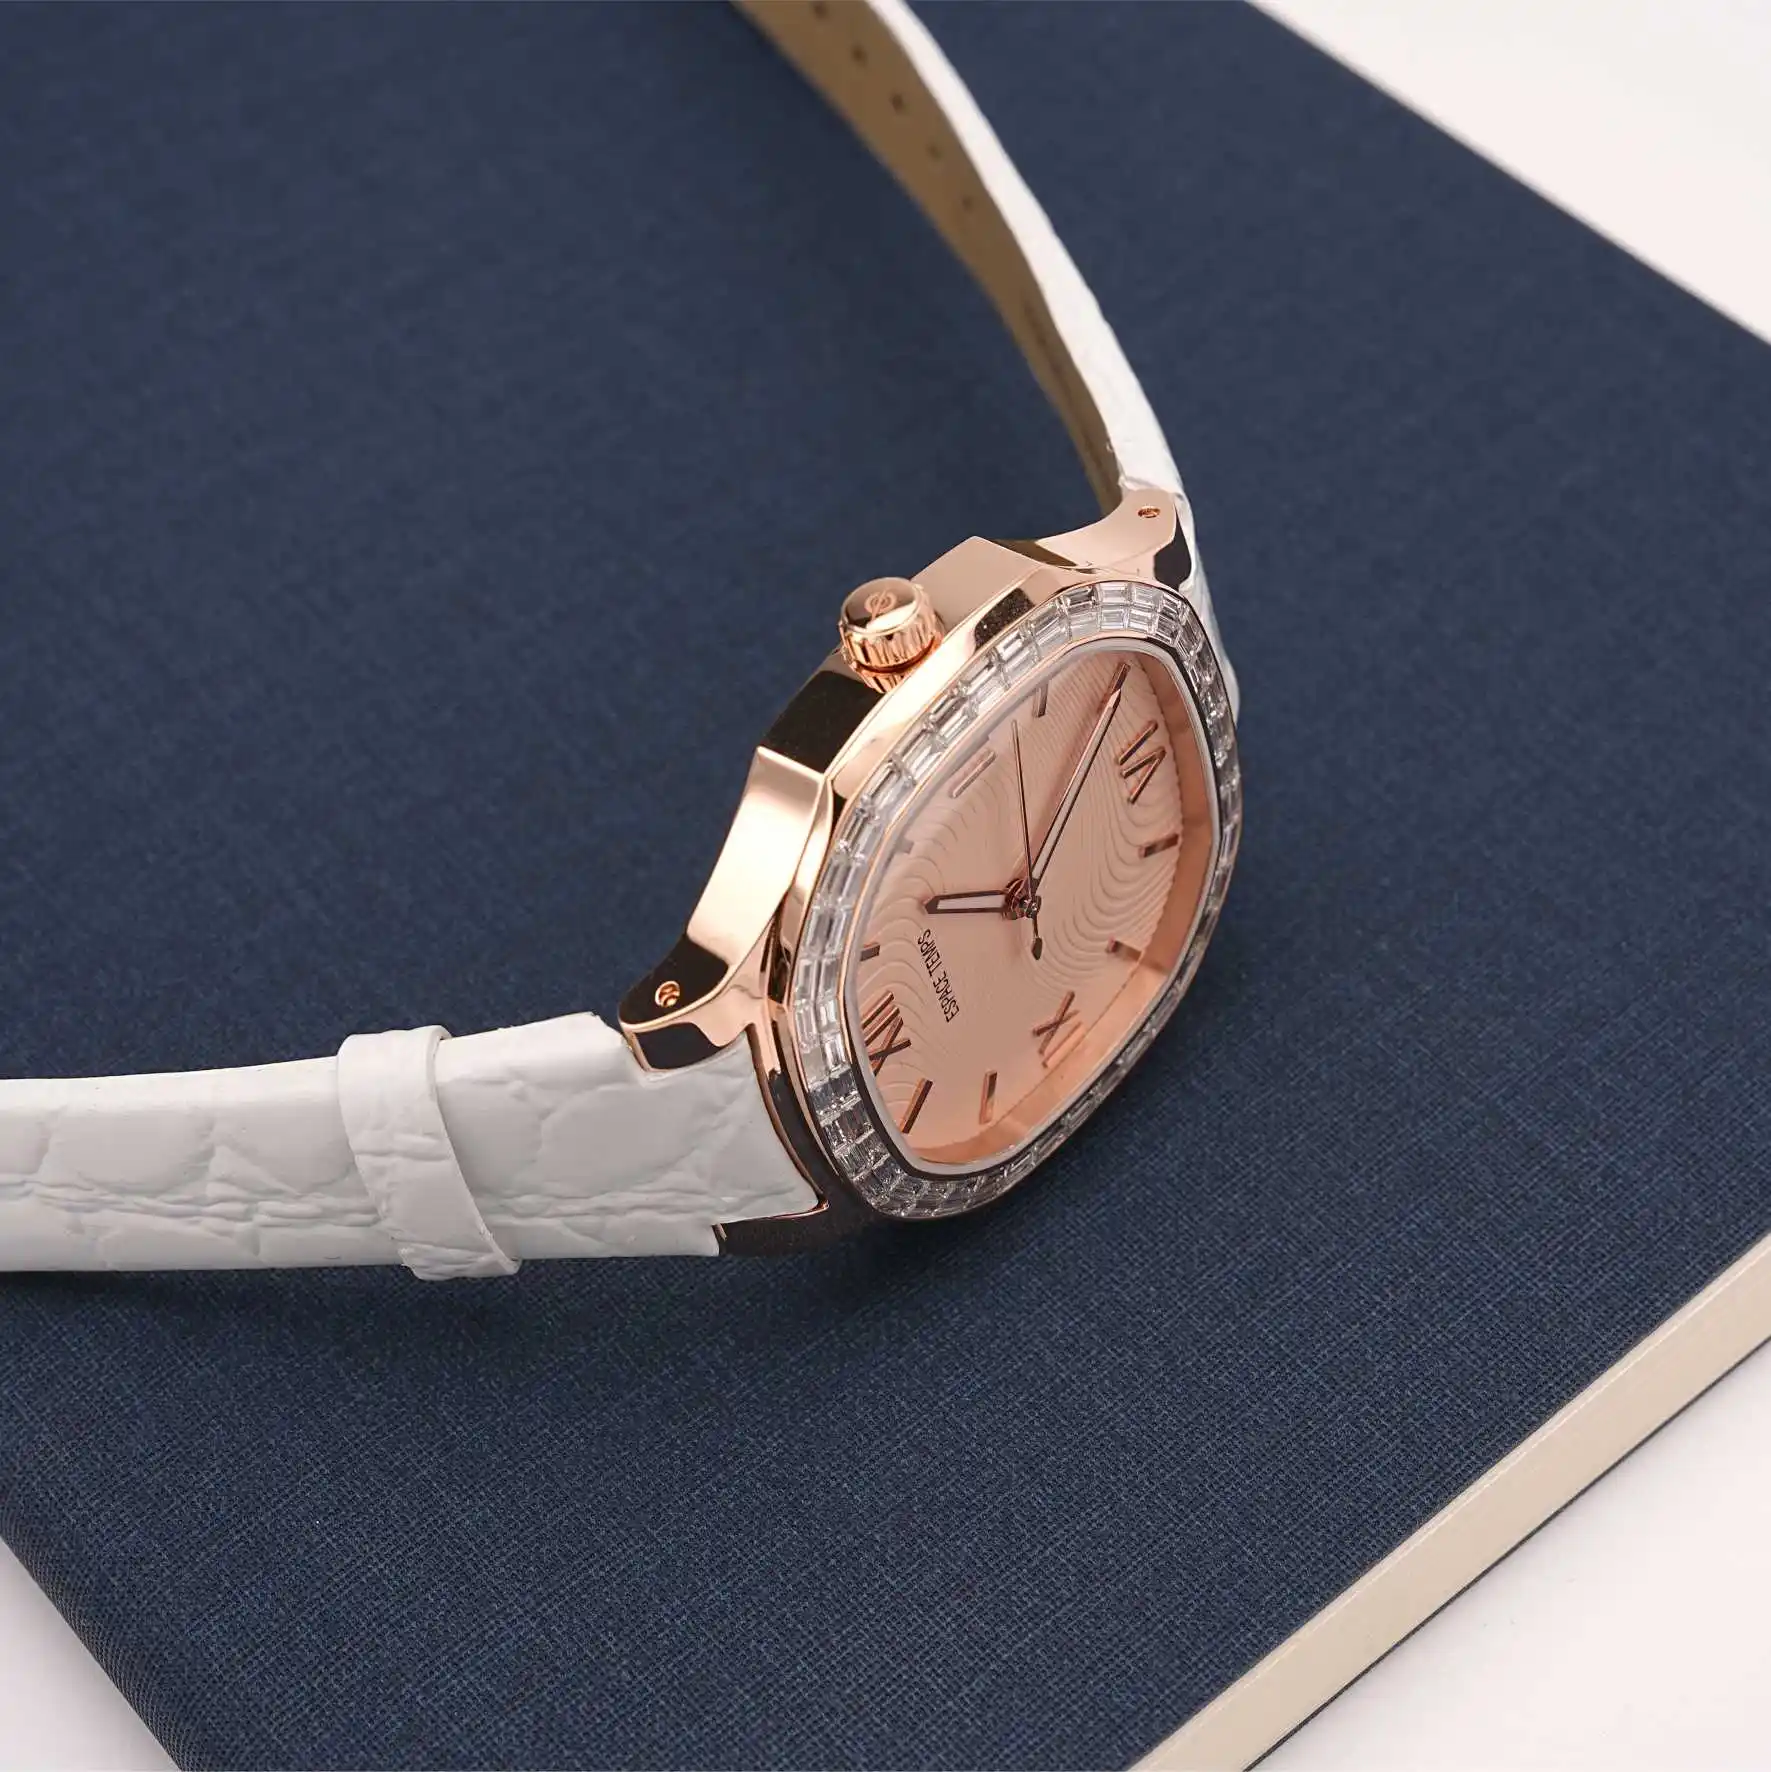
Dlaczego kontrola jakości zegarków OEM różni się od kontroli zegarków katalogowych
Zegarek katalogowy można sprawdzić zgodnie z wewnętrznymi standardami fabryki. Zegarek OEM nie może być tak sprawdzany. Każda spersonalizowana część wprowadza nową zmienną: tarczę nadrukowaną w określonym kolorze, korpus frezowany zgodnie z wymiarami marki, bransoletkę wykończoną zgodnie z danym wzorem referencyjnym. Proces kontroli musi uwzględniać wszystkie te zmienne.
Dlatego kontrola jakości zegarków OEM rozpoczyna się przed montażem i trwa przez każdy etap aż do zapakowania zegarków do wysyłki. Dla właścicieli marek i importerów zrozumienie, jak wygląda prawidłowy program kontroli jakości, ma kluczowe znaczenie – zegarek, który dobrze wygląda na zdjęciu, może mimo to zawieść w codziennym użytkowaniu.
Standardy próbkowania, które ustalają zasady
ISO 2859-1, równoważne standardowi chińskiemu GB/T 2828.1, to podstawowy standard próbkowania przyjmującego cechy. Określa, ile jednostek należy sprawdzić w partii na podstawie jej wielkości oraz jakie progi AQL należy zastosować. Typowe poziomy AQL dla inspekcji zegarków to: krytyczne defekty – 0, główne defekty – 2,5, poboczne defekty – 4,0.
Te liczby mają konkretne znaczenie. Poziom AQL wynoszący 2,5 dla głównych defektów oznacza, że dla danej wielkości partii plan próbkowania dopuszcza określoną liczbę głównych defektów, zanim cała partia zostanie odrzucona. Głównym defektem w przypadku zegarka może być np. niestawny mechanizm, obudowa przepuszczająca wodę lub koronka niezablokowana w pozycji roboczej. Pobocznym defektem może być np. drobna zadraśnina na pokrywce tylniej lub lekko przesunięte okienko daty.
Dla właścicieli marek kluczowe jest uzgodnienie poziomów AQL przed rozpoczęciem produkcji. Fabryka stosująca łagodniejszy standard niż oczekiwany przez markę może zatwierdzać partie uznawane przez markę za nieakceptowalne.
Inspekcja materiałów wejściowych przed montażem
Inspekcja komponentów przed montażem jest jednym z najważniejszych etapów kontroli jakości. Gdy zegarek zostaje w pełni zmontowany, niektóre wady stają się znacznie trudniejsze i droższe w naprawie.
Praktyczna inspekcja przyjmowanych materiałów obejmuje:
Korpus zegarka: wymiary, wykończenie, powłoka galwaniczna, gwint, rurka koronki. Typowymi problemami są zadrapania, słabe polerowanie oraz gwinty spoza dopuszczalnych tolerancji.
Tarcza: kolor, nadruk, logo, wskaźniki, okienko daty. Często występującymi ustaleniami są kurz pod szkłem, niewłaściwie wyśrodkowane logo oraz odchylenia koloru od zatwierdzonego standardu.
Wskazówki: długość, kolor, aplikacja luminoforu, otwór mocujący. Najczęstszymi problemami są wygięte wskazówki oraz słaba emisja światła luminoforu.
Szkło: średnica, grubość, powłoka, jakość krawędzi. Problemami są tutaj skorupki oraz niedoskonałe dopasowanie.
Mechanizm: model, funkcje, bateria, dokładność chodu. W większości projektów OEM zegarki wykorzystują mechanizmy zakupione od zewnętrznych dostawców, a nie produkowane we własnej fabryce. Zadaniem fabryki jest zweryfikowanie, czy dostarczony kaliber odpowiada zatwierdzonej specyfikacji i prawidłowo funkcjonuje.
Bransoletka lub pasek: długość, ogniwa, zamek, szycie, zapach. Luźne ogniwa i słabe zamki są typowe.
| Etap kontroli | Co sprawdzić | Typowe ustalenia |
|---|---|---|
| Wejściowa | Wymiary i wygląd komponentów | Rysy, odchylenia koloru, nieprawidłowe rozmiary |
| W trakcie produkcji | Pasowanie i funkcjonalność przy montażu | Luźne wskazówki, problemy z załączeniem koronki |
| Przedostateczne | Odporność na wodę, dokładność chodu | Ucieki, odchylenia szybkości chodu poza zakresem tolerancji |
| Ostateczny | Wykonanie estetyczne i opakowanie | Pyl pod szkłem, pozycja logo, uszkodzenia pudełka |
Testy odporności na wodę i to, co naprawdę dowodzą
Odporność na wodę to jedna z tych specyfikacji, która może przejść próbę losową, a mimo to zawieść w produkcji. Problemem jest często uszczelka, a nie sama obudowa. Uszczelka lekko poza tolerancją lub nieprawidłowo osadzona może stworzyć ścieżkę przecieku, która ujawnia się dopiero pod ciśnieniem.
Poprawny test odporności na wodę obejmuje zarówno test powietrzem, jak i zanurzenie w wodzie. Test powietrzem jest szybszy i wykrywa poważne przecieki. Zanurzenie w wodzie pod kontrolowanym ciśnieniem potwierdza rzeczywistą klasę odporności. Niektóre fabryki przeprowadzają szybki test powietrzem na każdej sztuce, a następnie próbkowo testują zanurzeniowo w wodzie. Takie podejście jest dopuszczalne dla modeli standardowych, ale w przypadku nowego projektu obudowy z nową uszczelką wymaganie 100-procentowego testowania wodnego w pierwszej serii produkcyjnej jest uzasadnione.
Sprawdzanie czasu działania, ruchu i funkcjonalności
Kontrole czasu dzielą się na dwie kategorie: odchylenie częstotliwości i amplitudę. Odchylenie częstotliwości określa, jak szybko lub wolno zegarek chodzi w ciągu doby. Amplituda to miara stanu technicznego mechanizmu, a konkretnie zakresu wahań wahadła balansowego. Mechanizm o niskiej amplitudzie może początkowo zachowywać przyzwoitą dokładność, ale jego jakość będzie szybciej się pogarszać wraz z upływem czasu.
W przypadku mechanizmów kwarcowych istotne są kontrole napięcia baterii pod obciążeniem oraz dokładności silnika krokowego. Mechanizm kwarcowy pobierający nadmierny prąd będzie miał skrócony czas pracy baterii, nawet jeśli w momencie kontroli działa poprawnie.
Kontrole funkcjonalne powinny obejmować również obsługę koronki, zmianę daty, obrót bezelu (jeśli dotyczy) oraz zamykanie klamry bransolety. To elementy, których klient używa codziennie, więc zasługują one na taką samą uwagę jak kontrola stanu wykończenia.
Problem z jednolitością koloru partii z linii produkcyjnej
Podczas inspekcji przed wysyłką pierwszego zamówienia marki u nowego zakładu producenta zespół kontrol jakości stwierdził, że około 8% sztuk miało lekką, ale zauważalną różnicę w kolorze tarczy w porównaniu do zatwierdzonego wzorca. Dostawca wyjaśnił, że tarcze pochodziły z dwóch partii produkcyjnych z nieco różnych partii lakieru. Dostawca nie zgłosił tego problemu, ponieważ obie partie indywidualnie spełniały standard koloru w granicach tolerancji uznawanych przez zakład za akceptowalne.
Odpowiedzią marki było wymaganie, aby wszystkie tarcze w ramach jednego zamówienia były produkowane z tej samej partii lakieru oraz wprowadzenie etapu zatwierdzania koloru przed rozpoczęciem produkcji. Dodatkowy koszt był minimalny. Potencjalny koszt partii, której niespójność zauważyliby klienci, był znacznie wyższy.
To doświadczenie podkreśla powtarzający się motyw: normy kontroli jakości muszą być definiowane w sposób uwzględniający zmienność między partiami, a nie tylko zgodność poszczególnych sztuk.
Gdzie BURRIVA Pasy do nich pasują
BURRIVA, skrót od Baoruihua (Dongguan) Precision Technology Co., Ltd., produkuje precyzyjne elementy zegarków od 2006 roku, dysponując zakładem w Dongguan o powierzchni przekraczającej 20 000 metrów kwadratowych. Ramy jakościowe firmy obejmują kontrolę materiałów wejściowych, kontrole podczas procesu produkcyjnego oraz testy końcowe przed wysyłką na liniach produkcyjnych tarcz, obudów i bransoletek. Dla właścicieli marek poszukujących partnera produkcyjnego z ustanowionym protokołem kontroli jakości infrastruktura produkcyjna i praktyki dokumentacyjne BURRIVA stanowią solidną podstawę do współpracy.
Spis treści
- Dlaczego kontrola jakości zegarków OEM różni się od kontroli zegarków katalogowych
- Standardy próbkowania, które ustalają zasady
- Inspekcja materiałów wejściowych przed montażem
- Testy odporności na wodę i to, co naprawdę dowodzą
- Sprawdzanie czasu działania, ruchu i funkcjonalności
- Problem z jednolitością koloru partii z linii produkcyjnej
- Gdzie BURRIVA Pasy do nich pasują