
 EN
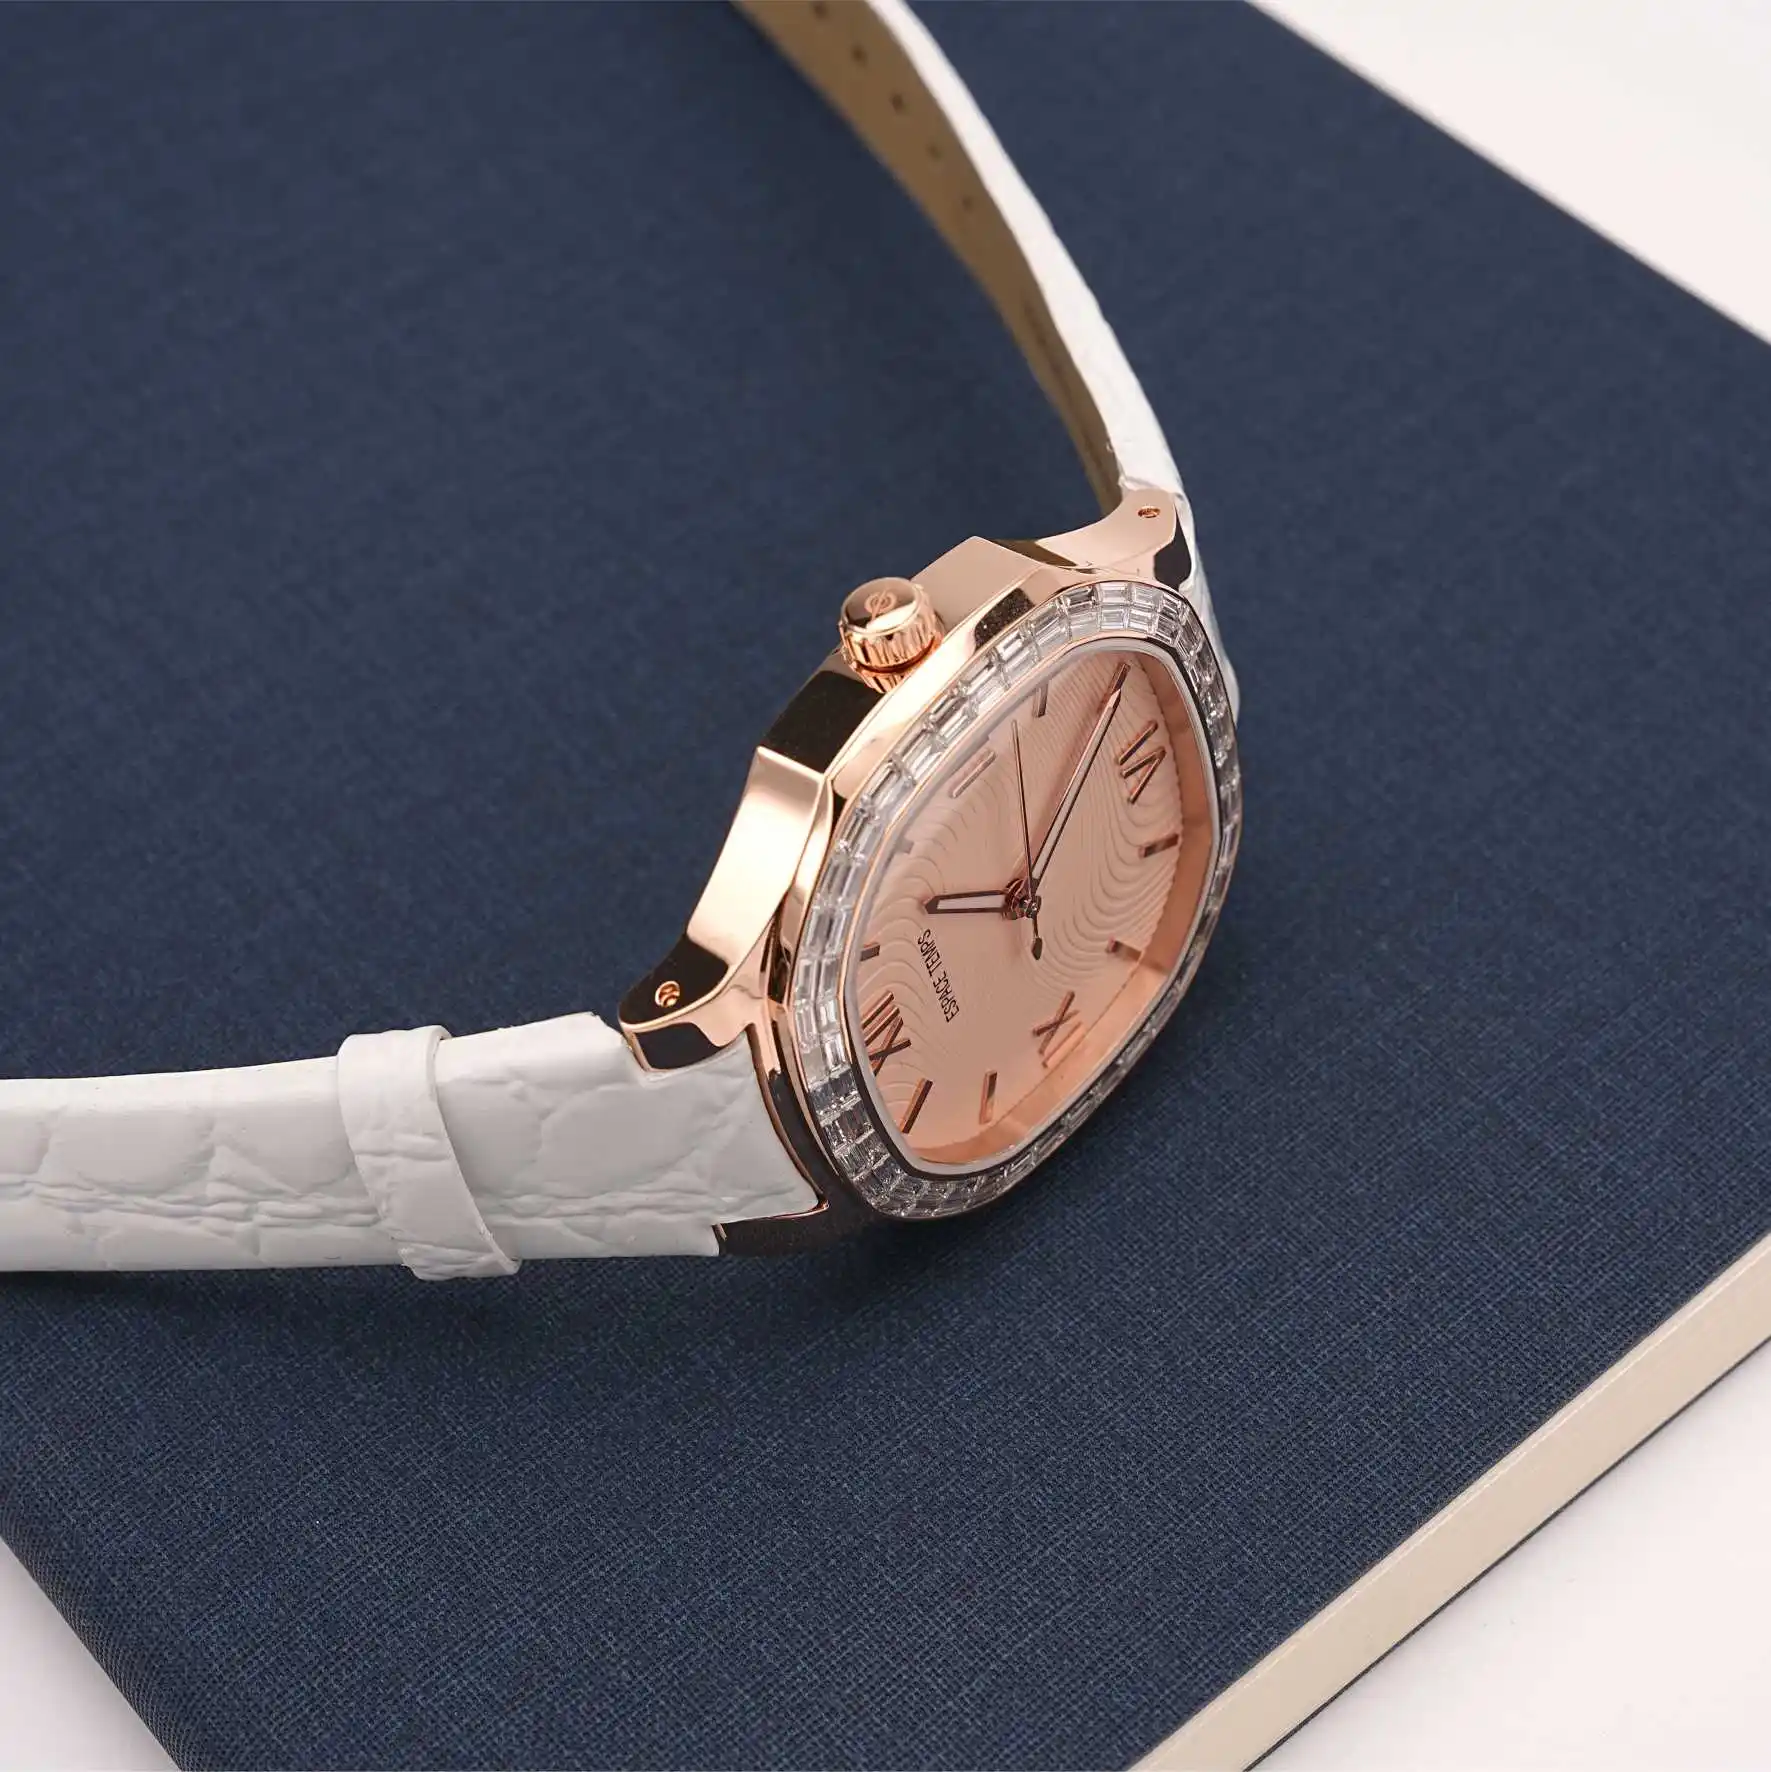
Pourquoi le contrôle qualité des montres OEM diffère-t-il des vérifications effectuées sur les montres du catalogue
Une montre du catalogue peut être évaluée selon la norme interne propre à l’usine. Ce n’est pas le cas d’une montre OEM. Chaque pièce personnalisée introduit une nouvelle variable : un cadran imprimé dans une teinte spécifique, un boîtier usiné selon les dimensions imposées par une marque, un bracelet fini pour correspondre à une référence de conception. Le processus d’inspection doit tenir compte de toutes ces variables.
C’est pourquoi le contrôle qualité des montres OEM commence avant l’assemblage et s’étend à chaque étape jusqu’à l’emballage final des montres destinées à l’expédition. Pour les propriétaires de marques et les importateurs, comprendre à quoi ressemble un programme de contrôle qualité adéquat est essentiel, car une montre qui paraît impeccable sur une photo peut toutefois présenter des défaillances en usage quotidien.
Les normes d’échantillonnage qui établissent les règles
ISO 2859-1, équivalent à GB/T 2828.1 en Chine, est la norme fondamentale pour les plans d’échantillonnage par attributs. Elle définit le nombre d’unités à inspecter dans un lot, en fonction de sa taille, ainsi que les seuils AQL à appliquer. Les niveaux AQL courants pour l’inspection des montres sont les suivants : Défauts critiques : 0, Défauts majeurs : 2,5, Défauts mineurs : 4,0.
Ces chiffres ont une signification précise. Un AQL de 2,5 pour les défauts majeurs signifie que, pour une taille de lot donnée, le plan d’échantillonnage autorise un certain nombre de défauts majeurs avant le rejet intégral du lot. Un défaut majeur, dans le domaine des montres, peut être un mouvement défectueux, un boîtier étanche défaillant ou une couronne ne s’engageant pas correctement. Un défaut mineur peut consister, par exemple, en une légère rayure sur le fond de boîtier ou en une fenêtre de date légèrement désaxée.
Pour les propriétaires de marques, l’essentiel est de convenir des niveaux AQL avant le début de la production. Une usine appliquant un standard plus laxiste que celui attendu par la marque risque d’accepter des lots que la marque jugera inacceptables.
Inspection en entrée avant assemblage
L’inspection des composants avant l’assemblage constitue l’une des étapes les plus importantes du contrôle qualité. Une fois la montre entièrement assemblée, certains défauts deviennent nettement plus difficiles et coûteux à corriger.
Une inspection pratique des composants entrants couvre :
Boîtier de montre : dimensions, finition, placage, filetages, tube de couronne. Les problèmes courants comprennent les rayures, un polissage insuffisant et des filetages hors tolérance.
Cadran : couleur, impression, logo, index, fenêtre de date. La présence de poussière sous le verre, un logo décentré ou un écart de couleur par rapport à la référence approuvée sont des constats fréquents.
Aiguilles : longueur, couleur, application de matière luminescente, diamètre du trou de fixation. Les aiguilles tordues et la luminosité insuffisante constituent les problèmes habituels.
Verre : diamètre, épaisseur, revêtement, qualité des bords. Les ébréchures et un mauvais ajustement sont ici les principaux sujets de préoccupation.
Mouvement : modèle, fonctions, pile, précision horaire. Dans la plupart des projets de montres OEM, les mouvements sont des composants achetés, et non des pièces fabriquées en interne. La mission de l’usine consiste à vérifier que le calibre reçu correspond bien à la spécification approuvée et fonctionne correctement.
Bracelet ou bracelet : longueur, maillons, fermoir, coutures, odeur. Les maillons lâches et les fermoirs fragiles sont courants.
| Étape d'inspection | Éléments à vérifier | Constations typiques |
|---|---|---|
| Entrant | Dimensions et apparence des composants | Rayures, déviation de couleur, tailles incorrectes |
| En Cours de Processus | Ajustement et fonctionnement en assemblage | Aiguilles lâches, problèmes d’engagement de la couronne |
| Pré-final | Étanchéité, précision horaire | Fuites, déviation du taux hors spécification |
| Final | Aspect esthétique et emballage | Poussière sous le verre, alignement du logo, dommages sur la boîte |
Essais d’étanchéité à l’eau et ce qu’ils démontrent réellement
L’étanchéité à l’eau est l’une de ces caractéristiques qui peuvent réussir un essai échantillon tout en échouant en production. Le problème provient souvent du joint, et non du boîtier lui-même. Un joint légèrement hors tolérance ou mal positionné peut créer un chemin de fuite qui ne se manifeste que sous pression.
Un essai rigoureux d’étanchéité à l’eau implique à la fois un essai à l’air et une immersion dans l’eau. L’essai à l’air est plus rapide et permet de détecter les fuites importantes. L’immersion dans l’eau sous pression contrôlée valide effectivement le niveau d’étanchéité indiqué. Certains ateliers effectuent un essai rapide à l’air sur chaque unité, puis procèdent à des essais d’immersion dans l’eau par lots, sur la base d’échantillons. Cette approche convient aux modèles standards, mais pour une nouvelle conception de boîtier associée à un nouveau joint, il est raisonnable d’exiger un essai complet à l’eau sur 100 % des unités lors de la première série de production.
Vérifications du fonctionnement, du réglage et des mouvements
Les contrôles de précision se divisent en deux catégories : l’écart de rythme et l’amplitude. L’écart de rythme indique à quelle vitesse ou à quelle lenteur la montre fonctionne par jour. L’amplitude mesure l’état de santé du mouvement, plus précisément l’angle de balancement du balancier. Un mouvement à faible amplitude peut encore afficher une bonne précision lorsqu’il est neuf, mais se dégradera plus rapidement avec le temps.
Pour les mouvements à quartz, les contrôles pertinents portent sur la tension de la pile sous charge et la précision du moteur pas à pas. Un mouvement à quartz qui consomme un courant excessif verra sa durée de vie de pile réduite, même s’il fonctionne correctement au moment de l’inspection.
Les contrôles fonctionnels doivent également couvrir le fonctionnement de la couronne, le changement de date, la rotation de la lunette le cas échéant, et l’engagement du fermoir du bracelet. Ce sont des points que le client manipule quotidiennement, et ils méritent la même attention que l’inspection esthétique.
Problème de teinte par lot provenant de l’atelier
Lors d’une inspection avant expédition pour la première commande d’une marque auprès d’une nouvelle usine, l’équipe de contrôle qualité a constaté qu’environ 8 % des unités présentaient une légère mais perceptible différence de couleur du cadran par rapport à l’échantillon approuvé. Selon l’explication du fournisseur, les cadrans provenaient de deux lots de production comportant des lots de laque légèrement différents. Le fournisseur n’avait pas signalé le problème, car chaque lot, pris séparément, respectait la norme de couleur dans les tolérances que l’usine jugeait acceptables.
La marque a réagi en exigeant que tous les cadrans d’une même commande soient fabriqués à partir d’un seul et même lot de laque, avec une étape d’approbation préalable de la couleur avant production. Le coût supplémentaire était minime. En revanche, le coût potentiel d’un lot perçu par les clients comme incohérent était nettement plus élevé.
Cette expérience met en lumière un thème récurrent : les normes de contrôle qualité doivent être définies en tenant compte des variations d’un lot à l’autre, et non uniquement de la conformité individuelle de chaque unité.
Où BURRIVA Convient
BURRIVA, abréviation de Baoruihua (Dongguan) Precision Technology Co., Ltd., fabrique des composants de montres de précision depuis 2006, dans une usine située à Dongguan couvrant plus de 20 000 mètres carrés. Le cadre qualité de l’entreprise comprend des contrôles des matières premières entrantes, des vérifications en cours de fabrication et des tests finaux avant expédition, appliqués à ses lignes de production de cadrans, de boîtiers et de bracelets. Pour les propriétaires de marques à la recherche d’un partenaire de fabrication disposant d’un protocole qualité éprouvé, les infrastructures de production et les pratiques documentaires de BURRIVA constituent une base opérationnelle fiable.
Table des matières
- Pourquoi le contrôle qualité des montres OEM diffère-t-il des vérifications effectuées sur les montres du catalogue
- Les normes d’échantillonnage qui établissent les règles
- Inspection en entrée avant assemblage
- Essais d’étanchéité à l’eau et ce qu’ils démontrent réellement
- Vérifications du fonctionnement, du réglage et des mouvements
- Problème de teinte par lot provenant de l’atelier
- Où BURRIVA Convient