
 EN
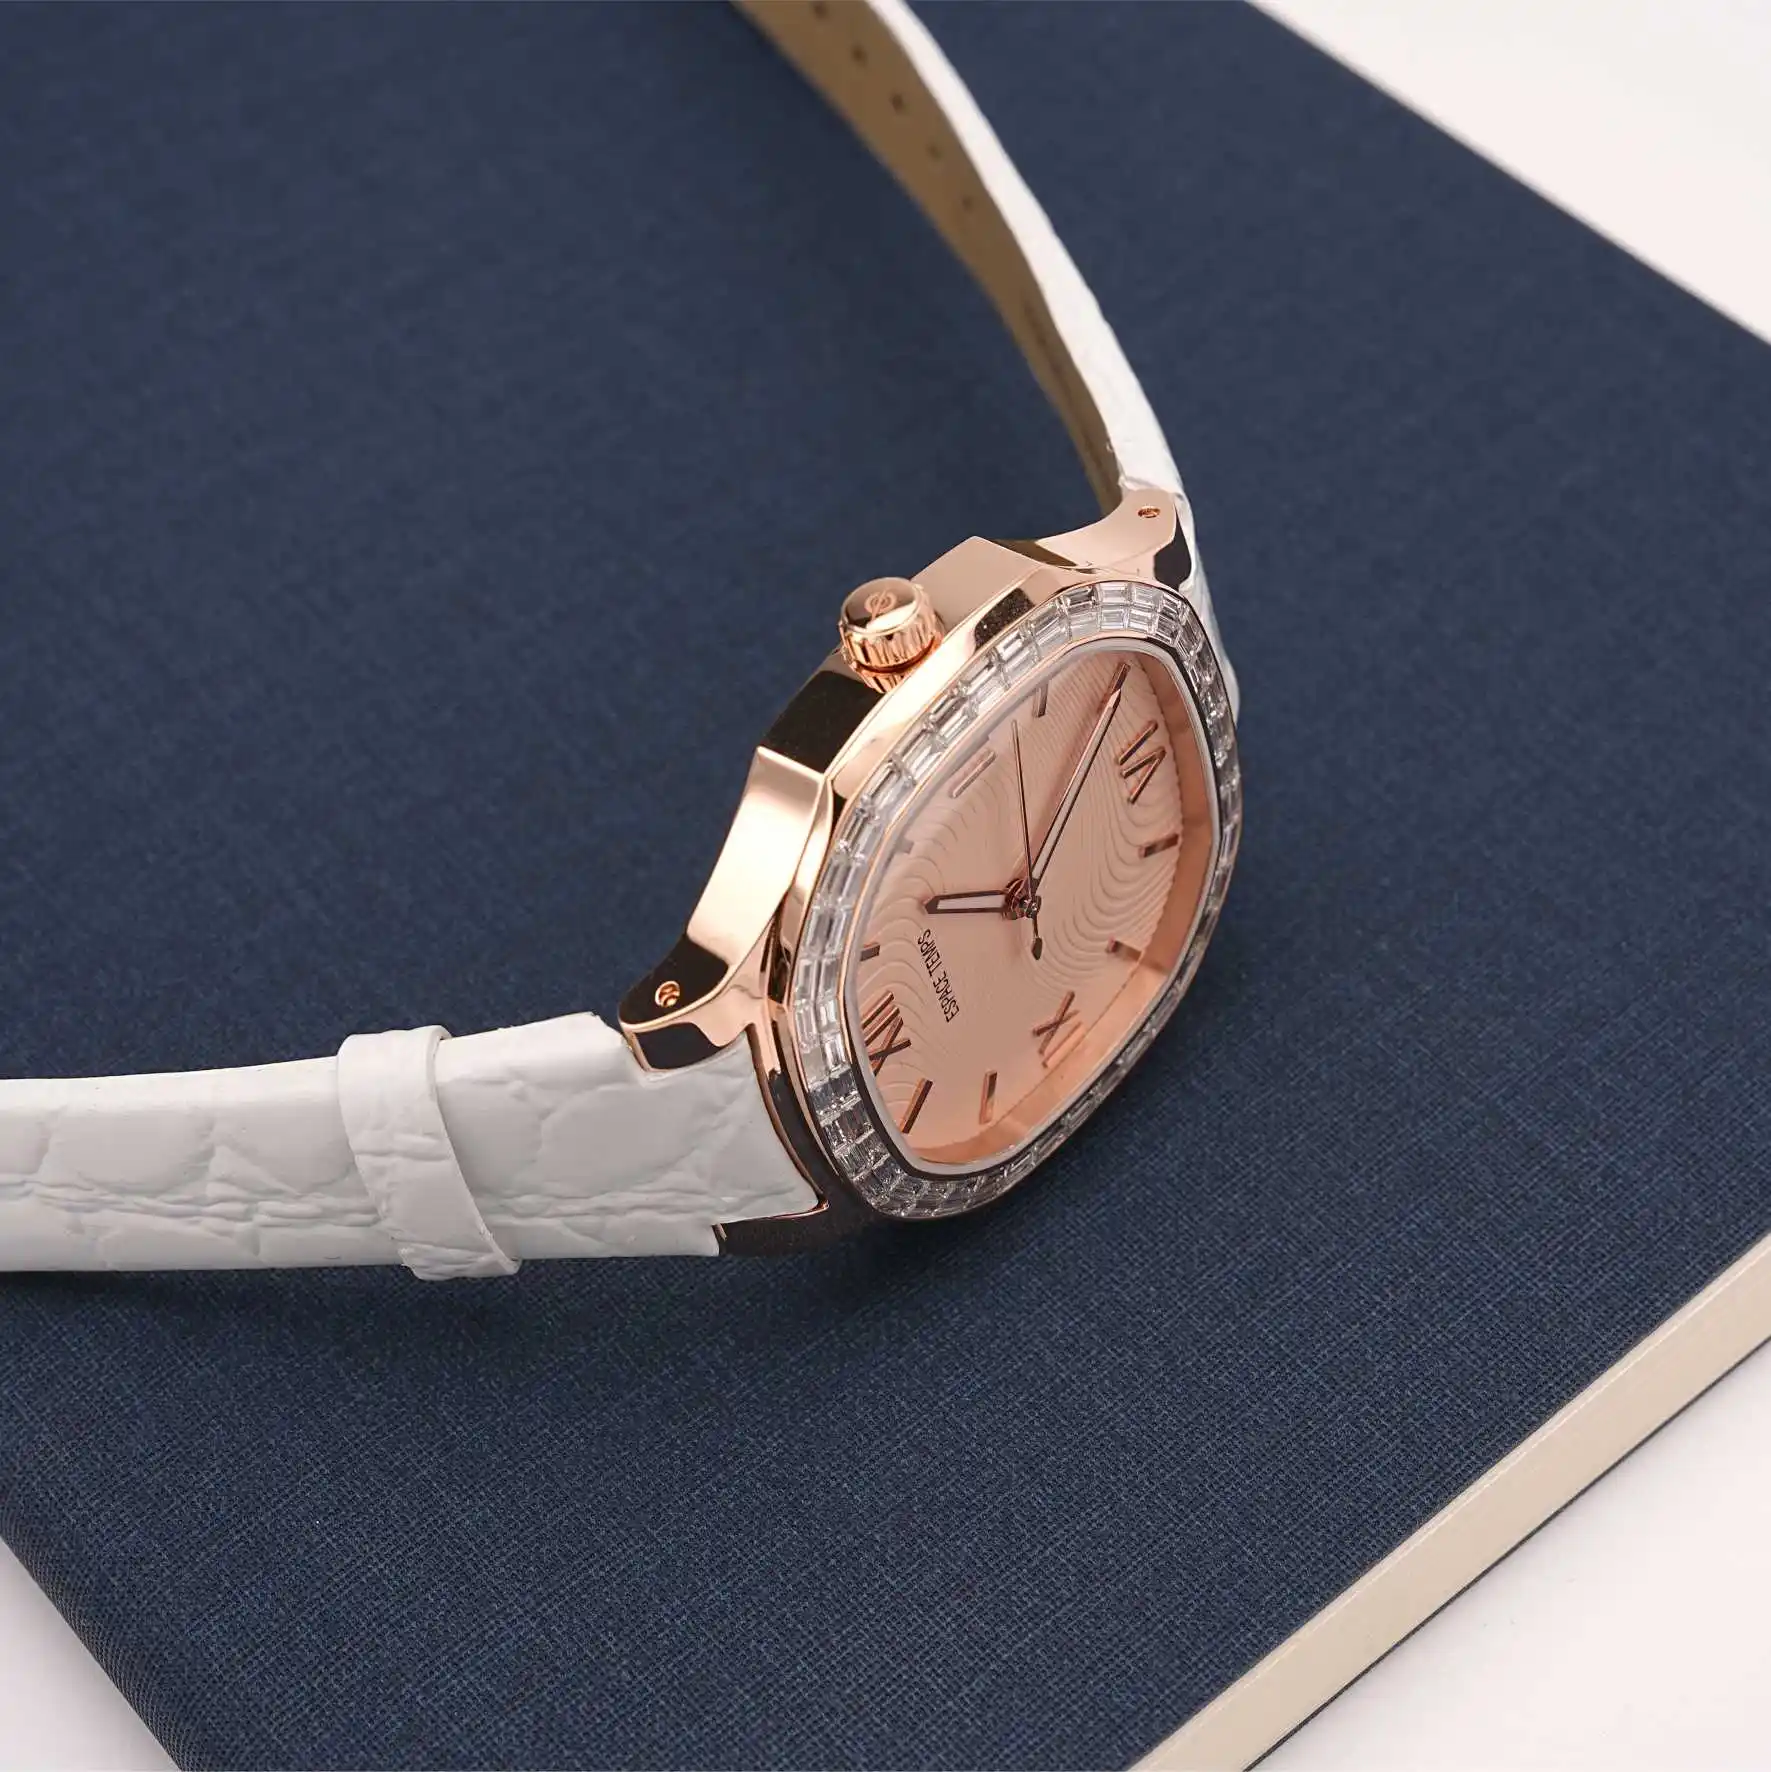
Почему контроль качества OEM-часов отличается от проверки каталоговых часов
Каталоговые часы можно проверять по внутренним стандартам завода-изготовителя. OEM-часы — нет. Каждая индивидуальная деталь вносит новую переменную: циферблат с печатью заданного цвета, корпус, обработанный по габаритам бренда, браслет с отделкой, соответствующей эталонному дизайну. Процесс контроля должен учитывать все эти переменные.
Поэтому контроль качества OEM-часов начинается до сборки и охватывает каждый этап — вплоть до упаковки часов для отправки. Для владельцев брендов и импортёров важно понимать, как выглядит надлежащая программа контроля качества: часы, выглядящие безупречно на фотографии, могут оказаться непригодными к повседневному использованию.
Стандарты выборочного контроля, определяющие правила
ISO 2859-1, эквивалентный китайскому стандарту GB/T 2828.1, является базовым стандартом для выборочного контроля по атрибутам. В нём определено, сколько единиц следует проверить в партии в зависимости от её объёма, а также какие пороговые значения AQL следует применять. Типичные уровни AQL при контроле часов: критические дефекты — 0, значительные дефекты — 2,5, незначительные дефекты — 4,0.
Эти цифры имеют конкретное значение. AQL 2,5 для значительных дефектов означает, что для заданного объёма партии план выборочного контроля допускает определённое количество значительных дефектов до того, как вся партия будет отклонена. К значительным дефектам в часах относятся, например, неработающий механизм, корпус с протечкой или заводная головка, не входящая в зацепление. Незначительный дефект может быть, к примеру, мелкой царапиной на задней крышке корпуса или слегка смещённым окошком даты.
Для владельцев брендов ключевым является согласование уровней AQL до начала производства. Завод, применяющий более мягкие стандарты, чем ожидает бренд, может одобрить партии, которые бренд сочтёт неприемлемыми.
Входной контроль перед сборкой
Проверка компонентов перед сборкой — один из важнейших этапов контроля качества. После полной сборки часов устранение некоторых дефектов становится значительно сложнее и дороже.
Практическая входящая проверка включает:
Корпус часов: габаритные размеры, отделка поверхности, гальваническое покрытие, резьба, трубка для заводной головки. Типичные проблемы — царапины, некачественная полировка и резьба с отклонениями за пределы допусков.
Циферблат: цвет, печать, логотип, индексы, окошко даты. Часто выявляются пылинки под стеклом, смещённый логотип и отклонение цвета от утверждённого эталона.
Стрелки: длина, цвет, нанесение люминесцентного состава, посадочное отверстие. Обычные проблемы — погнутые стрелки и слабое свечение.
Стекло: диаметр, толщина, покрытие, качество кромки. Основные проблемы — сколы и неплотная посадка.
Механизм: модель, функции, батарейка, ходовые характеристики. В большинстве OEM-проектов часы используют механизмы, закупаемые у сторонних поставщиков, а не производимые на собственном заводе. Задача фабрики — подтвердить соответствие поступающего калибра утверждённой спецификации и корректность его работы.
Браслет или ремешок: длина, звенья, застёжка, строчка, запах. Расшатанные звенья и слабые застёжки — типичные проблемы.
| Этап проверки | Что проверить | Типичные выявленные несоответствия |
|---|---|---|
| Входящий | Размеры компонентов и внешний вид | Царапины, отклонение цвета, неправильные размеры |
| В процессе производства | Сборочная пригодность и функциональность | Расшатанные стрелки, проблемы с включением заводной головки |
| Предфинальный этап | Водонепроницаемость, точность хода | Утечки, отклонение частоты хода от спецификации |
| Окончательное | Косметическое состояние и упаковка | Пыль под стеклом, выравнивание логотипа, повреждения коробки |
Тестирование на водонепроницаемость и то, что он действительно подтверждает
Водонепроницаемость — это одна из тех характеристик, которая может пройти тест на образце, но всё равно не соответствовать требованиям в серийном производстве. Проблема зачастую кроется в уплотнительной прокладке, а не в корпусе как таковом. Прокладка, имеющая даже незначительное отклонение от допуска или неправильно установленная, может создать путь для протечки, который проявляется только под давлением.
Правильное тестирование на водонепроницаемость включает как воздушное испытание, так и погружение в воду. Воздушное испытание выполняется быстрее и выявляет крупные утечки. Погружение в воду под контролируемым давлением подтверждает фактическую степень защиты. Некоторые заводы проводят быстрое воздушное испытание на каждом изделии, а погружение в воду — выборочно, по партиям. Такой подход приемлем для стандартных моделей, однако при запуске нового дизайна корпуса с новой прокладкой разумным требованием является 100-процентное водное тестирование первой производственной партии.
Проверка точности хода, механизма и функциональности
Проверки хода делятся на два типа: отклонение частоты и амплитуда. Отклонение частоты — это насколько быстро или медленно идут часы в сутки. Амплитуда характеризует состояние механизма, в частности — угол отклонения балансового колеса. Механизм с низкой амплитудой может сохранять удовлетворительную точность при первом использовании, но со временем его характеристики будут ухудшаться быстрее.
Для кварцевых механизмов ключевыми параметрами являются напряжение батареи под нагрузкой и точность шагового двигателя. Кварцевый механизм, потребляющий чрезмерный ток, будет иметь сокращённый срок службы батареи, даже если на момент проверки функционирует корректно.
Функциональные проверки также должны включать работу заводной головки, смену даты, вращение безельного кольца (если предусмотрено) и защёлкивание застёжки браслета. Именно эти элементы пользователь ежедневно задействует в работе, поэтому им следует уделять столько же внимания, сколько и визуальному осмотру.
Проблема несоответствия цвета в партии с производства
Во время предотгрузочной проверки первого заказа бренда на новом заводе команда контроля качества обнаружила, что примерно у 8 % единиц цвет циферблата слегка, но заметно отличался от утверждённого образца. Поставщик пояснил, что циферблаты поступили из двух производственных партий с незначительно различающимися партиями лака. Поставщик не сообщил об этом, поскольку каждая из партий по отдельности соответствовала стандарту цвета в пределах допусков, которые завод считал приемлемыми.
Реакция бренда заключалась в требовании, чтобы все циферблаты в рамках одного заказа производились из одной и той же партии лака, а также введении этапа утверждения цвета до начала производства. Дополнительные затраты были минимальными. В то же время потенциальные издержки от партии, воспринимаемой клиентами как неоднородная, были значительно выше.
Этот случай подчёркивает повторяющуюся тему: стандарты контроля качества необходимо формулировать с учётом вариаций между партиями, а не только соответствия отдельных единиц.
Где BURRIVA Подходит
BURRIVA — это сокращение от Baoruihua (Dongguan) Precision Technology Co., Ltd., компания, выпускающая прецизионные компоненты для часов с 2006 года; её производственное предприятие в Дунгуане занимает площадь свыше 20 000 квадратных метров. Система обеспечения качества компании включает проверку поступающих материалов, контроль на промежуточных этапах производства и финальное тестирование готовой продукции на линиях выпуска циферблатов, корпусов и браслетов. Для владельцев брендов, которым требуется партнёр по производству с устоявшимся протоколом контроля качества, инфраструктура BURRIVA и практики документирования создают надёжную основу для работы.
Содержание
- Почему контроль качества OEM-часов отличается от проверки каталоговых часов
- Стандарты выборочного контроля, определяющие правила
- Входной контроль перед сборкой
- Тестирование на водонепроницаемость и то, что он действительно подтверждает
- Проверка точности хода, механизма и функциональности
- Проблема несоответствия цвета в партии с производства
- Где BURRIVA Подходит