
 EN
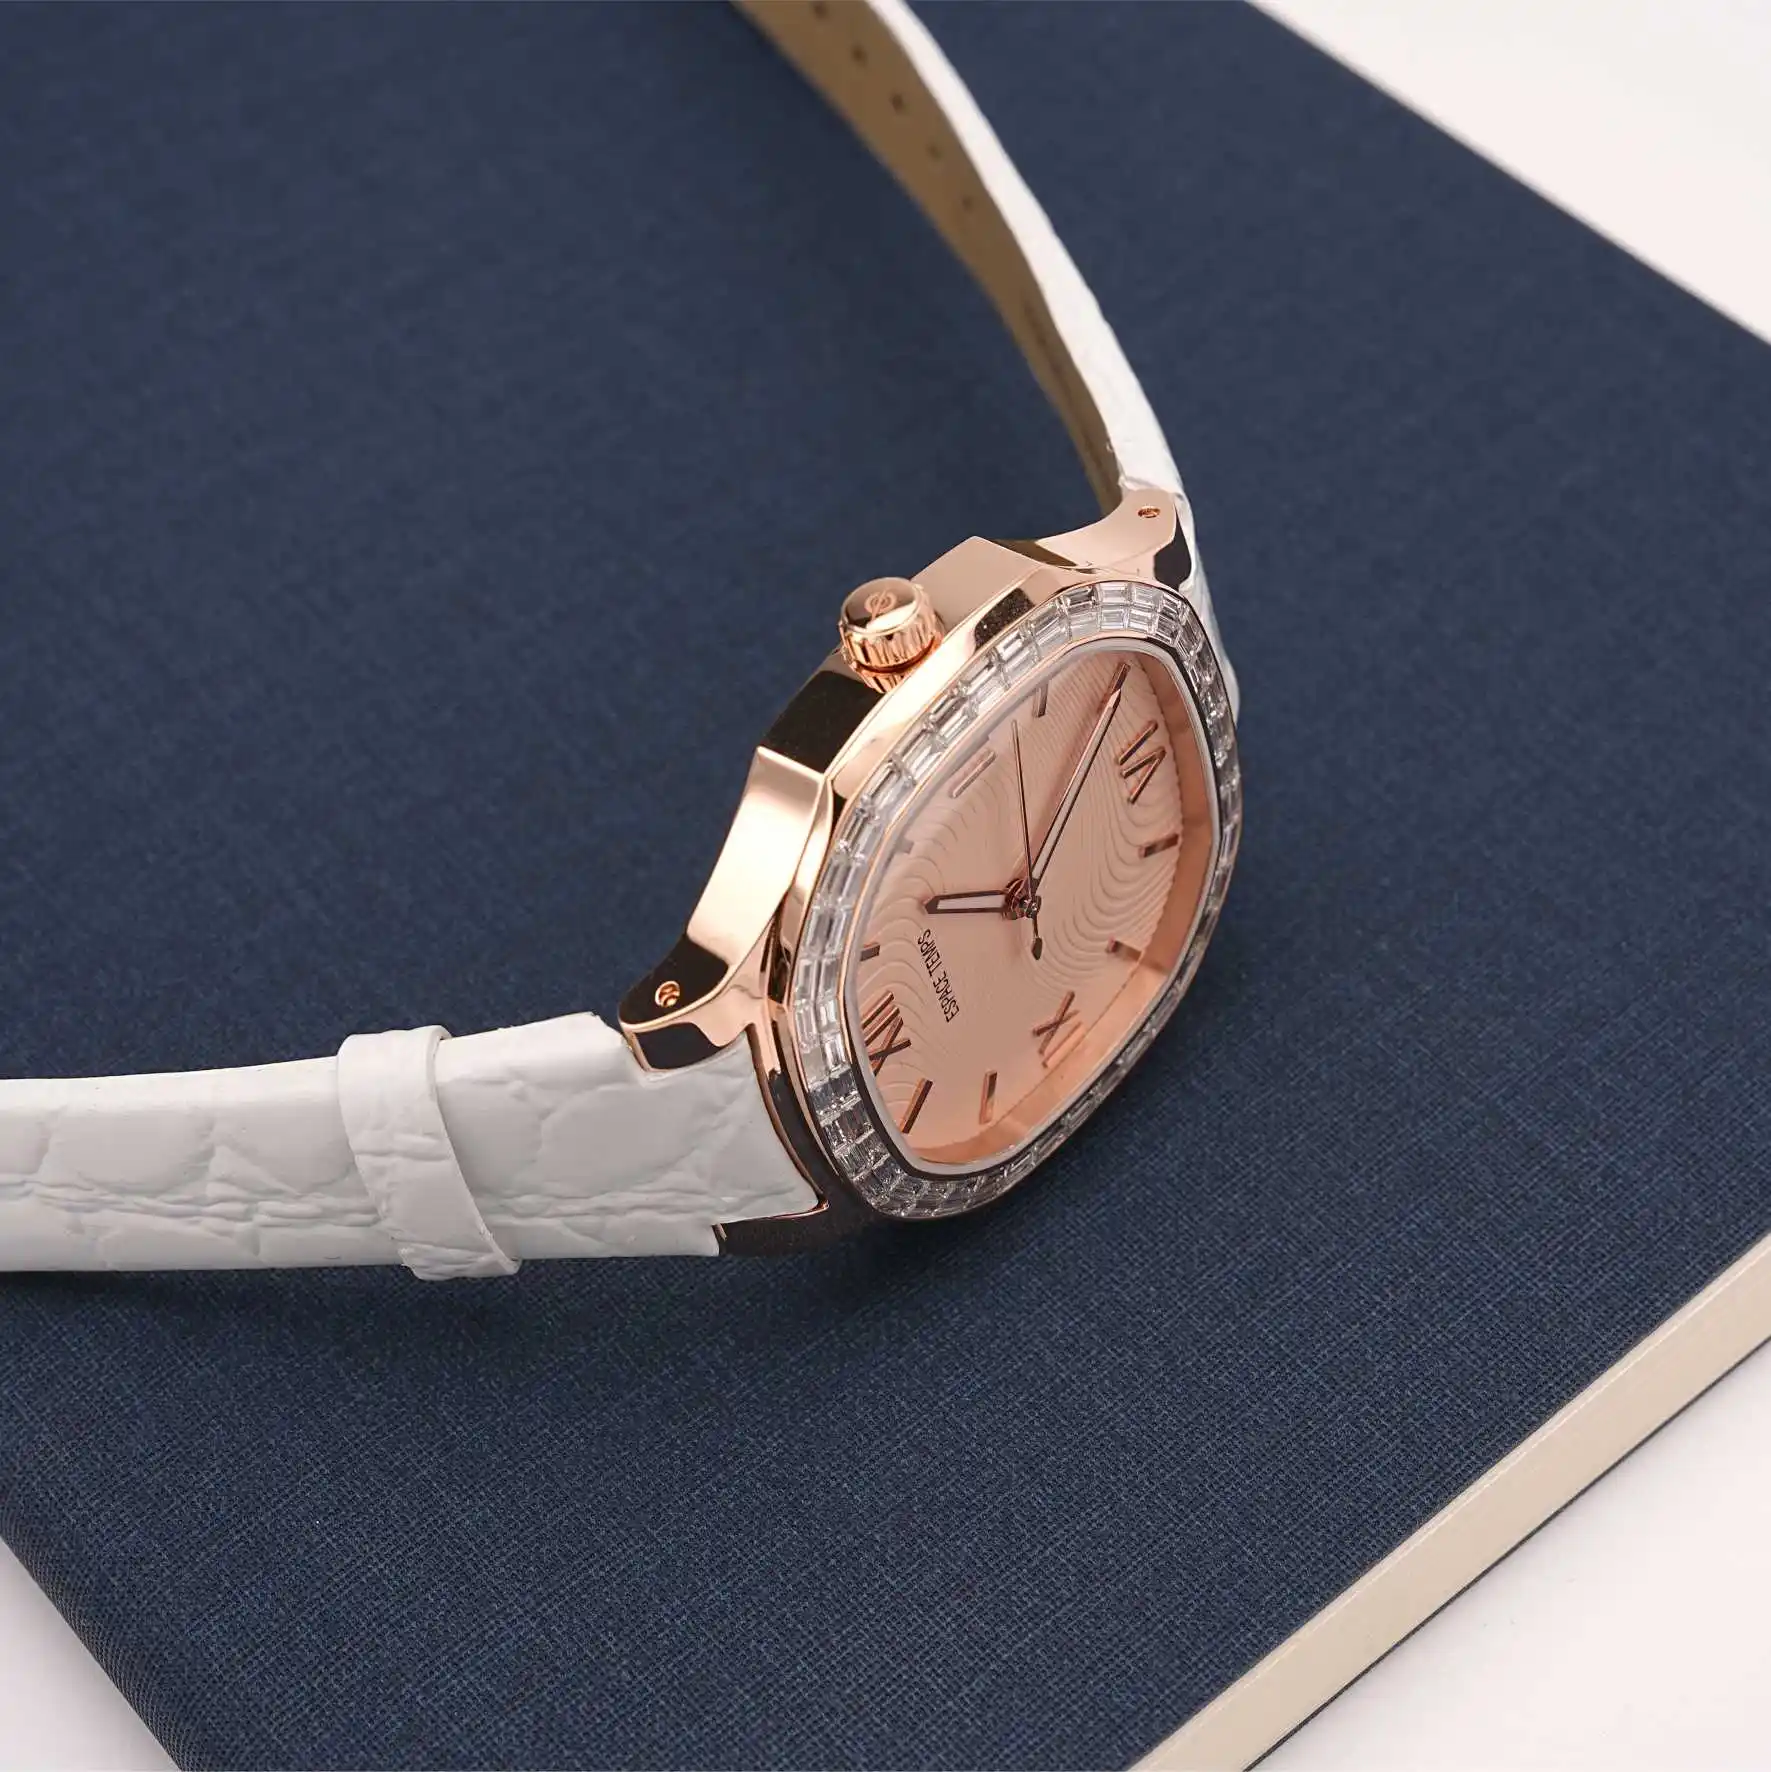
ஓஇஎம் கடிகாரத்தின் தரக் கட்டுப்பாடு பட்டியல் கடிகாரங்களின் சோதனைகளிலிருந்து எவ்வாறு வேறுபடுகிறது?
பட்டியல் கடிகாரத்தை தொழிற்சாலையின் உள் தரநிலைகளுக்கு ஏற்ப சரிபார்க்கலாம். ஆனால் ஓஇஎம் கடிகாரத்தை அவ்வாறு சரிபார்க்க முடியாது. ஒவ்வொரு தனிப்பயன் பாகத்திலும் புதிய மாறிகள் அறிமுகப்படுத்தப்படுகின்றன: குறிப்பிட்ட நிறத்தில் அச்சிடப்பட்ட டயல், ஒரு பிராண்டின் அளவுகளுக்கு ஏற்ப செய்யப்பட்ட கேஸ், வடிவமைப்புக் குறிப்புக்கு ஏற்ப முடிக்கப்பட்ட கைப்பைண்ட். ஆய்வு முறை இந்த அனைத்து மாறிகளையும் கவனத்தில் கொள்ள வேண்டும்.
அதனால்தான் ஓஇஎம் கடிகாரத்தின் தரக் கட்டுப்பாடு கட்டுமானத்திற்கு முன்பே தொடங்கி, கடிகாரங்கள் கப்பலில் ஏற்றுவதற்காக பேக் செய்யப்படும் வரை ஒவ்வொரு கட்டத்தின் வழியாகவும் நீடிக்கிறது. பிராண்ட் உரிமையாளர்கள் மற்றும் இறக்குமதியாளர்களுக்கு, ஒரு சரியான தரக் கட்டுப்பாட்டுத் திட்டம் எவ்வாறு இருக்க வேண்டும் என்பதைப் புரிந்துகொள்வது முக்கியம், ஏனெனில் ஒரு புகைப்படத்தில் நன்றாகத் தெரிகின்ற கடிகாரம் தினசரி பயன்பாட்டில் தோல்வியுறலாம்.
விதிமுறைகளை நிர்ணயிக்கும் மாதிரி தரநிலைகள்
ஐஎஸ்ஓ 2859-1, சீனாவில் ஜிபி/டி 2828.1 உடன் ஒத்திருக்கிறது, இது பண்புகளை அடிப்படையாகக் கொண்டு ஏற்பு மாதிரியின் அடிப்படைத் தரநிலையாகும். இது தொகுதி அளவையும் பயன்படுத்தப்படும் ஏற்பு தர வரம்பு (ஏக்யூஎல்) முறைகளையும் அடிப்படையாகக் கொண்டு ஒரு தொகுதியிலிருந்து எத்தனை அலகுகளை ஆய்வு செய்ய வேண்டும் என்பதை வரையறுக்கிறது. கடிகாரங்களை ஆய்வு செய்யும்போது பொதுவாகப் பயன்படுத்தப்படும் ஏக்யூஎல் மட்டங்கள்: மிக முக்கியமானவை: 0, முக்கியமானவை: 2.5, சிறியவை: 4.0.
அந்த எண்களுக்கு குறிப்பிட்ட பொருள் உண்டு. முக்கியமான குறைபாடுகளுக்கான 2.5 ஏக்யூஎல் என்பது, கொடுக்கப்பட்ட தொகுதி அளவிற்கு ஏற்றவாறு, முழு தொகுதியை நிராகரிக்கும் முன் மாதிரி திட்டம் அனுமதிக்கும் முக்கியமான குறைபாடுகளின் எண்ணிக்கையைக் குறிக்கிறது. கடிகாரத்தின் சூழலில் முக்கியமான குறைபாடு என்பது இயங்காத இயக்க அமைப்பு, கசிவுள்ள உறை அல்லது பொருத்தமற்ற கவுன் போன்றவையாக இருக்கலாம். சிறிய குறைபாடு என்பது உறைப்புறையில் சிறிய கீறல் அல்லது தேதி சாளரம் சற்று விலகியிருத்தல் போன்றவையாக இருக்கலாம்.
பிராண்ட் உரிமையாளர்களுக்கு முக்கியமானது, உற்பத்தி தொடங்குவதற்கு முன்பாக ஏக்யூஎல் மட்டங்களை ஒப்புக்கொள்வதாகும். பிராண்ட் எதிர்பார்க்கும் விட மென்மையான தரநிலையை தொழிற்சாலை பயன்படுத்தினால், பிராண்ட் ஏற்றுக்கொள்ள முடியாத தொகுதிகள் ஏற்றுக்கொள்ளப்படும்.
கூறுகளை ஒன்றிணைப்பதற்கு முன் வரும் ஆய்வு
கடிகாரத்தை முழுமையாக கூட்டும் முன் பாகங்களை ஆய்வு செய்வது தரக் கட்டுப்பாட்டின் மிக முக்கியமான படிகளில் ஒன்றாகும். ஒரு கடிகாரம் முழுமையாக கூட்டப்பட்ட பின், சில குறைபாடுகளை சரிசெய்வது மிகவும் கடினமாகவும், அதிக செலவு ஏற்படும் வகையிலும் இருக்கும்.
நடைமுறையில் உள்ள வரவேற்பு ஆய்வு பின்வருவனவற்றை உள்ளடக்கியது:
கடிகார உறை: அளவுகள், முடிவு, மெட்டல் பூச்சு, திருகுகள், கிரௌன் குழாய். பொதுவான சிக்கல்களில் கீறல்கள், மோசமான பாலிஷிங் மற்றும் அனுமதிக்கப்பட்ட அளவுக்கு வெளியே உள்ள திருகுகள் ஆகியவை அடங்கும்.
டயல்: நிறம், அச்சிடுதல், லோகோ, குறியீடுகள், தேதி சாளரம். கிரிஸ்டலுக்கு கீழே தூள், மையத்திலிருந்து விலகிய லோகோக்கள் மற்றும் அனுமதிக்கப்பட்ட தரத்திலிருந்து நிற வேறுபாடு ஆகியவை பொதுவாகக் கண்டறியப்படும் பிழைகள்.
கைகள்: நீளம், நிறம், லூம் பூச்சு, பொருத்தும் துளை. வளைந்த கைகள் மற்றும் பலவீனமான லூம் ஆகியவை பொதுவான சிக்கல்கள்.
கிரிஸ்டல்: விட்டம், தடிமன், பூச்சு, ஓர தரம். சிப்ஸ் மற்றும் மோசமான பொருத்தம் ஆகியவை இங்கு கவனிக்க வேண்டிய விஷயங்கள்.
மூவ்மென்ட்: மாதிரி, செயல்பாடு, மின்கலம், நேர அளவீடு. பெரும்பாலான OEM கடிகாரத் திட்டங்களில், மூவ்மென்ட்கள் தொழிற்சாலையில் தயாரிக்கப்படும் பாகங்கள் அல்ல, வெளியிலிருந்து வாங்கப்படும் பாகங்களாகும். தொழிற்சாலையின் பணி என்பது, வரும் கேலிபர் அனுமதிக்கப்பட்ட தன்மைக்கு ஏற்ப இருக்கிறதா என்பதையும், சரியாக செயல்படுகிறதா என்பதையும் சரிபார்ப்பதாகும்.
கைச்சிலம்பு அல்லது இறுக்குப்பட்டை: நீளம், இணைப்புகள், மூடுபட்டை, தையல், வாசனை. தளர்ந்த இணைப்புகள் மற்றும் பலவீனமான மூடுபட்டைகள் பொதுவானவை.
| சோதனை கட்டம் | என்ன சரிபார்க்க வேண்டும் | வழக்கமான கண்டுபிடிப்புகள் |
|---|---|---|
| வரும் | கூறுகளின் அளவுகள் மற்றும் தோற்றம் | கோடுகள், நிற வேறுபாடு, தவறான அளவுகள் |
| செயல்முறையின் போது | கூட்டுதல் பொருத்தம் மற்றும் செயல்பாடு | தளர்ந்த கைகள், கிரௌன் இணைப்பு சிக்கல்கள் |
| இறுதிக்கு முன் | நீர் எதிர்ப்பு, நேர அளவீடு | கசிவுகள், சிறிது விலகிய அளவுரு விலக்கு |
| கடைசி | அழகியல் மற்றும் பேக்கேஜிங் | கிரிஸ்டலுக்கு கீழே தூள், லோகோ சீரமைப்பு, பெட்டி சேதம் |
நீர் தடுப்பு சோதனை மற்றும் அது உண்மையில் என்ன நிரூபிக்கிறது
நீர் தடுப்பு என்பது ஒரு மாதிரி சோதனையில் தேர்ச்சி பெற்று, இன்னும் உற்பத்தியில் தோல்வியடையக்கூடிய அளவுருக்களில் ஒன்றாகும். இந்த சிக்கல் பெரும்பாலும் கேஸ் அல்ல, மாறாக கேஸ்க்குள் பொருத்தப்பட்டுள்ள கேஸ்கெட் (gasket) ஆகும். கேஸ்கெட் சிறிது அளவுருவிலிருந்து விலகியிருத்தல் அல்லது சரியாக பொருத்தப்படாமல் இருத்தல் ஆகியவை அழுத்தத்தின் கீழ் மட்டுமே காணப்படும் கசிவு பாதையை உருவாக்கும்.
சரியான நீர் தடுப்பு சோதனையில் காற்று சோதனை மற்றும் நீரில் மூழ்கும் சோதனை ஆகிய இரண்டும் சேர்ந்திருக்க வேண்டும். காற்று சோதனை வேகமானது மற்றும் பெரிய அளவிலான கசிவுகளை கண்டறியும். கட்டுப்படுத்தப்பட்ட அழுத்தத்தின் கீழ் நீரில் மூழ்கும் சோதனை உண்மையான தரத்தை உறுதிப்படுத்தும். சில தொழிற்சாலைகள் ஒவ்வொரு அலகிற்கும் விரைவான காற்று சோதனையை நடத்தி, பின்னர் மாதிரிகளின் அடிப்படையில் நீரில் மூழ்கும் சோதனையை குழுவாக நடத்துகின்றன. இந்த அணுகுமுறை சாதாரண மாதிரிகளுக்கு ஏற்றது; ஆனால் புதிய கேஸ் வடிவமைப்பு மற்றும் புதிய கேஸ்கெட் கொண்ட முதல் உற்பத்தி ஓட்டத்திற்கு, 100% நீர் சோதனை என்பது நியாயமான தேவையாகும்.
நேரம், இயக்கம் மற்றும் செயல்பாட்டு சரிபார்ப்புகள்
நேர சரிபார்ப்புகள் இரண்டு வகைகளாகப் பிரிக்கப்படுகின்றன: வீத விலகல் மற்றும் அதிர்வெண். வீத விலகல் என்பது கடிகாரம் ஒரு நாளைக்கு எவ்வளவு வேகமாகவோ அல்லது மெதுவாகவோ இயங்குகிறது என்பதைக் குறிக்கிறது. அதிர்வெண் என்பது கடிகாரத்தின் செயல்திறனை அளவிடும் ஒரு அளவீடு, குறிப்பாக சமன் சக்கரம் (பாலன்ஸ் வீல்) எவ்வளவு தூரம் ஆடுகிறது என்பதைக் குறிக்கிறது. குறைந்த அதிர்வெண் கொண்ட கடிகாரம் புதிதாக இருக்கும்போது நல்ல நேரத்தை வழங்கலாம், ஆனால் நேரத்துடன் அதன் செயல்திறன் வேகமாக குறையும்.
குவார்ட்ஸ் இயக்கங்களுக்கு தொடர்புடைய சரிபார்ப்புகள் ஏற்றுதலின் கீழ் மின்கலத்தின் மின்னழுத்தம் மற்றும் ஸ்டெப்பிங் மோட்டாரின் துல்லியம் ஆகியவையாகும். அதிக மின்னோட்டத்தை உறிஞ்சும் குவார்ட்ஸ் இயக்கம், ஆய்வு நேரத்தில் சரியாக இயங்கினாலும், மின்கலத்தின் ஆயுள் குறைந்துவிடும்.
செயல்பாட்டு சரிபார்ப்புகள் கிரௌன் இயக்கம், தேதி மாற்றம், பொருத்தமான பட்சத்தில் பீசல் சுழற்றுதல் மற்றும் பிராஸ்லெட் கிளாஸ்ப் பொருத்தம் ஆகியவற்றையும் உள்ளடக்கியிருக்க வேண்டும். இவை வாடிக்கையாளர் தினமும் தொடும் புள்ளிகள்; எனவே இவற்றுக்கு வெளிப்புற சரிபார்ப்புக்கு சமமான கவனம் தேவை.
தளத்திலிருந்து வந்த தொகுதி நிற பிரச்சினை
ஒரு பிராண்டின் புதிய தொழிற்சாலையுடன் முதல் ஆணைக்கான முன்-கப்பல் ஆய்வின் போது, தர கண்காணிப்பு (QC) குழுவினர் அங்கீகரிக்கப்பட்ட மாதிரியுடன் ஒப்பிடும்போது தயாரிக்கப்பட்ட பொருட்களில் தோராயமாக 8% அலகுகளில் டையல் நிறத்தில் சிறிய, ஆனால் கவனிக்கத்தக்க வேறுபாடு இருப்பதைக் கண்டறிந்தனர். வழங்குநரின் விளக்கம் படி, டையல்கள் இரண்டு தயாரிப்பு தொகுதிகளிலிருந்து வந்தவை, அவை சிறிது வேறுபட்ட லேக்கர் தொகுதிகளிலிருந்து எடுக்கப்பட்டவை. இரண்டு தொகுதிகளும் தனித்தனியே தொழிற்சாலை ஏற்றுக்கொண்ட ஏற்றுமதி எல்லைக்குள் நிறத்தின் தர தரிசனத்தை பூர்த்தி செய்ததால், வழங்குநர் இந்த பிரச்சனையை முன்னறிவிக்கவில்லை.
அந்த பிராண்டின் பதில் அனைத்து டையல்களும் ஒரே ஆணைக்காக ஒரே லேக்கர் தொகுதியிலிருந்து தயாரிக்கப்பட வேண்டும் என்றும், உற்பத்திக்கு முன் நிற அங்கீகார நடவடிக்கை ஒன்றைச் சேர்க்க வேண்டும் என்றும் கூறியது. இதனால் ஏற்பட்ட கூடுதல் செலவு மிகக் குறைவாக இருந்தது. ஆனால், வாடிக்கையாளர்களால் மாறுபாடு கவனிக்கப்படும் ஒரு தொகுதியின் சாத்தியமான செலவு மிக அதிகமாக இருந்தது.
அந்த அனுபவம் ஒரு மீண்டும் மீண்டும் வரும் கருத்தை வலியுறுத்துகிறது: தர கண்காணிப்பு (QC) தரங்கள் ஒரு தனிப்பொருளின் ஒத்திசைவு மட்டுமல்லாமல், தொகுதிக்குத் தொகுதி மாறுபாடுகளையும் கணக்கில் கொள்ளும் வகையில் வரையறுக்கப்பட வேண்டும்.
இங்கே பர்ரிவா பொருந்தும் என்பதை அளவீட்டு மெட்ரோலஜி உறுதி செய்கிறது
புர்ரிவா, இது பாவுருயுஹுவா (டாங்குவான்) பிரிசிஷன் டெக்னாலஜி கோ., ல்ட். என்பதன் சுருக்கம், 2006 முதல் துல்லிய கடிகாரப் பாகங்களை உற்பத்தி செய்து வருகிறது; இதன் டாங்குவான் தளம் 20,000 சதுர மீட்டருக்கு மேல் பரப்பளவைக் கொண்டுள்ளது. நிறுவனத்தின் தர மேலாண்மை அமைப்பில் வரும் பொருட்களை ஆய்வு செய்தல், உற்பத்தி செயல்முறையின் போது சோதனைகள் மற்றும் டயல், கேஸ் மற்றும் கைகடிகார இணைப்பு உற்பத்தி வரிசைகளில் இறுதி கட்டத்தில் கப்பல் ஏற்றுமதி சோதனைகள் ஆகியவை அடங்கும். தர கட்டுப்பாட்டு (கியூசி) நடைமுறைகளை ஏற்கனவே நிறுவியுள்ள ஒரு உற்பத்தி பங்குதாரரைத் தேடும் பிராண்ட் உரிமையாளர்களுக்கு, புர்ரிவாவின் உற்பத்தி அடித்தளம் மற்றும் ஆவணமாக்கல் நடைமுறைகள் ஒரு செயல்பாட்டு அடிப்படையை வழங்குகின்றன.
உள்ளடக்கப் பட்டியல்
- ஓஇஎம் கடிகாரத்தின் தரக் கட்டுப்பாடு பட்டியல் கடிகாரங்களின் சோதனைகளிலிருந்து எவ்வாறு வேறுபடுகிறது?
- விதிமுறைகளை நிர்ணயிக்கும் மாதிரி தரநிலைகள்
- கூறுகளை ஒன்றிணைப்பதற்கு முன் வரும் ஆய்வு
- நீர் தடுப்பு சோதனை மற்றும் அது உண்மையில் என்ன நிரூபிக்கிறது
- நேரம், இயக்கம் மற்றும் செயல்பாட்டு சரிபார்ப்புகள்
- தளத்திலிருந்து வந்த தொகுதி நிற பிரச்சினை
- இங்கே பர்ரிவா பொருந்தும் என்பதை அளவீட்டு மெட்ரோலஜி உறுதி செய்கிறது