
 EN
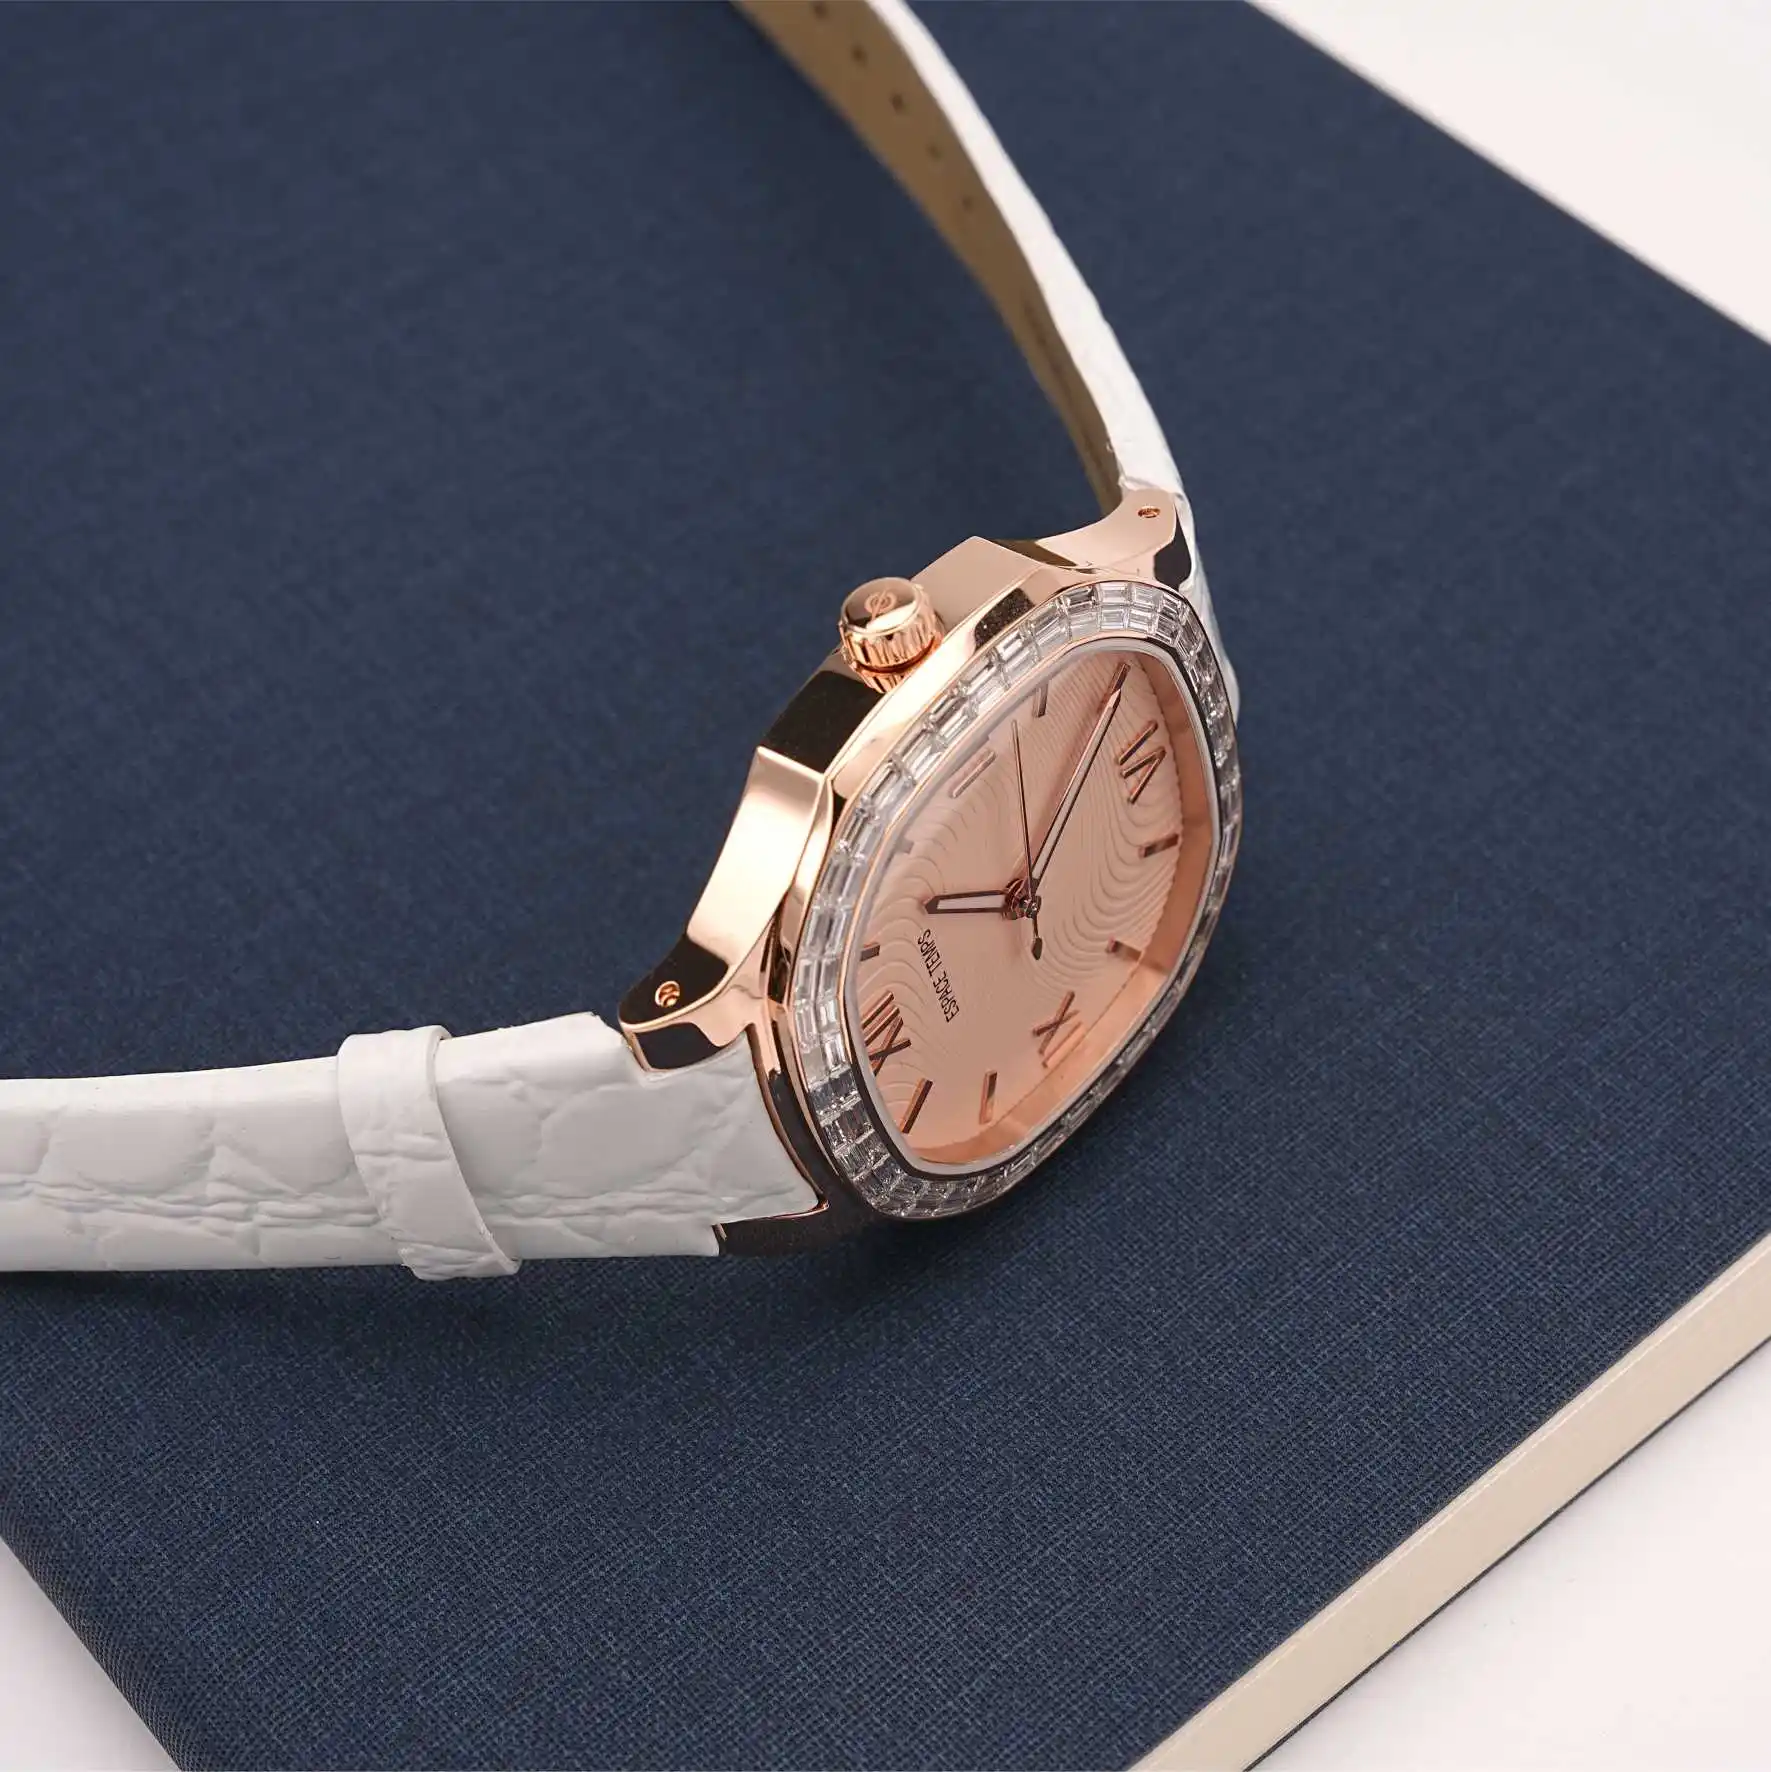
De ce controlul calității pentru ceasuri OEM diferă de verificările pentru ceasuri din cataloage
Un ceas din catalog poate fi verificat în raport cu propriul standard intern al fabricii. Un ceas OEM nu poate. Fiecare piesă personalizată introduce o variabilă nouă: un cadran imprimat într-o anumită culoare, o carcasă prelucrată conform dimensiunilor unei mărci, o brățară finisată pentru a corespunde unei referințe de design. Procesul de inspecție trebuie să țină cont de toate aceste variabile.
Din acest motiv, controlul calității pentru ceasuri OEM începe înainte de asamblare și se desfășoară pe fiecare etapă până când ceasurile sunt ambalate pentru expediere. Pentru proprietarii de mărci și importatori, înțelegerea aspectului pe care îl are un program corect de control al calității este esențială, deoarece un ceas care pare bun într-o fotografie poate totuși eșua în utilizarea zilnică.
Standardele de eșantionare care stabilesc regulile
ISO 2859-1, echivalentul standardului chinezesc GB/T 2828.1, este standardul de bază pentru eșantionarea de acceptare pe baza caracteristicilor. Acesta definește numărul de unități care trebuie inspectate dintr-un lot, în funcție de mărimea acestuia, precum și pragurile AQL care trebuie aplicate. Nivelurile AQL frecvent utilizate pentru inspecția ceasurilor sunt: Defecte critice: 0, Defecte majore: 2,5, Defecte minore: 4,0.
Aceste cifre au un sens specific. Un AQL de 2,5 pentru defecte majore înseamnă că, pentru o anumită mărime a lotului, planul de eșantionare permite un anumit număr de defecte majore înainte ca întregul lot să fie respins. Un defect major la ceasuri ar putea fi un mecanism nefuncțional, o carcasă etanșată necorespunzător sau o coroană care nu se angajează corect. Un defect minor ar putea fi o mică zgârietură pe fundul carcasei sau o fereastră a datei ușor decalată.
Pentru deținătorii de mărci, elementul esențial este stabilirea nivelurilor AQL înainte de începerea producției. Un fabricant care aplică un standard mai puțin strict decât cel așteptat de marcă va aproba loturi pe care aceasta le consideră inacceptabile.
Inspeția materialelor primite înainte de asamblare
Verificarea componentelor înainte de asamblare este una dintre cele mai importante etape ale controlului calității. Odată ce un ceas este complet asamblat, unele defecțiuni devin mult mai dificil de remediat și mai costisitoare.
O inspecție practică la primire acoperă:
Carcasa ceasului: dimensiuni, finisare, placare, fileturi, tubul coroanei. Probleme frecvente includ zgârieturile, lustruirea slabă și fileturile care nu respectă toleranțele.
Cadranul: culoare, imprimare, siglă, indexuri, fereastra datei. Prăfuitura de sub cristal, siglele decalate și abaterile de culoare față de standardul aprobat sunt constatări frecvente.
Aceele: lungime, culoare, aplicarea lumei, gaura de fixare. Acele îndoițe și lumea slabă sunt problemele obișnuite.
Cristalul: diametru, grosime, strat de acoperire, calitatea marginilor. Cioburile și potrivirea slabă reprezintă preocupări în acest domeniu.
Mecanismul: model, funcții, baterie, precizie cronometrică. În majoritatea proiectelor OEM de ceasuri, mecanismele sunt componente achiziționate, nu piese fabricate în uzină. Rolul uzinei este să verifice dacă mecanismul primit corespunde specificației aprobate și funcționează corect.
Brățară sau curea: lungime, verigi, broșă, cusături, miros. Verigile slabe și broșele defectuoase sunt frecvente.
| Etapa de inspecție | Ce Să Verificați | Descoperiri tipice |
|---|---|---|
| Intrări | Dimensiuni și aspect ale componentelor | Rănițuri, deviații de culoare, dimensiuni incorecte |
| În Proces | Potrivirea și funcționarea asamblării | Ace slabe, probleme cu angrenarea coroanei |
| Pre-final | Rezistența la apă, reglajul timpului | Scurgeri, abateri ale ratei în afara specificațiilor |
| Finală | Aspect estetic și ambalaj | Praf sub cristal, aliniere logo, deteriorare ambalaj |
Testarea rezistenței la apă și ce demonstrează de fapt
Rezistența la apă este una dintre acele caracteristici care pot trece un test pe eșantion și totuși să eșueze în producție. Problema provine adesea din garnitură, nu din carcasa în sine. O garnitură ușor în afara toleranțelor sau montată necorespunzător poate crea o cale de scurgere care apare doar sub presiune.
Un test corect de rezistență la apă implică atât testarea cu aer, cât și imersia în apă. Testarea cu aer este mai rapidă și evidențiază scurgerile evidente. Imersia în apă sub presiune controlată verifică ratingul real. Unele fabrici efectuează un test rapid cu aer pe fiecare unitate, apoi testează imersia în apă pe bază de eșantion, în loturi. Această abordare este acceptabilă pentru modelele standard, dar pentru un nou design de carcasă cu o garnitură nouă, testarea integrală (100 %) la apă pentru prima serie de producție este o cerință rezonabilă.
Verificări de sincronizare, mișcare și funcționalitate
Verificările de funcționare se împart în două categorii: abaterea de rată și amplitudinea. Abaterea de rată indică cât de repede sau de lent funcționează ceasul pe zi. Amplitudinea este o măsură a stării de sănătate a mecanismului, mai exact a distanței pe care o parcurge volantul la fiecare oscilație. Un mecanism cu amplitudine scăzută poate păstra totuși o precizie decentă la început, dar se va degrada mai rapid în timp.
Pentru mecanismele cu cuarț, verificările relevante sunt tensiunea bateriei sub sarcină și precizia motorului pas cu pas. Un mecanism cu cuarț care consumă un curent excesiv va avea o durată de viață redusă a bateriei, chiar dacă funcționează corect în momentul inspecției.
Verificările funcționale trebuie să acopere, de asemenea, funcționarea coroanei, schimbarea datei, rotația bezelului (dacă este cazul) și fixarea broșei brățării. Acestea sunt elementele pe care clientul le atinge zilnic și merită aceeași atenție ca și inspecția estetică.
O problemă de culoare în lot, provenită din secția de producție
În timpul unei inspecții înainte de expediere pentru prima comandă a unei mărci la o fabrică nouă, echipa de control al calității a constatat că aproximativ 8% dintre unități prezentau o diferență ușoară, dar vizibilă, de culoare a cadranului comparativ cu eșantionul aprobat. Explicația furnizorului a fost că cadrele proveneau din două loturi de producție cu loturi ușor diferite de lac. Furnizorul nu semnalase problema, deoarece ambele loturi corespundeau individual standardului de culoare în limitele toleranței pe care fabrica le considera acceptabile.
Răspunsul mărcii a fost ca toate cadrele dintr-o singură comandă să fie produse din același lot de lac, cu un pas suplimentar de aprobare a culorii înainte de producție. Costul suplimentar a fost neglijabil. Costul potențial al unui lot pe care clienții îl percep ca fiind neuniform era mult mai mare.
Această experiență evidențiază o temă recurentă: standardele de control al calității trebuie definite în termeni care iau în considerare variația de la lot la lot, nu doar conformitatea unităților individuale.
Unde BURRIVA Se potrivește
BURRIVA, prescurtare pentru Baoruihua (Dongguan) Precision Technology Co., Ltd., produce componente de precizie pentru ceasuri începând cu anul 2006, având o unitate în Dongguan care acoperă peste 20.000 de metri pătrați. Cadru de calitate al companiei include inspecția materialelor primite, verificări în timpul procesului de producție și teste finale înainte de expediere, aplicate pe toate liniile de producție pentru cadran, carcasa și brățară. Pentru proprietarii de mărci care au nevoie de un partener de producție cu un protocol stabilit de control al calității, infrastructura de producție și practicile de documentare ale BURRIVA oferă o bază funcțională.
Cuprins
- De ce controlul calității pentru ceasuri OEM diferă de verificările pentru ceasuri din cataloage
- Standardele de eșantionare care stabilesc regulile
- Inspeția materialelor primite înainte de asamblare
- Testarea rezistenței la apă și ce demonstrează de fapt
- Verificări de sincronizare, mișcare și funcționalitate
- O problemă de culoare în lot, provenită din secția de producție
- Unde BURRIVA Se potrivește