
 EN
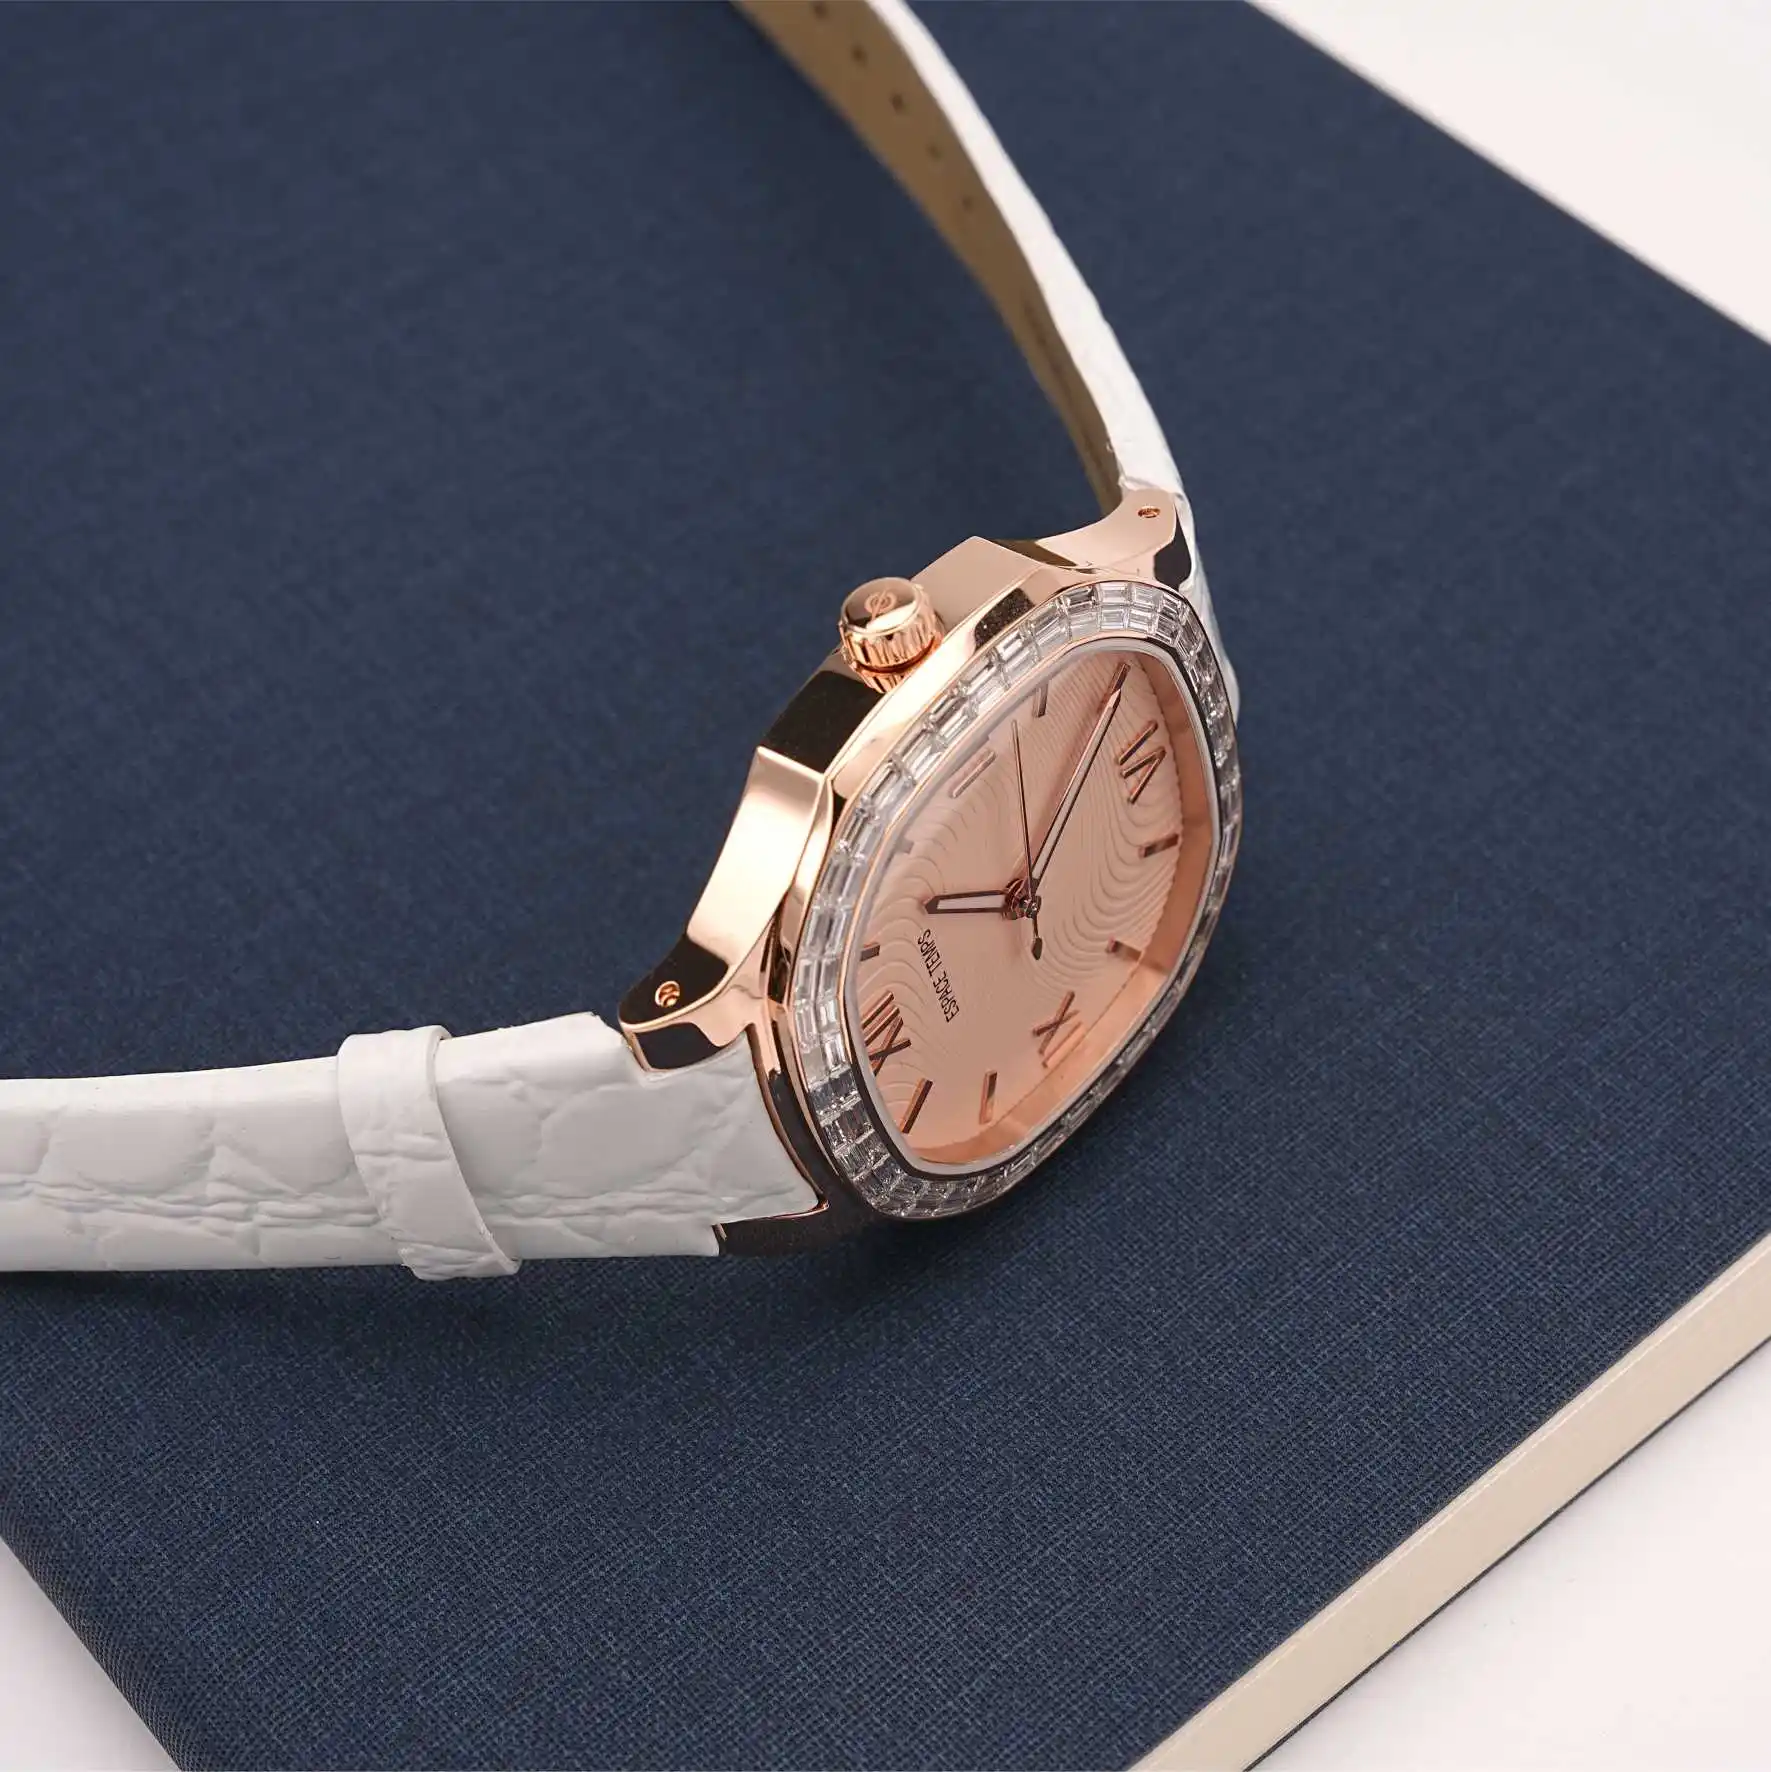
Por qué el control de calidad de relojes OEM difiere de las revisiones de relojes de catálogo
Un reloj de catálogo puede evaluarse según el estándar interno propio de la fábrica. Un reloj OEM no puede. Cada pieza personalizada introduce una nueva variable: una esfera impresa en un color específico, una caja mecanizada según las dimensiones de una marca, una pulsera acabada para coincidir con una referencia de diseño. El proceso de inspección debe tener en cuenta todas esas variables.
Por eso el control de calidad de relojes OEM comienza antes del ensamblaje y se aplica en cada etapa hasta que los relojes se empaquetan para su envío. Para los propietarios de marcas y los importadores, comprender cómo debe ser un programa adecuado de control de calidad es fundamental, ya que un reloj que luce bien en una fotografía aún puede fallar en el uso diario.
Las normas de muestreo que establecen las reglas
ISO 2859-1, equivalente a GB/T 2828.1 en China, es la norma fundamental para el muestreo de aceptación por atributos. Define cuántas unidades inspeccionar de un lote según su tamaño y qué umbrales de AQL aplicar. Los niveles comunes de AQL para la inspección de relojes son: Crítico: 0, Mayor: 2,5, Menor: 4,0.
Esos números tienen un significado específico. Un AQL del 2,5 para defectos mayores significa que, para un tamaño determinado de lote, el plan de muestreo permite cierto número de defectos mayores antes de rechazar todo el lote. Un defecto mayor en términos de relojes podría ser un movimiento no funcional, una caja que gotea o una corona que no se acopla. Un defecto menor podría ser una pequeña rayadura en la tapa posterior o una ventana de fecha ligeramente desalineada.
Para los propietarios de marcas, lo fundamental es acordar los niveles de AQL antes de iniciar la producción. Una fábrica que aplique un estándar más laxo que el esperado por la marca aprobará lotes que la marca considerará inaceptables.
Inspección de entradas antes del ensamblaje
La inspección de los componentes antes del ensamblaje es uno de los pasos más importantes del control de calidad. Una vez que un reloj está completamente ensamblado, algunos defectos resultan mucho más difíciles y costosos de corregir.
Una inspección práctica de materiales entrantes abarca:
Caja del reloj: dimensiones, acabado, chapado, roscas y tubo de la corona. Los problemas comunes incluyen arañazos, pulido deficiente y roscas fuera de tolerancia.
Esfera: color, impresión, logotipo, índices y ventana de fecha. La presencia de polvo bajo el cristal, logotipos descentrados y desviaciones de color respecto al estándar aprobado son hallazgos frecuentes.
Agujas: longitud, color, aplicación de luminiscencia y orificio de ajuste. Las agujas dobladas y la luminiscencia débil son los problemas habituales.
Cristal: diámetro, grosor, recubrimiento y calidad del borde. Aquí preocupan las astillas y el ajuste deficiente.
Movimiento: modelo, funciones, pila y precisión horaria. En la mayoría de los proyectos de relojes OEM, los movimientos son componentes adquiridos externamente, no piezas fabricadas en fábrica. La tarea de la fábrica consiste en verificar que el calibre recibido coincida con la especificación aprobada y funcione correctamente.
Pulsera o correa: longitud, eslabones, cierre, pespunte, olor. Es frecuente encontrar eslabones sueltos y cierres débiles.
| Etapa de inspección | Qué verificar | Hallazgos típicos |
|---|---|---|
| Entrante | Dimensiones y apariencia de los componentes | Rayaduras, desviación del color, tamaños incorrectos |
| En Proceso | Ajuste y funcionamiento en el ensamblaje | Manecillas sueltas, problemas de acoplamiento de la corona |
| Pre-final | Resistencia al agua, precisión del funcionamiento | Fugas, desviación de la tasa fuera de especificación |
| El último | Aspecto estético y embalaje | Polvo bajo el cristal, alineación del logotipo, daños en la caja |
Pruebas de resistencia al agua y lo que realmente demuestran
La resistencia al agua es una de esas especificaciones que puede superar una prueba de muestra y aun así fallar en producción. El problema suele estar en la junta, no en la carcasa en sí. Una junta ligeramente fuera de tolerancia o mal colocada puede crear una vía de fuga que solo se manifiesta bajo presión.
Una prueba adecuada de resistencia al agua implica tanto pruebas con aire como inmersión en agua. Las pruebas con aire son más rápidas y detectan fugas importantes. La inmersión en agua bajo presión controlada verifica efectivamente la clasificación real. Algunas fábricas realizan una prueba rápida con aire en cada unidad y luego aplican pruebas de inmersión en agua por lotes sobre una base muestral. Ese enfoque es aceptable para modelos estándar, pero para un nuevo diseño de carcasa con una junta nueva, exigir pruebas de inmersión en agua al 100 % en la primera serie de producción es una medida razonable.
Sincronización, movimiento y verificaciones funcionales
Las verificaciones de sincronización se dividen en dos categorías: desviación de ritmo y amplitud. La desviación de ritmo indica cuán rápido o lento funciona el reloj por día. La amplitud es una medida del estado de salud del movimiento, concretamente del recorrido que describe la rueda de balance. Un movimiento con amplitud baja puede mantener aún una buena precisión al principio, pero su rendimiento se degradará más rápidamente con el tiempo.
En los movimientos de cuarzo, las verificaciones pertinentes son el voltaje de la pila bajo carga y la precisión del motor paso a paso. Un movimiento de cuarzo que consume corriente excesiva tendrá una vida útil reducida de la pila, incluso si funciona correctamente en el momento de la inspección.
Las verificaciones funcionales también deben incluir el funcionamiento de la corona, el cambio de fecha, la rotación de la luneta (si aplica) y el acoplamiento del cierre de la pulsera. Estos son los puntos con los que el cliente entra en contacto diariamente, y merecen la misma atención que la inspección estética.
Problema de color por lote desde la planta
Durante una inspección previa al envío para el primer pedido de una marca con una nueva fábrica, el equipo de control de calidad descubrió que aproximadamente el 8 % de las unidades presentaba una ligera, pero perceptible, diferencia en el color de la esfera comparado con la muestra aprobada. La explicación del proveedor fue que las esferas provenían de dos lotes de producción con partidas ligeramente distintas de barniz. El proveedor no había señalado el problema porque, individualmente, ambos lotes cumplían con el estándar de color dentro de lo que la fábrica consideraba una tolerancia aceptable.
La respuesta de la marca fue exigir que todas las esferas de un mismo pedido se fabricaran a partir de una única partida de barniz, incorporando además una etapa de aprobación previa a la producción para el color. El costo adicional fue mínimo. En cambio, el costo potencial de un lote cuya inconsistencia los clientes percibieran era mucho mayor.
Esa experiencia pone de manifiesto un tema recurrente: los estándares de control de calidad deben definirse en términos que tengan en cuenta la variación entre lotes, no solo la conformidad de cada unidad individual.
Dónde BURRIVA Adecuado para
BURRIVA, abreviatura de Baoruihua (Dongguan) Precision Technology Co., Ltd., fabrica componentes de relojería de precisión desde 2006 y cuenta con una instalación en Dongguan que abarca más de 20 000 metros cuadrados. El marco de calidad de la empresa incluye inspección de materiales entrantes, controles durante el proceso y pruebas finales de envío en sus líneas de producción de esferas, cajas y brazaletes. Para los propietarios de marcas que necesitan un socio de fabricación con un protocolo establecido de control de calidad, la infraestructura productiva y las prácticas documentales de BURRIVA ofrecen una base operativa sólida.
Tabla de Contenidos
- Por qué el control de calidad de relojes OEM difiere de las revisiones de relojes de catálogo
- Las normas de muestreo que establecen las reglas
- Inspección de entradas antes del ensamblaje
- Pruebas de resistencia al agua y lo que realmente demuestran
- Sincronización, movimiento y verificaciones funcionales
- Problema de color por lote desde la planta
- Dónde BURRIVA Adecuado para