
 EN
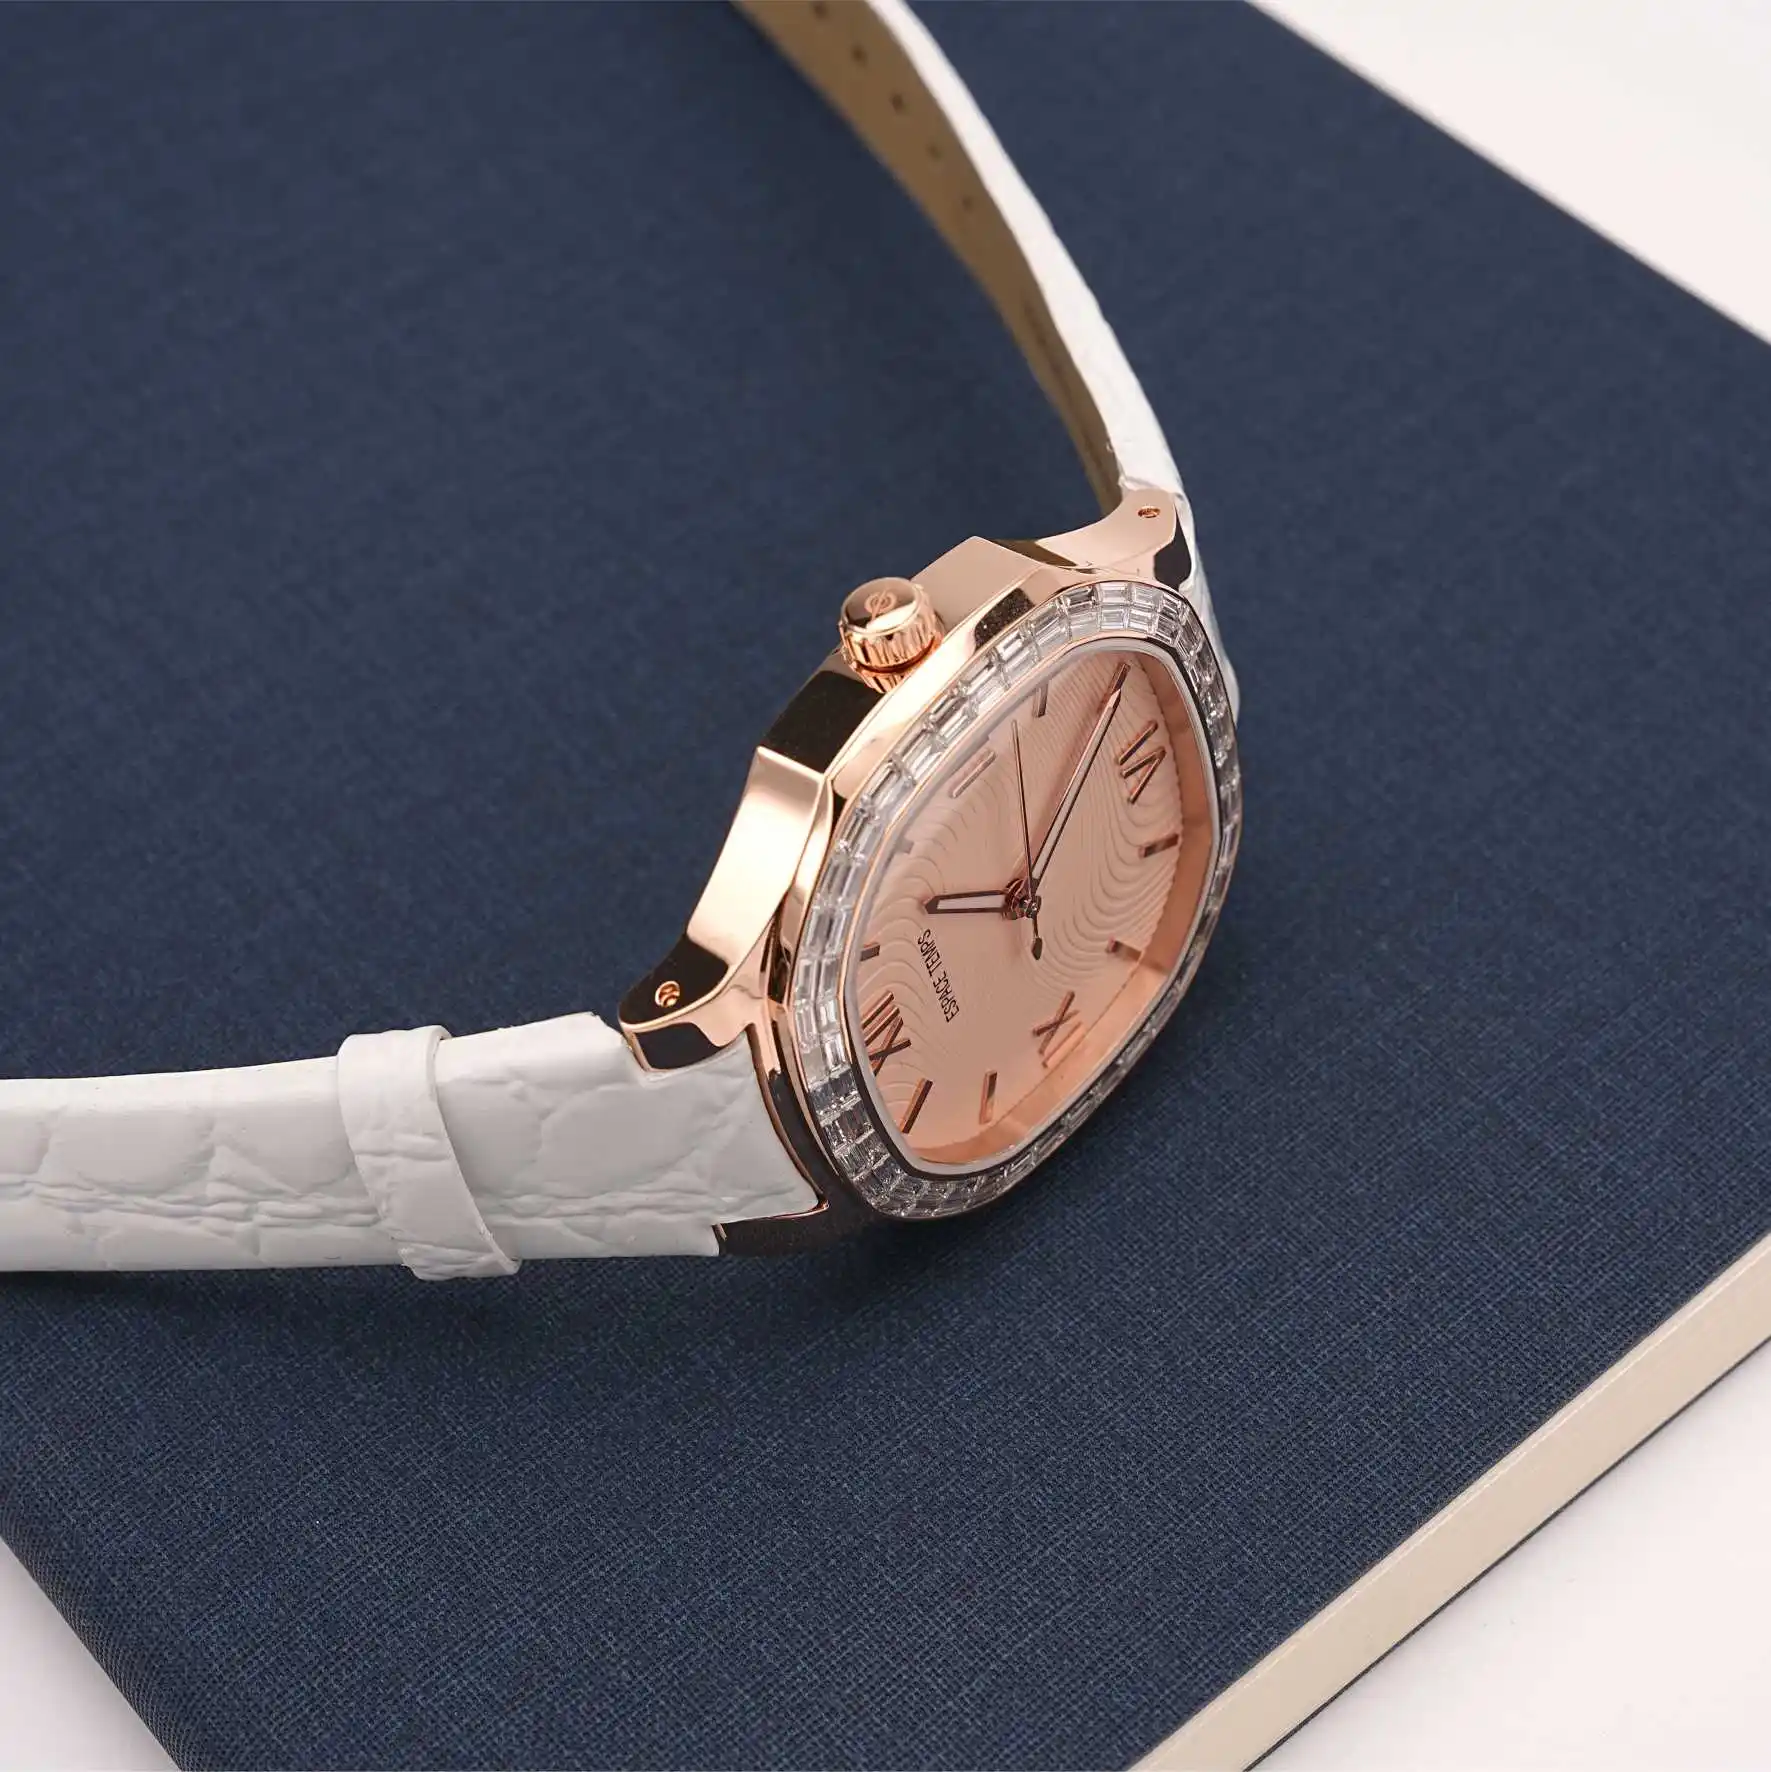
Waarom QC voor OEM-horloges verschilt van controles voor catalogushorloges
Een catalogushorloge kan worden gecontroleerd aan de hand van de interne normen van de fabriek. Een OEM-horloge niet. Elk aangepast onderdeel introduceert een nieuwe variabele: een wijzerplaat met een specifieke kleur, een kast bewerkt volgens de afmetingen van een merk, een armband afgewerkt om overeen te komen met een ontwerpvoorbeeld. Het inspectieproces moet al deze variabelen in rekening brengen.
Daarom begint de kwaliteitscontrole voor OEM-horloges vóór de assemblage en loopt door alle fasen heen tot de horloges zijn verpakt voor verzending. Voor merkeigenaren en importeurs is het belangrijk om te begrijpen hoe een juist QC-programma eruitziet, want een horloge dat er goed uitziet op een foto kan toch falen bij dagelijks gebruik.
De steekproefnormen die de regels bepalen
ISO 2859-1, gelijkwaardig aan GB/T 2828.1 in China, is de basisnorm voor acceptatiebemonstering op basis van kenmerken. Deze norm definieert hoeveel eenheden er uit een partij moeten worden geïnspecteerd, afhankelijk van de partijgrootte, en welke AQL-drempels moeten worden toegepast. Veelvoorkomende AQL-niveaus voor horloge-inspectie zijn: Kritiek: 0, Major: 2,5, Minor: 4,0.
Die cijfers hebben een specifieke betekenis. Een AQL van 2,5 voor major-afwijkingen betekent dat het bemonsteringsplan voor een gegeven partijgrootte een bepaald aantal major-afwijkingen toelaat voordat de gehele partij wordt afgewezen. Een major-afwijking bij horloges kan bijvoorbeeld een niet-functionerend uurwerk, een lekkende behuizing of een kroon die niet correct inschakelt zijn. Een minor-afwijking kan een kleine kras op de bodemplaat of een licht misuitgelijnd datumvenster zijn.
Voor merkeigenaren is het essentieel om van tevoren overeen te komen over de AQL-niveaus, vóór de productie begint. Een fabriek die een minder strenge norm toepast dan de merkeigenaar verwacht, zal partijen goedkeuren die volgens het merk onaanvaardbaar zijn.
Inkomende inspectie vóór montage
Inspectie van onderdelen vóór montage is een van de belangrijkste kwaliteitscontrolestappen. Zodra een horloge volledig is gemonteerd, worden sommige gebreken veel moeilijker en duurder te herstellen.
Een praktische inkomende inspectie omvat:
Horlogelichaam: afmetingen, afwerking, plating, schroefdraad, kroonbuis. Veelvoorkomende problemen zijn krassen, onvoldoende polijsten en schroefdraad buiten de tolerantiegrenzen.
Wijzerplaat: kleur, bedrukking, logo, indexen, datumvenster. Stof onder het glas, niet-centraal geplaatste logo’s en afwijkingen in kleur ten opzichte van de goedgekeurde norm komen vaak voor.
Wijzers: lengte, kleur, lume-aanbrenging, pasvorm van het gat. Gebogen wijzers en zwakke lume zijn de meest voorkomende problemen.
Glas: diameter, dikte, coating, randkwaliteit. Kerven en slechte pasvorm zijn hier de zorgpunten.
Uurwerk: model, functies, batterij, tijdsnauwkeurigheid. Bij de meeste OEM-horlogeprojecten zijn uurwerken ingekochte componenten, geen fabrieksproducten. De taak van de fabriek is om te verifiëren dat het ontvangen kaliber overeenkomt met de goedgekeurde specificatie en correct functioneert.
Armband of band: lengte, schakels, sluiting, stiksel, geur. Losse schakels en zwakke sluitingen komen vaak voor.
| Inspectiefase | Wat te controleren | Typische bevindingen |
|---|---|---|
| Inkomend | Afmetingen en uiterlijk van onderdelen | Krasjes, kleurafwijkingen, verkeerde maten |
| Tussenproces | Montagepasvorm en -functie | Losse wijzers, problemen met de kroonbediening |
| Voorafgaand aan de definitieve controle | Waterdichtheid, tijdsinstelling | Lekkages, afwijking van de specificatie voor nauwkeurigheid |
| Eind | Esthetiek en verpakking | Stof onder het kristal, uitlijning van het logo, beschadiging van de doos |
Testen op waterdichtheid en wat het echt bewijst
Waterdichtheid is een van die specificaties die wellicht voldoen aan een steekproeftest, maar toch mislukken in de productie. Het probleem ligt vaak bij de afdichting, niet bij het behuizing zelf. Een afdichting die licht buiten de toleranties valt of onjuist is geplaatst, kan een lekpad veroorzaken dat alleen onder druk zichtbaar wordt.
Een juiste test op waterdichtheid omvat zowel luchttesten als onderdompeling in water. Luchttesten is sneller en detecteert grove lekkages. Onderdompeling in water onder gecontroleerde druk verifieert de daadwerkelijke waterdichtheidsklasse. Sommige fabrieken voeren op elk apparaat een snelle luchttest uit en testen vervolgens per partij een steekproef onder water. Deze aanpak is geschikt voor standaardmodellen, maar voor een nieuw behuizingsontwerp met een nieuwe afdichting is 100% watertesten voor de eerste productierun een redelijke eis.
Tijdsbepaling, beweging en functionele controles
Tijdscontroles vallen in twee categorieën: snelheidsafwijking en amplitude. Snelheidsafwijking geeft aan hoe snel of traag het horloge per dag loopt. Amplitude is een maat voor de gezondheid van het uurwerk, met name de afstand die de balanswiel zwenkt. Een uurwerk met lage amplitude kan bij aanvang nog redelijk nauwkeurig lopen, maar zal sneller verslijten na verloop van tijd.
Bij kwartshourwerken zijn de relevante controles de batterijspanning onder belasting en de nauwkeurigheid van de stappmotor. Een kwartshourwerk dat te veel stroom trekt, heeft een verkorte batterijlevensduur, zelfs als het op het moment van inspectie correct functioneert.
Functionele controles moeten ook de bediening van de kroon, de datumwijziging, de draaibare ring (indien van toepassing) en de sluiting van de armband omvatten. Dit zijn de onderdelen die de klant dagelijks aanraakt en die daarom dezelfde aandacht verdienen als de visuele inspectie.
Een batchkleurprobleem van de productielijn
Tijdens een inspectie vóór verzending voor de eerste bestelling van een merk bij een nieuwe fabriek constateerde het kwaliteitscontroleteam dat ongeveer 8% van de eenheden een lichte, maar opvallende afwijking in wijzerplaatkleur vertoonde ten opzichte van het goedgekeurde monster. De leverancier legde uit dat de wijzerplaten afkomstig waren uit twee productiepartijen met licht verschillende lakpartijen. De leverancier had het probleem niet gemeld, omdat beide partijen afzonderlijk binnen de kleurstandaard pasten, volgens de tolerantiegrens die de fabriek als acceptabel beschouwde.
Het merk reageerde door te eisen dat alle wijzerplaten voor één bestelling uit dezelfde lakpartij moesten worden vervaardigd, met een extra stap van kleurgoedkeuring vóór productie. De extra kosten waren minimaal. De potentiële kosten van een partij die klanten als ongelijkmatig zouden ervaren, waren daarentegen veel hoger.
Deze ervaring onderstreept een terugkerend thema: kwaliteitscontrolestandaarden moeten worden geformuleerd in termen die rekening houden met variatie tussen partijen, niet alleen met conformiteit van individuele eenheden.
Waar BURRIVA Past bij
BURRIVA, een afkorting van Baoruihua (Dongguan) Precision Technology Co., Ltd., produceert sinds 2006 precisieonderdelen voor horloges en beschikt over een fabriek in Dongguan met een oppervlakte van meer dan 20.000 vierkante meter. Het kwaliteitsbeheersysteem van het bedrijf omvat inspectie van inkomende materialen, tussencontroles en eindtesten bij verzending, en is van toepassing op alle productielijnen voor wijzerplaten, kasten en armbanden. Voor merkeigenaren die een productiepartner nodig hebben met een gevestigd kwaliteitscontroleprotocol, vormen de productieinfrastructuur en documentatiepraktijken van BURRIVA een functionerende basis.
Inhoudsopgave
- Waarom QC voor OEM-horloges verschilt van controles voor catalogushorloges
- De steekproefnormen die de regels bepalen
- Inkomende inspectie vóór montage
- Testen op waterdichtheid en wat het echt bewijst
- Tijdsbepaling, beweging en functionele controles
- Een batchkleurprobleem van de productielijn
- Waar BURRIVA Past bij