
 EN
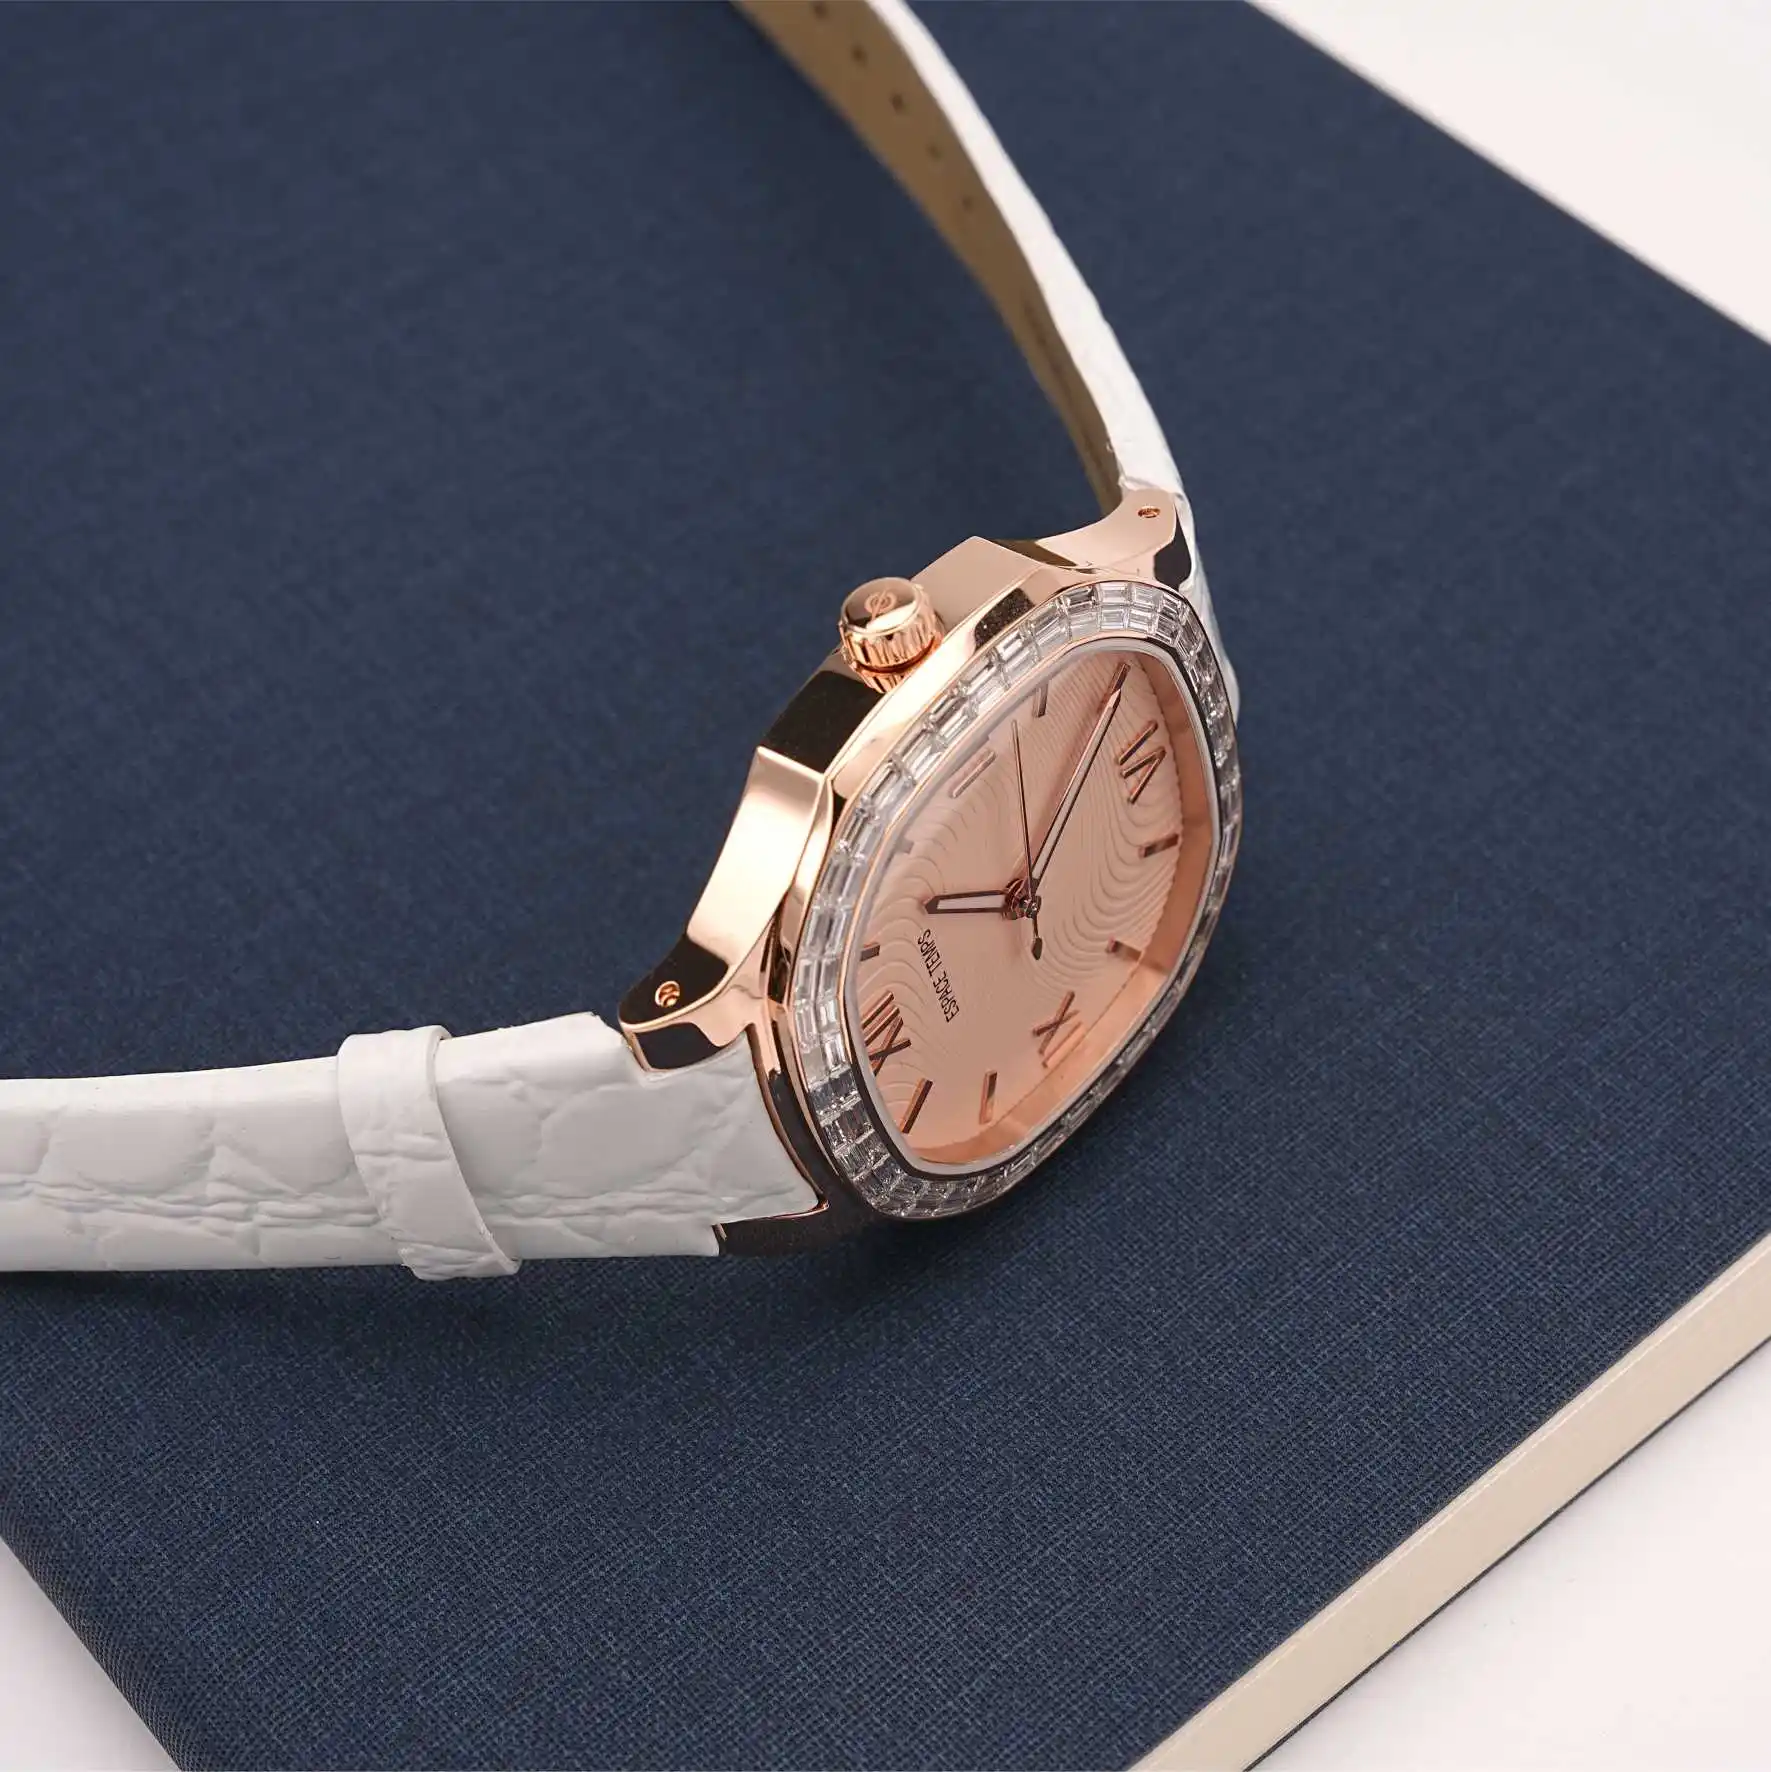
تفاوت بازرسی کیفیت ساعتهای سازنده اصلی تجهیزات با بازرسی ساعتهای فهرستی
برای بازرسی یک ساعت فهرستی میتوان از استاندارد داخلی خود کارخانه استفاده کرد. اما برای ساعتهای سازنده اصلی تجهیزات این امکان وجود ندارد. هر قطعه سفارشیسازیشده متغیر جدیدی را به همراه دارد: صفحهنمایشی با رنگ خاص چاپشده، پوستهای با ابعاد مشخص برند، یا بندی با پرداختی متناسب با نمونه طراحی. فرآیند بازرسی باید تمام این متغیرها را در نظر بگیرد.
به همین دلیل، کنترل کیفیت ساعتهای سازنده اصلی تجهیزات از پیش از مونتاژ آغاز میشود و از همه مراحل تا زمان بستهبندی ساعتها برای حمل و نقل ادامه مییابد. برای صاحبان برند و واردکنندگان، درک اینکه یک برنامه کنترل کیفیت مناسب چگونه شکل میگیرد اهمیت دارد، زیرا یک ساعت که در عکس ظاهری جذاب دارد ممکن است در استفاده روزانه ناکام بماند.
استانداردهای نمونهگیری که قوانین را تعیین میکنند
استاندارد ایزو ۲۸۵۹-۱، که معادل استاندارد چینی جیبیتی ۲۸۲۸٫۱ است، پایهایترین استاندارد برای نمونهبرداری پذیرش بر اساس ویژگیها میباشد. این استاندارد تعداد واحدهایی را که باید از یک دسته بر اساس اندازهٔ آن دسته بازرسی شوند و همچنین آستانههای AQL را تعیین میکند. سطوح رایج AQL برای بازرسی ساعتها عبارتاند از: حیاتی: ۰، اصلی: ۲٫۵، جزئی: ۴٫۰.
آن اعداد معانی خاصی دارند. AQL برابر با ۲٫۵ برای عیوب اصلی به این معناست که برای یک اندازهٔ مشخص از دسته، طرح نمونهبرداری اجازهٔ تعداد معینی عیوب اصلی را میدهد؛ در غیر این صورت کل دسته رد میشود. یک عیب اصلی در زمینهٔ ساعتها ممکن است شامل عدم عملکرد مکانیزم، نشت در پوسته یا عدم قفلشدن صحیح کرون باشد. یک عیب جزئی ممکن است یک خراش کوچک روی پوشش پشتی یا کمی نامنظم بودن پنجرهٔ تاریخ باشد.
برای مالکان برند، نکتهٔ کلیدی این است که سطوح AQL را پیش از آغاز تولید توافق کنند. کارخانهای که استانداردی مسامحتر از آنچه برند انتظار دارد اعمال کند، دستههایی را تصویب میکند که از دید برند غیرقابل قبول هستند.
بازرسی مواد ورودی پیش از مونتاژ
بازرسی قطعات پیش از مونتاژ یکی از مهمترین مراحل کنترل کیفیت است. پس از مونتاژ کامل ساعت، برطرف کردن برخی نقصها بسیار دشوارتر و پرهزینهتر میشود.
بازرسی عملی مواد ورودی شامل موارد زیر است:
پوستهٔ ساعت: ابعاد، صافی سطح، آبکاری، رزوهها و لولهٔ کرون. مسائل رایج عبارتند از خراشها، صیقلدهی نامناسب و رزوههای خارج از تلرانس.
صفحهٔ ساعت: رنگ، چاپ، لوگو، شاخصها و پنجرهٔ تاریخ. وجود گرد و غبار زیر شیشه، جابهجایی لوگو از مرکز و انحراف رنگ از استاندارد تأییدشده از یافتههای متداول هستند.
عقربهها: طول، رنگ، لایهٔ فسفرزنی و سوراخ نصب. عقربههای خمشده و فسفرزنی ضعیف مشکلات رایج هستند.
شیشه: قطر، ضخامت، پوشش و کیفیت لبه. ترکخوردگی و نامناسب بودن نصب مسائل مورد نگرانی هستند.
مکانیزم: مدل، عملکرد، باتری و دقت زمانسنجی. در بیشتر پروژههای ساعت سفارشی ساز (OEM)، مکانیزمها بهصورت قطعات تأمینشده از منابع خارجی و نه قطعات ساخت کارخانه هستند. وظیفهٔ کارخانه تأیید این است که مکانیزم ورودی با مشخصات تأییدشده مطابقت داشته باشد و بهدرستی کار کند.
بند یا نوار: طول، حلقهها، بست، دوخت و بو.
| مرحله بازرسی | چه چیزی باید بررسی شود | یافتههای رایج |
|---|---|---|
| وارد شدن | ابعاد و ظاهر اجزا | خراشها، انحراف رنگ و سایزهای نادرست |
| در حین فرآیند | تناسب و عملکرد مونتاژ | عقربههای شل و مشکلات در قفلشدن کرون |
| پیش از نهاییسازی | مقاومت در برابر آب و دقت زمانسنجی | نشت و انحراف نرخ از مشخصات |
| نهایی | ظاهری و بستهبندی | گرد و غبار زیر شیشه، همترازی نماد، آسیب به جعبه |
آزمون مقاومت در برابر آب و آنچه واقعاً اثبات میکند
مقاومت در برابر آب یکی از مشخصاتی است که ممکن است در آزمون نمونه موفق باشد، اما در تولید انبوه شکست بخورد. معمولاً مشکل از واشر است، نه از خود پوسته. واشری که کمی خارج از محدودهٔ مجاز باشد یا بهدرستی نصب نشده باشد، میتواند مسیر نشتی ایجاد کند که تنها تحت فشار آشکار میشود.
آزمون مناسب مقاومت در برابر آب شامل هر دو روش آزمون هوایی و غوطهوری در آب است. آزمون هوایی سریعتر است و نشتیهای بزرگ را شناسایی میکند. غوطهوری در آب تحت فشار کنترلشده، درجهٔ واقعی مقاومت را تأیید میکند. برخی کارخانهها روی هر واحدی یک آزمون هوایی سریع انجام میدهند و سپس غوطهوری در آب را بهصورت نمونهای و گروهی انجام میدهند. این روش برای مدلهای استاندارد قابل قبول است، اما برای طراحی جدید پوسته با واشر جدید، انجام آزمون کامل مقاومت در برابر آب روی تمام واحدهای تولید اولیه، الزامی منطقی است.
بررسی زمانبندی، حرکت و عملکرد
بررسیهای زمانبندی در دو دستهٔ انحراف نرخ و دامنه قرار میگیرند. انحراف نرخ، میزان سرعت یا کندی رفتار ساعت در هر روز است. دامنه معیاری از سلامت حرکت است و بهطور خاص، میزان زاویهٔ چرخش چرخ تعادل را نشان میدهد. حرکتی با دامنهٔ پایین ممکن است در ابتدا زمان مناسبی را نشان دهد، اما با گذشت زمان سریعتر از حالت عادی کاهش مییابد.
در مورد حرکتهای کوارتز، بررسیهای مربوطه شامل ولتاژ باتری تحت بار و دقت موتور گامزن است. حرکت کوارتزی که جریان بیشازحدی مصرف میکند، حتی اگر در زمان بازرسی بهدرستی کار کند، عمر باتری آن کوتاهتر خواهد شد.
بررسیهای عملکردی باید شامل کارکرد دکمهٔ تنظیم، تغییر تاریخ، چرخش بیزل (در صورت وجود) و قفلشدن بست بازویی نیز باشد. اینها نقاطی هستند که مشتری هر روز با آنها تماس دارد و لایق توجهی همانقدر دقیق و جدی هستند که بررسی ظاهری دارد.
مشکل رنگ دستهای از خط تولید
در طی بازرسی پیش از حمل و نقل برای اولین سفارش یک برند از یک کارخانهٔ جدید، تیم کنترل کیفیت کشف کرد که حدود ۸ درصد از واحدها تفاوتی جزئی اما قابلمشاهده در رنگ صفحهنمایش نسبت به نمونهٔ تأییدشده داشتند. توضیح تأمینکننده این بود که صفحهنمایشها از دو دستهٔ تولیدی با ترکیبهای رنگی لاک متفاوت (اما بسیار نزدیک) تأمین شدهاند. تأمینکننده این مسئله را گزارش نکرده بود، زیرا هر یک از دو دسته بهتنهایی در محدودهٔ تحمل رنگی قابلقبولِ تعیینشده توسط کارخانه قرار داشت.
پاسخ برند این بود که تمام صفحهنمایشهای یک سفارش باید از یک ترکیب رنگی لاک تولید شوند و مرحلهای برای تأیید رنگ پیش از تولید انبوه اضافه شود. هزینهٔ این اقدام بسیار ناچیز بود. اما هزینهٔ بالقوهٔ یک دستهٔ تولیدی که مشتریان آن را ناهمگون تشخیص دهند، بسیار بالاتر بود.
این تجربه یک موضوع تکرارشونده را برجسته میکند: استانداردهای کنترل کیفیت باید به گونهای تعریف شوند که تغییرات بین دستههای تولیدی را نیز در نظر بگیرند، نه اینکه تنها بر انطباق هر واحد بهتنهایی با استاندارد تمرکز کنند.
کجا بوریوا مناسب است
بوریوا، که مخفف شرکت فناوری دقیق باورویهوا (دونگقوان) است، از سال ۲۰۰۶ قطعات دقیق ساعت را تولید میکند و واحد تولیدی آن در دونگقوان بیش از ۲۰٬۰۰۰ مترمربع مساحت دارد. چارچوب کیفیت این شرکت شامل بازرسی مواد ورودی، کنترلهای در حین فرآیند و آزمون نهایی برای محمولهها در خطوط تولید صفحهنمایش، پوسته و بند ساعت است. برای صاحبان برندی که به شریک تولیدی با پروتکل کنترل کیفیت اثباتشده نیاز دارند، زیرساخت تولیدی و رویههای مستندسازی بوریوا پایهای عملیاتی فراهم میکند.