
 EN
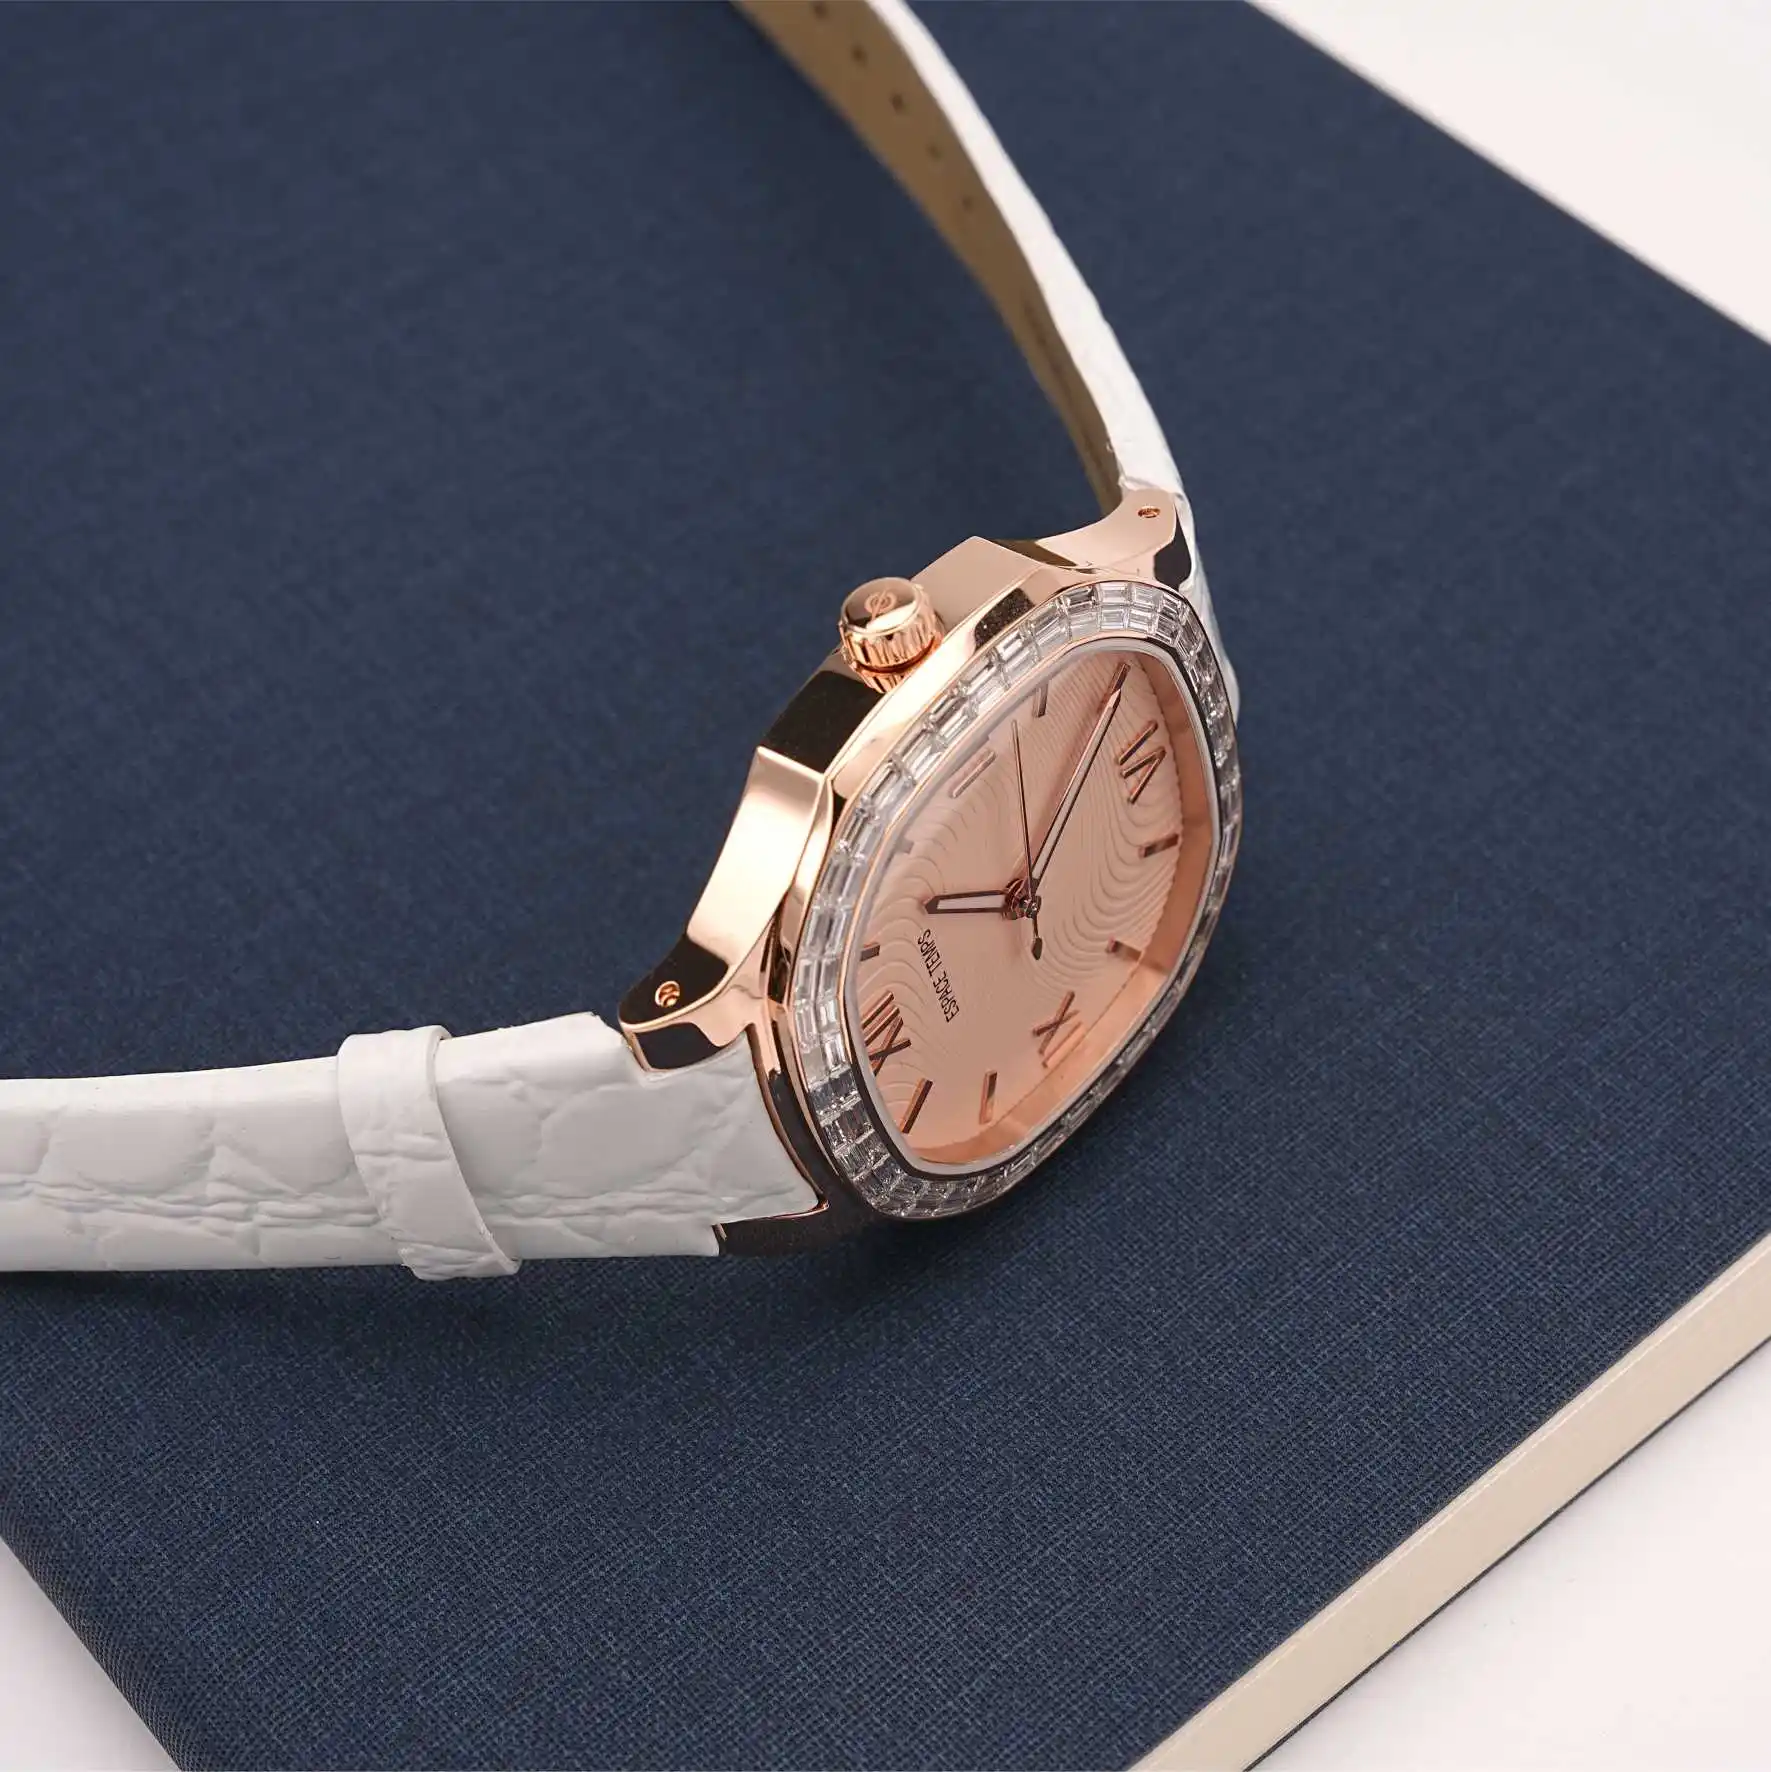
Защо контролът на качеството на OEM часовниците се различава от проверките на каталожните часовници
Каталожен часовник може да се проверява спрямо собствения вътрешен стандарт на фабриката. OEM часовникът не може. Всеки персонализиран компонент внася нова променлива: циферблат, отпечатан в специфичен цвят; корпус, изработен по размерите на дадена марка; гривна, довършена така, че да съответства на референтен дизайн. Инспекционният процес трябва да взема предвид всички тези променливи.
Затова контролът на качеството на OEM часовниците започва преди сглобяването и продължава през всеки етап до момента, в който часовниците са опаковани за изпращане. За собствениците на марки и импортьорите е важно да разбират как изглежда правилна програма за контрол на качеството, тъй като часовник, който изглежда добре на снимка, все още може да се провали при ежедневна употреба.
Изборните стандарти, които определят правилата
ISO 2859-1, еквивалентен на GB/T 2828.1 в Китай, е основният стандарт за приемане чрез извличане на проби по атрибути. Той определя колко единици да се инспектират от дадена партида въз основа на нейния обем и какви граници за AQL да се прилагат. Често използваните нива на AQL за инспекция на часовници са: критични — 0, основни — 2,5, второстепенни — 4,0.
Тези числа имат точно определено значение. AQL от 2,5 за основни дефекти означава, че за даден обем на партидата планът за извличане на проби позволява определен брой основни дефекти, преди цялата партида да бъде отхвърлена. Основен дефект при часовниците може да е нефункциониращ механизъм, корпус, който пропуска вода, или корона, която не се задейства правилно. Второстепенен дефект може да е малка драскотина по задната капачка или леко изместен прозорец за дата.
За собствениците на марки ключовото е да се споразумеят за нивата на AQL преди започване на производството. Фабрика, която прилага по-слаби стандарти от очакваните от марката, ще одобрява партиди, които марката счита за неприемливи.
Входяща инспекция преди сглобяване
Инспекцията на компонентите преди сглобяването е един от най-важните етапи на контрол на качеството. Веднъж след като часовникът е напълно сглобен, някои дефекти стават значително по-трудни и по-скъпи за отстраняване.
Практичната входяща инспекция обхваща:
Корпус на часовника: размери, финиш, галванично покритие, резба, тръбичка за коронката. Често срещани проблеми включват драскотини, лошо полиране и резба извън допустимите отклонения.
Циферблат: цвят, печат, лого, индекси, прозорец за дата. Чести открития са прах под кристала, лого, изместено от центъра, и отклонение в цвета спрямо утвърдената норма.
Стрелки: дължина, цвят, приложение на луминесцентен материал, диаметър на монтажното отверстие. Обичайните проблеми са огънати стрелки и слаба луминесценция.
Кристал: диаметър, дебелина, покритие, качество на ръбовете. Проблемите тук са чупини и лошо прилягане.
Механизъм: модел, функции, батерия, точност на хода. При повечето OEM проекти за часовници механизмите са доставени компоненти, а не произведени в завода. Задачата на завода е да провери дали доставеният калибър съответства на утвърдената спецификация и работи правилно.
Браслет или каишка: дължина, връзки, спойка, шевове, мирис. Често се срещат люлеещи се връзки и слаби спойки.
| Етап на инспекция | Какво да проверите | Типични намирания |
|---|---|---|
| Входящ | Размери и външен вид на компонентите | Драскотини, отклонение в цвета, неправилни размери |
| По време на процеса | Съвместимост и функционалност при сглобяване | Люлеещи се стрелки, проблеми с включването на коронката |
| Предпоследна стадия | Водонепроницаемост, точност на хода | Течове, отклонение от спецификацията за скорост |
| Крайно | Козметични дефекти и опаковка | Прах под кристал, подравняване на логото, повреда по кутията |
Тестване на водонепроницаемостта и какво всъщност доказва то
Водонепроницаемостта е една от онези спецификации, които могат да издържат пробно тестване, но все пак да се провалят при серийно производство. Проблемът често е в уплътнението, а не в самия корпус. Уплътнение, което е леко извън допустимите отклонения или неправилно монтирано, може да създаде път за течност, който се проявява само под налягане.
Правилното тестване на водонепроницаемостта включва както въздушно тестване, така и потапяне във вода. Въздушното тестване е по-бързо и открива големи течове. Потапянето във вода при контролирано налягане потвърждава действителния клас на водонепроницаемост. Някои фабрики извършват бързо въздушно тестване на всяка единица, а след това провеждат пробно потапяне във вода за извадка. Този подход е приемлив за стандартни модели, но за нов дизайн на корпус с ново уплътнение изискването за 100% тестване във вода при първата серия е напълно оправдано.
Синхронизация, движение и функционални проверки
Проверките на точността се делят на две категории: отклонение по скорост и амплитуда. Отклонението по скорост показва колко бързо или бавно работи часовникът на ден. Амплитудата е показател за здравето на механизма, по-точно – колко далеч се люлее балансовото колело. Механизъм с ниска амплитуда може да показва приемлива точност при първоначалното използване, но с времето ще се деградира по-бързо.
За кварцовите механизми съответните проверки включват напрежението на батерията под товар и точността на стъпковия двигател. Кварцов механизъм, който консумира прекомерен ток, ще има намален срок на служба на батерията, дори ако функционира коректно по време на инспекцията.
Функционалните проверки трябва да обхващат също така операцията на коронката, промяната на датата, въртенето на лунетата (ако е приложимо) и задействането на закопчалката на гривната. Това са елементите, с които клиентът взаимодейства всеки ден, и те заслужават същото внимание като визуалната инспекция.
Проблем с цвета на партида от производствената площадка
По време на инспекция преди изпращане за първата поръчка на марката от нова фабрика екипът за контрол на качеството установил, че приблизително 8% от единиците имат леко, но забележимо различие в цвета на циферблата спрямо одобрената проба. Обяснението на доставчика било, че циферблатите идват от две производствени партиди с леко различни партиди лак. Доставчикът не посочил проблема, тъй като всяка от двете партиди поотделно отговаряла на цветовия стандарт в рамките на толеранса, който фабриката смятала за приемлив.
Реакцията на марката била да изисква всички циферблати за една и съща поръчка да се произвеждат от една и съща партида лак, като се включи и стъпка за одобрение на цвета преди производството. Допълнителната цена била незначителна. Потенциалната цена на партида, която клиентите забележат като несъответстваща, била много по-висока.
Този случай подчертава повтаряща се тема: стандартите за контрол на качеството трябва да се дефинират с оглед на вариациите между партиди, а не само на съответствието на отделните единици.
Къде BURRIVA Свърши
BURRIVA, съкращение от Baoruihua (Dongguan) Precision Technology Co., Ltd., произвежда прецизни компоненти за часовници от 2006 г., като разполага с производствен обект в Дунгуан с площ над 20 000 квадратни метра. Качественият подход на компанията включва инспекция на входящите материали, контрол по време на производствения процес и финално тестване преди изпращане за всички производствени линии – циферблати, корпуси и гривни. За собствениците на марки, които имат нужда от производствен партньор с установена процедура за контрол на качеството, производствената инфраструктура и документационните практики на BURRIVA осигуряват работеща основа.
Съдържание
- Защо контролът на качеството на OEM часовниците се различава от проверките на каталожните часовници
- Изборните стандарти, които определят правилата
- Входяща инспекция преди сглобяване
- Тестване на водонепроницаемостта и какво всъщност доказва то
- Синхронизация, движение и функционални проверки
- Проблем с цвета на партида от производствената площадка
- Къде BURRIVA Свърши