
 EN
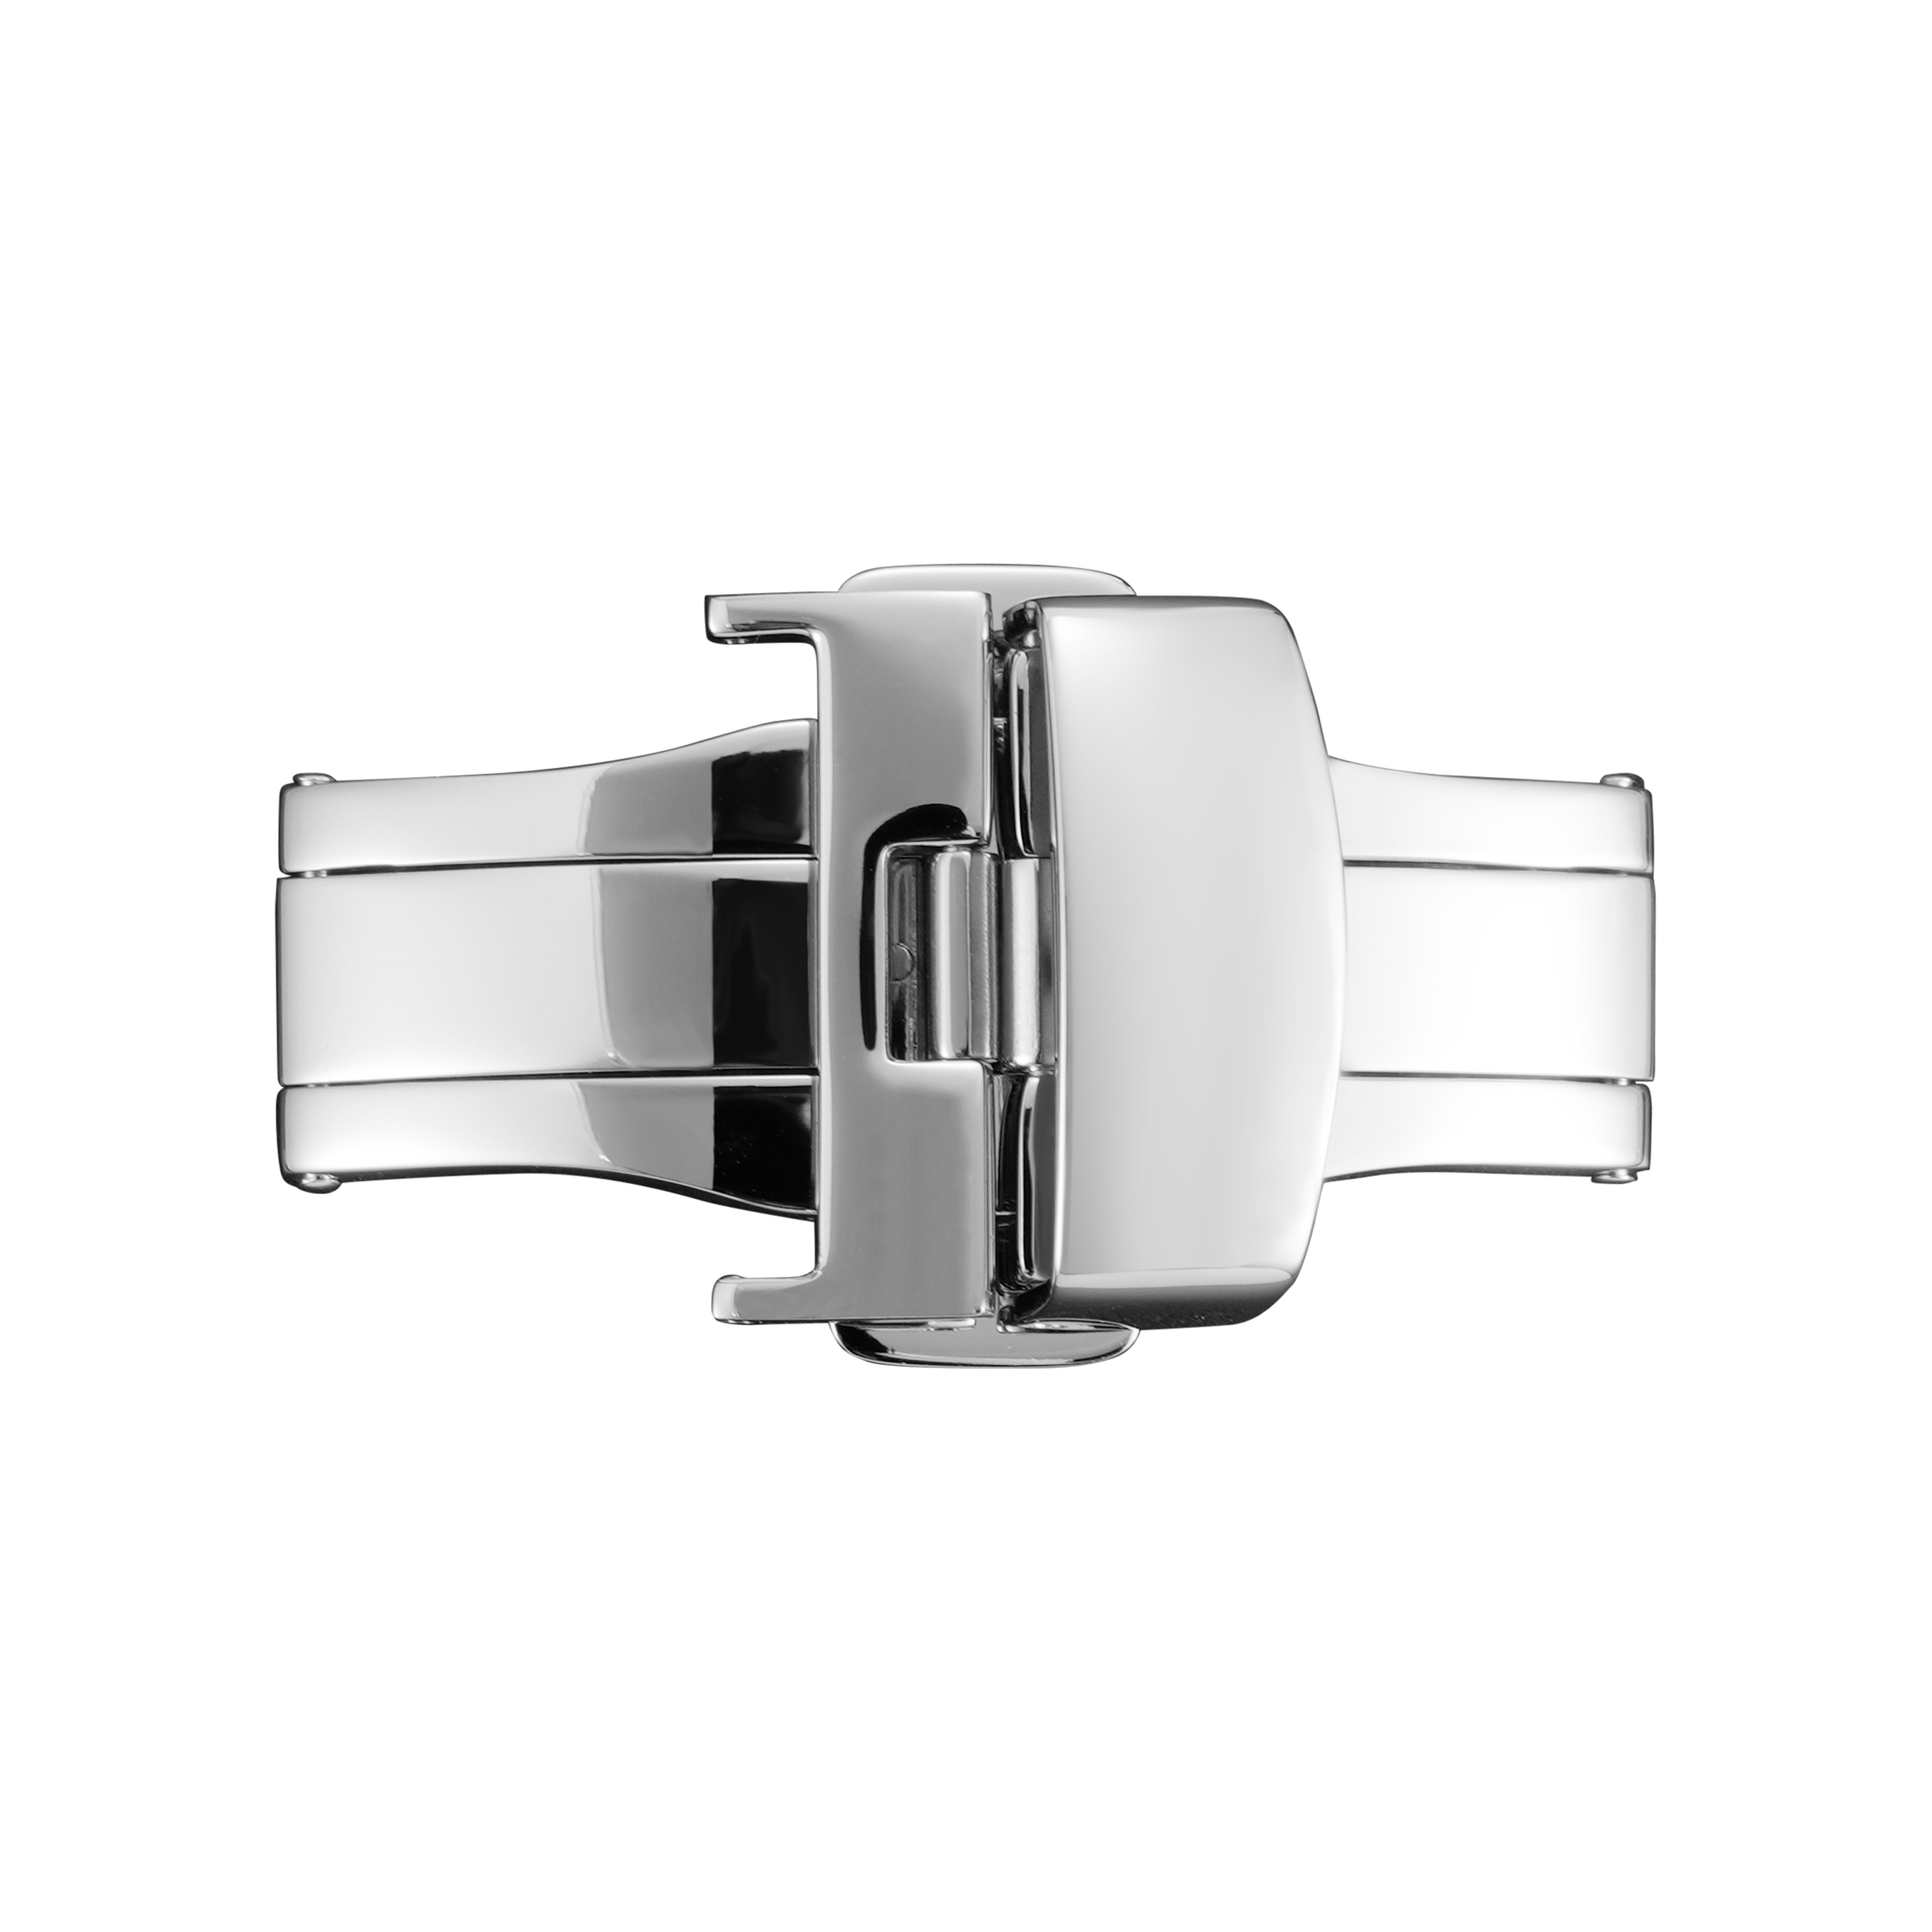
چرا پایانیسازی بند نیاز به بررسی دقیقتری دارد
بندهای ساعت بیش از هر قسمت دیگری از ساعت لمس و استفاده میشوند. آنها دهها بار در روز باز و بسته میشوند، روی میزها مالیده میشوند و عرق و روغن پوست را جذب میکنند. پایانیسازی بند تعیین میکند که پس از چند ماه استفاده چگونه به نظر خواهد رسید. صیقل آینهای هر خراشی را نمایان میکند. سطح مات خراشها را بهتر پنهان میکند. پوششی که در لبهها ترک میخورد، حس کلی ارزانقیمت بودن ساعت را القا میکند. پایانیسازی تنها مربوط به ظاهر نیست؛ بلکه بر مقاومت در برابر خوردگی، احساس لامسه و نحوه پیرشدن بند نیز تأثیر دارد. برندهایی که پایانیسازی را امری ثانوی در نظر میگیرند، اغلب با شکایات مشتریان روبهرو میشوند.
تکنیکهای صیقلدهی که سطوح آینهای ایجاد میکنند
صیقلکاری پرداخت کلاسیک با درخشندگی بالا است. این فرآیند با سایش اولیه برای حذف نشانههای ابزار آغاز میشود، سپس با ترکیبات ریزتر و ریزتر ادامه پیدا میکند. مرحله نهایی با چرخ صیقلدهنده نرم و پولیش ریز انجام میشود. نتیجه، سطحی آینهای است که نور را بهطور تیزی منعکس میکند. این روش برای سطوح تخت و بهآرامی خمیده مناسب است. حفرههای عمیق و گوشههای داخلی تیز را دشوارتر است بهصورت یکنواخت صیقل داد. صیقلدهی بیشازحد میتواند لبهها را گرد کند و خطوط طراحی تیز را محو سازد. بکلهای صیقلخورده از ابتدا ظاهری لوکس دارند، اما سریعاً اثر انگشت و خراشهای ریز را نشان میدهند. این پرداخت بیشتر برای ساعتهای رسمی و قطعات نمایشی مناسب است تا ساعتهای روزانهکار.
پرداختهای مسحوقی و نیمهمات برای استفاده روزانه
مسواکزدن باعث ایجاد بافتی جهتدار میشود که نور را پراکنده میکند. این روش خراشها را بهتر از صیقلکاری پنهان میکند، زیرا بافت انعکاسها را مختل میسازد. الگوهای مختلفی برای مسواکزدن وجود دارد. مسواکزدن خطی مستقیم موازی با لبههای بند است. مسواکزدن دایرهای ظاهری نرمتر ایجاد میکند. جهت بافت اهمیت دارد؛ تغییر جهت بافت بین بند و ساعدبند بلافاصله قابل مشاهده است. پوششهای مسواکخورده حس صافی دارند اما لغزنده نیستند. این پوششها در ساعتهای ورزشی و برای استفاده روزمره مناسب هستند. یکی از محدودیتهای آن این است که خراشهای عمیق ممکن است در جهت مخالف بافت ایجاد شوند و برجسته به نظر برسند. تعمیر پوشش مسواکخورده آسانتر از تعمیر پوشش صیقلی است، اما تطبیق دقیق بافت اصلی نیازمند مهارت بالایی است.
PVD و الکتروپلیتینگ برای رنگآمیزی و دوام
PVD یا تهنشینشدن فیزیکی بخار، لایهای نازک از فلز یا سرامیک را بر سطح بند قرار میدهد. رنگهای رایج عبارتاند از مشکی، طلا، طلای رُز و گانمتال. پوششهای PVD سختتر از لایههای الکتروپلیت هستند و مقاومت بهتری در برابر سایش دارند. در الکتروپلیتینگ از جریان الکتریکی برای تهنشینکردن فلز — معمولاً طلا یا کروم — استفاده میشود. این روش ارزانتر است اما نرمتر. هر دو فرآیند نیازمند پاکسازی دقیق قبل از پوششدهی هستند. هرگونه روغن، گرد یا اکسید روی سطح باعث چسبندگی ضعیف میشود. پوشش لبهها از مشکلات رایج است؛ زیرا پوششها در لبههای تیز نازکتر هستند و سایش معمولاً از همین نقاط آغاز میشود. آزمون پاشش نمکی بر اساس استانداردهای ASTM B117 یا ISO 9227 میتواند ضعفهای پوشش را پیش از ارسال آشکار سازد.
| گزینهی پایانیکاری | ظاهر | مقاومت در برابر خراش | مقاوم در برابر خوردگی | هزینه نسبی |
|---|---|---|---|---|
| پوشش آینهای | درخشش بالا | پایین | متوسط | پایین |
| ساتنِ مسحوقشده | مات با بافت | متوسط | متوسط | پایین |
| شستشوی شنی | ماتِ صاف | متوسط | متوسط | پایین |
| کلاد کردن الکتریکی | رنگی و براق | کم تا متوسط | متوسط | متوسط |
| پوششدهی PVD | رنگی و بادوام | بالا | بالا | بالاتر |
| ترکیبی | تعارض | متغیر | متغیر | بالاتر |
شوت-بلستینگ و بافتهای مات
شوتبلستینگ از هواي فشرده براي پرتاب ذرات ريز به سطح بکل استفاده ميكند. نتيجه، يك بافت مات يكنواخت بدون دانهبندي جهتدار است. اين روش خ scratchها را به خوبي پنهان ميكند و لامسهاي خشك دارد. سطوح شوتبلست شده ممكن است اثر روغن انگشتان را نشان دهند، اما به راحتي تميز ميشوند. يكي از خطرات اين است كه مادهي شوتبلست ممكن است در فلزات نرم گرفتار شود اگر فشار بيش از حد باشد. خطر ديگر، ايجاد بافت ناهمگن است در صورتي كه فاصلهي نازل يا سرعت حرکت آن تغيير كند. شوتبلستينگ اغلب در سبکهاي تاكتيکي يا بيرونی استفاده ميشود. اين روش با پوششهاي PVD ترکيب ميشود زيرا سطح زبر به اين پوششها نقطهي چسبندگي ميدهد.
ترکيب پرداختها و بررسیهای کيفیت
بسیاری از بکلها برای ایجاد تضاد از دو یا چند پرداخت سطحی استفاده میکنند. دکمهٔ رهاشدهٔ صیقلی روی بدنهای ماتشده. مرکزی شنپاشیده با لبههای صیقلی. ترکیب پرداختهای سطحی علاوه بر جذابیت بصری، پیچیدگی فرآیند را نیز افزایش میدهد. هر مرحلهٔ اضافی احتمال آلودگی یا عدم ترازشدن را بیشتر میکند. مرزهای بین پرداختهای سطحی باید تیز و مشخص باشند. نفوذ صیقل به ناحیهٔ ماتشده ظاهری نامنظم ایجاد میکند. بازرسیهای کیفیت برای پرداخت سطحی شامل مقایسهٔ بصری با نمونههای تأییدشده، اندازهگیری ضخامت پوشش و آزمون چسبندگی است. یک مورد از تولید بکل در جنوب چین نشان میدهد که چرا کنترل فرآیند حیاتی است. دستهای از بکلهای پوششدهیشده با روش PVD در بازرسی اولیه قبول شدند، اما پس از چند هفته تست سایش شبیهسازیشده، در لبهها جداشدگی مشاهده شد. علت این مشکل خود پوشش نبود. خط شستشو دارای نازل شستشوی فرسودهای بود که باقیماندهای نازک را روی لبهها جا گذاشت. لایهٔ PVD به جای فلز، به این باقیمانده چسبید. تعویض نازل و افزودن مرحلهٔ پلاسما-شستن این مشکل را حل کرد. این راهحل ارزان بود، اما تنها به این دلیل که کارخانه قبل از ارسال محصول، تست انجام داد.
برای برندهایی که نیاز به پایاندهی یکنواخت در قلابها، بند ساعتها و پوششها دارند، بوریوا تولید خود را حول این اجزای خارجی ساخته است. با خطوط داخلی صیقلدهی، مالشدهی، شنپاشی و PVD، همراه با رویههای بازرسی مستندشده، این شرکت پروژههای سازنده تجهیزات اصلی (OEM) را که نتایج تکرارپذیری را میطلبد، پشتیبانی میکند. این تمرکز بر جزئیات پایاندهی به مالکان برندها کمک میکند تا از عیوب جزئی که کیفیت درکشده محصول را تضعیف میکنند، جلوگیری کنند.