
 EN
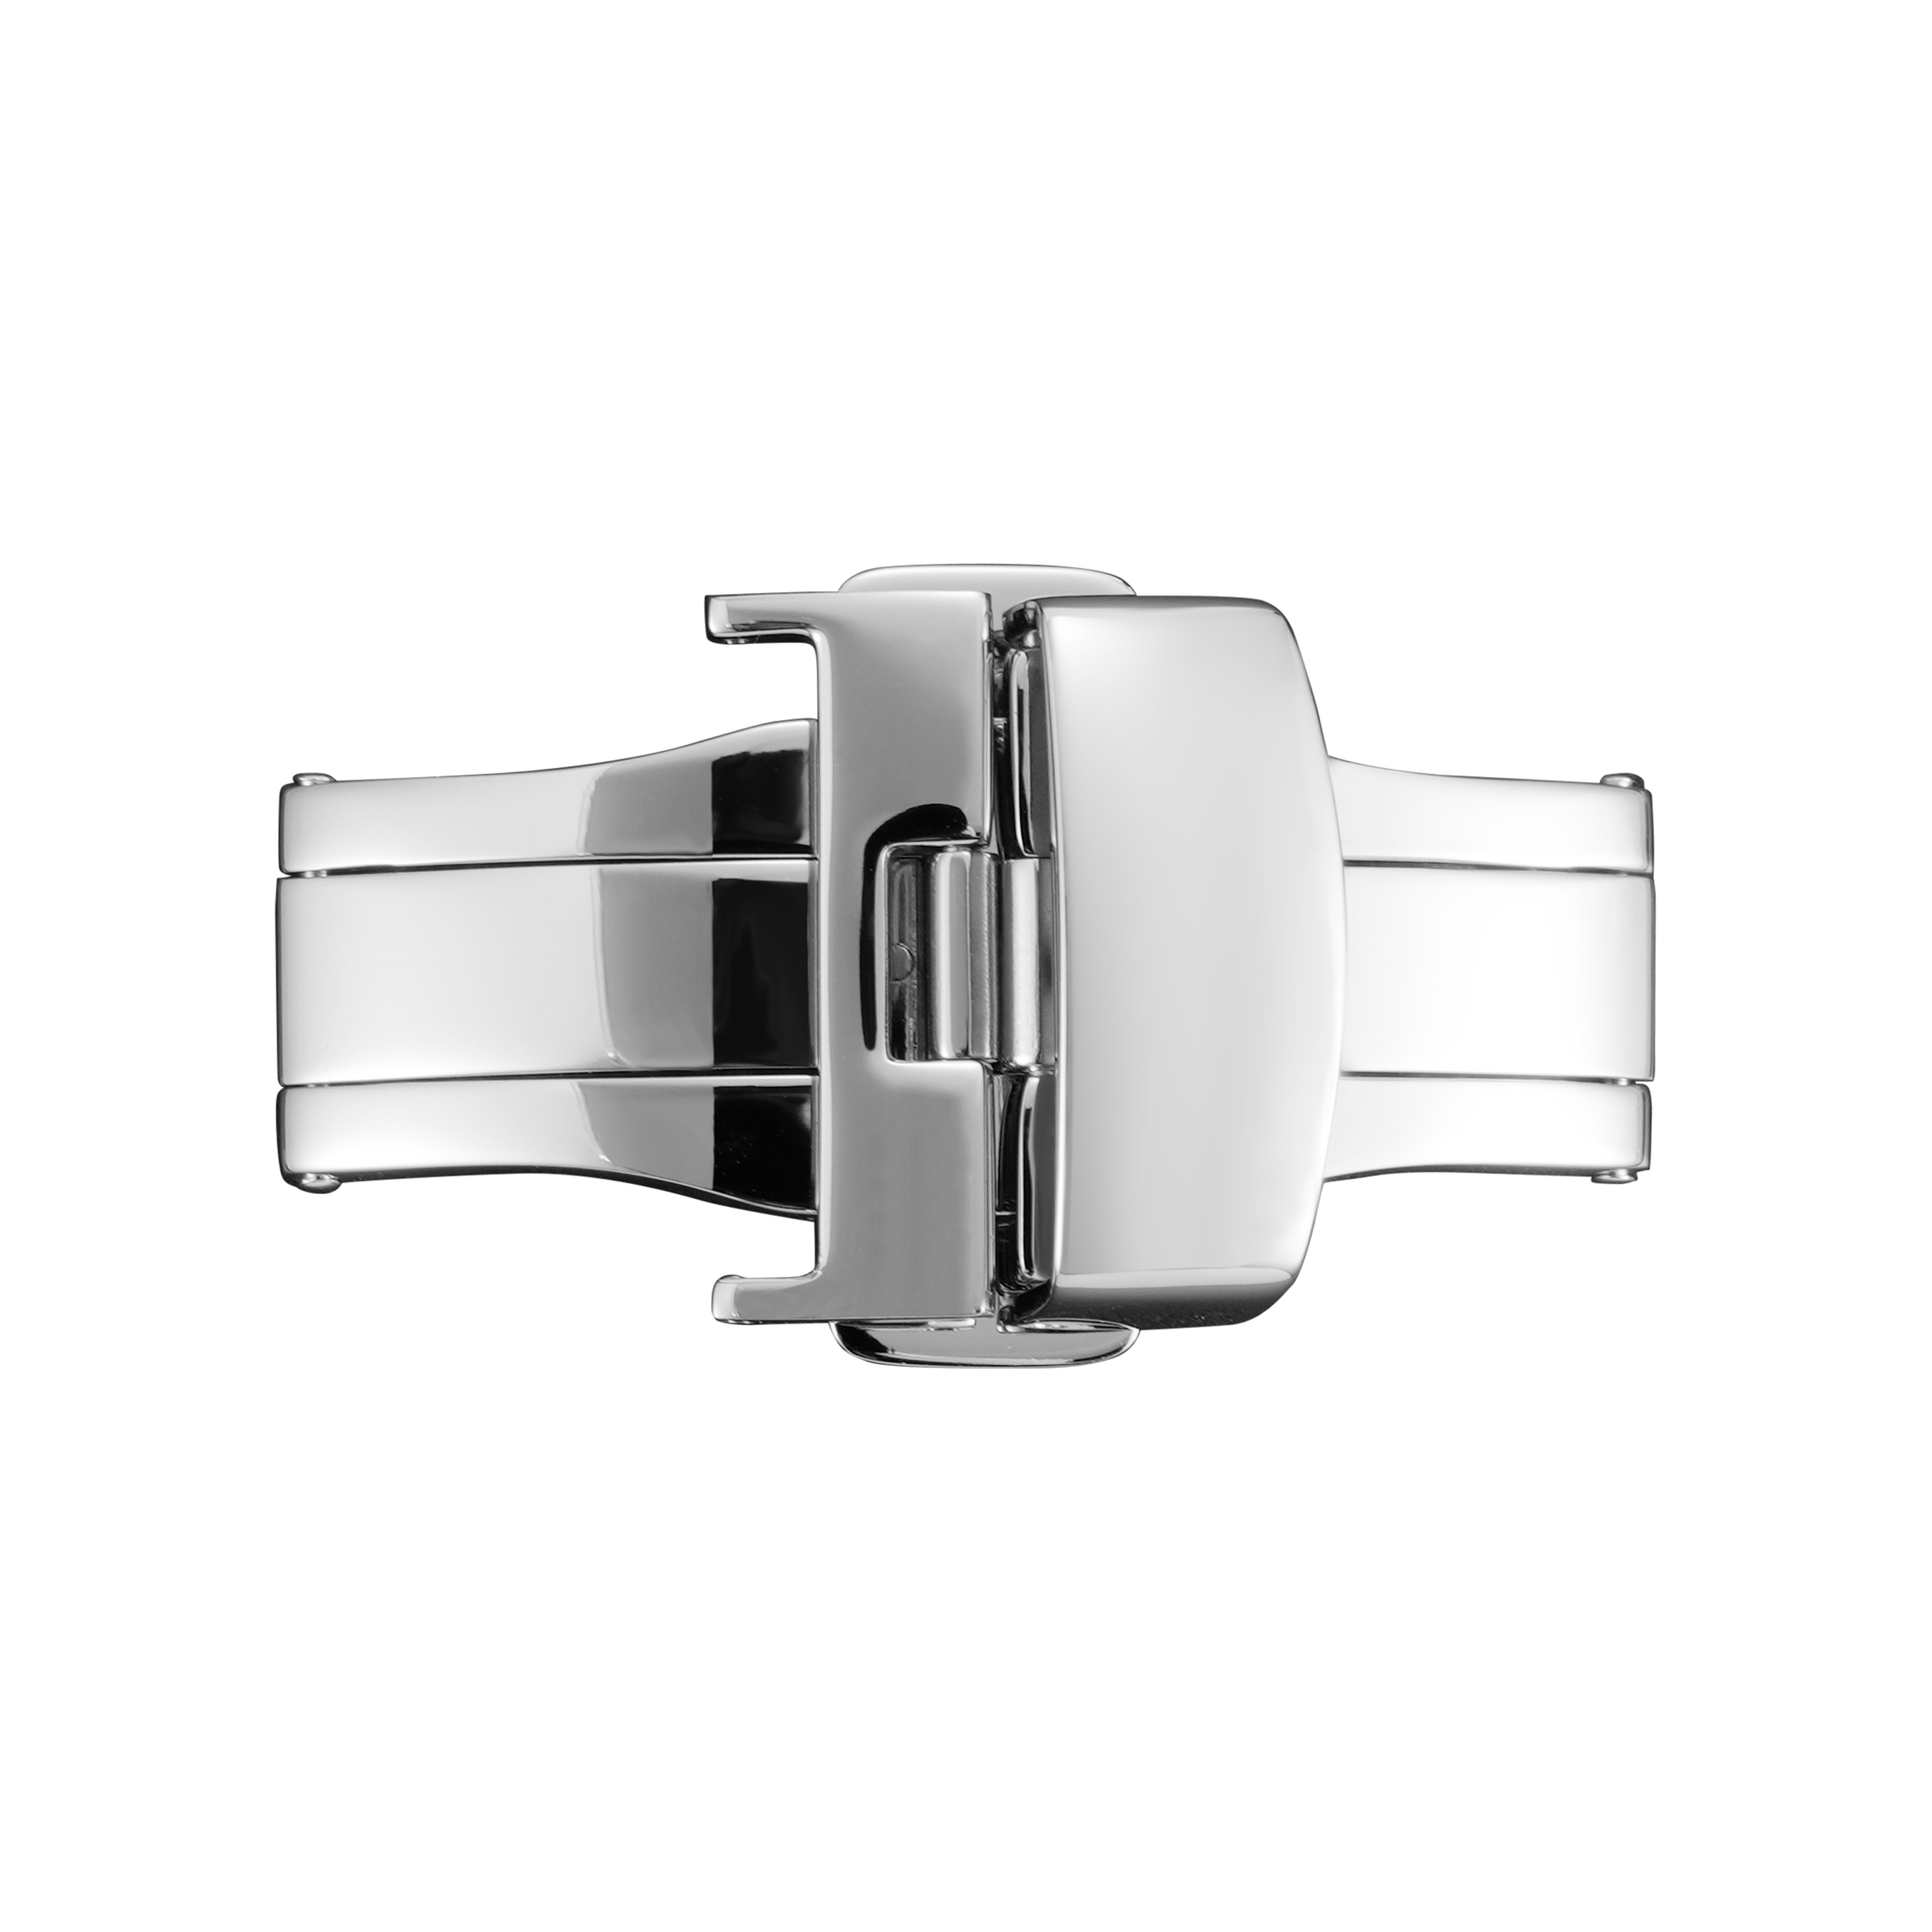
Зашто је завршно завршње запчање заслужено да се детаљно погледа
Сачаве се више руче од било ког другог делова. Они се отварају и затварају десетине пута дневно, трију се на столе и прикупљају зној и уље коже. Наврштак на брави одређује како ће изгледати након неколико месеци ношења. Огледални лак показује сваку огребљиву. Површина која је четка је боље скривена. Покрив који се на ивицама одвија чини да се цео сат чини јефтин. Завршцивање није само у погледу изгледа. То утиче на отпорност на корозију, на додир и на старост капије. Брендови који третирају завршну обработу као нешто што се не треба мислити често плаћају због тога у жалбама купаца.
Технике полирања које стварају површине огледала
Полирање је класична високо сјајна завршна боја. Почиње се шлифкањем абразивом како би се уклонили трагови од алата, а затим се креће на прогресивно финије једињења. За завршни корак користи се меки точак за полирање са финим полирањем. Резултат је површина огледала која оштро одражава светлост. Полирање добро функционише на равном и нежно закривљеном површини. Дубоке углиште и оштре унутрашње углове теже су да се пољакни равномерно. Превише полирања може заоблити ивице и замаглити кристалне линије дизајна. Пољене браве изгледају престижно, али брзо показују отиске прстију и микрогребе. Ова завршна боја одговара часовницима и екранским комадима више него свакодневним носачима.
Пружани и сатенени прекрив за свакодневну употребу
Чишћење ствара усмерно зрно које расејава светлост. То боље сакрива гребење него полирање јер текстура разбија одражаје. Постоје различити обрасци четкања. Права линија четкања пролази паралелно са ивицама капи. Кружно четкање ствара мекији изглед. Упутство зрна је важно. Промена правца између капи и накита одмах је видљива. Чисте довршке се осећају глатко, али не и клизко. Добро се користе на спортским сатима и свакодневном ношењу. Један од ограничења је то што дубоке огребљења могу да сече преко зрна и да се издвоје. Поправка четканог завршног деловања је лакша од поправке полирача, али за порављање оригиналног зрна потребна је вештина.
ПВД и електропластирање за боју и трајност
ПВД, или физичко отпадање паре, поставља танки филм метала или керамике на површину букле. Уобичајене боје укључују црну, злато, ружово злато и метални. ПВД премази су тежи од електроплацираних слојева и боље се отпорну на зношење. У електроплатирању се користи електрична струја за депонирање метала, обично злата или хрома. Еффективан је, али мекији. Оба процеса захтевају темељно чишћење пре наносања. Било које уље, прашина или оксид на површини узрокује слабо прилепљење. Покривеност ивице је уобичајени проблем. Покрива је тенка на оштрим ивицама, где почиње зношење. Испитивање са сољним прскањем према АСТМ Б117 или ИСО 9227 може открити слабости премаза пре испоруке.
| Завршна опција | Изглед | Отпорност на огреб | Otpornost na koroziju | Релативна цена |
|---|---|---|---|---|
| Огледални лак | Високи сјај | Ниско | Умерено | Ниско |
| Сатен са четкицама | Мато са зрнама | Умерено | Умерено | Ниско |
| Peskovnjak | Плоска матова | Умерено | Умерено | Ниско |
| Електропластирање | Бојани, сјајни | Ниско до умерено | Умерено | Умерено |
| ПВД премаз | Бојани, издржљиви | Висока | Висока | Више |
| Комбинација | Контраст | Различити | Различити | Више |
Песчање и мате текстуре
Пескање користи компресиони ваздух да би подстакло фине честице на површину браве. Резултат је једнака матова текстура без усмерних зрна. Добро сакрива огребљења и осећа се суво на додир. На површинама које су пропиле песком може се видети уља од прстију, али се лако чисти. Један ризик је што се медији за експлозију могу уградити у меке метале ако је притисак превише висок. Друга је неконзистентна текстура ако се удаљеност млазнице или брзина путовања разликују. Пескање се често користи на тактичким или спољним стиловима. Добро се спаја са ПВД премазима јер груба површина даје премазу нешто за прихватање.
Комбиновање завршних делова и провере квалитета
Многе завојке користе две или више завршних делова како би се створио контраст. Полирано дугме за пуштање на четканом телу. Центар је пескобрзан са полираним ивицама. Комбиновање завршних делова додаје визуелну интересовање, али и сложеност. Сваки додатни корак повећава шансу за контаминацију или неправилно усклађивање. Границе између завршних делова морају бити оштре. Пољско крварење у области са четкицом изгледа невнимано. Проверке квалитета за завршну обработу укључују визуелну поређење са одобреним узорцима, мерење дебелине премаза и испитивање адхезије. Случај из производње браве у јужној Кини показује зашто је контрола процеса важна. Партија ПВД-обељене браве прошла је почетну инспекцију, али је показала лупање на ивицама након неколико недеља симулиране ношења. Причина није била сама премаза. У чишћењу је била издржене млазнице за испирање, што је оставило танки остатак на ивицама. ПВД слој се прилепљао на остатак уместо метала. Замена млазнице и додавање плазменог чисте стап решило је проблем. Решење је било јефтино, али само зато што је фабрика тестирала пре испоруке.
За брендове којима је потребна конзистентна завршна одела на буклама, наручницама и кутији, Бурива изградила је своју производњу око ових спољних компоненти. Са унутрашњим линијама за полирање, четкање, пескање и ПВД, заједно са документованим рутинама инспекције, компанија подржава ОЕМ пројекте који захтевају понављане резултате. То фокусирање на детаље за завршну обработу помаже власницима бренда да избегну мале мане које поткопавају квалитет производа.